


CNC 設計で面取りとフィレットのどちらを選択するかは、コスト、製造性、部品のパフォーマンスに直接影響します。
エンジニアと調達チームは、生産に投入するほぼすべての機械加工ハウジング、ブラケット、シャフト、ダイキャスト部品において、この決定に直面します。しかし、図面や見積依頼書(RFQ)では、エッジの詳細が曖昧なままになっていることがよくあります。このギャップは、避けられない加工時間、品質リスク、そしてサプライヤーとの煩わしいやり取りにつながります。
このガイドでは、面取りとフィレットの明確なルール、実用的な DFM のヒント、実際のシナリオを紹介し、よりきれいな図面を送信し、加工コストを削減し、プロトタイプおよび製造ビルド中に予期しない問題を減らすことができます。
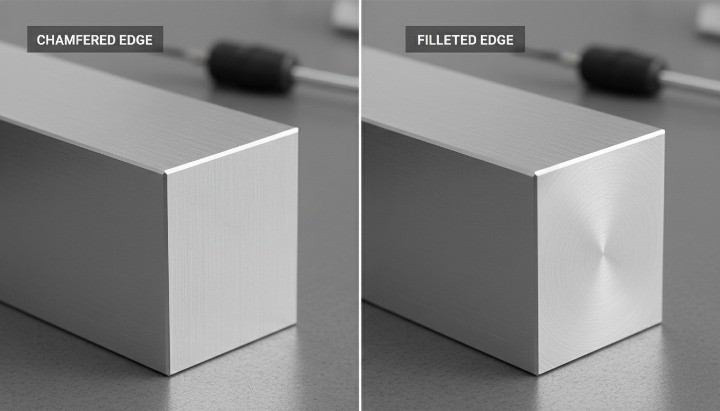
明確な定義 – CNC設計におけるフィレット、面取り、ベベル、エッジブレーク
エンジニアリングと CNC 加工におけるフィレットとは何ですか?
フィレットとは、2つの表面間の丸みを帯びた移行部分のことです。CNC加工では、鋭角をなくし、曲線形状全体に応力を分散させる効果があります。フィレットは疲労強度を向上させ、荷重経路を支え、亀裂の発生を防ぐのに役立つため、構造用ブラケット、シャフト、ハウジングなどに用いられています。機械加工では、工具半径が一致するエンドミルを使用してフィレットを加工します。半径が大きいほど加工時間は短縮されますが、半径が小さい場合は切削速度が遅くなり、特殊な工具が必要になります。そのため、標準的な半径の方がコストが安く、より均一な部品を製造できる場合が多いのです。
面取りとは何か?ベベルとの違いは?
面取りとは、鋭利なエッジを取り除くための直線状の角度付き切削加工です。通常は45度の角度で行われますが、必要に応じて他の角度で加工することも可能です。ベベルはこれに似ていますが、一般的に面取りよりも大きく、溶接準備や角度付き嵌合面など、機能的な形状の一部として用いられることが多いです。CNC加工では、面取りは組み立てのガイドとなり、バリを取り除き、すっきりとした視覚的なラインを作り出します。面取りフライスは単純な経路をたどり、角を丸める必要がないため、フィレットよりも加工速度が速くなります。コスト効率ときれいなエッジを求める場合、面取りは多くの場合、実用的な選択肢となります。
エッジブレイク、「鋭利なエッジを壊す」、バリ取りの注意点の説明
「鋭利なエッジを面取りする」は、機械図面で一般的に使用される指示です。これは、機械加工担当者に対し、明確な面取りやフィレットを適用せずに、バリを軽く除去するよう指示するものです。ほとんどの工場では、この指示を、0.1~0.3 mm程度の小さな手作業によるバリ取りエッジとして扱います。この指示は、外観上または機能上重要でないエッジには有効ですが、精度に欠けます。一定の角度や半径が必要な場合は、面取りまたはフィレットの寸法を指定する必要があります。図面に「エッジを面取りする」という指示と明確な指示が混在している場合、工場は躊躇し、確認作業や遅延につながる可能性があります。明確で一貫性のある指示は、曖昧さを減らし、バッチ全体で均一な外観を維持するのに役立ちます。
CAD モデルと 2D 図面における面取りとフィレットの表示
CADでは、通常、フィレットと面取りを直接モデリングし、STEPファイルや機械加工シミュレーションに反映させます。2D図面では、面取りはサイズ×角度(例:1.0×45°)で表され、フィレットは半径(R2、R5など)で表されます。3Dモデルに半径が示されていても図面に示されていない場合、加工担当者が独自の解釈を選択する可能性があり、設計管理が損なわれます。特に部品に再現性のある性能や精密な組み立て嵌合が求められる場合は、 CADと図面を常に整合させておくことが最善策です。ASME Y14.5またはISO 2768の標準表記を使用することで、明確性が向上し、サプライヤーが意図したとおりに作業を進めることができます。
明確な定義 – CNC設計におけるフィレット、面取り、ベベル、エッジブレーク

エンジニアリングと CNC 加工におけるフィレットとは何ですか?
工学において、フィレットとは、通常は内側または外側の角にある、2つの表面間の丸みを帯びた移行部を指します。フィレットは、垂直な壁が床と接する部分、シャフトの肩部が段差になる部分、リブがベースに滑らかに繋がる部分などでよく見られます。CNC加工では、フィレットによって応力集中が軽減され、部品を通る力の流れが改善され、ツールパスがより滑らかで安定したものになります。ASME Y14.5やISO 13715などの規格では、フィレットは機械図面における一般的な特徴として認識されており、特に嵌合や機能に影響を与える場合には重要です。
CNCフライス盤では、フィレットは通常、切削工具の半径から生じます。例えば、6mmのエンドミルであれば、角を曲がる部分に自然と3mmの内側フィレットができます。工具が届く半径よりも小さい半径を指定すると、プログラマーはより小さなカッターを選択するか、追加のパスを作成するか、3Dツールパスを作成する必要があります。これは加工時間の増加、ビビリ振動や破損のリスクの増大、そして多くの場合、加工コストの上昇につながります。そのため、フィレットのサイズは可能な限り工具サイズに合わせるべきであり、その逆は避けるべきです。
フィレットは組み立てと性能にも影響を与えます。適切に選択されたフィレット半径は、ベアリングの正しい着座を助け、シャフト肩部の応力集中を防ぎ、疲労荷重下での亀裂発生点を低減します。多くの疲労試験ハンドブックでは、同じ形状の鋭角コーナーと比較して、シンプルなフィレットは応力集中係数を20~50%低減できることが示されています。これに適切な材料選定と表面仕上げを組み合わせることで、わずかな追加コストで耐久性を大幅に向上させることができます。
設計の観点から言えば、フィレットの使用は意図的に行うべきです。加工速度を上げるために、重要度の低い箇所では工具に優しい大きめの半径を使用します。嵌合、シール性、または疲労挙動を真に制御する界面には、特別な半径と厳しい公差を設定してください。このような考え方を持つことで、あらゆる角をコスト増の要因にすることなく、フィレットの利点を維持できます。
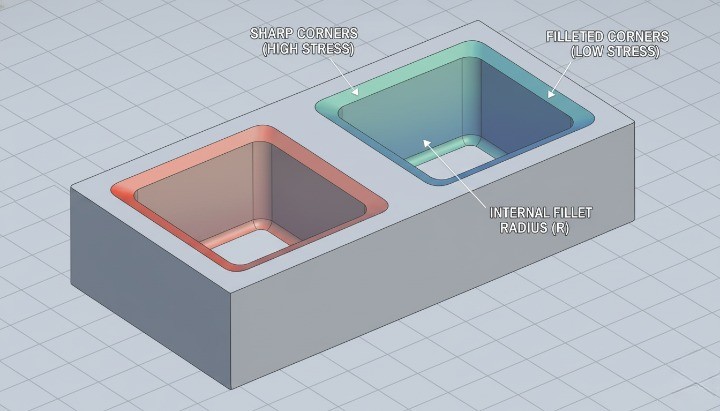
面取りとは何ですか? ベベルとどう違うのですか?
面取りとは、鋭角な90°の角を直線状に斜めにカットした形状のことです。CNC設計では、通常、長さと角度(例:1×45°)で表すか、角度が明示されている場合は単一の寸法(一般的には45°)で表します。面取りを施すことで、部品の組み立てが容易になり、鋭利なエッジが除去され、目に見える表面にすっきりとした洗練された印象を与えることができます。面取りは、穴の入り口、パネルの端、カバー、その他、導入部や安全な取り扱いが必要な箇所によく用いられます。
面取りとは、主面に対して垂直でないあらゆる角度の付いた面を指す、より一般的な用語です。金属加工においては、溶接準備や構造部品の傾斜面など、より大きな機能的な角度の切削に「面取り」という言葉がよく使われます。面取りはすべて厳密には面取りの一種ですが、CNC部品図面では、「面取り」は通常、小さなエッジ処理を指し、「面取り」はより大きな構造的な特徴を指すことが多いです。適切な用語を使うことで、サプライヤーはあなたが小さなエッジの切れ目について話しているのか、それとも大きな角度の付いた面について話しているのかを理解できます。
機械加工の観点から見ると、面取りは通常、フィレットよりも加工が簡単で高速です。面取りフライス1個、または先端角が45°の工具を使用すれば、比較的高い送り速度で1回のパスでエッジを一周できます。そのため、設計者はサイクルタイムを短縮しつつ鋭角を避けたい場合、外側のエッジにフィレットから面取りに切り替えることがよくあります。これにより、作業者の手を保護し、組み立てを容易にし、見た目にも美しい仕上がりを実現しながら、工具やプログラミングを簡素化できます。
設計レビューでは、フィーチャが装飾的な面取り、機能的な面取り、あるいはより大きなベベルのいずれであるかを早期に判断することが有効です。装飾的な面取りは多くの部品で共通のサイズを共有できるため、プログラミングと検査が簡素化されます。穴や嵌合エッジ周辺の機能的な面取りはより厳密な制御が必要になる場合がありますが、コストを予測可能な範囲に保つために、一般的なツールに合わせて角度を45°や30°などに標準化することも可能です。
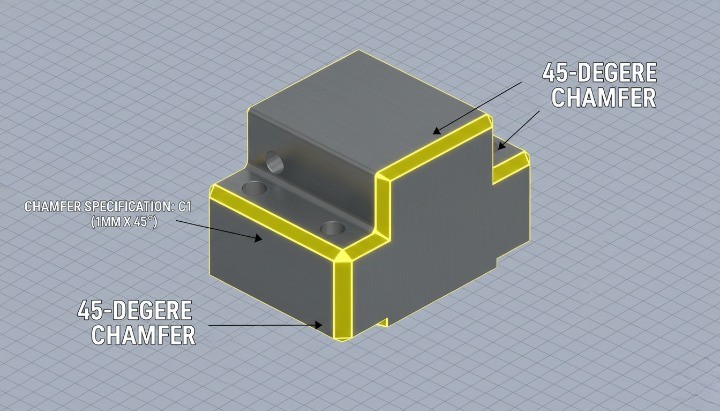
エッジブレイク、「鋭利なエッジを壊す」、バリ取りの注意点の説明
多くのCNC図面には、「鋭利なエッジを面取りする」、「すべてのエッジのバリ取りをする」、「E0.2~0.5」といった注記が記載されています。これらの注記は、機械加工担当者に対し、すべての線に正確な面取りや半径を指定することなく、鋭利なエッジを除去するよう指示するものです。目的は単純で、取り扱い中の切断を防ぎ、欠けのリスクを軽減し、組み立ての妨げとなる微細なバリを回避することです。ISO 13715などの国際規格では、エッジの状態をどのように指定し解釈するかについてのガイダンスが提供されており、設計者と製造者の両方が除去すべき材料の量を理解できるようになっています。
「エッジブレーク」とは、通常、金属部品では0.1~0.5mm程度の非常に小さな面取りまたは半径を指します。加工者は、部品や工程に応じて、バリ取り工具、皿穴、ヤスリ、研磨剤などを使用します。正確な形状を制御する必要はなく、エッジが鋭利なままにならないようにするだけです。これによりプログラミングが簡素化され、CADですべての小さなエッジを完全にモデル化したり寸法を記入したりする必要がなくなります。
しかし、形状が重要な部分では、一般的な「すべてのエッジを面取りする」という指示に頼るべきではありません。シール面、精密な嵌合、機能的なインターフェースでは、半径や面取りサイズを明示的に制御する必要があります。これらを一般的なバリ取りに任せると、バッチ間やサプライヤー間で結果が不均一になるリスクがあります。最善の方法は、両方のアプローチを組み合わせることです。重要な部分にはエッジを明示的に指定し、その他のすべてのエッジには全体的な面取り指示を記載します。
見積依頼用の図面を作成する際には、エッジノートと品質目標を整合させるようにしてください。すべてのエッジにバリがないことが求められる一方で、形状制御が必要なエッジはごく一部に限られる場合は、その旨を明確に伝えてください。これにより、CNCサプライヤーとのやり取りが軽減され、重要なインターフェースが保護されるだけでなく、重要でない箇所については効率的なバリ取り方法を選択する十分な自由が確保されます。
面取りとフィレットは CAD モデルと 2D 図面でどのように表示されますか?
SolidWorks、Inventor、Fusion 360などの最新のCADシステムでは、フィレットと面取りは通常、フィーチャツリーの最後尾に「装飾的」または仕上げ操作として配置されます。設計者は、押し出し、カット、パターンが完成した後のモデリングプロセスの最終段階で、これらの操作を追加することがよくあります。このワークフローは便利に思えますが、製造の複雑さを隠蔽してしまう可能性もあります。なぜなら、1つの「すべてのエッジをフィレット」フィーチャが、加工中にコストのかかるツールパスセグメントを数十個も作成してしまう可能性があるからです。
2D図面では、フィレットはR寸法(例:R3、R0.5)で表され、面取りは長さ×角度、または角度が明示されている単一の面取りサイズで表されます。また、「特に指定がない限り、すべての外縁はC0.5」や「すべての内角はR2以上」といった包括的な注記を目にすることもあるでしょう。これらの注記は、3Dで実際にモデリングした内容と一致している限り、設計用語を標準化し、図面上の個々の寸法の数を減らすのに役立ちます。
CNC加工プロジェクトでよくある問題点の一つは、CADデータと図面の不一致です。3Dモデルには美観上の理由から小さなフィレットが含まれているのに、2D図面には機能的な半径と一般的なエッジの切り欠きに関する注記しか記載されていない場合があります。CAMプログラマーは通常3Dジオメトリを信頼するため、特に合意がない限り、モデル化されたすべてのフィレットを切削します。予期せぬ事態を避けるため、3Dモデルと図面の整合性を保つことが重要です。不要なフィレットはモデルから削除するか、サプライヤーに省略してほしいフィレットには「参考用」と明記してください。
見積もりのためにSTEPファイルを送付する際は、図面に記載がなくても、フィレットと面取りの選択肢も併せて送付してください。そのため、エッジ設計は後付けではなく、DFMの初期チェックリストに含める必要があります。エクスポートする前に、モデルをスキャンして、非常に小さな半径、不均一な面取りサイズ、実際の工具径と一致しない鋭利な内角がないか確認してください。この段階で簡単に確認することで、加工時間を何時間も節約でき、CNCパートナーが部品のプログラミングを開始した後の変更要求を減らすことができます。

コストへの影響 - 面取りとフィレットはCNC加工にどのような影響を与えるか?加工価格
適切な面取りやフィレットはCNC加工コストを削減できますが、不必要または不明確なエッジ形状は逆効果になることがよくあります。エッジ形状はツールパス、サイクルタイム、セットアップ、検査作業量、さらには不良率に直接影響を与えるため、「見た目」の問題ではなく、真のコスト削減手段となります。エッジ設計をコスト戦略の一部として捉えることで、予算とリードタイムの両方を守ることができます。
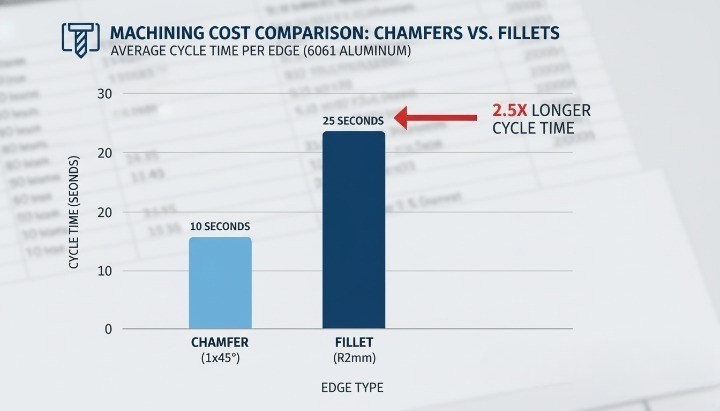
面取りとフィレットのツールパス、サイクルタイム、機械負荷
機械加工の観点から見ると、面取りは通常、フィレットよりもシンプルで高速です。標準的な45°面取りは、面取り工具を使用すれば1回のパスで加工できる場合が多いのに対し、フィレットは通常、ボールエンドミルまたは小径工具を使用し、曲線形状を生成するために複数回のパスを必要とします。パス数が増えると、サイクルタイムとスピンドル負荷が増加し、どちらも部品価格に影響します。
サイクルタイムは、ディテール処理するエッジの数によっても変化します。ハウジング、ブラケット、またはカバーのすべてのエッジにフィレット半径が指定されている場合、CAMプログラマーは追加のツールパスを作成する必要があり、オペレーターはより多くの操作を実行する必要があります。一方、機能的または安全に関連するエッジのみを定義し、残りのエッジには単純な「鋭角エッジを分割する」という注釈を使用すれば、必要な加工量を削減できます。このアプローチにより、組み立てとハンドリングの安全性を維持しながら、コストを抑えることができます。
機械負荷も重要です。小さなフィレット半径には小さな工具が必要であり、小さな工具は破損を防ぐために送り速度を低くする必要があります。これは、特に硬質材料の場合、プログラム全体の速度を低下させます。より大きく、より標準的な半径、またはシンプルな面取りであれば、より硬い工具とより積極的な送り速度を使用できます。これを数百、数千の部品に適用すると、1個あたりのサイクルタイムの差は大きなコスト要因となります。
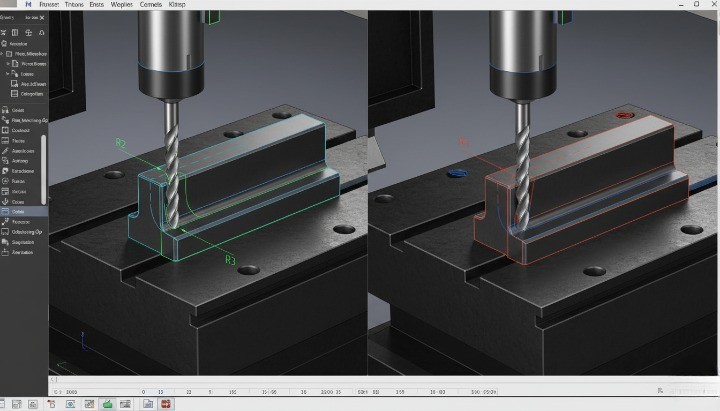
エッジ機能の背後にあるセットアップ、ツール、プログラミング時間
エッジの要件がそれぞれ異なる場合、最初のチップを切削する前に作業が増える可能性があります。専用の面取り工具、追加のボールエンドミル、または特殊なラジアスカッターを選択し、装着し、測定する必要があります。設計において、同一部品に複数の非標準半径や異なる面取り角度が必要な場合、プログラマーは図面を満たすために複数の工具と複数の工程を必要とする可能性があり、セットアップ時間とプログラミング時間の両方が増加します。
プログラミングの複雑さはエンジニアリングコストを押し上げます。CAMプログラマーは、狭いコーナーの小さな半径、複雑な輪郭に沿った長い面取り、あるいはブレンド面など、具体的な戦略を定義する必要があります。エッジのコールアウトが不統一であったり、必要以上に詳細であったりすると、明細に表示されているかどうかに関わらず、その余分なプログラミング時間に対して料金が発生します。多くの工場では、このコストは単価に組み込まれているか、または1回限りのNRE料金として請求されます。
工具コストも考慮すべき点です。標準的な面取り工具(例えば45°)と一般的なボールエンドミルは安価で、いつでも入手可能です。しかし、特殊な形状、通常とは異なる角度、あるいは非常に小さな半径の場合は、カスタム工具が必要になったり、交換頻度が高くなったりする場合があります。こうした追加コストは通常、バッチ全体に分散され、見積価格に反映されます。標準的な面取り角度と一般的なカッターサイズに近づけることで、機能性を損なうことなく工具のオーバーヘッドを削減できます。
プロトタイプ vs. 量産 – エッジディテールがコストに悪影響を与えるか、それとも役立つか?
エッジ戦略は、プロトタイプと長期生産で同じであるべきではありません。初期のプロトタイプCNC加工では、多くの場合、何よりもスピードと柔軟性が求められます。この段階では、重要でないエッジや複雑なブレンド遷移に大規模なフィレットを施すと、加工速度が低下し、反復作業が困難になることがよくあります。プロトタイプでは、構造的に重要な箇所にシンプルな面取りと基本的なフィレットを施すことで、機能とコストの適切なバランスを実現できます。
安定生産に移行すると、状況は一変します。同じ部品を多数のバッチで繰り返し生産することで、初期のプログラミングとセットアップコストがより大きな生産量で償却されることになります。適切に設計されたフィレットは、長寿命部品における応力集中を軽減し、特に高速加工戦略を用いる場合により滑らかなツールパスを実現します。この段階では、エッジ設計の改善に少額の投資を行うことで、故障の減少、手戻りの減少、そして組立のスムーズ化を通じて、長期的なコスト削減につながることがよくあります。
プロトタイプから製品化への移行期には、多くのチームが行き詰まることがあります。過度に詳細なエッジを使用したプロトタイプ設計を確定すると、その後のすべての製品バッチにそのコストが引き継がれます。より良いアプローチは、最終リリース前に面取りとフィレットを見直すことです。不要なエッジを緩め、半径を標準化し、機能的な価値を追加しない装飾的なディテールを削除することで、全面的な再設計を行うことなく、生産価格を競争力のある水準に保つことができます。
隠れたコスト:バリ取り、検査、手直し、廃棄リスク
メインツールパスがシンプルに見えても、エッジの選択は仕上げと品質管理において隠れたコストを生み出します。鋭利なエッジや制御の不十分なエッジはすべてバリ取りが必要です。図面で重要なエッジと外観上のエッジが明確に区別されていない場合、オペレーターはクレームを避けるために部品全体を手仕上げする無駄な時間を費やす可能性があります。こうした手作業はコストを増加させ、バッチ間のばらつきにもつながります。
詳細なコールアウトを追加すると、検査にかかる労力は増大します。多くの面取りやフィレットに厳しい寸法公差や特定の角度が設定されていると、品質チームは部品1点あたりの測定回数が増え、検査レポート1通あたりの時間も長くなります。多品種少量生産環境では、この余分な作業によってスループットが低下し、品質管理コストが増大します。公差を現実的な範囲に保ち、機能に大きく影響するエッジに重点を置くことで、信頼性を損なうことなく検査負荷を軽減できます。
エッジ設計もスクラップ率に影響します。特に硬質材料や熱処理、表面仕上げなどの二次加工を経る部品の場合、エッジ部の半径が非常に小さい、あるいは脆弱な形状は欠けやすく、その傾向が顕著です。最終検査でスクラップになった部品は、材料、加工時間、そして生産能力の損失を意味します。エッジ形状を簡素化し、脆弱で不要な形状を避けることで、スクラップのリスクを低減し、プロジェクト全体の利益率を確保できます。
製造性 – 面取りとフィレットのDFM原則
面取りやフィレットの設計方法は、部品の加工のしやすさに直接影響します。優れたエッジ設計は、段取り回数を減らし、小型工具の使用を回避し、サイクルタイムを予測可能なものにします。一方、不適切なエッジ設計は、特殊な工具の使用、リスクの高い加工経路、不安定な加工条件を招き、コスト増と納期遅延につながります。
ツールアクセス、カッター直径、最小フィレット半径
工具のアクセス性は、製造可能性を左右する最初の要因です。カッターが安定した姿勢で十分なクリアランスを確保してエッジに到達できない場合、その部分の加工はコストが高くなるか、あるいは不可能になります。
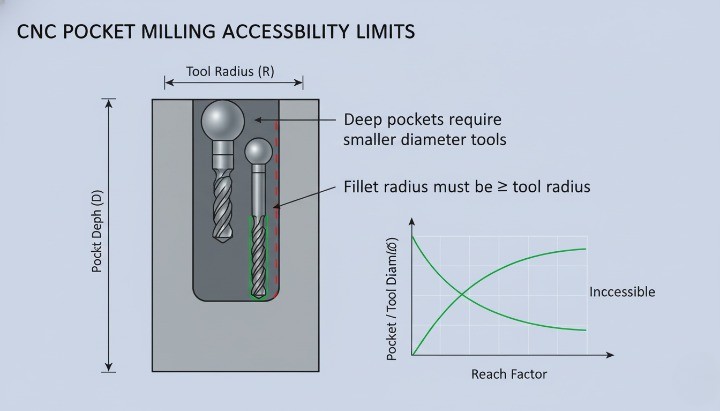
フィレット加工の場合、最小フィレット半径は、サプライヤーが使用すると想定されるカッター半径よりも大きくする必要があります。内径半径が非常に小さい場合(例えば、深いポケットで0.5mmなど)、エンドミルが極小サイズになり、送り速度が低下し、工具の破損が頻繁に発生します。簡単な目安として、形状が許す限り、内径フィレット半径をポケット深さの1/3以上にするようにしてください。これにより、適切な工具径と良好な切削条件を確保するための十分なスペースが確保されます。
面取りは通常、より自由度が高い。外側のエッジに単純な45°の面取りを施す場合、標準的な面取りフライスで一度の加工で済む。そのため、機能的な要件が許せば、面取りは小さな内側のフィレットよりも安価になることが多い。しかし、ポケットの内側に狭くて深い面取りを指定する場合は、加工業者は小さな内角工具や特注のセットアップが必要になる可能性があり、コスト面でのメリットが相殺されてしまう。
設計するときは、標準ツール ファミリについて考えます。
-
一般的な直径のエンドミル(例:3、6、8、10、12 mm)。
-
45° または 30° の面取りツール。
-
標準半径のコーナー半径エンドミル。
フィレット加工や面取り加工で非標準のカッターを使用する必要がある場合は、サイクルタイムが長くなり、リードタイムも長くなることが予想されます。
深いポケット、内部のコーナー、届きにくいエッジ
深いポケットと高い壁面では、面取りとフィレットの選択が製造性に大きく影響します。鋭い内角を持つ深い溝は、それだけでも加工が困難です。さらに、底部に小さなフィレット半径を指定すると、セットアップはさらに脆弱になります。工具は長く、細く、低速になる必要があり、その結果、チャタリングと工具摩耗が増加します。
多くの場合、フィレットの要件を緩和するか、ポケット底部のブレンド半径を大きくすることができます。これにより、加工者はより短く剛性の高い工具を使用し、送り速度を上げることができます。機能要件により内側のコーナーをタイトにする必要がある場合は、非常に小さなフライスを深いキャビティに無理やり押し込むよりも、ワイヤ放電加工、ブローチ加工、または設計変更の方が現実的かどうかを検討してください。
届きにくいエッジは、リブの裏側、オーバーハングの下、または間隔の狭いボス間によく現れます。このような場合、完全なフィレットよりも、単純なエッジの面取りやマイクロ面取りの方が現実的な場合があります。「鋭利なエッジを0.2~0.5mm面取りする」といった指示があれば、狭い領域で完全な3Dフィレットパスをプログラミングする代わりに、サプライヤーは手作業または小型工具でバリ取りを行うことができます。
狭い領域に様々な面取りサイズやフィレット半径を混在させることも避けるべきです。それぞれのサイズが異なると、個別のツールパスや異なる工具が必要になる場合があります。半径と面取りを可能な限り標準化することで、深みのある内部形状を大規模に加工することがはるかに容易になります。

治具、セットアップ回数、プロセス安定性への影響
機械工が部品を新しい方向にクランプする必要があるたびに、セットアップが必要になります。セットアップが増えると、通常、コストが増加し、エラーの可能性が高まり、エッジの位置合わせのばらつきも大きくなります。面取りとフィレットの配置によって、治具の取り付けは簡素化されることも、複雑化されることもあります。
メインセットアップからアクセス可能な面に重要なフィレットや面取りを施す場合、サプライヤーは同じプログラムで加工できます。しかし、扱いにくい背面面に重要なエッジを設ける場合は、追加のセットアップ、あるいは特注の治具が必要になる場合があります。この追加のセットアップはコストがかかるだけでなく、フィーチャ間の位置合わせエラーのリスクも高めます。
適切に選択された面取りは、実際にはプロセスの安定性を向上させることができます。例えば:
-
サポート面の面取りにより、部品が固定具内に安定して固定されるようになります。
-
クランプ面の面取りにより、局所的な高応力が軽減され、傷が最小限に抑えられます。
-
データム フィーチャのエッジの小さな破損により、繰り返し位置の測定を妨げるバリを回避できます。
リブ、ボス、ベアリングシートの根元にあるフィレットも、性能向上に貢献します。フィレットは、部品の応力集中を軽減し、性能向上に重要な役割を果たすだけでなく、加工中の材料応力も低減します。内部フィレットが十分に確保された部品は、通常、クランプや振動に対する応答性が向上し、安定した切削と一貫した品質を実現します。
製造可能性を考慮して設計を検討するときは、次の点を質問します。
-
1 つまたは 2 つの論理セットアップですべての重要なエッジに到達できますか?
-
フィレットまたは面取りは、そのためだけに特別な固定具を必要とする面に配置されていますか?
-
エッジ フィーチャは、パーツの保持および参照方法に役立ちますか、それとも妨げになりますか?
答えが否定的であれば、エッジ戦略を調整し、プロセス全体をより堅牢にする良い機会となります。
材質固有の考慮事項(アルミニウム、スチール、ステンレス、亜鉛)
異なる素材は、小型工具や複雑な刃先に対して全く異なる反応を示します。アルミニウムでは簡単にできるフィレット加工も、焼き入れ鋼や粘着性の高いステンレス鋼では困難を極めることがあります。そのため、素材と刃先の形状は同時に考慮する必要があるのです。
アルミニウム合金の場合、大きなフィレットや単純な面取りは一般的に加工しやすい。アルミニウムは切削性が良く、より高いスピンドル回転速度が可能である。設計者は、デメリットなく内側の角の半径をわずかに大きく指定できることが多い。これにより、強度と軽量性を両立した設計が可能になり、加工時間も妥当な範囲に抑えられる。
炭素鋼や合金鋼は、加工精度が劣ります。硬度の高い鋼材で半径を小さくすると、切削速度が低下し、刃先に大きな負荷がかかります。鋼製ブラケットやシャフトの肩部に非常にタイトなフィレット加工を依頼した場合、加工業者は高級工具の使用、送り速度の低下、または仕上げ加工の追加が必要になる場合があります。これらの要因が重なると、コストは急速に上昇します。負荷状況によってどうしても小さなコーナーが必要な場合を除き、一般的な工具サイズに合わせた標準半径を使用する方が多くの場合賢明です。
ステンレス鋼は、加工硬化と発熱という新たな課題をもたらします。狭い面取りや小さなフィレットは、熱がこもりやすい箇所になりがちです。工具がスムーズに切削できずに擦れ合うため、工具寿命が短くなります。精密な小さなエッジ形状を多数含むステンレス鋼部品を設計する場合は、形状の種類を制限し、機能的に重要なエッジのみを優先するようにしてください。
亜鉛およびアルミニウムのダイカスト部品に二次CNC加工を施す場合、それらは特殊なカテゴリーに分類されます。鋳造品には、金型によって定義された多くのフィレットが既に含まれています。後加工は通常、機能的なエッジと表面に重点を置きます。このような場合、加工された面取りとフィレットが鋳造形状と調和するようにエッジ処理を設計する必要があります。例えば、加工された面取りを使用して界面やシールエッジをきれいに仕上げ、重要度の低い鋳造フィレットはそのままにしておきます。
二次CNCによるフライス加工、旋削加工、ダイカスト部品に関する注意事項
フライス加工部品の場合、面取りとフィレットはポケット、スロット、外形、および取り付け面に現れます。ここでは、外側のエッジに単純な面取りを施すのが安価で確実です。内側のフィレットは、可能な限り標準工具半径に合わせる必要があります。エッジが1つまたは2つの主要な方向から見える場合は、3軸フライス加工でほとんどのケースに対応できます。複数の面に複雑な3Dフィレットを追加すると、多くの場合、長い3Dツールパス、あるいは5軸セットアップに移行します。この変更は、「すべてを滑らかにする」というモデリング習慣による偶発的なものではなく、意識的な決定であるべきです。
旋削加工部品は、他の部品とは少し異なるルールに従います。シャフト、ブッシュ、ハウジングなどの部品では、面取りとフィレットによって部品の組み立て方や、荷重が各工程にどのように伝わるかが決まります。肩部に小さなフィレットを設けることで応力集中を大幅に軽減でき、シャフト端部に短い面取りを施すことでベアリングやシールを損傷なく所定の位置にスムーズに挿入できます。旋盤は標準インサートを使用することで面取りや半径加工を効率的に行えるため、部品全長にわたってシンプルで均一なエッジ条件を、コストに大きな影響を与えることなく指定できる場合が多くあります。
二次CNC加工を施したダイカスト部品では、鋳造エッジと機械加工エッジを明確に区別する必要があります。鋳造設計では、良好な流動と凝固を促進するために、十分なフィレットを設けます。その後、機械加工では、嵌合、密閉、または位置合わせに重要な部分のみを精密に加工します。この混合プロセスでは、図面に鋳造によって定義されたエッジと機械加工によって定義されたエッジを明記する必要があります。鋳造フィレットは比較的大きく自然な形状を維持し、機械加工による面取りと半径は、CNC加工時間を適切に管理するために、シンプルかつ均一な形状にする必要があります。
これら 3 つのプロセス ファミリすべてに同じ原則が適用されます。
-
バリ取り、組み立てのリードイン、および大きなストレスがかからない目に見えるエッジを容易にするために、面取りを使用します。
-
スムーズな荷重伝達、疲労耐性、または定義された遷移半径が必要な場合にはフィレットを使用します。
これらのルールを現実的な工具アクセス、標準的なカッターサイズ、シンプルなセットアップと組み合わせることで、面取りやフィレットは単なる装飾的なディテールではなく、CNCプロジェクトを納期と予算内で進めるための意図的なDFM(設計製造性)ツールとなるのです。
機能的性能 - 強度、応力、組立挙動
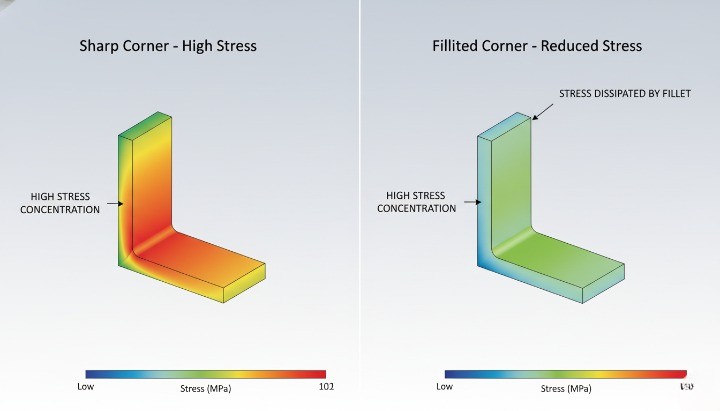
応力集中 – フィレットが構造上必須の場合
フィレットは、形状が変化し、その領域に荷重が流れる場合に重要になります。鋭角は応力を集中させますが、フィレットは応力を分散させます。荷重を受ける部品では、フィレットは選択肢ではなく、構造上の必須要件となることがよくあります。
単純な曲げや引張の場合、角型肩部は、フィレット加工された移行部に比べて局所応力を数倍に高める可能性があります。これは、特に繰り返し荷重下では、亀裂発生、疲労破壊、塑性変形のリスクが高まることを意味します。断面の厚さが変化する箇所や、リブが壁面に滑らかに移行する箇所では、フィレット加工によって荷重がより緩やかに「角を曲がる」ことができます。これにより、応力場が滑らかになり、疲労寿命が延び、より安定した性能が得られます。
大きな負荷を処理するほとんどの CNC 加工部品では、次の場所でフィレットを使用します。
-
シャフトショルダーとステップトランジション。
-
ベースプレートまたはハウジングに接続するボスとリブ。
-
ブラケットとフレームの内部コーナー。
多くの場合、標準的な工具に適した半径を用いることでコストを抑えることができます。例えば、一般的なエンドミルの直径の半分に合わせたフィレット形状にすることで、極小のカッターを使用する必要がなくなります。加工時間を大幅に増やすことなく、構造的な利点を維持できます。
面取りにより組み立て、リードイン、取り扱いの安全性が向上する場合
面取りは、設計者が強度よりも組み立てやすさ、適合性、取り扱いやすさを重視する場合に真価を発揮します。小さな面取りは、嵌合部品をガイドし、エッジを保護し、作業者を負傷させる可能性のあるバリを取り除きます。このような場合、シンプルな面取りが最も費用対効果の高い選択肢となることが多いのです。
シャフト、ピン、ファスナーの場合、面取りは挿入の際のガイドとして機能します。組み立て作業者は穴を探す必要がないため、挿入が迅速になり、穴を損傷する可能性も低くなります。カバーやハウジングの場合、ボルト穴の周囲に面取りを施すことで、ネジのセンタリングが容易になり、ねじ山のずれを防ぐことができます。これにより、組み立て時間の短縮と手直し作業の削減につながります。
安全性の観点から、手持ち部品の鋭利なエッジや露出した角は、ほとんどの場合許容されません。わずかな面取り(例えば、アルミニウム部品の場合は45°で0.5~1.0mm)を施すことで、エッジが丸みを帯び、切断リスクを軽減できます。加工時間をほとんど増やすことなく、人間工学とユーザーの認識を向上させることができます。
面取りは、部品にコーティング、塗装、または陽極酸化処理を行う場合にも役立ちます。角の部分での剥離を防ぎ、コーティングの均一性を高めます。多くの目に見える部品では、一貫した面取り基準を用いることで、部品全体に統一感のある美しい外観が生まれます。
疲労、衝撃、振動性能を考慮したエッジ設計
疲労、衝撃、振動は、静的試験では見落とされがちな形状上の弱点を露呈させます。繰り返し荷重をかけることで、部品内のあらゆる応力集中箇所が明らかになります。このような場合、重要な接合部にフィレットを設けることは、最も効果的かつ経済的な設計手法の一つとなります。
疲労荷重下では、亀裂は通常、表面の不完全性や形状の不連続性から発生します。鋭利な内角、キー溝の根元、または軸径の急激な変化は、亀裂が発生しやすい箇所となります。適切なサイズのフィレットを追加することで、応力集中係数を低減し、亀裂の発生を遅らせることができます。工具に優しい小さな半径であっても、疲労寿命を大幅に向上させることが可能です。
衝撃荷重や振動荷重の場合も同様です。形状が急峻であればあるほど、局所的なエネルギーが一点に集中します。フィレットはそのエネルギーを分散させ、局所的な応力のピークを低減します。一方、面取りは主に接触条件や取り扱い方法を変えるものであり、内部応力の経路を変えるものではありません。
振動は、さらに別の要素を加える。固有振動モードに近いエッジ部分には、繰り返し微細なひずみが発生する。こうしたホットスポットにフィレットを設けることで、ピーク応力を低減し、長期的な性能を安定させることができる。これは、回転部品、ロボット関節、動的アセンブリの構造ブラケットなどに特に重要である。
シンプルな意思決定ルールが役立ちます:
-
断面の変化によって部品が周期的な荷重または衝撃荷重を受ける場合には、フィレットを使用します。
-
入口、クリアランス、または安全な取り扱いが主な要件であり、局所的な応力が低い場合は、面取りを使用します。
CNC加工面の視覚的・美的要素
エッジデザインは、部品の外観や手触りにも影響を与えます。目に見える部品の場合、購入者やエンドユーザーはすぐにその違いに気づきます。一貫したエッジデザイン戦略は、図面を読む前から品質とエンジニアリングへの配慮を示すことができます。
フィレット加工は、より滑らかで自然な形状の移行を実現します。消費者向け製品、医療機器、あるいはユーザーが頻繁に触れる筐体などに適しています。ビーズブラスト加工や精密機械加工と組み合わせることで、大きなフィレット加工は、機械加工部品を鋳造部品や成形部品のように見せることができます。これは、高級感を演出したい場合や、既存のデザイン言語に合わせたい場合に有効です。
面取りは、よりシャープで技術的な印象を与えます。光を反射し、エッジを明確にし、形状を強調します。工業部品、制御盤、精密治具などにおいて、均一な面取りは精度と堅牢性を伝えます。また、接合部を際立たせ、部品同士が接する箇所を明確にします。
これら 2 つを混在させることもできます。
-
快適性と安全性を高めるため、手が触れる部分には大きめの外側フィレットを採用しています。
-
穴や溝、接合部などの機能的な部分に面取りを施すことで、視認性を高め、組み立て時のガイドとして役立てる。
どのような選択をするにしても、アセンブリ全体および製品ファミリー全体で一貫性を保つようにしてください。設計ルールで面取りサイズとフィレット半径の標準セットを定義してください。そうすることで、サプライヤーが工具とプログラムを標準化できるため、加工効率を維持しながら視覚的な品質が向上します。
実用ルール – 面取りとフィレットのどちらを選ぶべきか

トランジション、ショルダー、ボス、リブのフィレットと面取り
セクション間の移行部(例えば、シャフトの段差、リブの基部、ボスなど)では、通常、フィレットがデフォルトの選択肢となります。フィレットは応力を分散させ、鋭角な角を避け、切削工具のスムーズな動きを助けます。面取りも有効ですが、応力緩和機能というよりは、幾何学的な切削に近い働きをします。
段差が荷重を受ける場合、ベアリングを支持する場合、あるいは繰り返し曲げを受ける場合、ほとんどの場合、面取りよりもフィレットの方が理にかなっています。丸みを帯びた形状は応力集中を軽減し、疲労寿命を向上させます。一方、荷重を受ける段差に面取りを施すと、見た目はすっきりしますが、応力の流れの方向が急激に変化します。
ボス、リブ、ガセットなどの部分では、基部に小さなフィレットを設けることで、CNC加工と鋳造の両方において加工性が向上します。切削工具がより滑らかな経路をたどることができ、構造のひび割れも起こりにくくなります。これらの部分の面取りは通常、見た目を良くするためのものであり、応力が集中する小さなポケットが生じる可能性もあります。
荷重がかからない部分で、主にバリ取りや組み立て時のリードインを重視する場合は、外部の移行部に面取りを使用できます。ただし、迷う場合や、その部分に荷重がかかる場合は、フィレットを使用することをお勧めします。組み立て時のリードインが必要な場合にのみ、面取りでトリミングしてください。
トランジション、ショルダー、ボス、リブに関する簡単な経験則:
-
荷重経路、疲労に敏感な領域、および内部形状にはフィレットを使用してください。
-
面取りは、エッジを滑らかにしたり、組み立て時に部品をガイドしたりするだけでよい場合に使用します。
-
カスタム カッターの使用を避けるため、フィレット半径を標準ツール サイズと互換性のある状態にしておきます。
-
明確な理由がない限り、同じ機能領域内でランダム半径と面取りを混在させないでください。
アセンブリ内の外部エッジ、インターフェース、嵌合フィーチャ
外側の縁や接合部では、面取り加工が実用性とコスト面で優れている場合が多い。面取り加工によって部品の取り扱いが容易になり、手を切る危険性が減り、組み立て時に部品がスムーズに所定の位置に収まるようになる。ハウジング開口部の周囲に0.5~1.0mmの45°面取りを施すだけで、生産ラインでの時間を節約し、ねじ山がずれるのを防ぐことができる。
外刃のフィレット加工は、主に外観と快適性の向上を目的としています。フィレット加工はより滑らかで、より「完成度の高い」印象を与え、高級部品の存在感を高めることができます。しかし、特に3Dツールパスや小型ボールエンドミルが必要となるコーナーでは、単純な面取りよりも加工に時間がかかることがよくあります。
2つの部品の嵌合面については、部品同士がどのように接合されるかを検討してください。オス側の面取り、メス側の面取りに鋭角または軽く折れたエッジを設けることで、位置合わせが容易になり、エッジの欠けを防止できます。嵌合面にフィレットを設けることで、応力緩和とシール性が向上しますが、慎重に設計しないと、有効接触面積が減少したり、ガスケットの座面との干渉が生じる可能性があります。
外側のエッジがカバーの下や隠れた部分にある場合、複雑な面取りを指定する必要はほとんどありません。「鋭利なエッジを面取りする」という全体的な指示や、小さな面取りで十分です。詳細な面取りや面取りの指示は、嵌合、密閉、位置合わせ、または安全性に実際に影響を与える接合部に限定してください。
外部エッジとインターフェースに関する実践的なガイダンス:
-
組み立て時の導入部、ネジの挿入部、ドアやカバーの開口部、および目に見えるが重要ではないエッジには面取りを使用してください。
-
フィレットは、頻繁に手が触れる部分、柔らかな外観が必要な部分、または外部応力の集中が懸念される部分で使用してください。
-
追加のサイクル時間を受け入れない限り、完全な 3D 装飾フィレットは使用しないでください。
穴、皿穴、ねじ、エッジ周辺のアクセスポイント
穴やねじ山の周りでは、面取りとフィレットのどちらを使うかという問題が、実用的な観点から重要になってきます。ほとんどのエンジニアは、ファスナーの取り付けをスムーズにし、バリを取り除くために面取りを使用します。ねじ穴に小さな面取りを施すことで、最初のねじ山を損傷から保護することもできます。
穴の周囲にフィレットを設ける必要がある状況は、通常2つあります。1つ目は、構造用ブラケットのボルト接合部など、荷重のかかる穴の周囲です。穴がポケットやリブと一体化するフィレットは、局所的な応力を軽減します。2つ目は、設計者がポート周囲の流れやシーリングを改善したい場合、特に流体部品や空気圧部品において、滑らかな半径が役立ちます。このような場合、滑らかな半径が役立ちます。
皿穴や座ぐりの場合、標準的な面取り角度はネジ頭の形状と一致します。これらの領域にフィレット加工を施すメリットはほとんどありません。代わりに、きれいな面取りや皿穴にすることで、良好な座面とトルク伝達が確保されます。クリアランス穴の周囲に「バリ取り」のためのシンプルな面取りを施すだけで、コストと品質の両方の目標を達成できる場合がほとんどです。
ツールアクセスホール、ケーブル貫通部、検査ポートなどのアクセスポイントは、面取り加工によって工具のガイドが確保され、ケーブルやホースの摩耗が軽減されるため、効果的です。エッジが大きな摩擦や衝撃を受ける場合は、フィレット加工を施すことで、より柔軟な接合部が得られ、寿命を延ばすことができます。
穴とアクセス機能に関する実用的なルール:
-
ねじ穴、ねじ切り穴、およびバリ取りと部品挿入のためのクリアランス穴には面取りを施してください。
-
応力、流量、またはシール性能が重要な構造上の穴やポートの周囲には、フィレットを使用してください。
-
ツールの選択とプログラミングを簡素化するために、部品全体で面取りサイズを標準化します。
プロトタイピング vs 固定生産 – エッジ戦略の進化
エッジ処理戦略は、試作品段階ではシンプルで柔軟なものから、量産段階では最適化され標準化されたものへと進化させるべきです。設計の初期段階では、大きな装飾的なフィレットや複雑な面取りは、時間とコストを増やすだけで、実質的な価値はありません。多くの場合、試作品では「鋭利なエッジをなくす」という全体的な指示と、いくつかの機能的なフィレットだけで十分です。
生産設計が確定するにつれて、試験結果、疲労データ、および組立フィードバックに基づいて、面取りとフィレットの選択を洗練させていくことが賢明です。この段階で、どのエッジに明確なフィレットが必要か、どの領域に面取りの導入部が必要か、そしてどの領域は単純なバリ取りで十分かを判断できます。このステップにより、多くの場合、数十もの不要なエッジ指示が削除され、サイクルタイムが短縮されます。
生産部品も標準化の恩恵を受けます。部品ファミリー全体で同じフィレット半径と面取りサイズを使用することで、CNCパートナーは工具とプログラムを再利用できます。これによりセットアップ時間が短縮され、長期的なコスト予測が可能になります。一方、新しい部品ごとにエッジサイズがランダムであると、工具交換とプログラミング作業が増えます。
この進化を導くための実践的な方法は、エッジを固定された装飾ではなく、設計変数として扱うことです。プロトタイプ作成の段階で、作業者が組み立てに苦労する箇所、部品に亀裂が生じる箇所、外観上の不満が生じる箇所を記録します。そして、これらの知見を最終的な面取りとフィレットの決定に反映させます。そうすることで、単にCADモデルをきれいに見せるためではなく、明確な理由があって存在するエッジを実現できます。
寸法戦略 – コスト効率の高い半径、角度、公差
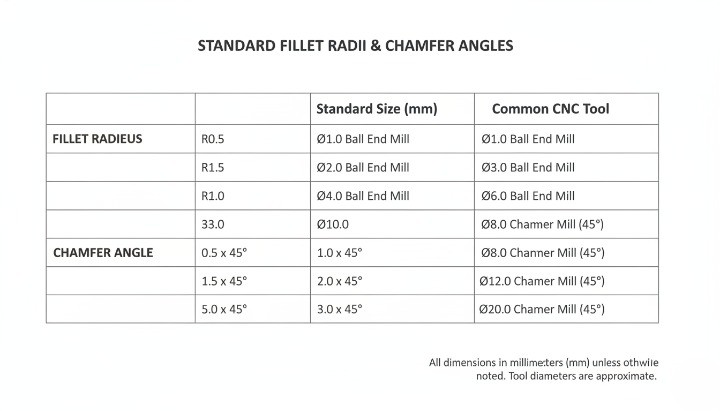
一般的な工具と互換性のある標準面取りサイズと角度
図面上では単純に見える面取りでも、一般的な工具と互換性がない場合、コスト増につながる可能性があります。コスト管理においては、標準的な切削工具やCNCプログラマーと同じ言語で作業することが重要です。つまり、ほとんどの工場で既に工具ホルダーに保管されているサイズや角度の工具を使用するということです。
ほとんどの CNC ショップでは、通常次のようなものが見られます。
-
45°面取りミルをデフォルトとして選択
-
場合によっては30°、60°、90°のツール
-
標準ステップでのメートル法またはインチ法の先端直径
実用的なルールとして、次のことを試してください。
-
機能的にそうしない強い理由がない限り、45°の面取りを使用してください。
-
面取りの寸法をX×45°とします(例:0.5×45°または1.0×45°)。
-
壊れやすい工具を必要とする、非常に小さい非標準の面取り長さは避けてください。
また、実際に何を重視するかは、あなた自身が決めることができます。多くのエッジについては、 「図示の箇所に0.2~0.5mm×45°の面取りを施す」といった全体的な注記があれば、加工者は安全かつ低コストな範囲内で加工を行うことができます。面取りの公差を厳しく設定するのは、嵌合、シーリング、または組み立て治具に影響を与えるエッジに限ってください。
チームがISO 13715などの図面規格をエッジ形状に使用している場合は、部品間で規格を統一してください。明確で再現性のあるエッジ注記は、見積依頼や製造工程におけるやり取りを減らします。
工具径とフィーチャーサイズに基づいたフィレット半径の選択
フィレット半径は常に特定の工具径と関連しています。半径が実用的な工具と一致しない場合、加工速度を落とすか、特殊なカッターを使用する必要があります。そのため、面取りとフィレットのどちらを選ぶかは、単なる設計上の好みではなく、コストの問題となるのです。
フィレット半径を選択する際の簡単なチェックリスト:
-
コーナーに届く最小の実用的なエンドミルを確認してください
-
可能な限り、R = 0.5 × 工具径を起点とする。
-
絶対に必要な場合を除き、製造時に2~3 mm未満の工具を必要とする半径は避けてください。
具体的な例を挙げますと、以下の通りです。
-
6mmのエンドミルがその領域に届く最小の工具である場合、3mmのフィレットは自然な選択肢となる。
-
同じコーナーに0.8 mmのフィレットを作成すると、カッターがはるかに小さくなり、送りが遅くなり、工具破損のリスクが高まります。
フィレット半径は、肉厚や部品サイズとの関連で適切な値にする必要があります。大型のアルミニウム製ハウジングの場合、0.5mmのフィレットでは応力緩和や加工性の向上にはほとんど効果がありません。2 ~3mmの半径であれば、強度、応力の流れ、加工速度のバランスがより良くなることが多いです。
疑問がある場合は、次の点に注意してください。
-
単一の固定値ではなく、最小半径(例:「R ≥ 2 mm」)を指定する。
-
「臨界半径」などの機能特性があり、他の機能に対する許容範囲や自由度も考慮されています。
このアプローチにより、CNC加工パートナーは設計意図を満たしつつ、最も効率的なツールを選択できるようになります。穴や嵌め合いに関する公差の詳細については、CNC加工公差に関する記事など、自社サイトにある専用の公差ガイドへのリンクをご参照ください。
面取り vs 半径 – 単純な面取りがフィレットよりも安価な場合とは?
多くのエッジ加工において、面取りはフィレットよりも低コストで十分な機能を発揮します。機械加工者は、単一のシンプルなツールパスで面取りを切削できます。一方、小さな内側フィレットは通常、3D輪郭加工や特殊な工具動作が必要となり、加工時間が長くなります。
簡単な比較により、チームは次のことを決定しやすくなります。
| デザインの選択 | 典型的な使用例 | 加工作業 | コストへの影響(プロトタイプと少量生産) | エッジ動作に関する注意事項 |
|---|---|---|---|---|
| 小さな内部フィレット(R≤1mm) | 高負荷機能における応力緩和 | 小さな工具と低速の送りが必要 | より高い | 本当に重要な機能のために予約するのが最適 |
| ミディアムフィレ(R 2~3 mm) | リブ、ステップ、ポケットコーナーのトランジション | 一般的なツールを使用、中程度の労力 | 穏健派 | 強度と加工性の良好な組み合わせ |
| 単純面取り(0.5~1.0×45°) | エッジブレイク、バリ取り、組み立てのためのリードイン | 面取りミル付きシングルパス | 低くなる | 取り扱いや組み立てのエッジに十分な場合が多い |
| エッジブレイクノートのみ(「エッジブレイク」) | 重要ではない、装飾のみのエッジ | バリ取り中に行う | 最低 | 正確なサイズの制御はなく、取り扱いが安全であるだけです |
重要でないエッジでは、面取りや「鋭利なエッジを壊す」という注記によって次のようになります。
-
組み立て中の安全な取り扱い
-
欠けるリスクが低い
-
知覚品質の明らかな改善
応力や疲労がそれほど重要でない場合は、余分なツールパスを避けるために、フィレットではなく面取りを選択してください。重要な部分ではパフォーマンスを維持し、そうでない部分ではコストを削減できます。
重要でないエッジの過剰許容を避ける
多くの図面では、デフォルトで全てのエッジに厳しい公差が設定されています。これは、特に面取りや小さなフィレットにおいて、不必要なコストと検査の手間を生み出します。DFM (設計製造性)の観点からすると、厳密な公差管理が必要なエッジはごく一部に限られます。
エッジを 3 つのグループに分割できます。
-
機能上重要なエッジ:フィット、シーリング面、精密ロケーター
-
組み立ておよび取り扱いエッジ:挿入、安全、バリ取りのための面取り
-
装飾のみのエッジ: 非接触の外側の角と面
最初のグループでは、正確な寸法と公差を定義します。公差等級は、ISO 2768ファインなどの規格に準拠させると良いでしょう。ここでは、より厳密な管理が製品の性能に直接影響します。
2 番目と 3 番目のグループには、さらに自由度を許可します。
-
より広い公差または範囲を使用する(例:0.2~0.5mmの面取り)
-
各行に個別の注釈を付ける代わりに、一般的なエッジノートを使用してください。
-
絶対に必要な場合を除き、面取り長さに±0.05 mmの公差を適用しないでください。
過剰な公差設定は検査にも影響を及ぼします。寸法精度が高すぎるほど、製造現場では測定と文書作成に費やす時間が増えます。重要度の低いエッジの公差を緩めることで、サプライヤーは工程設定を最適化し、価格を抑えることができます。
貴社が一般的な公差ブロックに依存している場合は、CNC加工パートナーと見直しを行ってください。加工部品のデフォルトのエッジ公差を、実際の機能ニーズに合わせて調整できます。この小さな手順だけでも、CADジオメトリを変更することなくコスト削減につながることがよくあります。
明示的なエッジコールアウトとグローバル「シャープエッジを分割」ノート
エッジレベルでどの程度の制御を維持するかは、ユーザー自身が決定します。明示的な注釈と全体的な注釈は、面取りとフィレットのどちらを選択するかを決定する際に重要な役割を果たします。
明示的なエッジ吹き出しは、次の場合に最適です。
-
エッジは、嵌合線またはシーリングラインを定義します。
-
エッジは、相手部品、ガスケット、またはベアリングと相互作用する。
-
面取りや半径は、組み立て方向や工具のアクセスに影響を与える。
このような場合には、次のように指定します。
-
正確なサイズと角度、例えば「0.8 × 45°面取り」
-
許容誤差を含む正確な半径。例:「R2 ± 0.1」
「0.2~0.5mmの鋭利なエッジを面取りする」といった一般的な注記は、重要度の低いエッジに適しています。工場では、バリ取りの際にヤスリ、研磨ホイール、またはブラシでこれらのエッジを処理します。追加の寸法調整作業なしに、安全で鋭利でない部品が得られます。
バランスの取れた戦略は通常次のようになります。
-
エッジ形状が明確な機能的役割を持つ場合にのみ、明示的なコールアウトを使用してください。
-
快適性、操作性、外観のみに関わるものには、グローバルエッジノートを使用してください。
-
プログラミングと検査を簡素化するために、異なるエッジ仕様の数を少なくします。
このバランスにより、必要な箇所では制御を、不要な箇所ではスピードを優先できます。また、CAD、2D図面、機械加工担当者の解釈間の矛盾のリスクも軽減されます。複数のサプライヤーと連携するチームにとって、クリーンエッジ戦略は、ベンダー間で一貫した品質を維持する上でも役立ちます。
さまざまなCNC製造シナリオに対応したエッジ設計
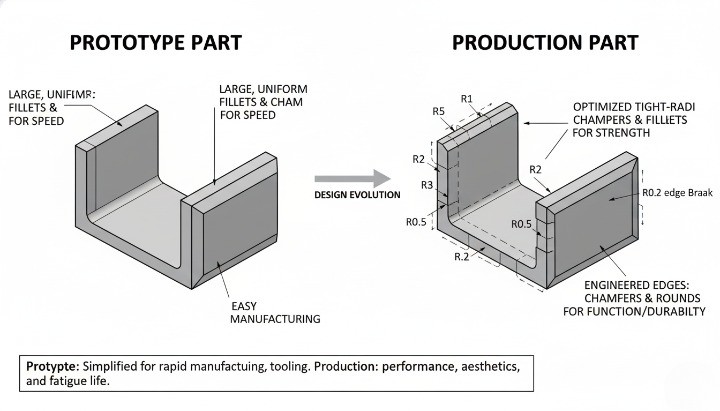
プロトタイプCNC加工 - 迅速な反復と柔軟なエッジ選択
プロトタイプのCNC加工では、エッジデザインは完璧さを追求するのではなく、スピードと学習を促進するものでなければなりません。この段階では、通常、適合性、機能、組み立て性、そして全体的な美観を検証します。最終図面どおりに、すべての微細な面取りやフィレットを正確に仕上げる必要はほとんどありません。プロトタイプの場合、面取りとフィレットの選択は、シンプルで標準的、かつ加工しやすいものにしましょう。
実用的な戦略としては、外側のエッジには標準的な面取りを施し、強度や組み立てに明らかに影響する箇所にのみフィレットを追加することです。特に一点物や少量生産の場合は、すべてのエッジに寸法を付ける代わりに、「鋭利なエッジを面取りする」といった全体的な注記を受け入れることができます。これにより、CAM作業が削減され、不要な工具交換が回避され、学習効果を損なうことなく部品をより迅速に入手できます。
内側の角やポケットには、一般的なエンドミル径に合わせた、工具に優しい大きめの半径を選択してください。将来の生産工程がすでに決まっている場合は、試作品の半径を生産用工具に合わせてください。そうすることで、後々の設計変更を回避できます。迷った場合は、CNC加工業者に、標準的な工具や治具で加工できるフィレット半径と面取りサイズを問い合わせてください。
プロトタイプ段階では、外観上のエッジを多少緩めても構いません。多くのチームは、安全上のリスクがない限り、非接触部分の角が多少鋭利でも許容します。完全に洗練されたフィレット戦略は、設計が確定するまで取っておきましょう。プロトタイプ作成の目的は、最小限のコストで迅速に学習することであり、すべてのエッジを過度に最適化することではありません。
• 外側のエッジには標準の面取り(たとえば、45°で0.5~1.0 mm)を使用します。
• フィレットは、機能、密閉性、または強度に影響を与える場合にのみ使用してください。
• 完全に詳細なエッジ図面よりも、グローバル エッジ ブレーク ノートを優先します。
推奨画像プレースホルダー:シンプルな面取りといくつかの機能的なフィレットを備えたプロトタイプハウジング。代替テキスト:「標準的な面取りと最小限の機能的なフィレットを備えたプロトタイプCNCアルミニウムハウジング。」
生産CNC加工 - 再現性、自動化、バリ取り戦略
生産現場におけるCNC加工では、刃先形状が再現性と生産性を向上させるための重要な要素となります。サイクルタイム、工具寿命、自動化、そしてオペレーターがばらつきをどれだけ容易に制御できるかといった点が重要になります。適切に標準化された面取りとフィレットは、不良品を減らし、生産の予測可能性を高めます。
繰り返し生産を行う場合は、部品ファミリー全体で面取りサイズとフィレット半径を統一してください。これにより、サプライヤーは工具とCAMテンプレートを再利用でき、可能な場合は同じセットアップで部品を組み合わせることができます。また、エッジ戦略を統一することで、バリ取りとブラッシングの自動化がより効率的になり、手作業とばらつきを削減できます。
面取りとフィレットの選択は、製造工程におけるバリ取り方法を反映させるべきです。サプライヤーがタンブリング、ブラッシング、またはロボットによるバリ取りを行っている場合、安定した結果が得られる特定のエッジサイズと半径を推奨する可能性があります。非常に小さいエッジや不均一なエッジは検証が難しく、再加工が発生しやすくなります。特殊なエッジ形状を追求するよりも、標準化の方が多くの場合、より価値があります。
製造工程では、どのエッジが重要、機能的、あるいは純粋に外観上のものかを明確に定義します。重要なエッジには、精密な面取りやフィレット加工、正式な寸法検査が必要となる場合があります。一方、外観上のエッジは、安全なエッジカットと目視検査のみで済む場合がほとんどです。このような段階的なアプローチにより、CNC加工パートナーは検査時間を重要な箇所に集中させ、全体的なコストを抑えることができます。
・部品ファミリー全体で面取りサイズとフィレット半径を標準化する。・エッジ設計をバリ取りおよび仕上げ戦略に合わせる。・重要エッジと外観エッジの明確な検査ルールを定義する。
推奨画像プレースホルダー:生産トレイに収められた複数の同一ハウジング。面取りされたエッジが均一に仕上げられている。代替テキスト:「すべての外縁に均一な面取りが施された、CNC加工アルミニウム製ハウジングの生産バッチ。」
ダイカスト+二次CNC加工 - 鋳造フィレットと機械加工面取り
ダイカストと二次CNC加工を組み合わせる場合、エッジ設計は金型設計と加工経済性の交点に位置します。鋳造部品は通常、金属の流れを助け、気孔を減らし、工具寿命を延ばすために、十分なフィレットと半径を必要とします。二次CNC加工では、重要な部分のみを精密に仕上げます。
一般的な戦略としては、ほとんどの接合部に鋳造フィレットを設け、インターフェース、シール面、および組み立て箇所には機械加工による面取りを施すという方法があります。このアプローチでは、鋳造によって滑らかで強固な接合部を形成し、CNC加工は嵌合、シール、またはユーザーとの接触に直接影響を与えるエッジ部分のみに施されます。この組み合わせにより、強度、コスト、外観の最適なバランスが実現されることがよくあります。
加工代についても考慮する必要があります。鋳造フィレットは最終的な要件よりも若干大きく、または精度が劣る場合があるため、重要な面には十分な取り代を残しておきます。CNC加工後、これらのエッジは最終的な面取りサイズまたはフィレット半径となります。鋳造サプライヤーとCNC加工パートナーの間で緊密に連携することで、鋳造フィレットによって工具へのアクセスが困難になったり、追加のセットアップが必要になったりするといった問題を回避できます。
目に見える部品については、鋳造によって主要な接合部に滑らかで流れるようなフィレットを形成し、取り付け穴やコネクタポートなどの機能的なエッジに小さな面取りを施すことができます。これにより、加工時間を大幅に増やすことなく、外観品質を高く維持できます。見積もりを評価する際は、単価だけでなく、鋳造金型設計、二次加工、仕上げといった工程全体を比較検討してください。
・強度、流動性、工具寿命を考慮して鋳造フィレットを使用し、機能上必要な箇所のみ機械加工を行う。・鋳造フィレットと機械加工されたエッジが調和するように、機械加工代を定義する。・アクセス性の問題を回避するため、鋳造とCNCの設計製造性(DFM)レビューを調整する。
推奨画像プレースホルダー:大きな鋳造フィレットと局所的に機械加工された面取りポートを備えたダイキャストハウジング。代替テキスト:「リブに鋳造フィレット、コネクタ開口部に機械加工された面取りが施されたダイキャストアルミニウムハウジング。」
高信頼性アプリケーション(自動車、医療、ロボット工学、エネルギー)
高信頼性が求められる用途では、エッジ設計に対する要求がより厳しくなります。もはや加工の容易さだけを最適化するのではなく、応力、疲労、安全性、清浄度、そして規制要件も考慮する必要があります。このような状況では、高応力がかかる遷移部にはフィレットが必須となることが多く、面取りは組み立て時の誘導や安全な取り扱いにおいて重要な役割を果たします。
周期的な荷重、衝撃、または振動にさらされる部品では、可能な限り鋭い内角を避けてください。小さなフィレットでも、鋭い遷移部に比べて応力集中を大幅に軽減できます。安全性が重要な部品の場合、エンジニアリングチームはFEA、疲労データ、または業界標準に基づいて最小フィレット半径を指定することがよくあります。また、エッジ関連の設計変更について完全なトレーサビリティを要求する場合もあります。
同時に、医療およびロボット工学の分野では、清掃のしやすさと引っ掛かりのない取り扱いが重要視されます。面取りされたエッジは、異物が溜まりにくく、清掃や滅菌を容易にします。面取りは、ケーブル、チューブ、手袋などが引っかかることなく、嵌合部品や工具をスムーズに誘導するのに役立ちます。エネルギーシステムや重負荷システムでは、外側のエッジに面取りを施すことで、技術者の取り扱い安全性が向上し、設置時のエッジ損傷のリスクが軽減されます。
これらの分野では、よりシンプルな工業デザインよりも、面取りとフィレットの選択についてより詳細に文書化する必要があります。つまり、明確な2D注記、適用可能な規格への参照、およびあらゆる試験プロトコルとの整合性が必要です。最も重要な機能について、プロセス能力データを提供できるサプライヤーと協力しましょう。優先順位は、純粋なコストから、製品のライフサイクル全体にわたる制御可能で予測可能な挙動へと移行します。
• 高い応力がかかる遷移部分や荷重経路には、フィレットを体系的に使用します。
• 安全な組み立て、ツールへのアクセス、清掃性を考慮して面取りを設計します。
• 業界標準または規制標準に従ってエッジ要件を文書化します。
推奨画像プレースホルダー:主要なインターフェースにフィレットと面取りが施された、高信頼性CNC部品(例:ロボット関節または医療機器部品)。代替テキスト:「安全な組み立てのために、内部遷移部にフィレット、外部エッジに面取りが施された高信頼性CNC部品。」
面取りとフィレットに関するよくある設計ミスとその回避方法

特殊な工具と追加コストを必要とする小さな非標準半径
CNC加工コストを急激に上昇させる方法の一つは、非常に小さな、非標準的なフィレット半径を指定することです。半径0.2mmや0.5mmのコーナーはCAD上では無害に見えますが、現場ではプログラマーは極小のエンドミルを使用したり、送り速度を遅くしたり、工具交換の回数を増やしたりせざるを得なくなります。サイクルタイムは長くなり、工具寿命は短くなり、見積もりにもそれが反映されます。多くの場合、特に重要度の低い内側のコーナーやポケットでは、このような積極的な半径を使用しても、部品の性能に実質的なメリットは得られません。
フィレット半径を、一般的な3軸または4軸加工機で使用される標準工具径に合わせることで、このリスクを軽減できます。例えば、工場で荒加工と仕上げ加工に6mmまたは10mmのカッターを常用している場合、これらの工具に適したフィレットを使用することで、加工効率を維持できます。応力のスムーズな移行と切りくずの排出はそのままに、不要なマイクロツール加工を回避できます。簡単な社内ルールとして、一定のしきい値以下の半径は「機能的に正当化される場合のみ重要」とマークし、図面をリリースする前にその半径を検証することができます。
部品ポートフォリオごとに「推奨半径」の小さな内部テーブルを作成するのが良い方法です。最も一般的なカッター径から始めて、ポケット、リブ、内側コーナーの適切な半径を逆算します。エンジニアがこのリストから逸脱したい場合は、嵌合部品の形状、シール機能、光学的な位置合わせ、またはその他の実証済みのニーズなど、理由を明記する必要があります。これにより、重要な部分で創造的な自由度を維持しつつ、加工コストと不良リスクを高めるだけの、見た目だけの、あるいは慣習的な微小半径を排除できます。
半径が現実的かどうかわからない場合は、CNCサプライヤーにモデルを送り、現在の工具ライブラリに最適な半径を直接尋ねることができます。この短い話し合いで、通常は簡単に簡素化できる方法が見つかり、数百、数千の部品を扱う場合、長期的なコスト削減効果は大きくなります。
機械加工が不可能またはアクセスが困難な内部コーナーとエッジ
もう一つよくある問題は、技術的には加工可能でも、非常に加工しにくい内角やエッジの境界部分です。開口部が狭い深いポケット、特殊な工具が必要なアンダーカット、リブの裏に隠れた境界面などは、CAMプログラミングにおいて大きな課題となります。その結果、工具の突き出しが長くなり、切削パラメータが小さくなり、段取り替えが増えるといった問題が生じることがよくあります。最初のバッチが検査に合格したとしても、プロセスが堅牢でないため、再現性が低下する可能性があります。
こうした問題は、工具の視点から考えることで早期に発見できます。「実際の工具は、この刃先を直線で捉えることができるのか?」というシンプルな問いが役立ちます。もし答えが「いいえ」であれば、おそらく加工現場は延長工具や特殊ホルダーの使用を余儀なくされるでしょう。これらはたわみや振動を増加させ、精度を低下させます。深い形状に、アグレッシブなフィレットや面取りを組み合わせると、問題はさらに悪化します。3Dモデルではすべてきれいに見えますが、加工機内では金属の切削速度が遅くなり、不確実性も増します。
これを避けるには、工具のアクセス経路を簡素化してください。ポケットの入口を広げたり、可能な場合は片側の壁をまっすぐにしたり、リブを少し移動させて標準的なエンドミルがスムーズに通過できるようにします。強度を高めるために内部フィレットが必要な場合は、より大きな工具に合わせて半径を大きくし、少ないパスで底部まで到達できるようにすることを検討してください。部品によっては、非常に複雑な一体型ブロックと格闘するのではなく、形状をボルトで固定する2つのコンポーネントに分割することもできます。追加の組み立て工程は、大掛かりな機械加工よりもコストが安くなる場合があります。
見積依頼書(RFQ)を提出する際は、深いポケットや重要な内刃について簡潔なメモで明記すると効果的です。サプライヤーに依頼し、切削性を向上させるための代替半径、面取り、または局所的な形状変更を提案してもらいましょう。これにより、潜在的な問題が設計パートナーシップへと発展し、機能を損なうことなくコストを削減できる改善策が見つかることがよくあります。
矛盾するCADと図面のエッジ仕様と注記
よくある混乱の原因は、3Dモデルと2D図面の間でエッジ情報が一致しないことです。CADモデルでは十分なフィレットが示されているのに、図面では「すべての鋭角エッジを0.2×45°で面取りする」といった全体的な注記や、同じエッジに対する特定の面取り指示が追加されている場合があります。プログラマーはどちらの情報源を信頼すべきか判断しなければなりません。最悪の場合、異なるチームがデータを異なる方法で解釈し、技術的には一方のドキュメントに準拠しているものの、社内での解釈と異なる部品を受け取ることになります。
複数の改訂サイクルで新しい注記が追加される一方で、古い注記がタイトルブロックに残っている場合、問題は深刻化します。例えば、図面には一般的な「エッジを分割する」注記がまだ含まれている一方で、最新の改訂ではほとんどのコーナーにフィレット寸法が明示的に記載されるようになった、といった状況です。古い注記を整理する人がいない場合、リストにないエッジを分割すべきか、それともシャープなままにすべきか、工場側で曖昧なままになります。このような矛盾は、見積依頼(RFQ)の評価を遅らせ、余分なメールのやり取りを招き、生産の遅延につながる可能性があります。
より良いアプローチは、モデルと図面を一貫性のあるペアとして扱うことです。どちらの文書が形状の権威であり、どちらが公差と注記を記載しているかを決定し、その選択を厳守します。多くのチームは、形状のマスターとして3Dモデルを使用し、寸法、公差、表面仕上げ要件については2D図面を使用します。この場合、面取りやフィレットの変更は、リリース前に両方に反映させる必要があります。新しい改訂版を発行する前に簡単な内部チェックリストを用意しておくと、不一致を発見するのに役立ちます。
重複する注記を避けることで、リスクも軽減できます。ほとんどのエッジに面取りやフィレットを明示的に記載する場合は、全体的な注記は「鋭利なエッジを除去する。特に指定がない限り、エッジの面取りは最大0.2mmとする」といった、真に一般的なバリ取り指示に限定することを検討してください。これにより、機械加工担当者は安全と取り扱いに関するガイダンスを得られるだけでなく、機能的なエッジに関連付けられた明示的な注記の優先順位を明確に維持できます。
機能しない領域や隠れた領域でのフィレットの誤用
多くの部品は、デフォルトのモデリング習慣が角を丸めることを優先しているため、ほぼすべてのエッジにフィレットが付いた状態でCADシステムから出力されます。画面上では部品は滑らかで洗練されているように見えますが、製造現場では余分なフィレットはすべて加工が必要な要素となります。隠れた面、嵌合部品が見えない内部ポケット、ハウジングの奥深くに埋め込まれた構造リブなどには、機能的な価値がほとんど、あるいは全くないフィレットが付いていることがよくあります。しかし、これらのフィレットのために、加工者はツールパスを調整したり、ステップダウンを減らしたりして、曲線に沿うように加工する必要が生じます。
機能しない領域では、性能を損なうことなくフィレットを削除または簡略化できる場合が多くあります。隠れたリブに圧縮荷重のみがかかる場合は、フル半径のフィレットと同様に、鋭利なエッジまたはわずかに欠けたエッジでも十分な効果を発揮します。多くの用途では、標準的なエンドミルで加工された表面は、ツールパスの先端に小さな自然な半径を既に形成しています。この効果により、フィレットをモデル化しない場合でも、数学的に完璧な鋭角に比べて応力集中が軽減されます。このような場合、正確な半径を指定する必要はありません。
この問題を解決する実用的な方法は、設計レビュー時にエッジを機能的に重要なエッジ、ユーザー側が触れるエッジ、隠れた/重要でないエッジの3つのカテゴリに分類することです。機能的に重要なエッジには、高応力箇所での遷移部や、シール、ベアリング、精密嵌め合いとのインターフェースが含まれます。ユーザー側が触れるエッジは、作業者が目視したり操作したりする部分であるため、安全性と美観のために一貫したフィレットや面取りが必要になる場合があります。隠れた/重要でないエッジについては、詳細なフィレット寸法ではなく、一般的な「エッジを破断する」という注記のみで済む場合が多くあります。このフレームワークにより、図面の焦点が絞られ、プロセスが効率的に進められます。
複数のサプライヤーと連携している場合は、DFMレビュー中に不要なフィレットがあれば指摘してもらうこともできます。サプライヤーは、加工機が自然に小さな半径を残す箇所と、フィレットを完全に定義すると余分な作業が必要になる箇所を把握しています。彼らからのフィードバックは、将来の設計更新に役立ち、詳細なフィレット仕様を本当に必要なエッジにのみ確保することができます。
化粧品のエッジを重要な特徴として過剰に指定する
もう一つよくある間違いは、純粋に見た目だけの問題であるエッジを、重要な機能的特徴であるかのように扱うことです。例えば、カバーの前面にある装飾的な面取りは、他の部品と接触しないにもかかわらず、厳しい寸法公差と低い表面粗さの要件が課される場合があります。その結果、機械加工者は送り速度を落とし、追加の検査工程を設け、製品の性能に全く影響しない軽微な外観上の欠陥を、場合によっては再加工しなければならなくなります。
機能仕様と外観上の要件を明確に区別することで、この問題を回避できます。機能仕様は、寸法、公差、表面仕上げ記号を明記した図面に記載する必要があります。「目に見えるエッジに鋭いバリがない」や「前面の面取りが均一である」といった外観上の要件は、一般的な注記や別途の作業基準で対応できます。チームがすべてのエッジを重要な特徴として扱うと、最終顧客が目にすることのない検査や手直しに費用がかかってしまいます。
また、外観に関する要件と選択した仕上げ工程を整合させることも重要です。部品にビーズブラストと陽極酸化処理を施す場合、化粧面取り部分に残るわずかな工具痕は、仕上げ後には消えたり、ほとんど目立たなくなったりする可能性があります。その場合、加工前の粗さの値を過度に厳しく設定するのは意味がありません。代わりに、最終的な仕上がり面について現実的な期待値を設定し、サプライヤーに加工と仕上げの工程を調整してもらい、その目標を達成してもらうことができます。
RFQとDFMレビューにおけるエッジ要件の伝達
エッジの図面、モデル、STEP ファイルに何を含めるか?
面取りとフィレットの要件を明確に伝えるには、見積依頼書に添付する技術資料が不可欠です。サプライヤーは、2D図面、3Dモデル、STEPファイルにおいて、同じエッジ形状の意図を推測することなく理解できる必要があります。これが、正確な見積もりを作成し、加工中の予期せぬトラブルを回避する唯一の方法です。
CNC加工の場合、適切なベースラインは、寸法が完全に記載された2D図面と、きれいな3Dモデルです。図面には公差、エッジ注記、表面仕上げが記載され、3Dモデルには形状が記載されます。折れ線に対する直線、角度、面取りの公差にISO 2768などの一般的な公差規格を使用する場合は、どのデフォルトの制限が適用されるかサプライヤーが認識できるように、タイトルブロックにそれを明確に記載してください。(出典:iso.org ) これにより、繰り返し公差が長々と続くのを避け、図面の読みやすさを維持できます。
エッジ レベルには、主に 3 つのツールがあります。
-
エッジ形状を明示的に指定する(例:「2× 0.5 × 45° 面取り」、「R2 フィレット」)
-
一般的な注意事項(例:「鋭利なエッジを0.2~0.5に曲げる」または「すべてのエッジのバリ取りを行う」)
-
タイトル欄または注記に国際規格を記載する(例:「一般許容差 ISO 2768-m」)。
機能上または組み立てのガイドとして重要なエッジには、明確なコールアウトを使用してください。一般的な注記は、正確なサイズが重要でない、重要でないエッジにのみ使用してください。「鋭角エッジを破断」などの全体的な注記を使用する場合は、例えば0.2~0.5 mmなどの範囲も記載することを検討してください。そうすることで、現場はプロジェクトにおける「破断」の意味を理解できます。
STEPファイルでは、モデルをシンプルに保ち、図面との整合性を維持してください。図面に記載されていない、実際には必要のない小さな装飾的なフィレットを埋め込むことは避けてください。これらの機能はツールパスの所要時間を増加させるだけで、付加価値はありません。3Dモデルに半径が示されていても、図面に示されていない場合、多くの加工業者はモデルが優先されると判断し、いずれにせよ半径を加工してしまうため、機能的な理由もなくコストが増加します。
エッジ関連の特徴(例えば、面取り面の平面度やフィレット付き肩部の振れなど)にGD&Tまたは幾何公差を使用する場合は、ISO 1101などの国際規格に従ってください。により、サプライヤーが記号を正しく解釈できるようになり、誤解を招くような公差のローカルな「方言」を回避できます。
[画像の提案:拡大されたエンジニアリング図面のコーナー。面取りの吹き出し、全体図の「鋭角部分を破断する」という注記、そして表題欄のISO 2768参照が表示されています。代替テキスト:「面取りとフィレットのエッジ注記と一般公差規格を示すCNC図面の例。」]
CNC サプライヤー向けに重要なエッジと装飾的なエッジを優先させるにはどうすればよいでしょうか?
すべてのエッジが等しく重要というわけではありません。面取りやフィレットをすべて重要視すると、単価と納期に悪影響が出ます。より良いアプローチは、機能的なエッジと、外観や安全性に関わるエッジを明確に区別し、サプライヤーにどこを最適化できるかを伝えることです。
機能エッジには次のものが含まれます。
-
嵌合部品間の接触インターフェース。
-
応力集中が重要となる遷移 (ショルダー、ルート、荷重パス)。
-
シーリング、位置合わせ、または正確な位置決めに影響するエッジ。
-
組み立て時または測定時に位置を特定するために使用されるエッジ。
装飾的または安全上のエッジには次のものが含まれます。
-
顧客が目にするが、負荷がかからない外側のコーナー。
-
取り扱い上、単に鋭くないエッジである必要があります。
-
正確な面取りサイズが重要ではないエンクロージャ内の隠れたエッジ。
優先順位を伝える簡単な方法は、図面上のエッジグループにラベルを付けることです。
-
「重要なエッジ – 指定された面取り/フィレットと許容差を維持します。」
-
「機能的エッジ - 特徴を維持、特に記載がない限り ±0.1 は許容範囲です。」
-
「非クリティカルエッジ - 鋭利エッジを破断 0.2~0.5、サプライヤーの裁量。」
マークアップされたPDFにカラーコードを使用したり、注記に簡単な凡例を追加したりできます。この作業はわずか数分で完了し、CNCサプライヤーは安心してツールパスを簡素化したり、重要度の低いエッジの加工を統合したりできるため、コスト削減につながります。多くのプロジェクトでは、このような明確な情報提供によって、見た目だけを重視するコーナーの過剰加工に費やす時間が削減されるため、数パーセント以上の価格削減につながります。
繰り返し使用する部品については、製品ファミリーごとに標準的なエッジ処理を定義した社内設計ガイドを作成することもできます。そうすれば、図面には例外のみをマークするだけで済みます。これにより、エッジに関するコミュニケーションの混乱が徐々に減り、設計チームとサプライヤー双方に共通の言語が提供されます。
適切な場合は、読者を製造設計に関するより広範なチェックリスト(社内RFQガイドラインや、自社サイトのCNC加工RFQチェックリストページなどの公開リソースなど)にリンクさせることで、エッジの優先順位が部品仕様パッケージ全体の中でどのように位置づけられるかという背景情報を提供できます。
DFMレビューで面取りとフィレットの選択について尋ねるべき質問
体系的なDFM(製造性設計)に関する議論は、エッジデザインを単なる外観上のディテールからコスト削減の鍵へと変えます。的確な質問は、サプライヤーに対し、単に図面を固定するのではなく、最適化に積極的に取り組む姿勢を示すことになります。その結果、価格交渉が有利になり、立ち上げ時の問題も減少します。
役に立つ質問には次のようなものがあります:
-
「この部品のどの面取りやフィレットが最も加工時間を長くさせているのか?」この問いかけによって、加工担当者は、小さな半径、深い角、あるいは3Dブレンドがサイクルタイムを阻害している箇所を明らかにするよう促される。
-
「特殊な工具や追加のセットアップが必要となるような半径はありますか?」もし、標準以外のR0.8の角が1つだけあって、小さなカッターと新しいセットアップが必要な場合、その半径をより一般的な値に増やすか、面取りに変更することを検討するかもしれません。
-
「これらの装飾的なフィレットを、単純な面取りやエッジの折り返しに変更することは可能でしょうか?」この質問は、特にハウジングやカバーなどの部品において、部品1つあたり数分の加工時間を節約できることがよくあります。
-
「リスクなく公差や表面仕上げを緩めることができる箇所はあるだろうか?」オペレーターは、機能に影響を与えない厳しい数値を達成するために時間を費やしている箇所を把握する。
-
「加工できない、あるいは加工にリスクのある内角はありますか?」ここでは、工具の破損、ビビリ振動、アクセス上の問題など、潜在的な問題点を工場側に指摘してもらい、早期に設計を調整できるようにすることが重要です。
DFM(設計製造性)に関する電話やメールでのやり取りでは、協調的な姿勢を保ちましょう。重要な機能の手抜きを求めているのではなく、不必要なエッジの複雑さを犠牲にしてでも、堅牢性とコスト削減を実現したいという意思を明確に伝えましょう。複数のプロジェクトを通して、こうした姿勢は信頼関係を築きます。元のCADデータにあるあらゆる小さなフィレットにこだわるのではなく、あなたがプロセスに関する知見に基づいて行動してくれると分かれば、製造現場はより積極的に情報を共有してくれるようになります。
これらの質問を、設計チームが見積依頼書(RFQ)を送信する前に実行する簡単な社内チェックリストにまとめることもできます。これにより、特に複数のエンジニアが同じ製品ラインに取り組んでいる場合、面取りとフィレットの判断が偶発的ではなく意図的なものになります。
許容差と仕上げの柔軟性を共有してコストを削減
エッジ仕様は、形状だけにとどまりません。面取りやフィレット周辺の公差範囲や表面仕上げ要件は、工具、検査時間、不良率に直接影響します。柔軟に対応できる箇所を明確に伝えることで、サプライヤーは重要な性能を損なうことなくコストを削減できる場合が多くあります。
シーリング面や位置決め面ではない一般的なエッジの場合は、次の操作を実行できます。
-
どこでも±0.02 mmと表記するのではなく、ISO 2768-mや-cなどの一般的な許容差クラスを参照してください。()
-
固定寸法ではなく、破損したエッジの範囲(例:0.2~0.5 mm)を指定してください。
-
すべての表面に過度に細かい仕上げを施すのではなく、記述的な粗さ目標値(例:「見える面ではRa ≤ 3.2 µm、その他の面ではRa ≤ 6.3 µm」)を使用してください。
機能上重要なエッジについては、どの要素は交渉不可で、どの要素は議論の余地があるかを明確に示してください。例:
-
「肩部のフィレットR3は応力軽減のため、半径サイズはR2.5以上です。」
-
「組み立てのリードイン用に面取り 1.0 × 45°。長さが ±0.1 以内であれば角度は ±5° 変化できます。」
このような記述により、機械工は設計意図を守りながら、標準的な工具や送り装置を選択できる実用的な余裕が生まれます。機能面はコントロールしつつ、不要な細部へのこだわりは手放すことができます。
また、仕上げに関する期待値を、使用目的や業界標準に合わせるのにも役立ちます。医療機器の筐体や、消費者の目に触れる筐体であれば、より厳密な仕上げや、視覚的に均一なエッジが求められる場合があります。一方、機械フレーム内部のブラケットであれば、通常はそうではありません。外観上の品質が重要な箇所を明確にすることで、図面に指示がないために、工場が目に見えない角を過度に研磨したり、機械加工しすぎたりするというよくある問題を回避できます。
機械加工されたアルミニウムハウジング:完全なフィレットと簡素化された面取り戦略
一般的なCNC加工によるアルミニウム製ハウジングでは、応力分散の改善と「高級感」のある外観を実現するため、エンジニアはまず内側のフィレットを大きくし、外側のエッジを完全に丸めることが多い。これはCAD上では見栄えが良いが、加工時間には部品1個あたり数分余計にかかる可能性がある。工具交換や3D輪郭加工の回数が増えるたびに、特に少量から中量生産の場合、コストが直接的に増加する。
コスト重視の同じハウジングでは、通常、構造的または幾何学的に必要な箇所(例えば、相手部品と一致させる必要のある内側の角や、ファスナーボス周辺の応力を軽減する箇所など)にのみ、機能的なフィレットが残されます。機能しない外側の縁は、標準的な面取りフライスで加工されたシンプルな45°の面取りに置き換えられます。これらは多くの場合、同じセットアップで、外周を1回加工するだけで済みます。
実際には、これは意味します
-
対応する PCB、ガスケット、またはカバーにクリアランスや応力緩和が必要な場所には、内部フィレットを残します。
-
目に見えるエッジ、蓋のインターフェース、およびネジのアクセス穴には、主に組み立てをガイドし、鋭利さを除去するために面取りを使用します。
-
重要でないエッジの半径を、「見た目は良い」が標準ではない値ではなく、標準のカッター サイズに一致するように緩和します。
チームがこのバランスを適用すると、複雑な筐体の製造サイクルタイムが10~20%短縮されることが多く、同時に産業機器や筐体の機能性能と美観は十分に許容範囲内に収まります。
旋削シャフトショルダー:シャープコーナーとフィレット遷移
旋削加工されたシャフトにおいて、肩部の段差部分の角は、典型的な疲労破壊点となり得る。純粋な鋭角(理論的には半径ゼロ)は、最も高い応力集中を引き起こす。初期試験では合格するかもしれないが、繰り返し荷重がかかると、まさにこの部分から微小亀裂が発生しやすい。肩部に小さなフィレットを設けることで、加工コストをほとんど増やすことなく、疲労寿命を大幅に向上させることができる。
旋削加工の観点から見ると、肩部にフィレットを追加するには、標準インサートに既に設定されている工具ノーズ半径、または単純なプログラム輪郭のみで済む場合が多いです。多くの場合、理論上の鋭角コーナーと適度な半径(例えば0.5~1.0 mm)のコスト差は無視できるほどです。実際の制約は、相手部品の形状に起因します。ベアリング、シール、ギアなどでは、その半径をクリアするために逃げ面や溝が必要になる場合があります。
実用的なアプローチは次のとおりです。
-
一般的なインサートノーズ半径に合わせた、小さくて標準的なフィレット半径から始めましょう。
-
ベアリングまたはギアのサプライヤーと調整して、許容可能なシャフトのショルダー半径とリリーフ機能を確認します。
-
このフィレットが疲労寿命や位置合わせに直接影響する場合は、図面上でそのフィレットを重要としてマークします。
こうすることで、設計を標準的な旋削加工方法と優れた疲労性能の両方に適合させることができ、工具が現実的に再現できない名目上「鋭角」なコーナーを無理に作り出す必要がなくなり、現場での隠れたリスクを軽減できます。
構造用ブラケット:強度、重量、コストを考慮した最適化された半径
モーター、ギアボックス、アクチュエーターをフレームに接続する、機械加工または押出成形による構造ブラケットを考えてみましょう。エンジニアは、高い剛性、軽量性、優れた疲労性能を求めることがよくあります。まず思いつくのは、あらゆる箇所に大きなフィレットを追加し、鋭利なエッジをすべて除去することです。これは有効な場合もありますが、実際には構造上のメリットをもたらさない、不必要な3D加工や余分なツールパスにつながることがあります。
最適化された設計は通常、標準的な材料サイズに適合するシンプルな角柱形状から始まります。その後、フィレットが適切な形状に配置されます。
-
リブがベース プレートまたは垂直壁と接する部分の半径が大きく、応力が軽減され、荷重の伝達が改善されます。
-
使用可能なエンド ミルの直径に一致するポケット コーナーの標準半径により、小さなカスタム ツールを回避できます。
-
リードインと安全な取り扱いのみが必要な外側のエッジには、フィレットではなく面取りを使用します。
このトレードオフを可視化するために、チームは 2 つのモデルを比較することがあります。
| デザイン面 | 「フィレット・エブリウェア」ブラケット | 最適化されたフィレット&面取りブラケット |
|---|---|---|
| 内ポケットの角 | 小型カスタムフィレット、非標準サイズ | 半径は標準カッター径と一致します |
| 外縁 | 完全に丸い | 重要でないエッジにはシンプルな45°面取りを施します |
| 加工戦略 | 3D輪郭線の追加、追加ツール | ほとんどが2.5D操作で、ツール交換は少ない |
| 構造性能 | グッド | 同等だが、負荷が高い場合にのみフィレットを使用 |
| 典型的な単価 | 高い(サイクルが長く、ツールが多い) | 低い(サイクルが短く、プログラミングが簡単) |
重要な教訓はシンプルです。荷重を実際に支えたり、応力経路を滑らかにしたりする箇所にはフィレットを使用し、安全な取り扱いと容易な組み立てだけが必要な箇所には面取りや破断エッジを使用します。こうすることで、実際の性能向上には繋がらない装飾的な曲率にコストをかけることなく、重量と剛性を適切に管理できます。
ダイカスト部品の後加工:鋳造フィレットと機械加工エッジの使用
ダイカスト部品は、面取りとフィレットのどちらが適切かという議論に新たな要素を加える。適切に設計されたダイカスト部品は、金属の流れを良くし、ホットスポットを回避し、収縮による気孔を低減するために、十分な鋳造フィレットと滑らかな移行部を備えている。鋳造後、CNC加工は通常、機能面、穴、および重要な界面を対象として行われる。
このシナリオでは、最も費用対効果の高い戦略として、多くの場合、次のものが使用されます。
-
金型によって、重要でない部分や、リブ、ボス、厚肉から薄肉への移行部周辺に形成されるフィレット。
-
ガスケット面、ダボ穴、ネジの入り口など、組み立て、シール、位置合わせに影響するエッジのみに機械加工された面取りが施されます。
-
機械加工による追加のフィレットは最小限に抑えられ、鋳造で提供できる精度よりも高い精度が本当に必要な機能に限定されます。
設計者が、金型で既にフィレット加工されている面に、さらに小さな機械加工フィレットを多数追加すると、鋳造品が既に機能している部分を「仕上げる」ために、サプライヤーは追加のツールパスを作成する必要が生じます。これはコスト増につながるだけで、根本的な問題解決にはなりません。より良い方法は、鋳造品の形状を尊重し、公差、平面度、または表面仕上げが重要な箇所のみにオーバーレイ加工を施すことです。
例えば、ダイカスト製のモーターハウジングでは、内部のリブフィレットはすべて鋳造のままにし、取り付け脚とシャフトボアには、フェイスミル加工、ボーリング加工、簡単な面取り加工を組み合わせた軽微な機械加工を施す場合があります。その結果、ダイカストの効率性を最大限に活かし、CNC加工の時間は、フィット感、アライメント、長期的な信頼性の向上に実際に必要な部分のみに充てられる部品が生まれます。
鋳造フィレットと選択的な機械加工面取りを組み合わせることで、自動車、ロボット、産業機器における厳しい寸法および機能要件を満たしながら、総コストを抑制する最も効果的な方法の一つとなります。
面取りとフィレットの事前見積依頼設計チェックリスト
見積依頼書(RFQ)を送付する前に明確なチェックリストを用意しておけば、隠れたコスト、変更要求、そして「このエッジは加工が難しい」といった曖昧なフィードバックを回避できます。以下のリストを使って面取りやフィレットの仕様をきちんと確認することで、サプライヤーは正確な見積もりと確実な製造を行うことができます。
エッジの優先順位 – 機能的に本当に重要な機能はどれか
すべてのコーナーを同じように扱うのではなく、まずは機能別にエッジをランク付けしましょう。どのエッジがパフォーマンスに重要で、どのエッジが主に外観上の問題なのかを、サプライヤーが一目で把握できるようにしましょう。
エッジを 3 つの単純なバケットにグループ化できます。
-
重要な構造的境界部― 高負荷付近の遷移部、応力集中部、疲労感受性領域。
-
重要なインターフェースエッジとは、シール性、組み立て時の適合性、位置合わせ、または人間工学に影響を与えるエッジのことです。
-
重要度の低い/外観上のエッジ– 主な役割が外観または安全な取り扱いであるエッジ。
それぞれの部分について、次の質問を自問してください。
-
どのエッジが疲労や衝撃から保護するのでしょうか?通常、これらのエッジには、一定の半径を持つフィレットが必要です。
-
どのエッジが組み立て、嵌合、または挿入のガイドとなるのでしょうか?これらのエッジは、面取りやリードイン加工を施すことで、よりスムーズな動作が可能になります。
-
どのエッジが触っても安全であればよいのでしょうか?通常、これらは「鋭利なエッジを曲げる」か、小さな面取りを施すだけで十分です。
これを実現可能にする簡単な方法は、図面の凡例に短いメモを追加することです。
-
「A/B/C とマークされたエッジのみが機能的に重要です。その他のエッジは 0.2~0.5 mm 破損しても構いません。」
これにより、CNC パートナーは、最適なツールと最も厳密な制御をどこに集中させるべきか、またどこで物事をシンプルにできるかを正確に知ることができます。
コストレバー - 半径、角度、許容差を緩和する場所
見積依頼書を発行する前に、面取りやフィレットを一つ一つ確認し、「過剰設計」されたエッジがないか注意深く調べてください。標準外の半径、異常な角度、厳しい公差はすべて、コストを上下させる要因となります。
次の簡単なチェックリストを使用してください。
-
面取りの角度を、奇数ではなく45°または30°に標準化することはできますか?
-
半径を一般的な工具サイズ(例:1mm、2mm、3mm、5mm)に合わせて切り上げることはできますか?
-
すべてのエッジに本当に ±0.05 mm が必要なのでしょうか、それとも重要でないエッジは ±0.2 mm、あるいは「参照のみ」でよいのでしょうか?
-
小さなフィレット (例: R0.2、R0.3) は実際に必要ですか、それとも、小さなツールと余分な時間を必要とする CAD のデフォルトですか?
シンプルな比較表は、形状だけでなくコスト要因の観点から考えるのに役立ちます。
| デザインの選択 | コストへの典型的な影響 | 推奨される方法 |
|---|---|---|
| 標準面取り角度(30°、45°) | より簡単なプログラミング、標準ツール | 機能が許す限り使用してください |
| 非標準角度(17°、23°など) | 追加のプログラミングとツールのセットアップ | 機能上明らかに要求されない限り避ける |
| フィレット半径はツールサイズと一致します | より高速な加工、より少ないパス | 一般的なカッター直径に半径を合わせる |
| 非常に小さい半径(≤ R0.3) | 小さな工具、低い送り、高い破損リスク | 機能的または美容上の理由のみに使用してください |
| すべてのエッジで厳しい公差 | 検査が増え、加工が遅くなる | 重要なエッジのみを締める |
| 優先順位による許容範囲の混合 | 同じ機能性能で全体的なコストを削減 | 重要か重要でないかを明確にする |
エッジ仕様を 20 ~ 30% 緩和できれば、特に複雑なハウジングやブラケットの場合、見積価格が大幅に下がることがよくあります。
製造性要件 – ツールアクセス、セットアップ、材料
次に、自分が機械工になったつもりで図面を見直してください。適切な工具長、アプローチ角度、段取り回数で、実際の工具が各エッジに到達できるかどうかを自問自答してください。
以下の事前 RFQ 製造可能性チェックリストを使用してください。
-
深いポケットや内側の角を加工する場合、一般的なエンドミルで極端な突き出しなしに加工できる最小フィレット半径を選択しましたか?
-
深い溝の底のエッジの場合、ツールは壁やクランプに衝突せずにアプローチできますか?
-
面取りやフィレットの中には、1つまたは2つのエッジのみに特別な設定が必要なものがありますか?もしある場合、それらを簡略化することは可能ですか?
-
材質(アルミニウム、硬化鋼、ステンレス)により、通常の製造において特定の小さな面取りや半径が非現実的になりますか?
製造可能性の期待をメモ欄に記述できます。
-
「ツールアクセスの優先順位は、A/B でマークされたエッジに与えられます。重要でない内部コーナーは、ツール半径によって分割される場合があります。」
-
「特に指定がない限り、内部コーナーフィレット R2~R3 は許容されます。」
材料の選択についても検討してください。例えばステンレス鋼は、工具の摩耗と熱の影響で、非常に小さな工具や深い面取りには適していません。強度の高い材料を使用する場合は、小さな半径や装飾的なエッジにはさらに注意が必要です。
ドキュメント – Edge Notes は明確で、一貫性があり、曖昧さがありませんか?
最後に、ドキュメントは明確なストーリーを伝えるようにしてください。矛盾した、あるいは曖昧な注釈は、無駄な作業、遅延、そしてメールのやり取りを繰り返す原因となる最も手っ取り早い方法の一つです。
RFQ を送信する前に、次のドキュメント チェックリストを実行してください。
-
グローバル ノート (「鋭角なエッジを破る」、「注記がない限り 0.5×45° 面取り」) は、ローカル コールアウトと矛盾しますか?
-
面取り記号とフィレット記号は、すべてのビューと詳細セクションで一貫して使用されていますか?
-
3D モデルは、表示されているすべての面取りとフィレットの 2D 図面と一致していますか?
-
以前のリビジョンからの、適用されなくなったレガシーノートはありますか?
可能な限り、構造をシンプルに保ちます。
-
重要でないエッジ(例えば、小さな破断や一般的な面取り)に関するグローバルルールが1つあります。
-
明確なサイズや半径が必要な機能的なエッジに対してのみ、明示的な呼び出しを行います。
タイトル ブロックの最後に、次のような短いコミュニケーション メモを追加することもできます。
-
モデルと図面間でエッジ仕様に矛盾がある場合は、図面が優先されます。見積もりの際には、製造上の懸念事項を明記してください。
このような明確さは、機械工の負担を軽減するだけではありません。見積もりの質を向上させ、DFMフィードバックのリードタイムを短縮し、生産開始後に設計を再度確認する必要が生じる可能性を軽減します。
結論と次のステップ – より良いCNC結果のためのよりスマートなエッジ設計
面取りとフィレットの決定に関する主要原則の要約
すべてのCNC加工プロジェクトにおいて、最も効果的な面取り・フィレット加工戦略は、機能性、製造性、コストのバランスを取るものです。フィレットは荷重経路を保護し、応力を軽減し、疲労寿命を向上させます。面取りは組み立てを簡素化し、鋭利さをなくし、明確で再現性の高い加工を可能にします。最もコスト効率の高い設計では、すべての箇所にデフォルトのフィレットを適用したり、明確な目的もなく面取りを指定したりするのではなく、各エッジをその役割に応じて適切に処理します。
次の場合に、より良い結果が得られます。
-
構造的な遷移部や機能的な界面には、フィレットをあらかじめ確保しておく。
-
スムーズな組み立て、導入、または安全な取り扱いが重要な場合は、面取りを使用してください。
-
特殊工具を使わずに済むよう、半径と角度を標準的なカッターサイズに合わせてください。
-
特に表面のエッジでは、許容誤差を現実的なものにしてください。
-
図面とモデルを整合させ、サプライヤーが一貫した一連の指示を確認できるようにする。
これらの原則により、主要なパフォーマンス要件を保護しながら、加工サイクルを効率的に維持できます。
CNC パートナーとの早期の DFM レビューが総コストを削減する理由
エッジ設計は、外観だけでなく、ツールパス、治具戦略、検査時間、そして長期的な再現性にも影響を与えます。面取り、フィレット、エッジ公差について、見積依頼書が確定する前の早い段階で協議することで、加工や組立工程で発生する多くの隠れたコストを回避できます。
簡単な DFM レビューは次のことに役立ちます。
-
マイクロツールや追加のセットアップを強制する半径を特定します。
-
重要でないエッジを簡素化し、サイクル時間を短縮します。
-
ツールのアクセスとプロセスの安定性を向上します。
-
製品ファミリー全体でエッジ処理を標準化します。
早期に打ち合わせを開始することで、見積りの精度が向上し、加工開始後の変更指示のリスクも軽減されます。その結果、総コストが削減され、生産スケジュールの予測可能性が向上します。
CNC加工DFMおよびコスト最適化レビュー用図面提出のご案内
部品設計を強化したり、製造用の図面を作成したりする場合は、STEPファイル、2D図面、または初期プロトタイプ
以下のリクエストが可能です:
-
サイクルタイム短縮のためのエッジ最適化
-
フィレット半径と工具径の互換性の確認
-
部品ファミリ全体で面取りを標準化するための提案
-
危険なコーナーやアクセスが困難なコーナーの特定