


ダイカスト、砂型鋳造、インベストメント鋳造はいずれも強度の高い金属部品を製造できます。しかし、間違った選択をすると、品質の不安定さ、反復作業の遅延、あるいは単価が下がらないといった問題が後々顕在化します。
生産量は経済性とリスクを左右します。5個の部品に適したプロセスは、形状が似ていても5,000個の部品には適さない場合があります。
このガイドでは、3つのプロセスを分かりやすく比較します。数量重視の選択方法、各プロセスの優れた点、サプライヤーが正確な見積もりを出すために見積依頼書(RFQ)に何を含めるべきかを学びます。
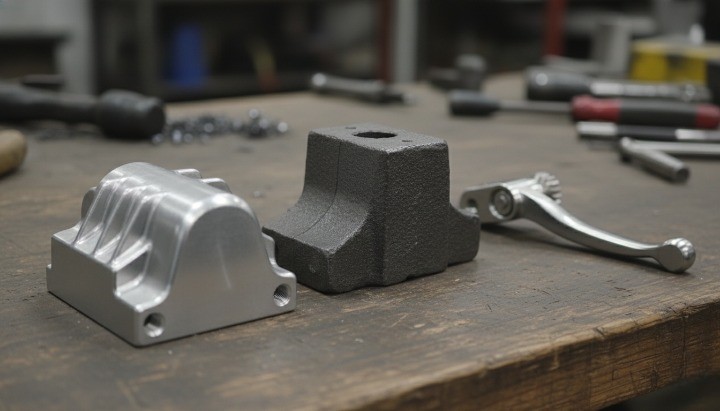
まずボリュームでプロセスを選択する
もし一つだけルールを覚えておくとしたら、これを使ってください。まず体積で鋳造プロセスを選択し、次に公差、表面、複雑さで選択を絞り込みます。
ボリューム優先のシンプルなルール
-
試作品/ごく少量生産(一点物から小ロット):砂型鋳造、CNC加工、または積層造形は、大規模な金型投資を回避できるため、多くの場合採用される。
-
少量から中量生産の場合、
-
大量生産(年間1,000個以上)の場合、ダイカストは繰り返し生産が可能で、金型費用を償却することで単位コストを削減できるため、実用的な選択肢となることが多い。
材料要件、外観要件、機械加工許容量などを検証する必要がありますが、数量を重視することが、正確な候補リスト作成への最短ルートとなります。

なぜ数量によってコストの方程式が逆転するのか?
鋳造プロセスはコストの「使い道」が異なります。
-
一部のプロセスは、初期投資となる工具費用は高額になるものの、単位コストが低く、サイクルタイムが短い。
-
一方で、工具を軽量化する手法もあるが、その分工程が遅く、労働集約的になるため、単位コストが高くなる。
そのため、プロトタイプでは高価に見えるプロセスが、生産プログラムでは最も安価なオプションになることがあります。
各鋳造工程は実際には何をするのでしょうか?
アルミニウムおよび亜鉛部品のダイカスト
ダイカストは、溶融金属を鋼製の金型に圧力下で注入し、凝固した部品を金型から取り出す技術です。高い再現性とスループットを実現します。サプライヤーは、機能面と外観面の要件を満たすために、ダイカストとCNC加工、仕上げ、組立を組み合わせることがよくあります。
Advantages:
-
安定した繰り返し生産に適した拡張性
-
多くの部品タイプで高速サイクルタイムを実現
-
ツールとプロセスが安定すると、一貫した形状になります
短所:
-
初期ツール投資の増加
-
金型製作後の設計変更はコストがかかる可能性がある
-
特徴の決定(パーティングライン、ドラフト、エジェクション、スライド)は設計を制約します
砂型鋳造
砂型鋳造は、砂で鋳型を作り、そこに溶融金属を流し込む方法です。少量生産、大型部品、そして幅広い合金に適しています。ただし、表面と寸法のばらつきが大きく、狭い形状を加工するために二次加工が必要になるというデメリットがあります。
Advantages:
-
初期段階のプログラムにおけるツールの障壁が低い
-
幅広い合金適合性と大きな部品の潜在能力
-
多くの場合、初期のジオメトリを変更するのが容易になります
短所:
-
表面と寸法の多様性
-
狭い形状に対する加工と検査の負担が増加
-
多くの生産プログラムのスループットが遅い
インベストメント鋳造(ロストワックス鋳造とも呼ばれる)
インベストメント鋳造は、ワックスパターンを鋳型としてセラミック型を作り、ワックスを溶かしてセラミックシェルに金属を流し込む鋳造法です。砂型鋳造よりも表面仕上げが優れ、より精密な形状が得られることが多く、ダイカストよりも大型の鋼製金型を必要としません。試作品製作と大量生産のダイカストをつなぐ優れた方法と言えるでしょう。
Advantages:
-
優れたディテールと複雑な形状の可能性
-
砂型鋳造よりも鋳放しの表面が優れていることが多い
-
一部のニアネット設計では機械加工を削減できる
短所:
-
規模に応じて単位コストがダイカストより高くなる可能性がある
-
CTQ機能には依然として機械加工が必要となることが多い
-
プロセス限界は部品の形状と合金に大きく依存する
購入者が実際に使用する比較表
正しい比較は「どれがベストか」ではなく、「どれが私のプログラムの制約に適合するか」です。
初期ツールとコスト構造
-
ダイカスト:鋼製金型および関連工具への初期投資は高額になる。しかし、一度構築すれば、安定した生産を支えることができる。
-
砂型鋳造:多くの場合、特に単純な形状の場合は、金型費用を抑えることができるが、手作業の工程が増えるため、部品あたりのコストが高くなる可能性がある。
-
インベストメント鋳造:通常は型となる金型が必要ですが、金型やプロセスの選択は部品や材料によって大きく異なります。
設計が頻繁に変更される場合は、エンジニアリングの変更に伴う負担を軽減するプロセスを優先します。
ユニットコストとスケーラビリティ
大規模な場合、単位コストはサイクルタイムと労働内容を追跡することがよくあります。
-
ダイカストは通常、部品が加工条件に適合し、安定した生産を計画している場合に最も効率よくスケールアップできる。
-
砂型鋳造と精密鋳造は規模を拡大できますが、多くの場合、プロセスステップが多くなり、サイクルタイムの利点が少なくなります。
年間1,000個以上の部品を生産する予定であれば、試作品の製作を別の方法で開始するとしても、少なくともダイカストを検討すべきです。
リードタイムと設計の反復
-
ダイカストは金型の設計、製作、そして試作に時間を必要とします。安定した設計が評価されます。
-
砂型鋳造は、パターンのアプローチに応じて、初期の反復作業を迅速に進めることができます。
-
インベストメント鋳造は両者の中間に位置します。砂型鋳造よりも正確なニアネット形状が得られ、ダイカストよりも金型を軽量化できる場合が多いです。
頻繁な ECO が予想される場合は、最初にプロトタイプ パスを計画し、生産金型にコミットする前にジオメトリをロックします。
許容範囲の期待値と再現性
優れた鋳造公差基準と検査計画に代わる鋳造プロセスは存在しません。公差の意図をどのように伝えるべきかについて簡単に復習したい場合は、CNC加工図面の読み方とGD&Tの基本を確認してください。とはいえ、
ダイカストは、金型が適切に制御できる形状については、高い再現性を提供できる。
砂型鋳造では、通常、より大きな加工代が必要となり、加工によって「重要な」形状をより厳密に制御する必要がある。
インベストメント鋳造は、設計によっては機械加工を削減できる場合もありますが、多くの場合、シール面、狭い穴、ねじ部などの機械加工は依然として必要です。
厳しい公差はシステム全体の決定事項として扱います。鋳造+機械加工+治具+検査。

表面仕上げと外観の一貫性
-
砂型鋳造では、表面の質感に最も大きな変化が現れる傾向があります。
インベストメント鋳造では、多くの場合、より細かい鋳造面とより優れたディテールが実現されます。
ダイカスト成形では均一な表面が得られますが、パーティングライン、ゲートマーク、エジェクタピンの位置は依然として重要です。外観に関する厳しい目標がある場合は、金型、ゲート、後処理計画が目標とする表面品質に合致するよう、ダイカスト成形における一般的な表面仕上げの結果を早期に確認しておく必要があります。
部品に「A 面」がある場合は、図面でそれを明確に定義し、早期に仕上げることを検討してください。
材料の選択肢と一般的な合金の考慮事項
材料の選択によって選択肢が狭まる可能性があります。
-
砂型鋳造は幅広い合金に対応しています。
-
インベストメント鋳造は、他のプロセスでは難しい合金も含め、多くの合金をサポートします。
-
ダイカストは、多くの産業および消費者向けアプリケーションにおいて、一般的にアルミニウムおよび亜鉛合金に重点を置いています。
合金の要件が交渉の余地がない場合は、最初にプロセスを選択しないでください。サプライヤーにプロセスの適合性を確認してください。
二次加工と組立への影響
ほとんどの機能部品は加工が必要です。そのための計画を立てましょう。
-
全体の形状と重要でないジオメトリには鋳造を使用します。
-
重要な穴、ねじ、シール面、データムには機械加工を使用します。
-
ツール作成後にスタックアップの問題が「発見」されないように、データム戦略と検査を早期に定義します。
プロトタイプから1,000個以上までの数量ベースの意思決定ガイド
このセクションを意思決定ツリーとして活用してください。まずはボリュームから始め、次にデザインと品質のニーズに合わせて検証します。
プロトタイプと少量生産:通常勝つもの
必要な部品が少数の場合は、通常、柔軟性が求められます。
-
砂型鋳造は、機械加工では無駄になるような大きな形状や合金に使用できます。
-
ジオメトリが減算型製造に適合すると、CNC 加工はより高速かつ予測可能になります。
-
最終的なプログラムがインベストメント鋳造のままである可能性が高い場合、インベストメント鋳造はプロトタイプ作成に適した方法となります。
設計がまだ進行中の段階で、量産用金型の発注を確定するのは避けるべきです。あっという間に費用がかさんでしまい、結局金型を再設計しなければならなくなる可能性があります。
少量から中程度の生産量:精密鋳造が適していることが多い
インベストメント鋳造は、次のような場合に適しています。
-
砂型鋳造よりも幾何学的な詳細を、鋳型のまま確実に保持できる
-
重仕上げなしでも表面品質が向上
-
複雑な形状の加工を削減するニアネットシェイプ
ただし、重要なフィーチャの加工を計画し、表面品質と内部品質の受け入れ基準を定義する必要があります。
大量生産:ダイカストが有効な場合とは?
プログラムが安定していて需要が一定であれば、ダイカストは多くの場合、最も制御しやすい方法となる。
-
金型とプロセスが安定すると、繰り返し可能な出力をサポートします。
-
プロセスが高速かつスケーラブルであるため、単位コストを削減できます。
-
重要な機能のための二次加工と組み合わせると効果的です。
アルミニウムおよび亜鉛ダイカストのサプライヤーが付加価値を提供できるのはまさにこの点です。金型設計、DFM(製造性設計)レビュー、工程管理、機械加工、仕上げ、そして組み立てを、一つの品質計画の下で提供できるのです。
工程を混合する場合: ニアネットシェイプを鋳造し、重要なフィーチャを機械加工する
混合戦略は一般的であり、多くの場合最適です。
-
ニアネットボディを鋳造して、材料の無駄とサイクル時間を削減します。
-
機能を確保するために、データム、ボア、スレッド、およびシーリング インターフェースを機械加工します。
この場合、どの面を機械加工し、どの面を鋳放しのままにするかを指定します。また、各カテゴリーの検査方法も定義します。

プロセスを決定するDFM制約
DFMの問題はコストと歩留まりを左右します。また、ツールの「痛み」の程度も左右します。
各工程におけるパーティングライン、ドラフト、エジェクションの基礎
ダイカストには明確な排出計画が必要です。これは多くの場合、次のようなことを意味します。
-
パーティングラインを早めに計画します。
-
ダイが引っ張る部分にドラフトを追加します。
-
エジェクタピンは、外観上の表面を傷つけない場所に配置します。
砂型鋳造と精密鋳造では鋳型の制約が異なりますが、適切なドラフトと明確なデータム戦略の恩恵を受けることができます。
アンダーカット、サイドアクション、内部構造
アンダーカットにより複雑さが増す可能性があります。
-
ダイカストでは、サイドアクション(スライド)や機能の再設計が必要になる場合があります。
-
砂型鋳造では、コアによって内部形状を作成できますが、変動性とリスクが増大する可能性があります。
-
インベストメント鋳造では複雑な形状を実現できますが、シェルの強度と後処理についても考慮する必要があります。
フィーチャによってツールが複雑になる場合は、そのフィーチャを加工する方が安価で安全かどうかを判断します。
薄い壁、リブ、歪みのリスク
薄肉部と長く平坦な断面は、あらゆる鋳造工程において歪みのリスクを高めます。以下の方法でリスクを管理してください。
-
機能上許容される箇所にリブや曲率を追加する
-
急激な厚さの変化を避ける
-
現実的な平坦度/真直度の期待値を定義し、必要な場所のみ加工する
穴、ねじ、シール面:何を鋳造し、何を機械加工するか?
ほとんどの制作プログラムでは次のようになります。
-
機械のシール面と重要な穴。
-
強度と再現性が重要な場合は、機械でねじを切ります。
-
許容差が緩く、機能が許容する場合にのみ、鋳造穴を使用します。
漏れのない部品については、整合性を検証する方法 (圧力テストなど) と、シーリングを制御するために機械加工する場所を早い段階で調整します。
図面レビュー用の DFM チートシート表
サプライヤーと図面を確認するときに、これを実用的なチェックリストとして使用します。
| デザイントピック | ダイカスト | 砂型鋳造 | ロストワックス精密鋳造 | 実践的な推奨事項 |
|---|---|---|---|---|
| ボリュームフィット | 音量を上げると最高 | 少量生産/大型部品に最適 | 低~中音量によく適合する | 年間ボリュームプランから始めましょう。 |
| ツールのコミットメント | より高い | 低くなる | 中(変動あり) | デザインがまだ変更中の場合は、まずプロトタイプを作成します。 |
| 再現性 | 安定すれば強い | より多様な | 砂よりも優れていることが多い | プロセスに関係なくマシンの CTQ 機能。 |
| 表面仕上げ | 一貫性はあるが工具の跡が見える | 粗い鋳放し | 多くの場合、より細かい詳細 | 装飾的な表面と仕上げを早期に定義します。 |
| アンダーカット | スライドが必要な場合があります | 可能なコア | 複雑な形状も可能 | 機能ごとに「鋳造する」か「機械加工する」かを尋ねます。 |
| 薄片 | 慎重なゲートと設計が必要 | 誤実行/変動のリスク | 詳細は向上したが、依然としてリスクがある | 急激な変化を避け、可能な場合はリブを追加します。 |
| ねじ/穴 | 通常CTQ用に機械加工される | 通常は機械加工 | 機械加工されることが多い | 図面上で機械加工面を明示的にマークします。 |
RFQチェックリスト:鋳造サプライヤーに送るべきもの
明確な RFQ により、再見積り、遅延、品質に関する予想外の事態が軽減されます。
再見積りを防ぐ図面と公差情報
送信:
-
重要な特徴のための GD&T 付き 2D 図面
-
3Dモデル(STEP推奨)
-
明確なデータムスキーム
-
注記:鋳放し面、機械加工面、化粧面の違い
許容範囲を意図せずにモデルのみを送信すると、サプライヤーが推測することになり、推測にはコストがかかります。
数量計画と納期
含めます:
-
予想される年間取引量(およびその増加の可能性)
-
注文サイズ/配送頻度
-
目標リードタイムとバッファ要件
この情報はツール戦略と単価設定に直接影響します。
化粧品の要件と「A面」の定義
定義:
-
顧客に見える顔
-
許容マーク(パーティングライン、エジェクタピン、ゲート痕跡)
-
仕上げ要件(コーティング、メッキ、テクスチャ)
外観を定義しないと、後でやり直しの費用がかかる可能性が高くなります。
検査、文書化、品質の期待
指定:
-
どの次元がCTQ(品質にとって重要)であるか
-
CTQ機能の推奨検査方法(ゲージ、CMM、機能ゲージ)
-
最初の記事の要件とサンプリングの期待
-
必要な書類(材料証明書、検査報告書)
「念のため」とすべてのレポートを請求するのではなく、実際に使用するレポートを請求して、ロットを承認するようにしてください。
よくある落とし穴とその回避方法
スケールするプログラムに砂型鋳造を選択する
砂型鋳造は最初のステップとしては適切ですが、規模が大きくなると次のような理由からコストが高くなる可能性があります。
-
変動性が高まると、検査と加工も増える
-
化粧品の一貫性を保つには、より多くの仕上げの努力が必要になる場合があります
規模を予測する場合は、早い段階で「年間 1,000 件を超えると何が変わるのか」と自問してください。この質問により、プログラムの途中でプロセスを切り替える必要がなくなります。
安定した設計のないダイカストの選択
ダイカストは安定性を重視します。多くの変化が予想される場合は、
-
機械加工またはコミットメントの少ないプロセスによるプロトタイプ
-
最初にキージオメトリをロックします(特に嵌合インターフェースと化粧面)
-
その後に生産金型戦略に投資する
ツール費用を無駄にする最も早い方法は、動くターゲットにツールを使用することです。
機械加工後のニーズを明確にせずに精密鋳造を選択する
インベストメント鋳造は機械加工の手間を軽減することはできますが、完全になくすことは稀です。機械加工の意図を明確にしないと、次のような結果になる可能性があります。
-
重要な機能に対する予期せぬ加工コスト
-
不整合なデータムと機能スタックアップの問題
鋳造設計を確定させる前に、データム戦略と CTQ 機能を調整します。
よくあるご質問
ダイカストは大量生産すると必ず安くなりますか?
必ずしもそうとは限りません。ダイカストは量産化によって単位コストを削減できる場合が多いですが、それは部品が加工条件に適合し、金型費用を償却できるほど設計が長期間安定している場合に限られます。設計変更が頻繁に行われる場合、実質的なコストは急速に上昇する可能性があります。
完全な製造ツールを購入せずにダイキャスト部品の試作品を作成できますか?
多くのプログラムでは可能です。CNC加工で形状のプロトタイプを作成するか、リスクとスケジュールに応じて代替ツールを使用することもできます。最適なアプローチは、検証が必要な内容(フィット、強度、外観、リーク性能)と、生産開始時期によって異なります。
機械加工するか鋳造するかをどのように決定すればよいですか?
機能と受容性を促進する機械の特徴:
-
シール面
-
精密ボアとベアリングフィット
-
強度や位置合わせが必要なねじ
-
アセンブリのスタックアップを制御するデータム
厳密な制御を必要とせず、主に形状を定義するキャストフィーチャ。
検査と受入では何を指定すればよいですか?
CTQ機能から始めましょう。以下を定義します。
-
どのように測定するか
-
サンプルを何個用意するか
-
承認に必要な書類
サポート(FAI、能力調査、または管理計画)が必要な場合は、見積もり時に相談して、サプライヤーがそれをプロセスに組み込めるようにします。
結論
砂型鋳造、精密鋳造、ダイカストの中から選択する場合は、まず生産量を考慮し、次に設計と品質要件を確認してください。年間1,000個以上の部品を安定的に生産するプログラムの場合、ダイカストが最も再現性と拡張性に優れた選択肢となることが多いです。
部品について迅速かつ実用的な回答をご希望の場合は、図面と年間生産計画をお送りください。HMでは、DFM(設計・量産工程)の確認、最適な工程パス(機械加工と仕上げを含む)のご提案、そして生産に必要なアルミダイカストまたは亜鉛ダイカストのお見積りを承ります。