


炭素鋼の CNC 加工では、多くの場合、1018 と 1045 および防錆が重要になります。
多くのチームはすぐにグレードを決定したものの、小さな部品のせいで計画が狂ってしまいます。シャフトがガタガタと音を立てたり、仕上げ工程後にブラケットが歪んだり、溶接部が部品を規格外に引き抜いたり。さらにひどいことに、工場から出荷された部品はきれいな状態で出荷されたにもかかわらず、海上輸送後にオレンジ色の錆びを帯びて到着することもあります。時間のロス、部品の手直し、そして責任の所在をめぐる争いなど、様々な問題が発生します。こうした問題は、材料の呼称が不明確であったり、工程計画が不十分であったり、梱包ルールが欠落していたりすることから始まることが多いのです。
この記事では、1018 または 1045 の選択方法、安定した加工を計画する方法、および簡単なエクスポート対応のワークフローで錆を防ぐ方法について説明します。
加工の容易さと溶接の信頼性を求めるなら、1018鋼を選ぶべきです。加工の容易さと溶接性が重視される一般的な用途のCNC旋削部品によく使用されています。この用途の詳細については、 CNC旋削部品のセクションをご覧ください。一方、より高い強度と耐摩耗性が必要な場合、特に高い靭性が求められる機械部品には、 1045鋼を選ぶべきです。どちらの鋼種も錆びやすいため、錆防止は材料に関する迷信ではなく、工程と梱包方法の決定事項として考慮する必要があります。
| 決定要因 | CNC加工には1018鋼を選択 | CNC加工には1045鋼を選択 |
|---|---|---|
| 強度と硬度 | 一般部品に適した中程度の強度 | シャフトと摩耗部品の強度向上 |
| 溶接性 | 製造時の溶接性の向上 | 厚い部分では溶接リスクが高まるので、手順を計画する |
| 加工挙動 | よりスムーズな切断と安定したコスト | 工具摩耗リスクが高く、バリ制御が強化される |
| 熱処理値 | 限定的な硬化値 | より強い表面のための優れた熱処理能力 |
| 錆のリスク | 保護なしでは錆びる | 保護なしでは錆びる |

CNC加工に1018鋼を選択するのはいつですか?
予測可能な加工、優れた溶接性、および総リスクの低減が必要な場合は、1018 を選択してください。1018 は通常、安定したリード タイムと、リピート注文に対する安定した価格設定をサポートします。
このような場合には 1018 がうまく機能することがわかります。
-
部品を溶接する予定があり、溶接の問題を減らしたい場合
-
ブラケット、フレーム、固定具、一般的な機械部品を製造します
-
バッチ全体で安定したコストを重視する
-
冷間圧延または冷間引抜材からきれいな表面を得る必要がある

CNC加工に1045鋼を選択するのはいつですか?
機能上、1018 よりも高い強度や耐摩耗性が求められる場合は、1045 を選択してください。1045 は、負荷と摩耗が問題となるシャフト、ピン、ローラー、機械駆動部品に適合します。
1045 はこれらの一般的な要件に適合します。
-
シャフト、ピン、ローラー、高荷重部品を加工します
-
デューティサイクルにはより高い強度と硬度が必要です
-
高周波焼入れまたは表面焼入れを計画している
-
パフォーマンス向上のために、より厳格なプロセス管理を受け入れる

一般的な部品の使用例:シャフト、ピン、ブラケット、溶接部品
このセクションは、図面をレビューする際に、迅速なマッピングツールとして使用できます。機能と下流工程に応じてグレードを決定できます。
シャフトとピン
-
摩耗と負荷容量を重視する場合は1045を選択してください
-
部品の負荷が軽く、コストを抑えたい場合は1018を選択してください
ブラケットとプレート
-
一般的なブラケットと取り付けプレートには1018を選択してください
-
ストレスと衝撃が設計の決め手となる場合は1045を選択してください
溶接部品
-
溶接でビルドを駆動する場合は1018を選択してください
-
溶接手順を制御し、強度が必要な場合のみ1045を選択してください
鋼材のグレードよりも防錆が重要な場合は?
海外へ出荷する場合、部品を数週間保管する場合、または機械加工後に部品を取り扱う場合は、グレードよりも錆防止が重要になります。1018と1045はどちらも通常の空気暴露下で錆びるため、結果は洗浄、乾燥、および梱包管理に左右されます。
通常、これらの要因が最初の錆を引き起こします。
-
表面に残った冷却剤の残留物と塩分
-
指紋と保護なしの取り扱い
-
海上輸送中に袋やカートン内に閉じ込められた水分
-
VCIの梱包および密封規則が欠落している

1018 および 1045 炭素鋼とは何ですか?
1018と1045は、 CNC加工で一般的に使用されるAISI SAE炭素鋼グレードです。1018は低炭素鋼の範囲に位置し、成形や溶接が容易なため、ブラケット、フレーム、その他加工の容易さと溶接性が優先される部品など、 CNC加工部品に最適です。例えば、当社のアルミニウム製コネクティングロッドにも同様の用途が見られます。これらの部品では、材料の選択が性能と耐久性に重要な役割を果たします。一方、1045は中炭素鋼の範囲に位置し、より高い強度と優れた熱処理反応性を備えているため、より高い耐摩耗性と靭性が求められるCNC加工部品に最適です。
1018炭素鋼の基礎と最適な用途
1018は、多くのチームが一般的なCNC加工部品に使用している低炭素鋼です。安定したコスト、容易な溶接、そして予測可能な仕上がりが求められるプロジェクトに最適です。
このような部品を作るときは 1018 を考慮する必要があります。
-
ブラケットとプレート
-
溶接された固定具とフレーム
-
高硬度を必要としない一般機械部品

1045炭素鋼の基礎と最適な用途
1045は、標準的な仕様では約0.45%の炭素を含む中炭素鋼です。炭素含有量が多いため、低炭素鋼に比べて強度が高く、表面硬化のオプションも優れています。
このような部品を作るときは 1045 を考慮する必要があります。
-
シャフトとピン
-
ギアと車軸
-
より高い硬度を必要とする摩耗面

1045鋼相当S45C C45と正しい指定方法
調達ミスの多くは、材料の記載が曖昧なことから始まります。グレード、標準システム、供給条件を明記してください。また、設計上、多少の差異が許容できる場合にのみ、同等品を記載してください。
実際の描画吹き出しは次のようになります。
-
AISI SAE 1045鋼
-
冷間引抜棒や熱間圧延棒などの供給形態
-
必要に応じて、正規化や焼きなましなどの状態
-
硬度目標や試験方法など、必要な場合の熱処理要件
グローバルに購買を行う場合、多くのバイヤーは規格ファミリーに応じて、JIS S45CとDIN C45、またはWerkstoff 1.0503と1.1191といった相互参照を使用します。発注書を発行する前に、サプライヤーに同等性を確認する必要があります。 
CNC加工に影響を与える1018鋼と1045鋼の特性
CNC加工の結果を左右する特性には、炭素含有量、硬度、強度、そして素材の状態が応力をどのように保持するかなどがあります。これらの要因は、切りくず処理、工具の摩耗、バリの形成、歪み、そして最終的な表面仕上げに影響を与えます。
| 不動産に焦点を当てる | CNC加工で何が変わるのか | 買い手が気にするべき理由 |
|---|---|---|
| 炭素含有量 | チップブレーク、構成刃先、工具摩耗 | サイクルタイムと一貫性に影響する |
| 強度と硬度 | チャタリングリスクと偏向 | 耐性の安定性に影響を与える |
| 溶接性 | 歪みやひび割れのリスク | アセンブリと再作業に影響します |
| 腐食傾向 | 保管中および輸送中の錆 | クレームややり直しに影響 |
化学組成とチップ制御
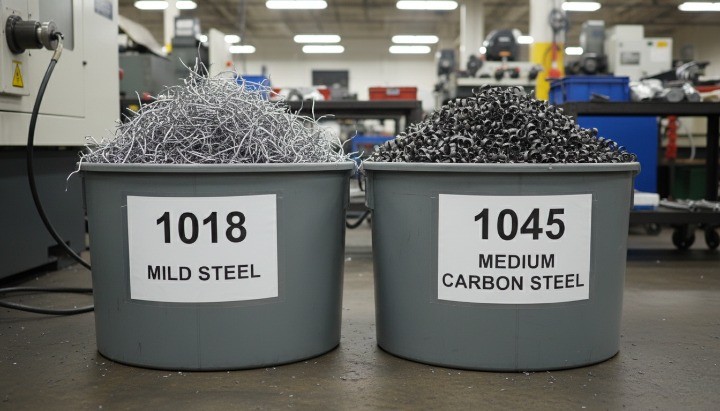
炭素含有量は鋼の切削性を左右します。炭素含有量が多いほど硬度は高くなる傾向がありますが、制御なしにパラメータを過度に設定すると、工具の摩耗リスクも高まります。
セットアップが軽かったり、工具が鈍っていたりすると、切りくず処理に問題が生じます。長い糸状の切りくず、構成刃先、穴出口付近のバリの発生に注意する必要があります。ほとんどの問題は、工具の形状、切りくず負荷、そして安定したワーク保持によって解決できます。
強度、硬度、剛性、部品のたわみ
強度と硬度は、切削力を受けた部品のたわみ具合に影響します。たわみは、長いシャフトや薄肉部付近の非円形形状部でテーパーを形成します。剛性は、まず形状の問題として扱い、次に材料の問題として扱う必要があります。
以下の手順でたわみを減らすことができます。
-
ツールや部品の突出部分を短くする
-
シャフトにテールストックや振れ止めなどのサポートを追加する
-
均一に荒削りし、安定した仕上げ材を残す
-
薄い部分が潰れないようにクランプをコントロールする
切削性、工具摩耗、バリリスク
加工性は単一の数値ではありません。工具寿命、安定した表面仕上げ、バリ処理のための停止頻度など、様々な要素によって表れます。実際のコストは、工具交換、手直し、そして検査時間から生じます。
こうした実用的なパターンを期待する必要があります。
-
1018は、一般的な部品のよりスムーズな生産をサポートすることが多い
-
1045は優れた機械的性能をもたらすことが多いが、工具や熱に対するより厳しい制御が求められる。

溶接性と変形リスク
1018は通常、日常の製造作業において予期せぬ溶接不良が少なく、溶接に適しています。1045でも溶接は可能ですが、厚い部分では割れや歪みのリスクを低減するために、より厳密な溶接手順の管理が必要になる場合があります。溶接計画は、部品の機能と公差域に合わせて作成する必要があります。
溶接後に機械加工する場合は、部品の動きを想定する必要があります。溶接後の基準点と検査を計画する必要があります。また、可能な限り、溶接継ぎ目の公差を狭くすることは避けてください。
腐食挙動と真の根本原因
1018と1045はどちらも一般的な雰囲気下では容易に錆びます。機械加工したばかりの鋼材に水分や塩分が付着すると、錆びの発生が早まります。指紋や冷却剤の残留物は、保管中や海上輸送中に早期にオレンジ錆を発生させる原因となることがよくあります。
錆に関するクレームは、グレードの神話ではなく、工程管理によって削減できます。洗浄、乾燥、梱包時間、バリア保護などを管理する必要があります。また、サプライヤーが結果の責任を負えるよう、RFQ内で梱包ルールを定義することも重要です。

物質的形態と状態の変化が結果をもたらす
材料の形状や状態は、グレードと同様にCNC加工の結果に大きな影響を与えます。材料の選択は、表面仕上げ、寸法公差、残留応力に大きく影響します。これらの要素によって、荒加工後に部品がまっすぐな状態を保つか、後々再加工が必要になるかが決まります。適切な表面処理は、特に機械加工後において、部品の安定性と機能性を確保する上で重要な役割を果たします。表面の耐久性と耐腐食性を向上させる方法をお探しの場合は、当社の表面処理サービスをご検討ください。これらの処理により、部品の寿命を大幅に延ばし、機械加工後の問題を軽減することができます。
冷間圧延と熱間圧延の選択ルール
冷間圧延鋼は通常、熱間圧延鋼よりも表面が滑らかで、寸法精度も優れています。また、冷間圧延は材料にひずみ硬化を引き起こし、内部応力を増加させる可能性があるため、薄肉化と厳密な平坦性を確保するために、安定性を考慮した設計を行う必要があります。
RFQ レビューではこれらの選択ルールを使用します。
-
より優れた表面仕上げと厳密な厚さ制御が必要な場合は、冷間圧延を選択してください。
-
より多くのストックを除去し、ミル仕上げに依存しない場合は、熱間圧延を選択してください
-
外観の加工が重要でスケール除去を少なくしたい場合は冷間圧延を選択してください
-
許容差が広く、加工代を大きく取る場合は熱間圧延を選択してください

加工時の材料の状態と安定性
残留応力は、機械加工中に精密部品を曲げる原因となります。冷間圧延材や冷間引抜材などの冷間加工品は、熱間圧延材よりも残留応力が大きい場合が多くあります。応力緩和、安定したルーティング、対称的な削り代によって、このリスクを軽減できます。
引用する前に、簡単な質問を 1 つする必要があります。
-
真直度と平坦度を保つために、応力緩和や正常化は必要か
応力除去工程を短くすることで、シャフトや長尺部品の歪みリスクを低減できます。また、振れ補正時の仕上げ工程の戦略も簡素化できます。
冷間引抜棒、板、管の選択ルール
冷間引抜棒は、シャフトやピンの加工に効果的です。サイズに近い形状から始められるため、真直度が向上しますが、大幅な削り込みによって残留応力が残る場合があります。
プレートは、面が広く、基準面がシンプルなため、ブラケットやベースによく使用されます。チューブは円形部品の重量とコストを削減できますが、壁面の寸法変化やセットアップ戦略を考慮する必要があります。
このクイックルールを使用できます。
-
丸い形状や回転したフィーチャにはバーを使用します
-
平らな部品やフライス加工されたポケットにはプレートを使用する
-
壁の許容限界を許容できる場合は、中空シャフトにチューブを使用します。
RFQ 材料呼び出しチェックリスト
明確な見積依頼書の記載は、材料の誤納品や見積額の変動を防ぎます。グレード、製品の形状、状態を明記してください。また、同等品を受け入れるかどうかも明記してください。
| RFQフィールド | 書くべきこと | 重要性 |
|---|---|---|
| 鋼種 | 標準システムでは1018または1045 | 代替を防止 |
| 同等のポリシー | 許可または不許可 | 争いを避ける |
| フォーム | バープレートチューブ | 加工ルートを制御する |
| 在庫タイプ | 冷間圧延、熱間圧延、冷間引抜 | 仕上がりとストレスをコントロール |
| 状態 | 焼きなまし、正規化、必要に応じて応力緩和 | 平面度と振れを保護 |
| 認証とトレーサビリティ | 証明書が必要かどうか | あなたのQCニーズにマッチ |
| 防錆 | 保護期間と包装方法 | 錆によるクレームを防止 |

1018および1045のCNC加工プロセス計画
優れた工程計画は、データム、セットアップ、ワークの保持、工具、バリ取りを綿密に管理します。この計画により、公差が安定し、コストも予測可能になります。これにより、ロットごとに工程を変更することなく、初回品から量産品までスケールアップすることが可能になります。
データム設定と公差の安定性
加工計画は明確なデータムスキームに基づいて作成する必要があります。データムは、部品の位置決めと検査の基準として機能します。アセンブリ機能に適したデータムを選択することで、手戻りや測定の議論を減らすことができます。
これらの習慣を身につけることで安定を保つことができます。
-
操作全体にわたって一貫性を保つ1つの主要な位置決め面を使用する
-
可能な限りセットアップ回数を減らす
-
最初の記事の承認後にセットアッププランをロックする
長い部品の振れとテーパ制御のためのワークホールディング
シャフトが長いと、ワークの保持力が弱くなります。切削力によってワークが曲がると、振れ、テーパー、びびりが発生します。ほとんどの問題は、ワークを支え、オーバーハングを減らすことで解決できます。
シャフトとピンにこれらのコントロールを使用します。
-
早めにテールストックサポートまたは振れ止めを追加する
-
バランスの取れたステップで荒削りし、安定した仕上げ材を残す
-
ランアウトドライブが機能する場合のセンター間の仕上げ

炭素鋼の工具と冷却戦略
ツールの選択によって、表面仕上げとツール寿命が決まります。1018 は、多くの場合、より広いプロセス ウィンドウを許容します。1045 は、多くの場合、パフォーマンスでメリットをもたらしますが、鈍いエッジと不安定な熱制御という問題が生じます。
シンプルなルールで結果の一貫性を保つことができます。
-
鋭利な工具と安定したチップ負荷を使用して、刃先が詰まるのを防ぎます。
-
カットと仕上げの要件に合ったクーラント戦略を使用する
-
厳しい公差フィーチャーに対する荒加工と仕上げ加工のツールを別々に用意
実用的な送りと速度のアプローチ
まずは保守的な基準値から始め、チップの形状、音、表面仕上げに基づいて調整する必要があります。一度に1つの変数を変更することで、何が結果に影響を与えるかを把握する必要があります。このアプローチは部品の保護とスクラップの削減につながります。
安定した結果を得るには、以下の順序で調整してください。1 . チップ負荷と工具の噛み合い2. 熱制御のための主軸回転速度3. 安定性のための切削深さ4. 仕上げのためのクーラント供給
ねじ穴のエッジとバリ取り制御
ねじ山と穴の出口は、最も避けるべき欠陥を生み出します。ねじ山は、デフォルトではなく、工程の選択肢として計画する必要があります。ねじ切りフライス加工は、多くの場合、工具の破損リスクを低減し、ねじ山の品質を向上させることができます。一方、タップ加工は、条件が安定している場合、大量生産時に高速に加工できます。
CTQ リスクとしてバリも制御する必要があります。
-
図面上のエッジブレーク要件を定義する
-
交差穴とねじのバリ取り方法ゾーンを指定します
-
漏れや汚染物質がある場合は穴の出口を検査する

炭素鋼CNC部品の歪み制御
歪みは、加工、加熱、またはクランプ解除時に部品に閉じ込められた応力が解放されたときに発生します。対称性を考慮し、在庫を管理し、適切なタイミングで適切な形状を検査することで、不良品を削減できます。
機械加工後に部品が反るのはなぜですか?
部品が反るのは、鋼材が圧延、引抜き、矯正、そして以前の機械加工による残留応力を受けているためです。片側からもう片側よりも速く材料を除去すると、応力バランスが変化し、部品が動きます。
クランプによって部品が曲がることもあります。部品を離すとバネのように元に戻り、切断した形状とは異なる形状を計測することになります。特に細長い壁面では、工具の熱によってさらに力が加わります。

荒加工から仕上げ加工まで反りを低減するルーティング
安定したルートは、応力を徐々に軽減します。まず均一に荒削りし、部品をリラックスさせてから、寸法通りに仕上げます。このアプローチにより、最終パス後に現れる予期せぬ動きを軽減できます。
歪みに敏感な部分には、シンプルな 3 ステップのルーティングを使用します。
-
両側からバランスよく削り取った荒削り
-
部品を休ませるか、中間の安定化ステップを追加する
-
軽く均一な仕上げカットで仕上げます
また、データムを安定させておくことも重要です。データムフィーチャーを早い段階で荒削りし、仕上げや検査のために保護しておくことができます。
ストレス解消はいつ追加するべき?
応力緩和は、長いシャフト、薄板、平面度の高い部品、あるいは冷間引抜棒材からの部品の加工に役立ちます。仕上げ加工や検査時に生じる動きを軽減できます。
これらの信号が見られたら、ストレス解消を追加する必要があります。
-
クランプを外した後はサイズを追求する
-
仕上げ後に平坦度が変化するのを確認
-
2回目のセットアップ後にランアウトの変化が見られます
-
バッチ間で繰り返し反りが見られる
応力緩和は、推測ではなく、管理されたプロセスステップとして扱う必要があります。熱処理工程によって歪みが生じる可能性もあるため、後の硬化工程に備えて余裕を持たせるようにしてください。

平面度振れと同心度の検査ポイント
歪みは最終検査時だけでなく、早期に測定する必要があります。早期のチェックにより、配線が安定しているかどうか、そしてプロセスの変更が必要かどうかがわかります。
歪みの制御にはこれらの検査ポイントを使用します。
-
荒削り後、基準面の平坦度と平行度をチェックします
-
2回目のセットアップ後、重要な直径の振れをチェックします
-
仕上げ後、回転部品の同心度と総振れを確認します。
また、サプライヤーが適切な機能を適切なタイミングでチェックできるように、管理計画に検査段階を文書化する必要があります。
内部リンクHM 品質管理ワークフロー
1045鋼部品の熱処理戦略
部品に高い耐摩耗性、高い疲労特性、またはより硬い表面硬度が必要な場合、熱処理は理にかなっています。ただし、熱処理は歪みのリスクを高めるため、加工前に加工手順と許容範囲を計画する必要があります。
熱処理が必要な場合
部品が滑り摩耗、衝撃、または高繰り返し荷重を受ける場合は、1045鋼に熱処理を施す必要があります。1045鋼は、低炭素鋼では対応できない硬化オプションに対応しているため、多くのシャフトやピンに使用されています。
3 つの一般的なパスを使用できます。
-
焼入れと焼戻しによりコア特性を強化
-
より強固なコアと硬い表面を実現する高周波焼入れ
-
特定の摩耗領域における局所的な硬化
誘導焼入れされた 1045 シャフトは、一般的な製品仕様では、表面硬度が最低でもロックウェル C 50 程度、ケース深さが約 0.050 ~ 0.090 インチ程度になることを目標としています。
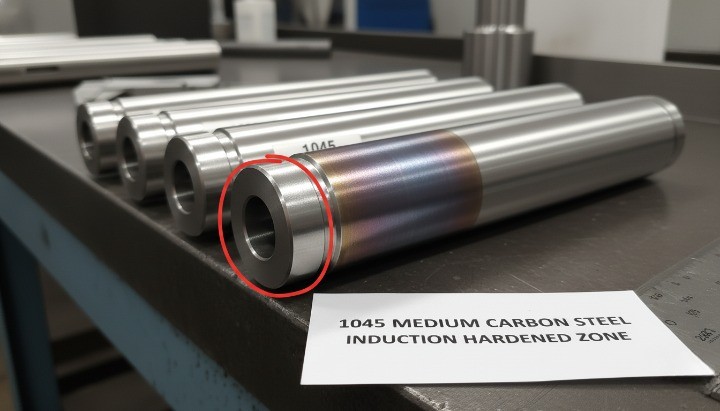
熱処理前と熱処理後の機械
硬化のために安定した形状が必要で、切削抵抗を低減したい場合は、熱処理前に機械加工を行う必要があります。その後、熱処理後に歪みを修正するために仕上げ代を残します。
図面で表面硬化とタイトな形状が同時に求められる場合は、熱処理後に機械加工を行う必要があります。硬度が高い場合は、重要な嵌合部で研削加工やハード旋削加工が必要になることがよくあります。
このシンプルな許容差ルールを使用してください。熱処理スケールを除去し、CTQ面の歪みを修正するのに十分な材料を残す必要があります。
硬度目標と検証計画
硬度は測定可能な要件として明記し、機能領域と関連付ける必要があります。硬度は部品ごと、あるいはバッチごとに異なる可能性があるため、曖昧な記述は紛争の原因となります。
堅実な検証計画にはこれらの項目が含まれます。
-
図面上の硬度目標と許容範囲
-
バッチあたりのテスト場所と数量
-
硬化ゾーン用のロックウェルCなどの方法
-
重要な場合の誘導硬化ゾーンの硬化深度要件
熱処理後には歪みチェックも計画する必要があります。焼入れ前には部品が完璧に見えても、焼入れによって残留応力や歪みが生じる可能性があります。
錆や摩耗に対する表面仕上げとコーティング
表面仕上げは、フィット感、シール性、摩擦、そしてコーティング性能に影響を与えます。コーティングは耐腐食性を高めますが、寸法やマスキングの必要性も変化させます。仕上げとコーティングは、習慣ではなく機能に合わせて選択する必要があります。
表面粗さの目標とコストへの影響
ベアリング座やシール面など、機能を左右する箇所では表面粗さを設定する必要があります。その他のほとんどの表面では、より緩い要件でも対応可能であり、サイクルタイムの短縮につながります。
エンジニアは、一般的な粗さパラメータとして Ra を使用することが多く、図面で表面の質感を表現する方法が標準で定義されています。
この実用的なアプローチを使用してください。
-
機能面のみに粗さ要件を設定する
-
美容ゾーンとフィットゾーンを分けておく
-
検査ツールを要件に合わせて調整する

環境と適合性によるコーティングの選択
まず環境から考えましょう。屋内乾燥保管は、屋外暴露や海上輸送よりも保護の必要性が低くなります。また、コーティングが取り扱い、組み立て、長期保管に耐えられるかどうかも確認する必要があります。
このクイック選択マップを使用します。
-
鋼部品の広範囲の腐食保護のための亜鉛めっき
-
油を塗って組み立てるときに塗料の接着と潤滑性を保つためのリン酸塩
-
外観を良くし、表面にオイルを塗った場合の寸法変化を抑える黒色酸化物
-
ビルドの厚さを許容できる場合は、厚いバリア保護用のペイントまたは粉体塗装
ASTM B633は、鉄鋼への防食を目的とした電気亜鉛めっきの要件を規定しています。多くの機械加工部品への亜鉛めっきの発注書としてご利用いただけます。
ねじ山と臨界嵌合のマスキングルール
マスキングは、部品の嵌合、シール、または電気的接地が必要な箇所のコーティングの堆積を防ぎます。マスキングする箇所は、直前のメールで指示するのではなく、図面または見積依頼書で明記してください。
機能を駆動するときにこれらのゾーンをマスクします。
-
内ねじと精密穴
-
ベアリングシートと圧入
-
シール面とOリング溝
-
検査に使用される基準フィーチャ

油はいつ足りて、いつ足りなくなるのか?
部品が屋内に保管され、迅速に輸送され、迅速に組み立てられる場合は、オイルは機能します。しかし、海上輸送、数週間の保管、あるいは湿度の急激な変化などにより、オイルは機能しなくなることがよくあります。
すべての条件が制御されている場合にのみ、オイルを十分に扱う必要があります。
-
保管期間が短い
-
低湿度への露出
-
清潔で乾燥した部品が入った密封包装
海外へ発送する場合は、保護と梱包管理を組み合わせる必要があります。亜鉛メッキやバリアコーティングは長期的な腐食リスクを軽減し、ASTM規格に基づく表記は曖昧さを軽減します。
機械加工された炭素鋼部品の防錆ワークフロー
機械加工された炭素鋼の錆を防ぐには、洗浄、乾燥、保護、梱包の4つのステップを管理する必要があります。これは、表面処理を受ける部品にとって特に重要です。たとえば、耐食性を高めるための部品の陽極酸化処理については、「部品の陽極酸化処理」セクションで詳しく学ぶことができます。部品を洗浄して乾燥させた後、保護コーティングまたは防錆油を塗布し、部品をしっかりと梱包します。保管中および輸送中は、パッケージ内の湿度も確認する必要があります。グレードの選択は、このワークフローに取って代わるものではありません。なぜなら、1018と1045はどちらも通常の取り扱いと輸送中に錆びるからです。陽極酸化処理などの適切な表面処理を確実に行うことで、この問題を軽減し、部品の寿命を延ばすことができます。
1 表面をきれいにする
2 速乾性があり、パックする時間をコントロールできます
3 防錆フィルムまたは一時的なコーティングを塗布する
4 長期輸送の場合はVCIと乾燥剤で防湿層を密封する
5 輸送中の保護を確認するために湿度インジケータをチェックする
機械加工された鋼はなぜすぐに錆びるのでしょうか?
機械加工により、新鮮な鋼材が露出し、保護スケールが除去されます。クーラントの残留物、塩分、指紋が表面に水分を保持します。この薄い湿った層は、部品が梱包される前にフラッシュ錆を引き起こす可能性があります。
早期の錆は工程の兆候として捉えるべきです。これは通常、洗浄が不十分であったり、乾燥が遅かったり、梱包前の屋外保管が不十分であったりすることを示しています。

掃除、乾燥、梱包時間のルール
洗浄では、クーラントの膜、微細な切削屑、水溶性の残留物をすべて除去する必要があります。洗浄後は、特に狭い穴やねじ山の場合は、直ちに乾燥させる必要があります。次の工程を待っている間に鋼材が錆びる可能性があるため、梱包のタイミングも重要です。
エクスポート部品にはシンプルなショップ ルールを使用します。
-
拭き取りテストがきれいになるまで洗浄してすすいでください
-
フィルターを通した空気と温風で盲穴を乾燥させる
-
海外に発送するときは常に同じシフトを梱包してください
-
清掃後は素手での接触を避けてください
防錆油と一時コーティング
防錆フィルムは、保管期間と除去の必要性に応じて適切なタイプを選ぶことで効果を発揮します。購入者によっては、素早く組み立てられる薄くて剥がしやすいフィルムを求める人もいれば、長期保管のために厚手のフィルムを求める人もいます。MIL PRF 16173などの軍事性能仕様は、防錆剤の試験要件を定義しており、保護レベルを発注するための共通言語となっています。
RFQ では 3 つの項目を指定する必要があります。
-
ターゲット保護期間(日数)
-
組み立て前の取り外し要件
-
コーティングやメッキとの適合性
国際輸送用防錆梱包
国際輸送では湿度の変動が激しく、輸送中の滞留時間も長くなります。水分管理機能を備えた密封バリアパックは、油のみを使用する場合よりも錆のリスクを大幅に低減します。管理されたサプライチェーンで使用される梱包基準には、防水バリア、乾燥剤、湿度インジケーターの配置規則を組み合わせた方法が含まれます。
この意思決定マップを使用します。
-
航空貨物と短期保管は、清潔で乾燥した部品と軽油、密封包装で行われることが多い。
-
海上輸送と長期保管では、バリアシール、乾燥剤、湿度計の検証が必要になることが多い。

VCI包装バリアシーリングおよび乾燥剤計画
VCI素材は、密閉された筐体内の金属表面を保護する抑制剤を放出します。MIL STD 2073には、適合する物品に対してVCI処理された素材と密閉されたVCIバッグを使用する保存方法が規定されています。
乾燥剤のサイズは重要です。MIL D 3464 は、包装プログラムで使用される袋入り乾燥剤ユニットのサイズと性能要件を定義しています。
湿度インジケータカードは、保管中および輸送中の状態を確認するのに役立ちます。MIL I 8835などの規格では湿度インジケータカードの要件が定義されており、梱包ガイドには検査時にインジケータを設置する場所が記載されています。
| パッケージ要素 | RFQで指定すべき内容 | なぜ錆を防ぐのか |
|---|---|---|
| バリアバッグ | ヒートシール防湿袋 | 湿気の侵入をブロック |
| VCI | 密封パック内のVCI紙またはVCIバッグ | 露出した鋼鉄表面を保護する |
| 乾燥剤 | MIL D 3464 ユニットサイズとパックあたりの数量 | 閉じ込められた水分を吸収する |
| 湿度インジケーター | MIL I 8835準拠カード(シールまたはウィンドウ付近) | 湿度が制御されたことを確認した |
海上輸送と航空輸送の輸送リスク計画
海上輸送は、輸送時間が長くなり、温度変化も大きくなります。暖かく湿った空気は、密閉が不十分な梱包内で気温低下時に結露する可能性があります。航空輸送は輸送時間を短縮しますが、部品が港、倉庫、あるいは内陸輸送中に保管されている間は、依然として湿度によるリスクが存在します。ISO 9223に基づくガイダンスでは、大気腐食性を分類し、温度、湿度、そして湿潤時間が腐食リスクに与える影響を強調しています。
レーンに梱包を設定する必要があります。
-
配送モードと予想される輸送日数を定義する
-
使用前に目的地での保管日数を定義する
-
遅延に余裕を持たせて保護期間を設定する
錆によるクレームの原因となるミス
錆に関するクレームは、誰も責任を負わない小さな工程上の隙間から発生することがよくあります。部品が工場からきれいな状態で出荷されても、パック内に水分が閉じ込められたり漏れが生じたりすると、故障につながる可能性があります。
これらは最も一般的な失敗パターンです。
-
洗浄後、部品がまだ冷たく湿っている間に梱包する
-
筐体を密閉せずにVCIを使用する
-
乾燥剤を油の付いた重要な表面に触れさせる
-
湿度計を省略し、状態証明を失う
-
分離器なしで同じ密封パック内で異種金属を混合する
 検査および品質管理計画
強力な検査計画は、CTQ特性と故障モードから始まります。測定しやすいように見えるものではなく、機能を損なう可能性のあるものを測定します。また、リスクと数量に応じてサンプリングを実施することで、コストを管理し、信頼性を維持します。
CTQベースの検査計画と測定ツール
CTQとは、適合性、密閉性、安全性、そして性能を左右する特性のことです。図面または検査記録にCTQを記入し、各CTQ特性に合わせて工具を調整する必要があります。
このマッピングを使用すると、検査を迅速かつ有効に行うことができます。
-
一般的なサイズと厚さ用のノギスとマイクロメータ
-
ボアゲージとピンゲージ(ボアと穴用)
-
基準面および積み重ねチェック用の高さゲージと定盤
-
真の位置、プロファイル、複雑なデータムのためのCMM
-
ベアリングシートおよびシール面の表面粗さ試験機

初回品目検査の必需品
初回品目検査は、生産量を拡大する前に工程を検証するものです。公差が厳しい場合や、部品が組立歩留まりを左右する場合は、明確なFAIパックを要求すべきです。HMは、RFQ、工程検証、検査リリースを連携させた段階的なワークフローを説明しています。
実用的な FAI パックにはこれらのアイテムが含まれています。
-
バルーン図面と寸法結果シート
-
トレーサビリティが必要な場合は、材料証明書と加熱番号
-
指定された面の表面仕上げ結果
-
重要なねじのねじゲージ結果
-
交差穴やバリ取り部などの特殊機能の写真

バッチ安定性の工程内チェック
工程内検査は、ロットを廃棄する前にドリフトを阻止します。CTQ寸法は早期に測定し、工具交換やセットアップ変更後には再度測定する必要があります。ISO 2859-1は、特性別の受入抜取検査について規定しており、ロット検査の構造化されたアプローチとして広く利用されています。
生産バッチにシンプルな制御リズムを使用します。
-
主要なCTQサイズのセットアップ後の最初の5つの部品
-
リスクに基づいて一定間隔ごとに定期的にサンプリング
-
工具交換後および再クランプ後の追加チェック
-
パッケージリリース前のCTQ機能の最終チェック

材料のトレーサビリティと硬度チェック
性能がグレード、熱処理、またはコンプライアンスに依存する場合、トレーサビリティは重要です。材料証明書を部品ロットに紐付け、顧客要件に適合した記録を保管する必要があります。ISO 9001は、一貫した提供と改善を支援する品質管理システムの要件を定めています。
熱処理を指定する場合や、摩耗試験に1045鋼を使用する場合、硬度チェックは重要です。ASTM E18はロックウェル硬度試験をカバーしており、金属材料の受入試験に広く使用されています。
コスト要因と見積りの安定性
安定した見積もりは、安定した前提条件から生まれます。サプライヤーを比較する前に、材料の形状、仕上げの要件、検査範囲、梱包要件を確定しておく必要があります。これは、高精度用途向けのCNC機械部品を調達する場合に特に重要です。これらの情報が曖昧なままだと、見積もり価格が変動したり、後工程で品質にばらつきが生じたりする可能性があります。こうした問題を回避するため、見積依頼書(RFQ)には必ず明確な材料仕様と仕上げ要件を記載してください。当社の信頼性の高いCNC機械部品製造と、品質の一貫性をどのように確保しているかについては、 CNC機械部品のページをご覧ください。
炭素鋼のCNCコストを押し上げるものは何ですか?
CNC加工のコストは、ルートにセットアップ、長い工具、そして複雑な検証作業が追加されると上昇します。また、機能面以外の面に厳しい公差を指定した場合もコストは上昇します。
これらのコスト要因は、ほとんどの 1018 および 1045 部品に現れます。
-
セットアップと再クランプの回数が増える
-
深いポケットと薄い壁がフィードを遅くする
-
CMM時間を要する厳しい位置公差
-
広い面積の表面仕上げ要件
-
多くの穴出口のバリ取りとエッジコントロール
熱処理を施した1045のドライブのコストはいくらですか?
熱処理はコスト、リードタイム、そしてリスクを増加させる可能性があります。また、歪みを引き起こし、手直しや研磨が必要となる場合もあります。
1045 個の部品にこれらの追加ドライバーを計画します。
-
熱処理後の仕上げのための余白
-
硬度の検証と文書化
-
歪み補正と再検査
-
重要なフィットでの研削またはハード旋削
許容差を利用してコストを下げ、ゾーニングを完了するには?
機能上必要な箇所のみに厳密な仕様を適用することで、コストを削減できます。工場が重要な箇所にのみ時間を費やせるよう、公差と仕上げ要件をゾーン分けする必要があります。
このゾーニング方法を使用します。
-
マークCTQはベアリングシートやシール面のようにフィットします
-
非嵌合面および化粧面の許容差を緩和する
-
安全性や組み立て上必要な場合にのみエッジブレークを定義します
-
機能ゾーンと化粧仕上げゾーンを分離する

安定した価格とリードタイムのためのRFQチェックリスト
しっかりとしたRFQは見積もりの変動を防ぎます。サプライヤーに同じ情報を提供することで、見積もりを公平に比較することができます。HMは、より迅速かつ正確な価格設定のためのRFQファイルの構成に関する実践的なガイドも公開しています。
| 見積依頼品目 | 何を含めるべきか |
|---|---|
| リビジョン管理機能付き STEP および PDF 図面 | |
| CTQリスト | 適合面、基準点、検査方法 |
| 材料 | 1018または1045、フォーム、条件、同等のポリシー |
| 熱処理 | 必須かどうか、硬度目標、検証計画 |
| 仕上げ | 粗さゾーン、コーティングの種類、マスクされた領域 |
| 出来高 | プロトタイプと生産量、予測(入手可能な場合) |
| パッケージング | 防錆期間、VCIおよびバリア要件 |
| 受け入れ | 主要CTQのサンプリング計画または100%チェック |
中国調達におけるサプライヤー資格チェックリスト
サプライヤーの選定は、約束ではなくプロセス管理によって行います。サプライヤーが安定した製造工程を再現できること、重要品質特性(CTQ)を測定できること、輸出輸送中に部品を保護できることなどの証拠を探すべきです。HMでは、すべての部品が要求仕様を満たすよう、厳格な品質管理プロセスに従っています。自動車関連プログラムでは、PPAPは生産プロセスが生産速度で要求仕様を満たすことができることを実証するための広く用いられているフレームワークです。
能力とプロセス制御の証明
部品の種類に合った証明書を請求してください。類似の材質、類似の公差、類似の機能を確認する必要があります。
サプライヤーの審査中にこれらの項目を要求します。
-
類似部品の写真と検査報告書
-
セットアップとデータムをリストした短いプロセスプラン
-
CTQチェックと頻度を明記した管理計画
-
許容範囲の測定能力の証拠
-
類似部品のサンプルFAIパック
包装と防錆効果の所有権
錆に関するクレームは、梱包の詳細を誰も把握していない場合によく発生します。梱包は優先事項ではなく、必須事項とする必要があります。また、サプライヤーが出荷前に確認しなければならない事項も明確にしておく必要があります。
これらの責任を文書で明記してください。
-
清潔、乾燥、そして荷造りのルール
-
配送ルートの保護期間(日数)
-
海上貨物におけるVCIとバリア方式
-
乾燥剤の量と湿度計の使用
-
カートンを閉じる前の梱包品の写真証明
変更管理とリビジョン管理
修正ミスは高額なスクラップにつながります。図面、材料、コーティング、下請け業者など、変更管理を徹底する必要があります。
これらのコントロールを使用してリスクを軽減します。
-
一度に1つの図面改訂を制作中
-
材料またはプロセスの代替に関する書面による承認
-
変更発生時のロット分離
-
検査結果を改訂とバッチに結び付ける記録
-
サプライヤーが金属を切断する前に質問を伝える方法に関する明確なルール
FAQ
1045は1018より強いですか?
はい。一般的な供給条件では、1045 は通常 1018 よりも強力です。
1018は、一般的な文献において引張強度が約440MPa、降伏強度が約370MPaと記載されていることが多い。1045は、一般的な文献において引張強度が約570~700MPaと記載されていることが多い。
強度と精密な性能が求められる部品には、重要部品用のステンレス製シャフトカラーなどの選択肢をご検討ください。CNC加工ニーズに対応するステンレス製シャフトカラーの詳細については、こちらをご覧ください。
1018と1045ではどちらが加工しやすいでしょうか?
1018は、一般的な工場作業においては、1045よりも加工しやすいことが多い。また、工具寿命が安定し、軽めのセットアップでも感度が低いという利点がある。
多くのデータシートでは、1018鋼の被削性を、AISI 1212を100とした一般的な基準スケールで約70%と記載しています。しかし、切削屑やバリがコストの大きな要因となる可能性があるため、形状、剛性、刃先形状の要件に基づいて判断する必要があります。
1045鋼に相当するものは何ですか?
一般的な同等規格としては、JIS S45Cや、1.1191などの欧州C45ファミリー規格が挙げられます。図面には必ず規格名と供給条件を明記してください。
次のような明確な吹き出しスタイルを使用します。
-
AISI SAE 1045
-
バープレートチューブなどの形状
-
正規化または冷間引抜などの状態
-
必要に応じて熱処理が必要
-
同等のものが許されるか許されないか
1045は1018より錆びにくいですか?
いいえ。実際の輸送や保管環境では、どちらも保護なしではすぐに錆びます。炭素鋼は大気中で容易に錆びやすく、湿度管理が錆びの進行を左右します。
錆のクレームがあった場合は、まずワークフローを修正してください。洗浄、乾燥、梱包のルールを厳格化する必要があります。その後、レーンと保管期間に基づいてコーティングまたは梱包を選択してください。
海上輸送中の錆を防ぐには?
VCI(揮発性防湿剤)、乾燥剤、湿度インジケーターを封入した密閉式の防湿パックを使用し、その状態を記録してください。この方法は、管理包装システムで使用されている保存方法と一致します。
シンプルなエクスポート パック シーケンスを使用します。
-
部品を洗浄して乾燥させる
-
必要に応じて適合する防錆フィルムを塗布する
-
VCI素材で包むか裏地を付ける
-
防水バリアバッグをヒートシールする
-
密封パックの中に乾燥剤と湿度表示カードを入れます
熱間圧延か冷間圧延か指定すればいいでしょうか?
より滑らかな表面と厳密な寸法管理が必要な場合は、冷間圧延をご指定ください。より多くの材料を削り取り、スケールやより広い初期公差を許容できる場合は、熱間圧延をご指定ください。
冷間圧延材は、ひずみ硬化により内部応力が大きくなる可能性があります。この応力は薄肉部品の反りリスクを高める可能性があるため、ルーティングが重要になります。
1045シャフトには熱処理が必要ですか?
シャフトが摩耗、衝撃、または高負荷の繰り返し荷重を受ける場合、あるいは図面で硬度が指定されている場合は、熱処理が必要です。1045は、より高負荷の部品に使用される焼入れおよび焼き戻し処理をサポートしています。
基本的な強度と安定した加工のみが必要な場合は、多くの場合省略できます。ベアリング座面に硬い表面が必要な場合は、硬化領域と検証方法を計画してください。
1045は磁性がありますか?
はい。1045 は鉄をベースとした炭素鋼なので、通常は磁性があります。
アプリケーションでセンサー、磁気ワーク保持システム、またはチップ制御システムを使用する場合は、磁気を実際の設計入力として扱う必要があります。
1018と1045は熱処理できますか?
はい、しかしそれらは異なる挙動を示します。1045は、より高い機械的強度を実現するために、焼き入れ焼き戻し処理によく反応します。
1018 は、浸炭などの表面硬化処理を施すことで、コアの強度を保ちながら表面の摩耗性能を向上させることができます。
図面に硬度が必要な場合は、対象範囲、試験方法、試験場所を指定する必要があります。ASTM E18は、多くの受入検査で使用されるロックウェル硬度試験の実施方法を規定しています。
結論
溶接性に優れた汎用部品や安定した機械加工には1018を選択してください。高強度シャフト、ピン、耐摩耗部品には1045を選択してください。その後、明確な材料指定、安定した機械加工ルート、出荷ルートに合わせた防錆梱包プランという3つのコントロールで結果を確定してください。
迅速な技術レビューをご希望の場合は、図面、重要品質特性(CTQ)リスト、および輸送・保管期間をお送りください。検査および文書化に関するご要望も併せてご提供いただければ、早期にプロセス計画を整合させることができます。まずは見積もりをご依頼ください。