


スナップフィットは単純に見えるが、製造上の不具合は予測可能である。例えば、根元のひび割れや白化、組み立て力のばらつき、クリープによる保持力の低下などである。
多くのチームは、 CNCプロトタイプでは問題なく機能する「同じ」スナップ形状でも、射出成形に切り替えると失敗するということを、苦い経験を通して学ぶ。抜き勾配、収縮と反り、編み目、表面仕上げなどが、実際の干渉箇所を変化させ、根本的な弱点を弱める可能性があるのだ。
このガイドでは、CNC加工と射出成形における実用的な片持ち式スナップジョイントとスナップフィットのフレームワークを提供します。主要な入力値を定義し、簡単な計算式でスナップビームのサイズを決定し、製造性ルールで信頼性を確保します。
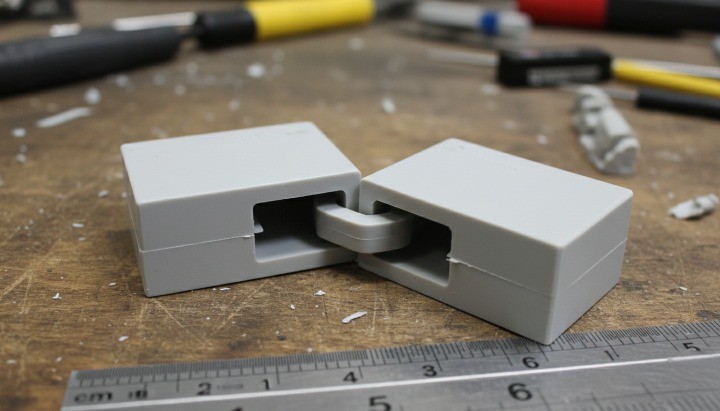
カンチレバースナップはいつ使用すればよいですか?
次の場合に適しています:
-
ツール不要のプレス組み立て(およびシンプルなサービスリリース)が必要です
-
ジョイントはある程度の寸法変化を許容できる
-
安全に曲げられる長さの梁を作ることができる
-
保持要件は中程度(構造的なラッチではない)
次の場合は避けてください:
-
安全性が重要な高保持荷重が必要です
-
スナップは長年にわたり高い一定の応力に耐えなければならない(クリープ現象のリスク)。
-
高熱/化学薬品/紫外線により強度が低下
-
ルートジオメトリを制御するのが難しい(鋭角な角、薄い部分、ニットライン)
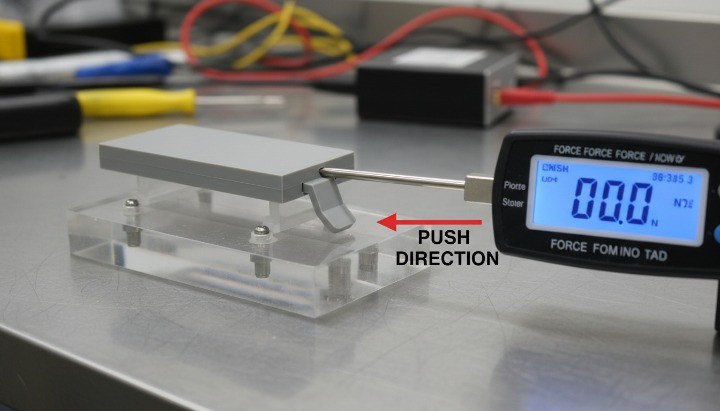
スナップフィットたわみ力サイクル
材料の選択やツールの見積もりをする前に、以下を定義します。
-
アンダーカットをクリアするためにスナップ先端で必要なたわみ量(Y)
-
許容される組み立て力(手押し vs 治具押し)
-
想定されるサイクル(1回限りの開閉か、繰り返し開閉するか)
これらが定義されていない場合、スナップは「ほぼ機能する」状態になりやすく、安定させることが難しくなります。
CNC vs 射出成形
大量生産: 射出成形の最初のドラフト、均一な壁、アンダーカット戦略、クリープおよび疲労の設計。
試作品または少量生産の場合:CNC加工は高速ですが、工具のアクセス性、内側半径、バリ処理を考慮した設計が必要です。金型製作前の迅速な反復作業には、スナップフィット式の試作品に少量のCNC加工を使用するのが適しています。
高速サイジングルール
これらは最初の段階での妥当性チェックとして使用してください。テストに取って代わるものではありませんが、よくある形状の間違いを防ぐのに役立ちます。
-
L/t比(梁の長さ/厚さ):一般的な破損を防ぐには、 8~12程度を目指しましょう。6を下回ると、ひび割れや力の急激な増加が発生する可能性が高くなります。
-
アンダーカット:機能上許される限り小さく保つこと。アンダーカットが大きいと、大きなたわみと根への大きな負荷がかかる。
-
根元の切り口:可能な限り大きな半径を使用し、根元部分で急激な厚みの変化を避けてください。
-
停止機能:手作業による組み立てにばらつきがある場合、ハードストップをオプションではなく「標準」として扱う。
カンチレバースナップジオメトリの基本
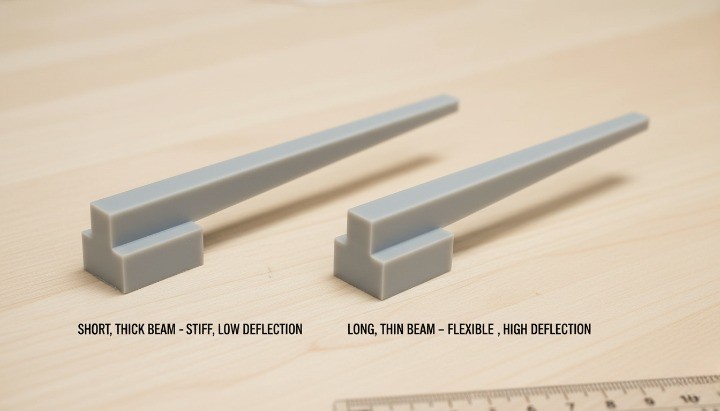
カンチレバースナップは、梁、フック、および周囲の支持部からなるシステムです。フックの傾斜部、逃げ部、およびフィレットの移行部が重要な場合、スナップ機能用のCNCフライス加工部品を使用することで、反復加工中に形状とエッジ品質を制御することができます。
スナップビームの厚さ
梁はあなたのバネです。
-
長さ(L)を長くすると、スナップの柔軟性が高まります(同じたわみに対してより少ない力で済みます)。
-
厚み(t)が増加すると、劇的に硬くなり、根にかかる負担が急速に増加する。
-
幅(b)を大きくすると剛性も向上するが、厚みが最も敏感な要素である。
実用的なルール:スナップが割れた場合、まず梁が要求されるたわみに対して短すぎるか厚すぎるかを問い、材料が「十分な強度」を持っているかどうかを問わないこと。

フック:リードインランプ、アンダーカット、保持面
フックの形状は、スナップがどれだけスムーズに組み立てられるか、またどれだけの保持力が得られるかを制御します。
-
より滑らかな導入ランプは、最大挿入力を低減するが、移動量を増加させる。
-
アンダーカットによって必要なたわみと応力が生じる。
-
保持面の角度によって、荷重が加わった際にスナップが緩むか、固定されるかが決まります。
フックをカムとして考えてください。フックはアセンブリの動きをビームの偏向に変換します。また、傾斜が急であったり摩擦が大きい場合には、力の急上昇を引き起こす可能性があります。
スナップが失敗することが多い場所はどこですか?

ほとんどのスナップ障害は梁の根元から始まります。
-
根元の切り身はたっぷりと(デザインが許す限り大きく)使用してください。
-
ルート部分で急激な厚さの変化を避けてください。
-
より強度が必要な場合は、梁を太くするのではなく、土台部分に補強材やリブを追加してください。
信頼性のための停止機能
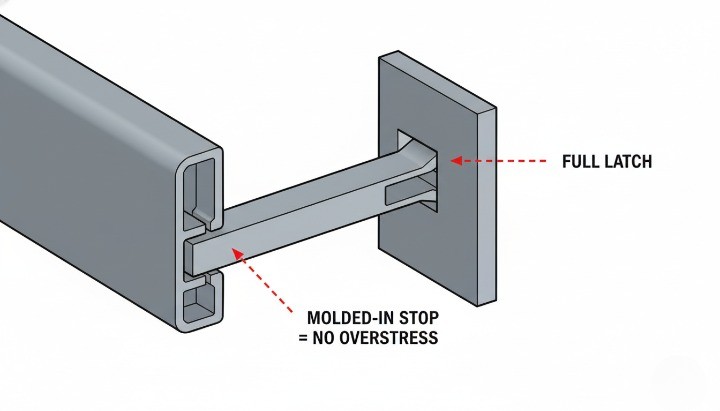
多くのスナップは、オーバートラベル(組立作業者がアンダーカットを通過するために必要な位置を超えて押し込むこと)によって破損します。ハードストップを追加することで、ラッチがかかった後に余分な力がストッパーに伝達され、ビームへの負担が増加しないようにします。
クイックトラブルシューティング
何かが「ほぼ動作する」が安定していない場合にこれを使用します。
-
初回組み立て時の根元のひび割れ/白化→ 梁が短すぎる/太すぎる、根元が鋭利、傾斜が急、またはストッパーがない。修正方法: Lを増やす、tを減らす、根元のフィレットを大きくする、傾斜を滑らかにする、ストッパーを追加する。
-
挿入力がロットごとに大きく変動する→ 干渉範囲が狭すぎるため、摩擦/表面仕上げが不均一になり、バリが発生する。解決策:公差範囲を広げる、表面仕上げ/バリ取りを管理する、アンダーカットを減らす、リードインを追加する。
-
数週間/数か月後に保持力が低下する→ 使用中に常にたわみ(クリープ)が発生し、樹脂グレードに対して温度が高すぎる。解決策:ラッチ後にスナップが緩むように設計を変更し、長期的な応力を軽減し、二次的な保持力を追加し、温度での検証を行う。
-
CNCプロトタイプでは動作するが、成形品では失敗する→ 抜き勾配/収縮/反り/編み込み線が干渉とルート強度を変化させた。修正:まず成形ルールに基づいて設計し、アンダーカット戦略を早期に検証し、成形サンプルでクリープ/疲労をテストする。
-
加工が困難/高価なセットアップ→ 隠れたアンダーカット、マイクロツールの使用を余儀なくさせる小さな半径、不安定な薄い梁。解決策:ツールがアクセスしやすいようにアンダーカットの向きを変える、逃げ加工を追加する、半径を標準化する、加工順序/サポートを調整する。
スナップフィット設計計算
これらの式を使用してスナップのサイズを決定し、早い段階でコンセプトを比較してください。製造および検査に適した結果を得るために、図面内で重要なスナップの寸法と基準点を明確に定義してください。スナップ嵌合の公差については、GD&Tの基本を参照してください。
変数
-
L= 梁の長さ(根元から荷重点まで) -
b= ビーム幅 -
t= 梁の厚さ(曲げ方向) -
E= ヤング率 -
F= 先端付近の荷重 -
δ= 荷重下での先端のたわみ
断面2次モーメント(長方形断面)
私 = b * t^3 / 12
厚さは3乗で、 t 大きな影響があります。
先端のたわみと力
先端荷重のあるカンチレバーの場合:
δ = F * L^3 / (3 * E * I)
ターゲット偏向の力を推定するために再配置します。
F = 3 * E * I * δ / L^3
根曲げ応力(スクリーニング指標)
根元での最大曲げモーメント: M = F * L ピーク曲げ応力(応力集中を無視):
σ_max = 6 * F * L / (b * t^2)
アンダーカットから必要なたわみまで(公差スタックを含む)
必要なたわみ量は、公称アンダーカットだけではありません。以下の点を考慮してください。
-
金型収縮・反り変動(成形)
-
機械加工公差 + バリ(CNC)
-
組み立てのずれ/アプローチ角度
これを生産現場で機能させるには、加工能力に合った公差範囲を定義してください。干渉嵌め合いにおけるCNC加工公差を参照してください。
公式を正しく使う
これらの式は初期サイズ決定に最適です。FEAと実機試験に移行するのは、以下の場合です。
-
厚さに対してたわみが大きい(非線形曲げ)
-
繰り返しのサイクリング(疲労)または長期保持(クリープ)が必要です
-
ルート領域にニットライン、急激な遷移、または複雑な曲率がある
-
スナップは高価値、安全性が重要、または温度/湿度に関係なく動作する必要がある
原理:数式でサイズ範囲を設定し、有限要素解析(FEA)と試験で信頼性の境界を設定する。
プラスチックスナップジョイントの材料に関するヒント
スナップ材料の選択は、剛性、延性、疲労耐性、およびクリープ挙動のバランスを考慮して行います。
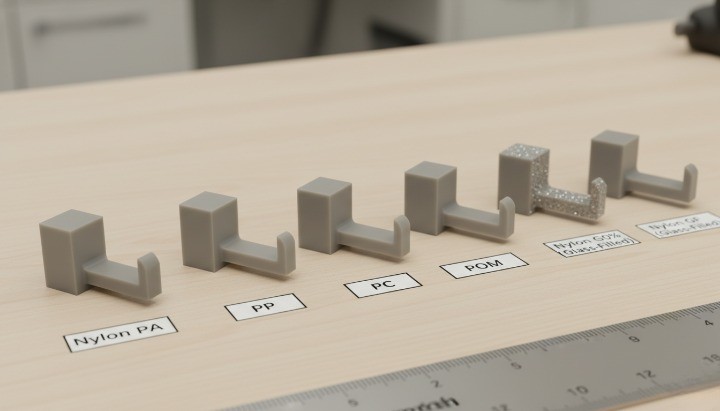
ナイロン(PA):強度/疲労と湿気に対する感受性
ナイロンは優れた強度と靭性を兼ね備えているため、スナップにはよく使用されます。
-
吸湿によって剛性や寸法が変化する可能性がある
-
「成形時の乾燥」と「調整」の挙動は異なる場合がある
ナイロンを選択する場合は次の場合です:
-
扱いやすいビームサイズで高い保持力が必要
-
繰り返しのサイクリングを期待する
-
条件付けの仮定を定義/受け入れることができる
次の場合には注意してください:
-
タイトな寸法は大きな湿度変化にも耐えなければならない
ポリプロピレン(PP):延性とクリープのトレードオフ
PP は、延性と柔軟なスナップ動作が評価されています。
-
剛性が低い場合、同じ感触/保持力を得るためには、より大きなセクションが必要になることが多い。
-
クリープ現象は、スナップが一定のたわみを維持している場合に保持力を低下させる可能性があります。
次の場合は PP を選択します。
-
組み立てが簡単で、ピーク時のストレスが軽減したい
-
耐薬品性とコストが重要
-
組み立て後に設計が緩和される(長期歪みが低い)
次の場合には注意してください:
-
小さな形状で高い保持力が必要
-
スナップは何年も一定の張力を保持する必要がある
アセタール(POM)、ABS、PC:クイックガイド
-
POM:クリップ/スライドインターフェースにおいて、低摩擦性と優れた寸法安定性を実現
-
ABS樹脂:靭性に優れているが、スナップ性能は形状と環境に大きく左右される。
-
PC:丈夫でしっかりしているが、切り込みに敏感。根元のフィレの質が重要。
環境こそが真の材料テスト
-
熱はクリープを促進し、剛性を低下させる
-
化学物質は靭性を低下させたり、応力亀裂を引き起こしたりする可能性がある。
-
紫外線は、安定化されていないグレードを脆化させる可能性がある。
保持期間を何年も維持する必要がある場合は、室温のデータシートだけでなく、実際の露出条件で検証してください。
射出成形とCNCスナップフィット

成形スナップ:ドラフト、壁の厚さ、ニットライン、取り出し
-
ビームにドラフトを追加し、側壁にフックをかけることで、スムーズな排出を実現します。
-
壁の厚さの変化を滑らかに保ち、沈下/反りを軽減します。
-
ルート部分のニットラインを避ける(ゲート戦略が重要)
-
ピンがスナップ機能を歪ませたり傷つけたりしないように、排出を計画します。
スナップにゼロドラフトとカミソリエッジが必要な場合は、成形ではなく CNC 用に設計していることになります。
成形におけるアンダーカット:スライド/リフター vs バンプオフリリース
アンダーカットにより工具コストが増加:
-
スライド/リフター:堅牢で再現性が高いが、複雑さとコストが増加する。
-
弾性バンプオフ:樹脂の延性、抜き勾配、アンダーカット形状に大きく依存する
バンプオフを計画している場合は、早い段階で成形業者とともに実現可能性を検証してください。
CNCスナップ:ツールアクセス、内側半径、バリ制御
-
内側の角は丸みを帯びます。意図的にフィレットをデザインします。
-
真のアンダーカットには、側面からのアクセス、追加のセットアップ、または4/5軸作業が必要になる場合があります。
-
細い梁は振動する可能性があるため、加工戦略とサポートを計画する
-
バリ/エッジ品質は挿入力を変化させます - フックエッジのバリ取りルールを定義します
プロトタイプから生産までの堅牢な道
-
CNC/3Dプリンティングを使用して、フィット感、動作、挿入時の力感を検証します。
-
実際のアセンブリ動作(ランプ、アンダーカット、ストップ)に基づいてジオメトリを更新します。
-
クリープ/疲労および生産ばらつき(収縮/反り、編み目)を検証するための成形サンプル
スナップのアンダーカット加工
隠れたアンダーカットを避ける設計
-
スナップを、アンダーカットがツールの到達可能な方向に開くように向けます。
-
特殊な工具やセットアップを必要とする逆アンダーカットを避ける
-
アンダーカットを除去する場合は、フィーチャを2つの部分に分割することを検討してください。
ツールパスを可能にするためにレリーフを追加する
-
ツールのクリーンアップのために保持面の後ろにクリアランスを追加します
-
壊れやすいマイクロツールを強制する小さな内部半径を避ける
-
鋭いエッジが機能する場合は、近くのレリーフで分離します
干渉および保持機能の検査計画
検査を計画する:
-
アンダーカット深さ(有効干渉)
-
梁根元部の厚さ
-
根肉の有無/品質
DFMジオメトリ材料プロセス
これらの高失敗パターンを確認した後にのみ、設計を固定します。
| デザインの選択 | 重要性 | 射出成形に関する注意事項 | CNCノート | 材質注記(ナイロン/PP) | リスク軽減策 |
|---|---|---|---|---|---|
| 短くて太い梁 | 必要なたわみに対する高いルートひずみ | 根元での経糸+ニットラインのリスク | 振動リスク; 厚さの変化により力が変化 | PPはクリープする可能性があり、ナイロンは依然としてノッチに敏感 | Lを増やし、tを減らし、ストップを追加 |
| 鋭い根角 | 応力集中→ひび割れ | 塗りつぶし+編み目が弱点を増幅させる | 工具の跡はノッチとして機能する | どちらもたっぷりのフィレ肉が味わえる | ルートフィレットを追加し、スムーズな移行を実現 |
| 大きなアンダーカット深さ | たわみと力を駆動する | スライド/リフターまたはバンプオフ検証が必要な場合があります | 側面フライス加工や追加のセットアップが必要な場合があります | PPは曲がるがクリープする可能性がある。ナイロンは強度が高いが湿度に弱い。 | アンダーカットを減らし、ランプを最適化し、ストップを追加 |
| 急な入口ランプ | フォーススパイク/ホワイトニング | ドラフトと表面は摩擦に影響を与える | バリ/仕上げによる摩擦の変化 | 添加剤は摩擦に影響を与える | よりスムーズなランプ、操縦面、早期のテスト |
| 使用中の一定した大きなたわみ | クリープにより保持力が減少 | 樹脂+温度が支配的 | 同じクリープリスク | PPはクリープに対してより敏感であることが多い | ラッチ後にスナップが緩むように再設計し、二次保持を追加 |
| 干渉に対する厳しい許容度 | 断続的な障害 | 収縮/反りの変動は現実のもの | バリと公差によりばらつきが増加 | ナイロンの湿気による寸法変化 | コンプライアンスを追加し、ウィンドウを広げ、最悪のケースを設計する |
変更する項目が1つだけなら、ルートフィレット、ストップ機能、許容範囲ウィンドウを優先してください。
見積もりのためのRFQチェックリスト
見積りの変動や後日の再設計を防ぐRFQ入力
図面上で、次の CTQ を呼び出します。
-
材質の呼出(グレードが分かれば)+ 状態推定(特にナイロン)
-
アンダーカット/干渉(公称値+許容差)
-
梁のルート部の厚さ + 最小ルートフィレット半径
-
摩擦が感触や力に影響を与える表面仕上げ/バリ取り
最初の論文では、寸法だけでなく証拠を求めましょう。
-
測定されたアンダーカット/干渉+ルート厚
-
組み立て観察:挿入感、白化、ひび割れの兆候
-
成形品の場合: スナップルート付近のゲート/ニットラインの注記
結論
優れたカンチレバースナップジョイントは、「カチッ」と音が鳴るフックではありません。制御された弾性システムです。L/tサイズを正しく設定し、ルートを保護し、オーバートラベルを防ぐという3つの点をしっかり行うことで、ひび割れや挿入力のばらつきを軽減し、生産の安定性を向上させることができます。
スナップフィットアセンブリを製作中で、迅速なリスク評価をご希望の場合は、CADファイルをご共有ください。スナップフィットの迅速な見積もりをご提供いたします。対象材料(ナイロン/PPまたはその他)、使用環境、想定されるサイクル数をお知らせください。製造可能なスナップ形状をご提案し、CNCプロトタイプまたは射出成形オプションの見積もりをご提示いたします。
FAQ
スナップフィットの力と応力はどのように計算すればよいですか?
簡略化されたカンチレバー モデルを使用します。
-
δ = F * L^3 / (3 * E * I) -
F = 3 * E * I * δ / L^3 -
σ_max = 6 * F * L / (b * t^2)次に、FEA + テストでプラスチック、大きなたわみ、クリープ、または疲労を検証します。
スナップフィットの根元が割れたり白くなったりするのはなぜですか?
ルート曲げモーメントが最も高く、鋭角な角や欠陥によって応力が増大するためです。十分なフィレットとストッパー機構を設けることが一般的な対策です。
スナップジョイントにはナイロンと PP のどちらが適していますか?
-
ナイロン:強度と剛性が高く、疲労耐性にも優れていることが多いが、湿気によって剛性や寸法が変化する。
-
PP:延性に優れ、組み立てやすいが、クリープ現象により長期的な保持力が低下する可能性がある。使用サイクル、使用環境、スナップが一定のひずみを維持できるかどうかに基づいて選択する。
成形用のスナップフィットを CNC マシンで加工できますか?
はい、ただし1:1の転写を前提としないでください。成形には抜き勾配が必要であり、収縮や反りによって干渉が変わります。CNCを使用してフィット感と感触を検証し、成形サンプルでクリープと再現性を検証してください。
射出成形におけるアンダーカットの処理方法を教えてください。
通常はスライド/リフター(堅牢だが高価)または弾性バンプオフ(材質/形状に依存)を使用します。アンダーカット戦略はツールコストとリードタイムに影響を与えることが多いため、早期に決定することが重要です。