


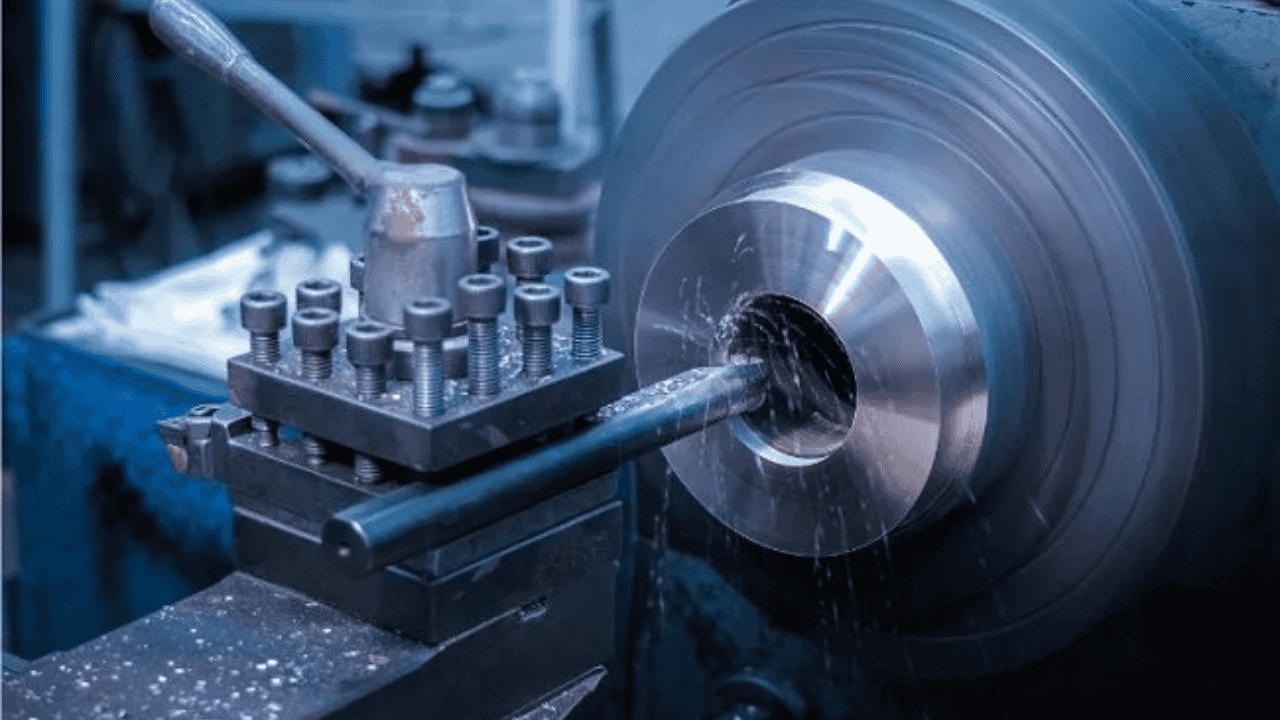
CNCフライス加工部品を取り扱っている場合、部品によっては二次加工として高精度ボーリング加工が必要になる場合があります。
この記事では、ボーリング加工プロセス、採用できる技術、必要な主要ツールについて説明します。また、ボーリング加工の主な利点と制限についても説明します。
ボーリング加工:その仕組みと主な段階
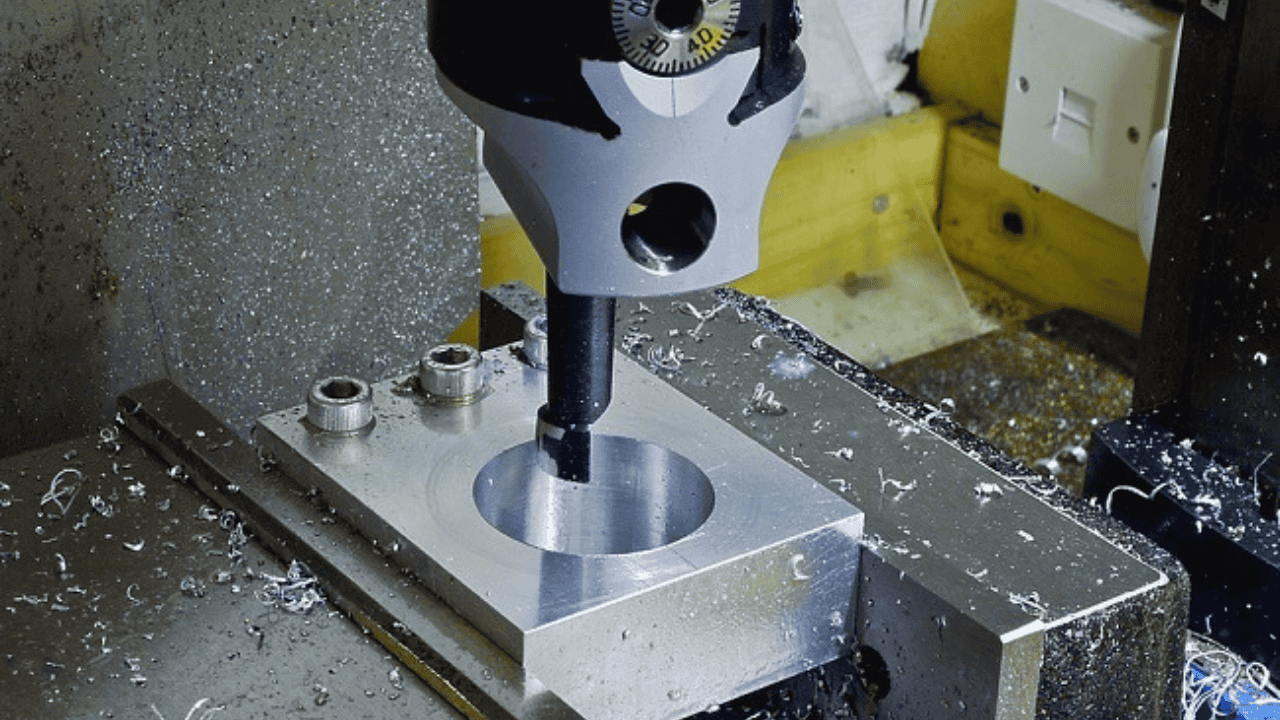
ボーリング加工は「内面旋削」とも呼ばれ、旋盤や CNC フライス盤を使用して部品の既存の穴を拡大し、必要な寸法仕様を実現するプロセスです。
ボーリングプロセスの仕組み
このプロセスでは、コンポーネントの既に準備された穴の内壁にボーリングバーを配置し、ボーリングパラメータを設定します。
掘削プロセスの前に、ドリルまたは鋳造プロセスによって穴を準備することができます。
インサート カッターを装備したボーリング バーは、ワーク ピースの穴の内側部分を切削して穴を広げ始めます。これは、レーザーまたは CNC ボーリング マシンを使用して実行できます。
旋盤を使用している場合、切削インサートは静止しており、ワークピースの回転によって加工プロセスが開始されます。
CNC フライス盤では、切削工具の回転によって穴あけ加工が行われます。
ボーリング加工プロセスを成功させるには、適切な旋盤または CNC フライス盤、ボーリングバー、切削インサートなどの主なツールや機械が必要です。
金属部品用のさまざまな種類の穴あけ工具については、こちらをご覧ください。
ボーリング加工の重要な段階
ボーリングプロセスの作業は単純に聞こえるかもしれませんが、次の段階をカバーする技術的なプロセスです。
ステップ 1 – 構成/セットアップ段階。
これには、プロジェクトに最適な切削工具を用意し、送り速度や回転速度などの適切なボーリング加工パラメータを設定することが含まれます。
ステップ2:荒削り加工
高精度の加工段階を可能にするために、余分な粒子を素早く除去する必要があります。
ステップ3:半仕上げ。
この段階では、穴の表面品質を改善し、起こりうるエラーを修正することに重点が置かれます。
ステップ4:高品質な仕上げ
この段階では、プロセスが目的の穴仕様を確実に達成するようにすることに重点が置かれます。この段階では、慎重かつ高精度のボーリング加工アプローチが求められます。高レベルの加工精度の達成に重点が置かれているため、最も時間のかかる段階です。
ステージ5:品質評価
これは、ボーリング加工によって、設定された基準または仕様に準拠した部品が提供されるかどうかを評価する最終段階です。検出された逸脱は、それに応じて対処されます。
ボーリング加工の主な目的は何ですか?
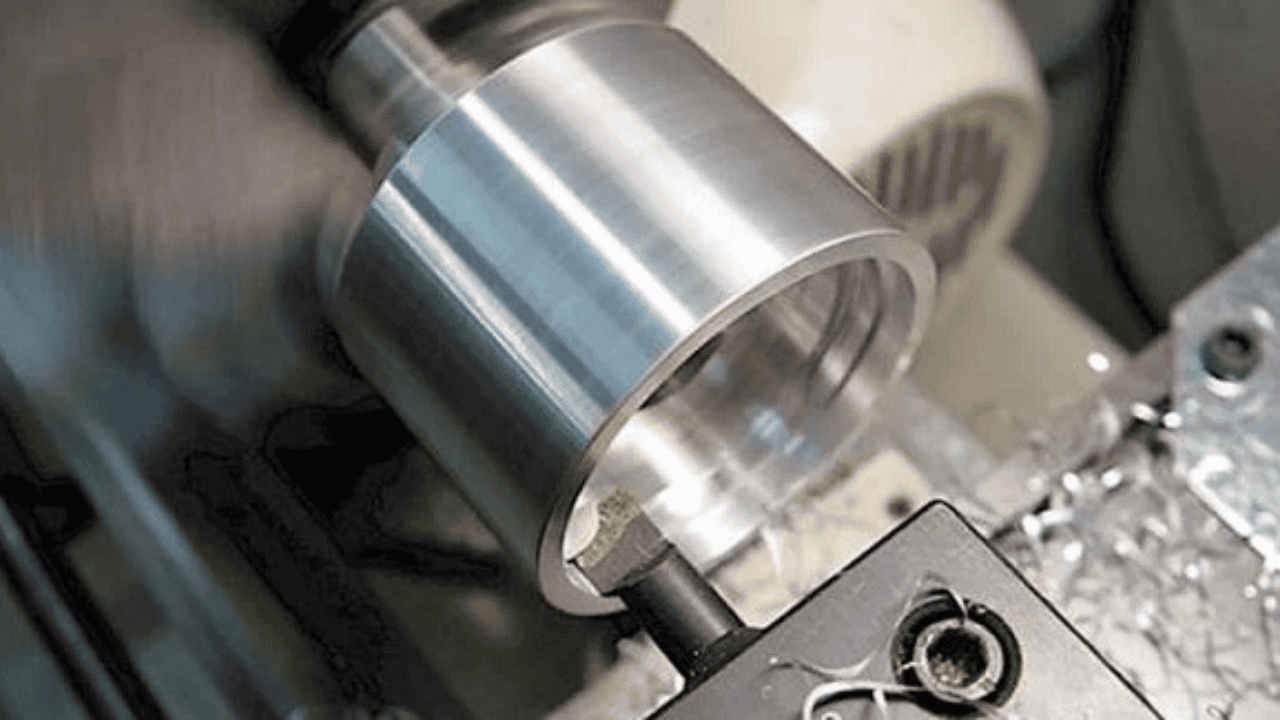
ワークピースをボーリング加工することを決定する主な理由は次の 3 つです。
- ドリル穴の正確な拡張: ボーリング加工は、部品の事前に開けられた穴を拡大して、希望または指定された寸法を実現するのに役立ちます。
- 穴のエラーを修正する: CNC ボーリング加工により、事前に開けられた穴の曲がりをまっすぐにしたり、鋳造エラーを修正したりできます。これは、ボーリング マシン ツールが穴の中心線に依存しているために可能になります。
- カウンターシンクの作成: 部品のドリル穴に皿穴をあける必要がある場合があります。これは、穴のサイズに制限のない CNC ボーリング加工で可能です。
- 同心円状の穴を作成する: CNC ボーリング加工により、複雑な機械加工部品に高精度の同心穴を開けることができます。
ボアミリング加工の利点と限界
ボーリング製造には、製造業者として十分に認識しておく必要がある利点と欠点があります。それらについて詳しく見ていきましょう。
公式サイト限定
部品穴の高精度
ボーリング加工により、標準的な穴あけ加工では達成できない高いレベルの精度を部品の穴に確保できます。
滑らかな表面仕上げ
ボーリング加工により、部品の穴の表面仕上げが高品質になり、作業効率が向上します。
穴あきパーツの簡単カスタマイズ
特殊かつ高精度の穴サイズを必要とする部品の場合、ボーリング加工により、さまざまな仕様に合わせて部品の穴をカスタマイズできます。
これが可能なのは、単一のボーリング ツールをさまざまなカスタム穴サイズで動作するように構成できるためです。
さまざまな材料と表面の切断をサポート
ボーリング加工は、鋼、アルミニウム、ステンレス鋼、チタン、鋳鉄、真鍮、銅合金などの金属に作用します。木材やプラスチックなどの材料にも対応しています。
さらに、このプロセスは既存の穴の加工に限定されません。ボーリング加工を使用して、材料に溝、皿穴、キー溝などを作ることができます。
CNCボーリングにより生産効率が向上:
CNC ボーリング加工は、部品の迅速かつ効率的な生産を保証します。そのため、大量注文の処理を恐れる必要はありません。
欠点/制限/課題
以下は、注意しなければならないボアミリングの欠点の一部です。
既存の穴のみに作用
ボーリング プロセスは、すでにドリル加工された穴に対してのみ機能します。したがって、ボーリング プロセスを開始する前に、ワークピースまたはコンポーネントに対して適切なドリル加工プロセスを実行する必要があります。
止まり穴には適していません
通常、ボーリング加工は、ワークピースを貫通する直線の穴でのみ機能します。
したがって、ワークピースに止まり穴がある場合は、切削片の蓄積による加工エラーや工具の損傷を避けるために、他の特殊な工具を使用する必要があります。
CNCボーリングマシンは高価です
高精度部品や CNC 部品を製造している場合は、適切な CNC ボーリング マシンまたはフライス盤に投資する必要があります。これらのマシンは高額なため、購入が困難になる場合があります。
深穴ボーリングが工具と品質に与える影響。
部品に深い穴がある場合、加工プロセス中にボーリングバーがたわむ可能性があります。
深穴ボーリングではカッターに機械的ストレスがかかり、穴径が不正確になったり、表面仕上げが不十分になったりする部品が製造される可能性があります。
マシンの設定には時間がかかる
ボーリングプロセスを開始する前に、CNC マシンを適切に構成する必要があります。
カスタム CNC 部品を扱う場合、セットアップにかなりの時間がかかり、生産率に悪影響を与える可能性があります。
高額なメンテナンス費用
ボーリングマシンは、最適な状態で動作し、より長い期間使用できるようにするために、定期的なメンテナンスが必要です。また、切削工具はすぐに摩耗するため、頻繁に交換する必要がある場合もあります。これらすべてがメンテナンス費用の増加につながります。
熟練した機械工を雇うのは費用がかかります。
ボアミリングには、標準的なドリリングやリーミングよりも高度なスキルと経験が必要です。
ボアミリング工程を部品のエラーや欠陥なくスムーズに実行するには、十分な訓練を受けた経験豊富な機械オペレーターのサービスが必要です。
このような専門家を雇用したり訓練したりするにはコストがかかる可能性があります。
振動の課題
ボアフライス加工中は、機械が安定していなければなりません。振動を排除することは困難です。振動があると、加工エラーが発生したり、表面仕上げの悪い部品が製造されたりします。
大きな加工スペースが必要
製造に大型部品の加工が含まれる場合は、大型旋盤または CNC ミルを設置する必要があります。このような設備に適した広いスペースを見つけるには、コストがかかる可能性があります。
ボーリング加工方法
製造する部品の性質に応じて、さまざまなボアフライス加工方法があります。
また、部品に選択するボーリング加工方法によって、必要な機械の種類が決まるということも覚えておく必要があります。
では、検討できる 3 つの主なボアミリング方法またはテクニックとは何でしょうか? さあ、始めましょう!
横穴加工法

これは最も一般的な穴あけ方法であり、大きくて長いワークピースを加工する場合に非常に適しています。
この方法では、旋盤または適切な水平フライス盤またはボーリング盤のいずれかにワークピースを固定する必要があります。
ワークピースを水平位置にしっかりと固定する必要があります。ボーリング プロセスは、固定されたワークピースと同じ水平軸上でボーリング バーが移動することによって実行されます。
横型ボーリング盤を購入する際に考慮すべき要素は以下のとおりです。
垂直ワークピースボーリング方法

水平方式とは異なり、この技術では、ボーリングマシンをベースまたは加工床に固定されたワークピースに対して垂直に移動する必要があります。
したがって、このボーリング方法は、高精度で厳しい許容誤差を備えた幅広の穴を必要とする重いワークピースを加工する予定がある場合に最適です。
この方法を採用するには、適切なCNCルーター、立型ボーリング盤、またはボール盤に投資する必要があります。
精密ボーリング加工法
精密ボアフライス加工は、標準的な大型旋盤や CNC ボーリングマシンでは加工できない小さな部品の加工に最適です。
したがって、この穴あけ加工法では、部品に適した小型で高精度の機械または旋盤が必要になります。
結論
自動車、医療、または工業用途の一部の部品の製造には、高精度のボアフライス加工プロセスが必要です。
適切な知識、テクノロジー、人材への投資が重要です。
Hmaking では、さまざまな CNC 加工プロセスに対応するソリューションを提供しています。
自動車、航空宇宙、ハードウェア部品の穴あけ加工、高精度ボーリング加工に関するお問い合わせは、当社までご連絡ください。