


貫通穴はボルトやナットによく見られますが、止まり穴は毎日目にするものではありません。しかし、止まり穴はさまざまな機器やツールの製造プロセスで幅広く使用されています。この記事では、エンジニアリングにおける止まり穴の意味、作成方法、重要性、制限について説明します。続きをお読みください。
エンジニアリングにおける盲穴とは何ですか?

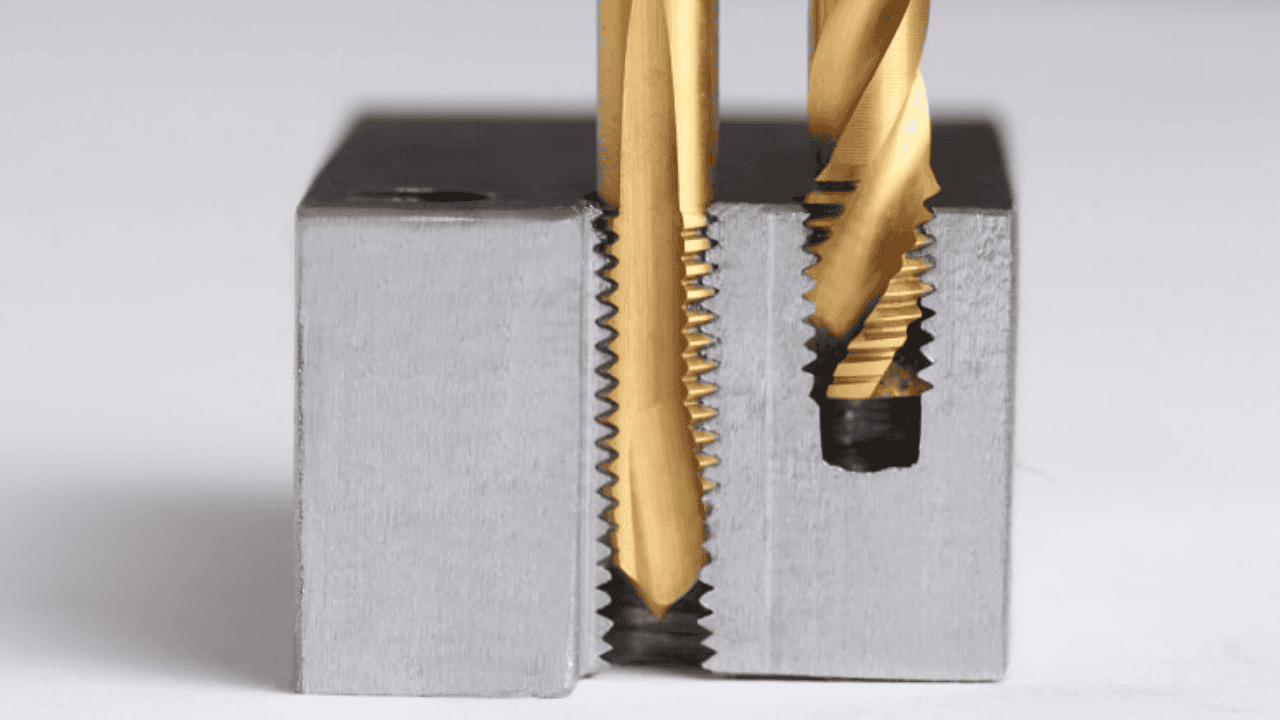
機械加工における止まり穴は、片側だけを見てもその存在が分からないことからそのように呼ばれています。つまり、止まり穴とは、ワークピースを貫通せずにドリルで開けられる穴のことです。
たとえば、厚さ 100 mm の金属棒に、深さ 60 mm の穴があいている場合があります。深さは 100 mm に達していないため、完全な穴ではありません。したがって、穴は棒の片側だけに存在し、もう一方の端は密閉されています。
このような穴あけは止まり穴と呼ばれます。止まり穴は主に、表面に対してネジを簡単に締められるようにするために作られます。
止まり穴を掘る手順ガイド
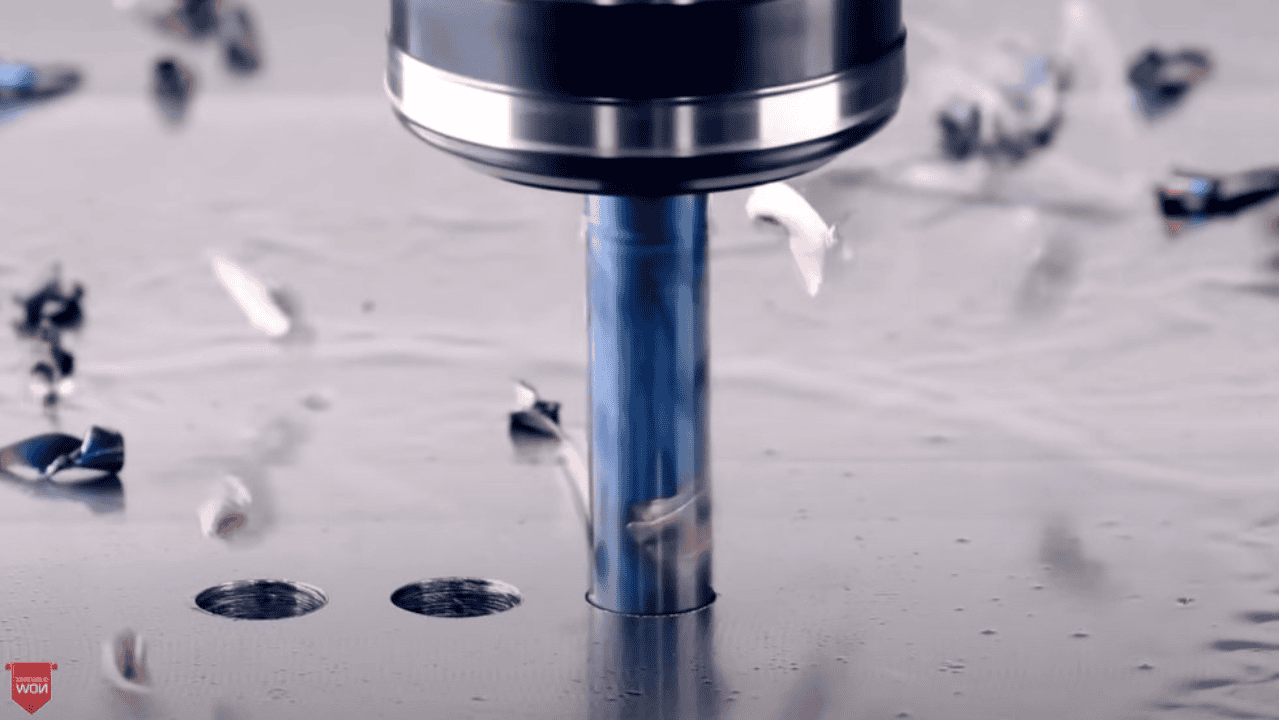
止まり穴の加工には、穴が緩んだり、ドリルビットがワークピースを貫通したりしないように、細心の注意と精度が求められます。以下は、機械加工で止まり穴を加工する際のステップバイステップガイドです。
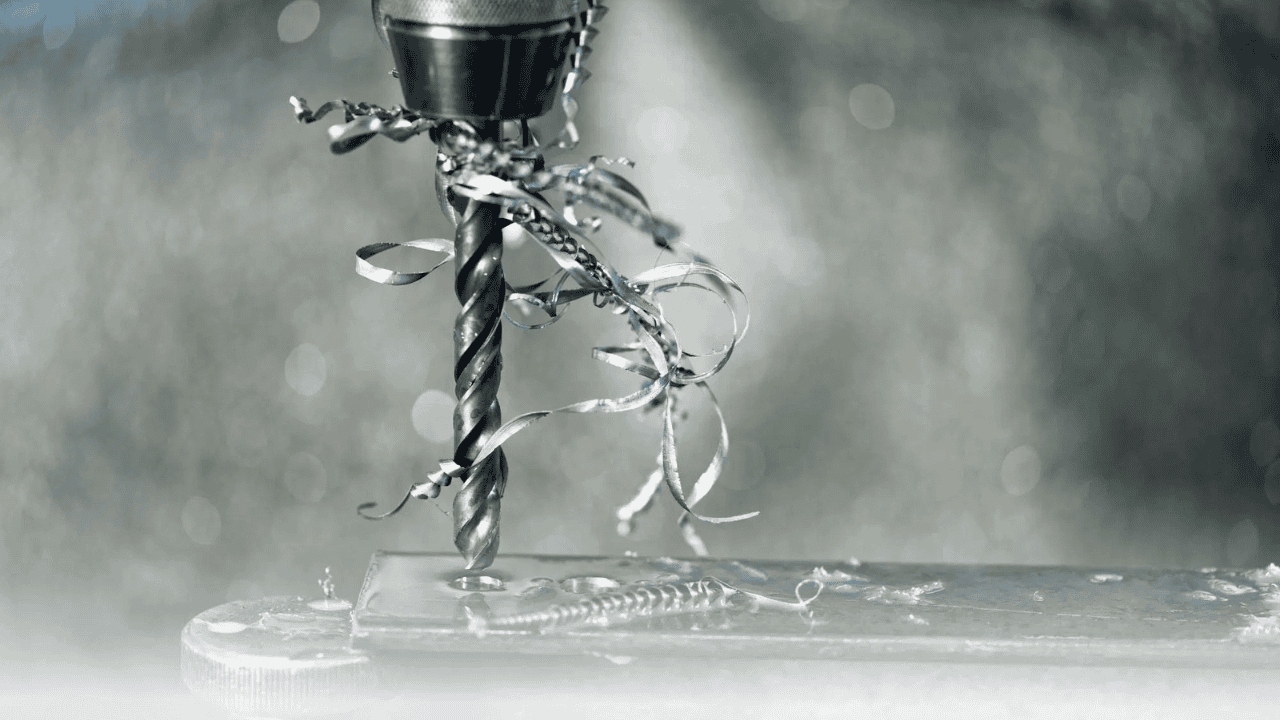
ワークの準備
このプロセスの主な目的は、穴あけ作業のためにワークピースを頑丈にすることです。したがって、クランプまたはバイスを使用して CNC マシンにしっかりと固定し、振動に強いものにする必要があります。次に、マーカーを使用して、ワークピースに穴を開ける正確な位置を示します。
適切なドリルビットを選択する
適切なドリルビットの厚さは、開けたい穴の幅よりも小さくなければなりません。ぴったり合うドリルビットを使用すると、はめ込みたいネジのサイズに対して穴がゆるくなります。
穴の深さを決定する
希望する穴の深さを決めたら、次のステップはドリルビットの先端から上に向かって深さを測ることです。ビット上のそのポイントを識別するために、色付きのマーカーを使用できます。止まり穴をドリルするときは、マークしたポイントに注意してください。ワークピースの水平面と揃ったら、規定の穴の深さに達したことを示すため、ドリルを停止できます。
掘削を開始し、掘削深度を監視する
適切な速度を設定し、機械の電源を入れて実際の掘削を開始します。掘削速度が速すぎないように注意してください。そうしないと、定義された深さを超えて深く掘削してしまう可能性があります。
がれきを取り除く
止まり穴の掘削中に切りくずは必ず発生します。切りくずが穴を塞いでしまうこともあります。そのため、切りくずを取り除いて作業を再評価する必要があります。
止まり穴の完成と検査
マークされた深さに満足したら、止まり穴の掘削プロセスは完了です。掘削が必要な直径と深さを満たしていることを確認してください。また、粗いエッジや追加の修正が必要な問題がないか検査します。問題がなければ、プロセスは完了です。
機械加工における止まり穴の利点
機械加工における止まり穴の掘削は、以下で説明するいくつかの理由から非常に重要です。
美的魅力
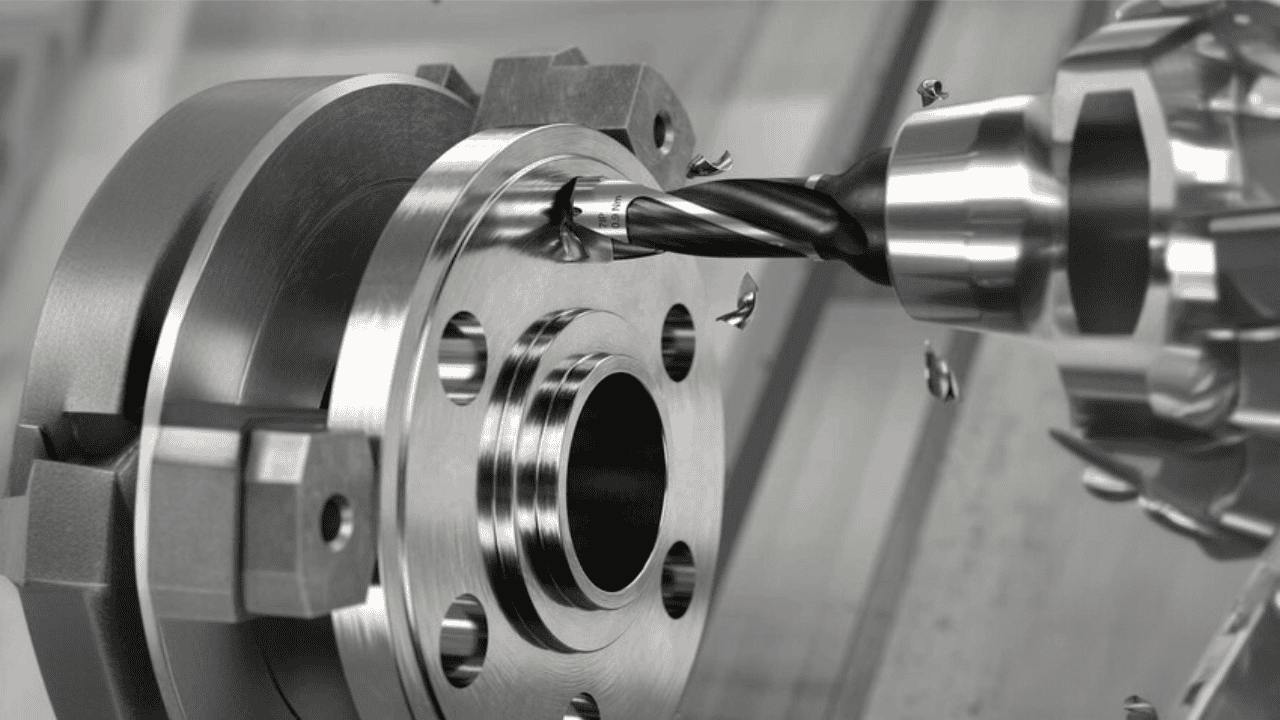
エンジニアリングにおける止まり穴は、隣接するネジが見えないように 2 つのオブジェクトを使用してジョイントを作成することを可能にします。これは、木工と金属加工の両方で使用されます。どちらの場合も、他の方法と比較して、完成した作品はよりきれいで、見た目も魅力的です。
構造上の整合性
見た目の美しさは別として、機械加工で止まり穴を使用して作成されたジョイントは頑丈です。しかし、全体的な完全性は、穴が開けられた材料の引張強度に依存します。また、穴の許容度と精度は、耐久性があるかどうかを決定する上で大きな役割を果たします。
シールコンパートメント
貫通穴ではないため、最終的には穴の反対側の端が密閉されます。これの利点の 1 つは、特に屋外で使用する場合、雨による材料の環境劣化を軽減できることです。たとえば、ネジがあると、その部分が錆びやすくなります。
ねじ留め
これは、止まり穴を使用して 2 つの材料を融合する最良の方法の 1 つです。穴にねじを追加し、もう一方の端にボルトとして同様にねじを切って、スムーズに固定することができます。
産業機械加工における止まり穴の応用
止まり穴は、人類の利益のためにさまざまな機械を製造するためにさまざまな業界で使用されている機械加工プロセスです。機械加工の例とアプリケーションにおける注目すべき止まり穴をいくつか紹介します。
ディスプレイ・電子機器関連
電子機器のさまざまなコンポーネントには、機能性をサポートするために、主に内部に止まり穴が設けられています。たとえば、スマートフォンやラップトップには、特定の部分に止まり穴があり、ネジで固定してコンポーネントを固定します。
航空業
航空宇宙部品メーカーは、航空機の様々な部品を製造する際に、主に機体の強度を維持しながら重量を軽減するために、盲穴を使用する。
建物と建築
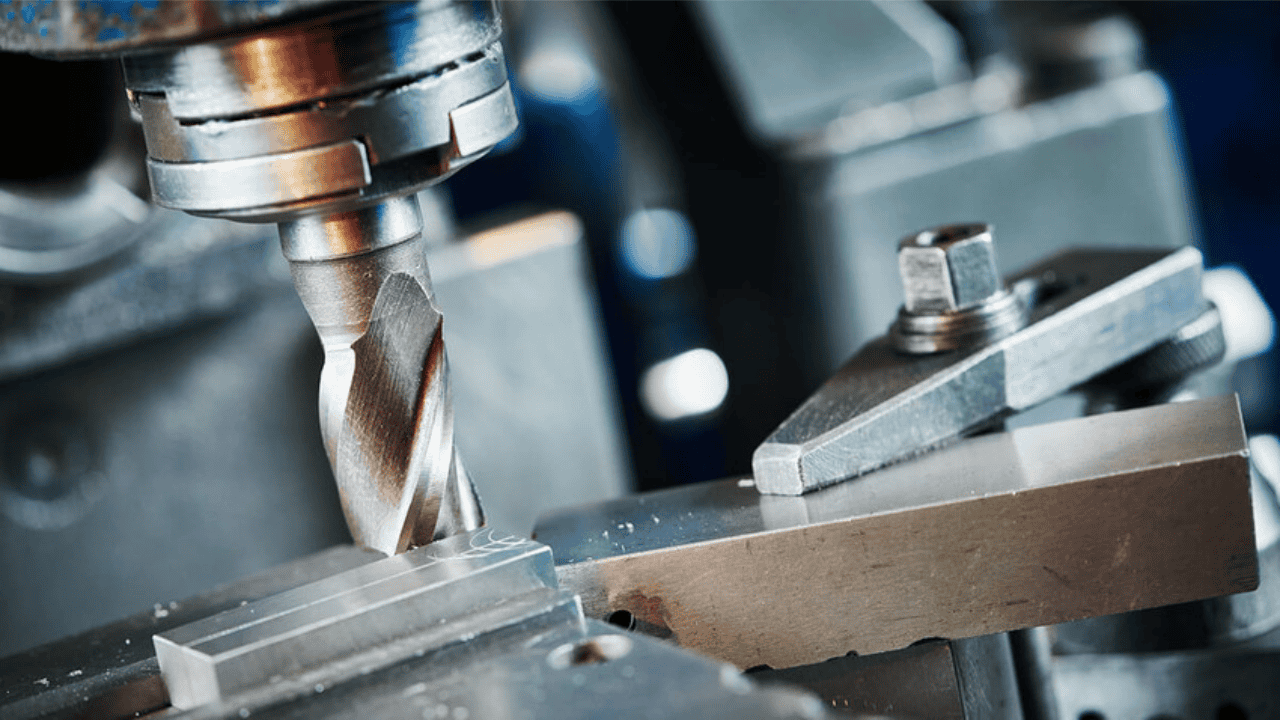
建築空間において、盲穴は非常に幅広い用途で利用されています。建物における盲穴は、主に壁や内装材への金具の取り付けに使用されます。さらに、金属や合金の実際の建設工程において、様々な部品を所定の位置に固定するためにも使用されます。
医療機器
医療分野における機械加工の例として、輸液ポンプ、滅菌トレイ、股関節インプラントなどがあります。これらの例では、止まり穴はさまざまな役割を果たします。滅菌トレイの場合、止まり穴はアイテムを所定の位置に保持するのに役立ちます。
股関節インプラントの場合、骨がインプラントに適切に吸着されるようにするためです。製造部品に盲穴が含まれるその他の医療機器には、X 線装置、超音波装置、MRI スキャナーなどがあります。
自動車
自動車などの乗り物には、さまざまな部品に盲穴があります。例えば、ホイールなどの自動車部品には、軽量化と外観の向上を目的として意図的に盲穴が設けられています。その他にも、ボルトなどの留め具を固定するために盲穴が設けられている部品がいくつかあります。
一般的な止まり穴測定ツール
止まり穴の測定に使用される一般的なツールをいくつか紹介します。
デプスゲージ
深さゲージは、測定穴の深さを計算するために使用される工学機器です。深さゲージには、手動深さゲージ、アナログ深さゲージ、デジタル深さゲージの 3 種類があります。
- 手動深度計: このタイプの深さゲージは通常、スケールの反対側にセンチメートルとインチの目盛りが付いた T 定規のような外観をしています。手動深さゲージによる測定は、その性質上、必ずしも正確であるとは限りません。
–アナログ深度計このタイプの深さゲージには、タイムクロックに似た測定インターフェースがあります。デバイスを垂直に横切る可動ロッドと、底部で水平に走るアルミニウム バーがあります。 - デジタル深度計: メーカーによって異なりますが、デジタル深さゲージの物理的構造は、一般的な手動またはアナログ深さゲージの外観をしています。主な違いは、穴の深さを測定し、その深さを物理的インターフェイスに表示するデジタル構造を備えていることです。
レーザー測定ツール
レーザー測定ツールはデジタル測定テープです。通常、デバイスにボタンがあり、それを押すとレーザーが発射され、レーザーがデバイスに情報を送ります。レーザーが遠くまで届くほど、測定値は高くなります。このタイプの測定ツールは、15 フィート以上の長い距離を測定するのに不可欠です。
ボアゲージ
深さに重点を置く他の止まり穴測定ツールとは異なり、ボアゲージは穴の直径に重点を置きます。ダイヤルボアゲージ、デジタルボアゲージ、バーニアボアゲージなど、さまざまなタイプのボアゲージがあります。
ねじゲージ
ねじゲージはねじ山のピッチを測定するための工具です。ねじゲージには、内ねじ用のプラグゲージ、外ねじ用のリングゲージ、ピッチゲージなど、さまざまな種類があります。
小穴ゲージ
小穴ゲージは、直径の小さい穴を持つゲージです。サイズは、直径約 ⅛ インチから ½ インチまであります。小穴ゲージの一方の端にはハーフボールがあり、もう一方の端にはレバーがあります。
半分のボールがある側は、止まり穴の底に入るようになっています。レバーを揺らして半分のボールを広げます。揺らすほど、ボールは大きくなります。
ボールの両半分が穴の端に載っていると感じたら、小穴ゲージを穴から取り出し、マイクロメーターなどのトランスファータイプの測定ツールで測定します。小穴ゲージには目盛りが付いていないためです。
光学顕微鏡測定システム
これらは、光学センサーを使用して物体を測定するレーザー スキャナーのような特殊なタイプの測定ツールです。センサーが物体に触れないという意味で、非接触測定です。
機械加工における止まり穴測定の限界
機械加工で止まり穴を測定する場合の欠点は次のとおりです。
限られた測定ツール
一部のツールは、特定の深くて狭い穴を測定するのに十分ではないため、一部の盲穴を測定することは困難です。また、多くの場合、深さが増した盲穴を測定するには、安価ではない非常に高度なツールが必要であり、利用可能なツールで作業すると、測定の精度が低下する可能性があります。
深さの制限
上記の欠点と同様に、深さも深刻な問題を引き起こす可能性があります。すべての測定ツールが十分な長さがあるわけではなく、ある程度の深さまで測定できるわけでもありません。この場合、ブラインドの正確な深さを測ることは無駄になります。
不規則な穴の形状
狭い穴や不規則な形の穴の深さを測ろうとするとどうなるか想像してみてください。測定ツールが穴の深さまで届くとしても、非常に難しい場合があります。正しい測定結果が得られないまま、さらに時間を費やすことになるかもしれません。
操作上のエラー
操作エラーは、人間のオペレーターの過失または機械の故障のいずれかである可能性があります。いずれの場合も、止まり穴測定の精度に大きく影響する可能性があります。人間として、止まり穴掘削プロセスでは、小さなミスが有害となる可能性があるため、注意深く熱心に行うことが重要です。
同様に、正確なフィードバックを提供できるように、測定デバイスが良好な状態であることを確認してください。
データの誤った解釈
この原因は、障害物または人為的ミスのいずれかです。止まり穴は完全には見えないため、人間のオペレーターは計算された深さを読み間違えたり、間違った想定をしたりする可能性があります。また、人間のオペレーターは、測定ツールを操作して翻訳し、正確なフィードバックを提供するために必要な知識も備えている必要があります。
止まり穴と貫通穴: 違いは何ですか?
止まり穴と貫通穴の意味は、どちらの分類もワークピースに穴をあけるという意味で似ています。しかし、これらは異なります。両方の穴の主な違いは、止まり穴はワークピースの反対側の端まで貫通せずに、太平洋の深さに合わせて掘削されることです。
一方、貫通穴はワークピースの端を完全に貫通して開けられ、反対側に開口部が作成されます。
結論
エンジニアリングにおける止まり穴には、かなりの制限があるものの、その重要性は無視できません。ワークピースに止まり穴をあけるこの方法は、現代技術の構造構築に効率性、機能性、美的品質をもたらすため、世界中のエンジニアや機械工に支持されています。
今すぐお問い合わせください。 盲穴アプリケーションに関する専門的なアドバイスとサービス あらゆる種類のCNC加工.