


ビーズブラストは、機械加工面を制御された方法で粗面化することで、マットな光の拡散とコーティングの密着性を向上させます。多くのチームは、ビーズブラストの見栄えの良さは理解しているものの、グローバルサプライチェーン全体にわたる粗さ、コスト、検査ニーズを予測するのに苦労しています。このガイドでは、ビーズブラストの仕組み、サンドブラストとの違い、見積依頼書(RFQ)に含めるべき内容、そしてHMがCNC加工、ダイカスト、陽極酸化処理と仕上げを統合し、エンジニアとバイヤーが管理できるよう支援する方法について説明します。
ビーズブラストは機械加工面にどのような影響を与えますか?
ビーズブラストは、球状またはほぼ球状の研磨材を噴射して表面に微細な凹凸を作り出し、光を散乱させ、加工痕を隠します。下地の金属を傷つけることなく、均一なサテン仕上げを実現したい場合に最適です。
このプロセスは、圧縮空気を利用してノズルから媒体を加速させます。アルミニウムの場合、ガラスビーズはピークを切断せずに塑性変形させるため、一般的に使用されます。硬化鋼の場合は、セラミックショットまたはスチールショットの方がより高いエネルギーを供給できます。重要な変数には、空気圧、スタンドオフ距離、ノズル角度、キャビネットの湿度、媒体の清浄度などがあります。わずかな調整で、目標Raに到達する速度や、表面が閉じた状態を保つか、白濁した感じになるかが変わります。
ASME で測定した場合、6061-T6ランド上のガラスビーズの典型的なRaは1.5~3.5μm(60~140μin)です。このプロセスは、最終的な外観仕上げ、または積層仕上げ工程の一部として使用できます。たとえば、前にブラスト処理を行うと、工具痕が均一になり、染料が均一に吸収されます。塗装の前にビーズブラスト処理を行う場合は、塗膜の厚さが均一になるように、Raを下限値付近に維持してください。
媒体はあらゆる露出部に影響を及ぼすため、寸法的に残存するものはマスキングによって決まります。精密ボア、シールねじ、基準パッドは、ブラスト処理前にテープで固定するか、プラグで塞ぐ必要があります。ブラスト処理後は、エアナイフと超音波洗浄機で捕捉された媒体を除去し、下流のアセンブリを清潔に保ちます。
ビーズブラスト vs. サンドブラスト — 適切なメディアエネルギーの選択
ビーズブラストは丸みを帯びた研磨材を用いて金属をやさしく研磨するのに対し、サンドブラストは一般的に角張った研磨材を用いてより深く研磨します。表面の均一性を求める場合はビーズブラストを、厚いスケールを除去したり、アンカーの形状をより際立たせる必要がある場合はサンドブラストを選択してください。
衝撃エネルギーと仕上げ:ガラスビーズは、エッジを鋭く侵食することなく、サテンからマットな質感を作り出します。酸化アルミニウムまたはガーネットを用いたサンドブラストは、溶接された部品への粉体塗装の密着性に適した、よりシャープな谷を形成します。
材料の適合性:アルミニウム、真鍮、プラスチックは、メディアの硬度が中程度であるため、ビードブラストに適しています。サンドブラストでは、より柔らかいメディアを使用するか、圧力を低くしないと、アルミニウムが汚れたり、砂利が埋め込まれたりする可能性があります。ステンレス鋼と鋳鉄は、どちらの方法でも使用できます。
安全性と清潔さ:ビーズメディアはシリカ砂ほど激しく有害な粉塵に砕けることはありませんが、それでも密閉キャビネットとメディアの回収が必要です。屋外構造物でのサンドブラストはより多くの破片を発生させ、付着するのを防ぐことができます。
環境管理:ビーズメディアは長寿命であるため、サイクルカウントを追跡し、完全に消耗する前にメディアを交換することで廃棄物の発生量を削減できます。サンドブラストでは摩耗の早い研磨材を使用するため、廃棄物量が増加し、使用済み研磨材の明確なラベル表示が必要になります。
重要な機器、媒体、プロセスパラメータ
機器のサイズ、メディアの選択、ノズル設定は、品質とコストのあらゆる結果を左右します。キャビネットの選定が適切でないと、処理時間が倍になったり、虎縞模様が残ったりする可能性があります。
キャビネットのサイズと自動化:ベンチキャビネットは手のひらサイズの部品には適していますが、大型のハウジングにはウォークインルームやタンブルブラスターが必要です。自動化(ロボットノズル、ターンテーブル、ロータリーバスケットなど)は、ドウェルタイムを安定化し、労力を削減しますが、複雑な部品のマスキングには限界があります。HMでは、ロットサイズや形状に合わせて、手動ガンブースとプログラム可能なロータリーキャビネットの両方をご用意しており、図面に合わせたプロセスを指定できます。
メディアの選択:
-
ガラスビーズ: アルミニウムおよびステンレスの化粧部品の標準。メッシュ サイズは 40 ~ 325 です。
-
セラミック ビーズ: より硬く、破損に強く、数百サイクル後も一貫した Ra が必要なチタンまたは高ニッケル合金に最適です。
-
スチールショット: 疲労が重要な鋼に圧縮応力を加えますが、アルミニウムを汚染する可能性があります。
-
プラスチックメディア: 軽い光沢の低減のみが必要な場合に、プラスチックまたは薄いアルミニウムの皮を保護します。
-
混合メディア: ガラスと酸化アルミニウムを組み合わせると、サテンのような外観を保ちながら切削力が向上します。分離を避けるために詳細な再生手順が必要です。
圧力とノズル角度:低圧力(20~35psi)では薄いリブを保護し、45~60psiでは構造部材を保護します。浅い角度(30~45°)では表面に沿って滑るように塗布しますが、90°の噴射ではバリが最も早く除去されますが、エッジにディンプルが発生するリスクがあります。技術者がメディアの経年変化に合わせて調整できるよう、単一の値ではなく範囲を記録しておきましょう。
消耗品管理:メディアのサイクル、湿度、ふるいの清浄度を追跡します。湿ったビーズが凝集して縞模様を引き起こします。キャビネットの差圧を監視することで、集塵機が詰まり、微粒子が部品に吹き付けられる前に警告を発します。

ビードブラストを指定する前に製造のための設計チェックリスト
表面仕上げの結果を最も効率的に管理できるのは、CADおよびGD&Tの計画段階です。エンジニアは、穴やねじの寸法を決定する際に、マスキング、Ra値の範囲、検査方法を同時に指定する必要があります。
ツールアクセス、マスキング、ねじ山:均一なブラスト効果を期待する場合は、6mm未満のブラインドポケットを避けてください。ポケットが避けられない場合は、逃げ面を追加するか、角度付きノズルと追加の作業工数を計画してください。ねじ穴にはシリコンプラグを使用し、ねじ山をクラス3のままにするか、仕上げ後にクラス2まで緩めても構わないかを指定してください。ベアリング穴の場合は、硬質キャップと軽量粘着テープを併用することで、グリットの飛散を防ぎます。
薄肉、リブ、深いポケット:厚さ1.5mm未満のものは、50psi以上の圧力で変形する可能性があります。一時的なサポートリブを設けるか、低圧パスと中間応力除去を依頼してください。薄いリブのあるダイカストの場合は、最終加工前にブラスト処理を検討してください。そうすれば、後で基準パッドを再加工できます。
立会い用クーポンと境界サンプル:同じ合金から機械加工したクーポンを製造部品と一緒に試験します。良品/過剰ブラスト処理済みのサンプルについて合意し、ラベルを貼って双方で保管します。クーポンは平坦なため、プロファイロメーターによる測定が容易になります。
複合工程:ブラスト処理とが必要な場合は、その順番を指定してください。
| 設計要素 | 無視すると危険 | HMの推奨 |
|---|---|---|
| ボア/ねじのマスキングマップ | メディアの埋め込みはスクラップや追加の再加工につながる | CAD スクリーンショットまたはカラー レイヤーとプラグ/テープ部品表を提供します。 |
| 最小壁厚 | 圧力が断面強度を超えると反りやへこみが生じる | 薄い壁を 1.5 mm 以上に保つか、サポート リブを使用して圧力を ≤35 psi に指定します。 |
| ポケットアクセス深さ | 不均一なテクスチャとストライプをブレンドするための修正 | アプローチ チャネルを追加するか、角度付きノズルを使用して 2 番目の手動パスを指定します。 |
| ブラスト後の清掃 | メディアの残留物はコーティングの欠陥や汚染を引き起こす | 梱包前に超音波洗浄 + フィルター付きエアナイフを呼び出します。 |
陽極酸化処理後のビーズ ブラストはフィルムを破壊します。タイプ III 陽極酸化処理前のブラストはエッジをわずかに丸くし、フィットアップに影響する可能性があります。
静電気と汚染のリスク:電子機器の筐体は、ブラスト処理後に静電気対策が施された梱包が必要となることがよくあります。ガラス片が絶縁プラスチックに付着しないよう、イオン化エアリンスと糸くずの出ない手袋を使用してください。アルミニウムと鋼鉄インサートを組み合わせた複合材料アセンブリでは、飛散した鋼鉄のショットによるガルバニック汚染を防ぐため、シールドが必要です。
サプライヤーに事前に何を伝えるべきでしょうか?
包括的な見積依頼書(RFQ)は、作業のやり直しを防ぎ、価格設定の精度を高めます。HMは、ビーズブラスト加工のご依頼の際には、以下のチェックリストを必ず添付することをお勧めします。
-
ブラストするサーフェスとマスクするサーフェスが明確にマークされた部品図 (カラー レイヤーまたは引出線注記を使用)。
-
メディアの種類とサイズ (例: ガラスビーズ 100~170 メッシュ)、許容される代替品、およびバージン メディアが必要かどうか。
-
空気圧範囲、ノズル角度範囲、および目標 Ra スパン (例: ASME B46.1 に従ってデータム A 方向に沿って測定された 25~45 μin)。
-
マスキングの指示、プラグ、または固定具は購入者によって提供されます。
-
洗浄の期待値: 超音波洗浄、イオン化空気、または掃除機。
-
検査計画: プロファイロメータ モデル、スタイラス半径、サンプリング周波数、境界サンプル参照。
-
包装: 乾燥剤入りポリ袋、帯電防止フォーム、VCI 紙、またはクリーンルーム用二重袋。
注目すべきコスト要因:
-
セットアップ: パーツを反転したり、再度マスクしたりするたびに労力が追加されます。部分的に覆う必要があるサーフェスを最小限に抑えます。
-
メディアの消費: 粗いメディアは早く消耗します。新品のメディアに対してのみ料金を支払いたい場合は、リサイクルの期待値を指定します。
-
キャビネットの処理能力: 大きなパネルはブース全体を占有するため、部品単位よりも平方メートル単位で見積もった方が正確な場合があります。
-
洗浄と QA: ブラスト後の洗浄、乾燥、検査は、ブラスト時間と同等になる場合があります。管理計画や PPAP レベルなどの標準 ISO 9001 ドキュメントが適用されるかどうかを示します。
お見積もりの際には、お客様のロットサイズに合わせてブラストセルを調整いたします。試作ロットでは手動ガンと境界サンプルを使用することが多く、リピートオーダーでは治具とチェックゲージを活用することでサイクルタイムを標準化しています。
品質保証と検査フロー
品質計画には、Ra値の測定頻度、表面状態の承認者、測定値が変動した場合の対応などを明記する必要があります。ビーズブラスト処理は、表面仕上げのための後付け作業ではなく、品質に不可欠な他の工程と同様に扱うべきです。
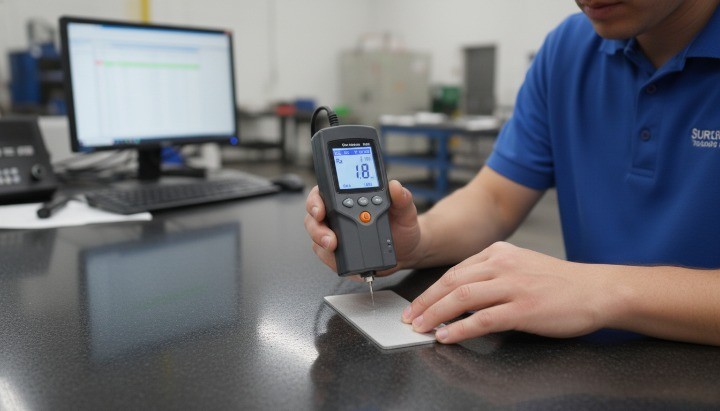
形状測定装置と視覚コンパレータ:2μmのチップを備えたポータブルスタイラス形状測定装置では、トレース方向を主要表面と合わせるだけでRaを素早く測定できます。視覚コンパレータ(ASME B46.1に準拠したピーニングされた表面チップ)は、検査員による外観のクロスチェックに役立ちます。Raは良好だがパターンにムラがあるケースを見逃さないように、両方の値を記録してください。
サンプリング計画:少量生産の場合は、すべての部品を2箇所で測定します。大量生産の場合は、AQL(許容品質水準)に基づく計画(例えば、AQL 1.0 一般レベルII)を採用します。ビーズブラストのデータをログに統合することで、顧客よりも先に傾向を把握できます。
プロセス管理:ビーズを洗浄する場合は、キャビネット圧力、ノズルの摩耗、培地のpH値を追跡してください。測定値が変動した場合は、仕様のばらつきが拡大する前に培地を停止し、交換してください。Ra測定結果にはSPCチャートを使用し、2点連続して警告限界に達した場合は、メンテナンスを実施してください。
記録:ビードブラストトラベラーとCNC加工ルーターを組み合わせることで、オペレーターはどの表面が重要かを把握できます。陽極酸化処理や塗装工程に進むプログラムでは、最終仕上げまでのトレーサビリティを維持するために、表面処理の検証を記録します。
HMが最も頻繁に目にするアプリケーションとケースパターン
電子機器ハウジング:民生用および産業用電子機器のハウジングでは、強い光の下でもロゴやラベルが判読できるよう、低反射性が求められることがよくあります。ビーズブラスト処理は、透明または黒色のアルマイト処理を施す前にツールマークを隠し、色ムラを防ぎます。ヒートシンクを取り付ける内部リブは、TIMパッドの平坦性を確保するためにマスキングする必要があります。
自動車および工業用合金:シフトノブ、アクチュエーターカバー、センサーハウジングには、ビードブラスト加工を施し、複合加工とダイカストの質感を統一します。鋼材には圧縮応力を抑えるためにスチールショットを使用し、鋳造アルミニウムにはガラスまたはセラミックを使用することで滑らかな表面処理を実現します。ボンネット下の部品については、ブラスト加工後にシーリング処理を施し、塩分が孔に侵入するのを防ぎます。
医療・ロボット部品:ハンドルやコントロールノブには、グリップ性を高めるためにビーズブラスト加工が施されています。生体適合性試験キットの要件を満たすため、洗浄手順をより厳密に文書化してください(検証済みの洗剤を使用し、純水ですすぎます)。ロボット部品では、マシンビジョンセルでのグレアを防ぐため、ビーズブラスト加工と
混合工程ルート:HMでは、アルミマニホールドを加工し、表面をビードブラスト処理した後、硬質アルマイト処理の前にボアをマスキングすることがよくあります。また、ダイキャストハウジングをビードブラスト処理し、パーティングラインのクリーンアップを消してから粉体塗装するというパターンもあります。技術者が手順を把握できるよう、それぞれの組み合わせに専用のトラベラーが必要です。
HM はどのようにしてビーズブラストを CNC およびダイカスト プログラムに統合するのでしょうか?
HMは、CNC加工、ダイカスト、陽極酸化処理、ビーズブラスト加工をワンストップで提供するため、複数の業者を掛け持ちすることなく、外観と公差をコントロールできます。加工および仕上げエンジニアと共同で図面を検討し、最初のブラスト加工の前にマスキングと治具のシミュレーションを行います。
共同DFMレビュー:キックオフ時に、ツールアクセス、マスキング、検査に関する簡単な設計レビューを実施します。また、ブラスト処理時の部品のクランプ方法を把握していただくため、治具のコンセプトもご提案いたします。製品リリースまでの期間が短い場合は、様々な圧力でキャビネットの被覆率をテストするパイロットロットを作成し、比較写真とRaデータを共有することで、お客様のご希望の外観をお選びいただけます。
スケーリング・プレイブック:仕上げが承認されると、境界サンプル、ノズル設定、写真ログをジョブブックに保存します。繰り返しの組立には、専用のラックまたはソフトジョーを製作します。これにより、サイクルタイムが安定し、再注文の価格設定が簡素化されます。新しい材料がプログラムに加わる際には、相互汚染を防ぐため、適合性試験を実施します。
結論
ビーズブラスト加工は、加工公差と同様に、メディア、マスキング、圧力、検査を厳密に規定することで最も効果を発揮します。Ra目標値、試験片、品質保証チェックポイントを文書化することで、寸法精度を維持しながらマット仕上げの再現性を確保できます。