


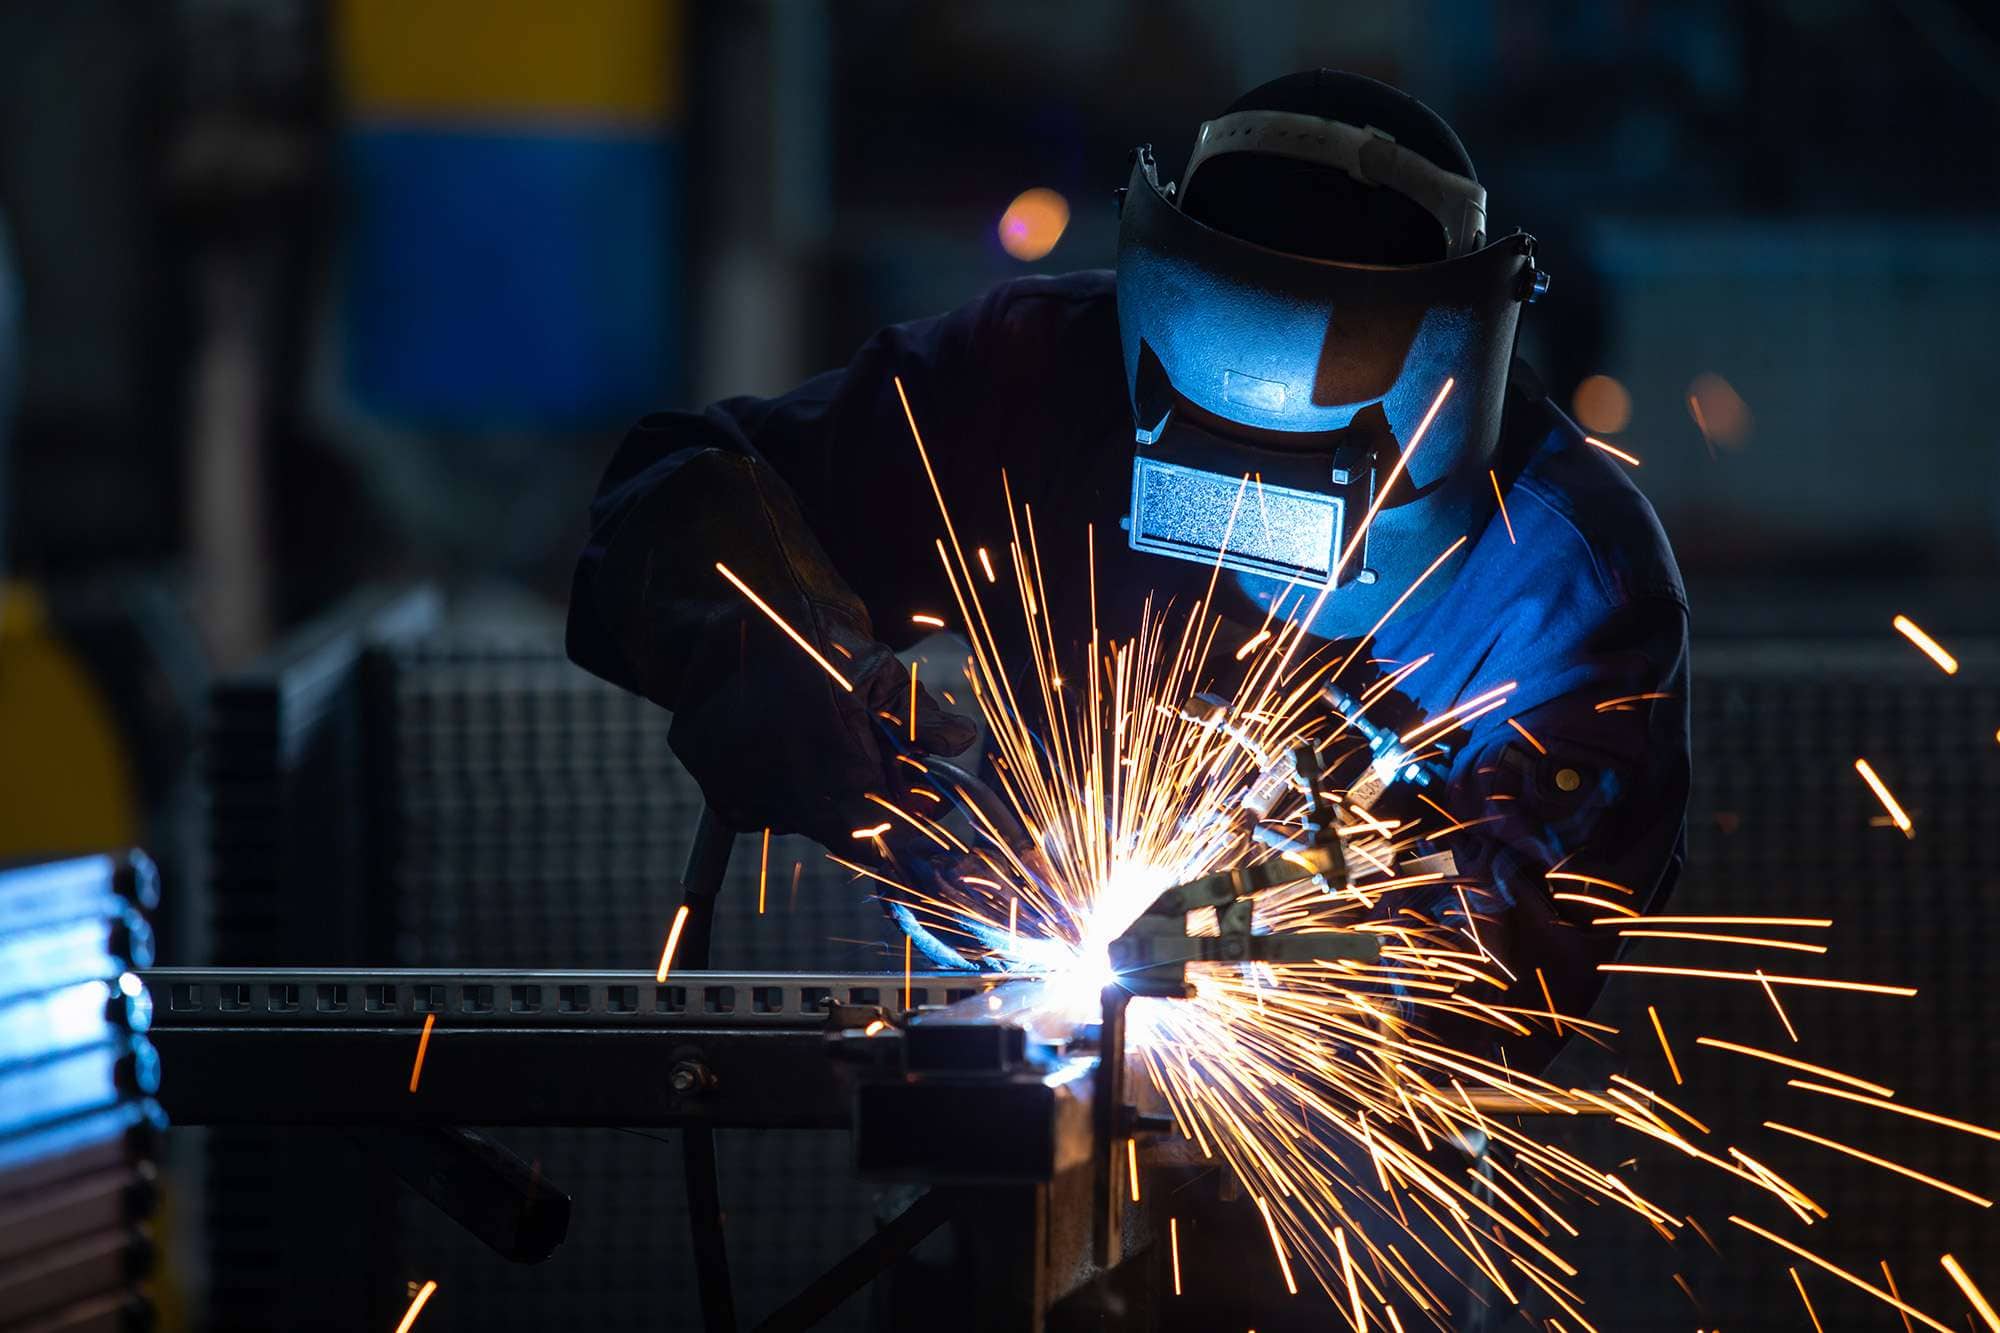
世界中の溶接工は、溶接作業を可能な限り操作および最適化するための、適切で最も効果的な方法を見つけるという任務を負っています。また、溶接にはいくつかの種類があるという事実を考慮すると、正しい選択をする際にほとんどの溶接が直面しがちな混乱が理解できるでしょう。
この記事では、最も一般的な溶接形式の 2 つであるアーク溶接とガス溶接について検討し、どちらが優れているのか、また溶接者が全体的にどのオプションを実際に検討すべきかを見ていきます。
アーク溶接の概要

したがって、アークガス溶接の比較を検討する前に、まず両方が何であり、どのように機能するかを理解してみましょう。
まず、アーク溶接について説明します。アーク溶接とは、電気アークを利用して2つ以上の金属片を接合する溶接方法です。現在、アーク溶接は市場で最も一般的な溶接技術の一つであり、ワークピースと電極の間に電流を流すことで行われます。この電流によって膨大な熱が発生し、金属が溶融して溶融池が形成されます。
電極が溶けると、溶加材が溶接接合部に堆積し、2 つの材料に見られるような結合が生じます。
アーク溶接の主な種類
従来のアーク溶接プロセスにはさまざまな種類があり、それぞれのプロセスでストレスをほとんどまたはまったく感じずに目的の部品を作成できます。選択するオプションはいくつかの要因によって異なりますが、最も顕著なアーク溶接のバリエーションは次のとおりです。
シールドメタルアーク溶接
SMAW では、コーティングされた電極を使用し、電極のフラックス コーティングから作成したスラグの層で環境から来る可能性のある汚染から溶接領域を保護します。
ガスメタルアーク溶接
この形式のアーク溶接では、連続的に供給されるワイヤ電極とシールド ガスを利用して溶接池を保護します。ほとんどの場合、シールドガスの選択肢は二酸化炭素やアルゴンなどになる傾向があります。
ガスタングステンアーク溶接
GTAW では、消耗品ではないタングステン電極を使用してアークを作成します。溶接接合部に追加する独立した充填材も必要です。その後、シールド ガスが溶接領域の保護に役立ちます。
フラックス入りアーク溶接
FCAW では、ガスメタル アーク溶接によく似たアーク溶接フォームを使用できます。ただし、主な違いは、この方法では従来のソリッド ワイヤ電極とは対照的に、フラックスが充填された管状ワイヤを使用することです。
ここでの目標は、汚染に対するより強固な保護を提供し、屋外環境でも確実に溶接できるようにすることです。
アーク溶接セットアップのコンポーネントとその仕組み
通常のアーク溶接作業を実行するには、セットアップのすべての部分を準備しておくことが重要です。そして、これには、次のような非常に重要なコンポーネントのいくつかが含まれます。
力を引き出す場所が必要です
アーク溶接作業に必要な最も重要なものは電源です。溶接アークを発生させるために必要なエネルギーを生成し、ローカル送電網からの電気エネルギーを溶接に必要な適切なレベルの電流と電圧に変換します。
トーチまたは電極ホルダー
作業するアーク溶接の種類によっては、電極ホルダーまたはトーチが必要になる場合があります。その仕事は、電極がワークピースに向かうときに電極を保持し、ガイドすることです。ただし、場合によっては、このコンポーネントが電極に必要な電気接続を提供することもあります。
次に、電極自体
電極は、溶接を行うために溶解する消耗材料として機能します。ほとんどの場合、電極にはワークピース自体と同じ材料、またはワークピースと互換性のある合金が使用されます。
電極を使用すると、熱源と、ピースを結合するために必要な充填材の両方が得られます。
地面にクランプ
この接地クランプは、ワークピースと溶接機の接地端子との間の接続を提供します。こうすることで、電流がワークピースに適切に流れ、ワークピースと電極の間に溶接アークを形成することができます。
シールドガスが必要になる可能性があります
これは必ずしも重要なニーズではありませんが、あると便利です。シールドガスを使用すると、溶接プロセス全体の安定性を脅かす大気汚染物質から電極と溶接池の両方を保護できます。
オプションのフラックスコンポーネント
シールドガスと同様に、フラックスは、扱うアーク溶接の種類に応じて便利な傾向があります。基本的に、これは溶接池を保護するためにガスを放出する化合物が付属するフラックス入りワイヤです。
溶接材料に不純物が含まれていることが判明した場合は、溶接池を使用して不純物を除去することもできます。したがって、それも確かに便利です。
ガス溶接とは何ですか?
次に、アーク溶接とガス溶接の比較について、ガス溶接自体を調べて、プロセスがどのように機能するのか、そしてなぜそれがプロセスとしても特に人気になっているのかを理解しましょう。では、ガス溶接とは何でしょうか?
ガス溶接では、燃料ガスと酸素の混合物を燃焼させることによって生成される炎を利用します。これにより溶接作業に必要な熱が生成され、一連の作業が容易になります。
ガス溶接は、最も一般的な溶接形式の 1 つであるだけでなく、最も古い溶接形式の 1 つでもあります。最新の形式の出現により、その人気は低下しましたが、多くの溶接工はその効率性と比較的単純さのために依然としてそれを高く評価しています。
ガス溶接を行うには、通常、次のような手順で行います。
- 酸素と燃料ガスを組み合わせて、高温の炎を点火する燃焼ステップを作成します。
- 酸素と燃料ガスの組み合わせは溶接トーチ内で行われ、酸素と燃料ガスが適切に混合して燃焼プロセスを生み出すことができます。
- この燃焼により、高温の火炎が発生する。ほとんどの場合、炎は 3,000°C (5,400°F) 以上の温度に達することがあります。
- 十分な熱が得られたら、トーチの炎をワークピースに向けて金属を溶かします。必要に応じて、ワイヤまたはロッドの形で溶加材を溶接池に追加して、接合部を強化することもできます。
- 外部環境からの力による干渉や汚染から溶接池を適切に保護する必要があることに注意してください。
ガス溶接の種類
アーク溶接と同様に、ガス溶接にも複数の形式があります。これらのガス溶接の種類と形式にはそれぞれ特定の用途とバリエーションがあり、最も注目すべきオプションには次のようなものがあります。
酸素アセチレン溶接 (OAW)
これは、最も一般的なガス溶接形式の 1 つです。ここでは、酸素とアセチレン ガスを組み合わせて溶接に適した火炎を生成します。このプロセスは非常に汎用性が高く、特に薄い材料や最高の精度が必要な用途に適しています。
酸素燃料溶接
このガス溶接方法は、天然ガスからプロパン、プロピレンなど、さまざまな燃料ガスを使用するさまざまなプロセスを追加することで前者を拡張しています。
多くの点で、酸素アセチレン溶接は、酸素燃料溶接の最も顕著な形式です。ただし、特定の要件や用途に応じて、いつでも他の燃料ガスを使用できます。
酸水素溶接
この方法ではアセチレンの代わりに水素ガスを使用します。ガスは酸素と結合して高温の火炎を生成し、溶接プロセスを可能にします。
酸水素溶接は、高温レベルも達成できることで知られています。そして多くの場合、ジュエリーの作成、研究室での作業の強化など、特殊な用途でも機能します。
空気アセチレン溶接
これは実際には、純粋な酸素ではなく圧縮空気の使用に焦点を当てた酸素アセチレン溶接の一種です。より低い火炎温度に依存していますが、それでも溶接作業を可能にするのに十分な熱を生成します。薄い材料を扱う場合や、酸素が不足している可能性がある場合には、このプロセスが最適です。
アーク溶接のメリット
アーク溶接プロセスは全体的に非常に印象的であり、これに従事しようとしている人にとっては無数の利点を提供します。以下のような利点があるため、この方法が材料溶接の最も人気のある形式の 1 つとなったのも不思議ではありません。
とても柔軟です
多用途性は、アーク溶接が非常に注目されるようになった主な理由の 1 つです。さまざまな金属や合金で使用でき、さまざまな業界でも機能します。
スピードは印象的です
アーク溶接のもう 1 つの大きな利点は、特に他の多くの技術と比較して、このプロセスにより迅速な溶接が可能になるという事実です。したがって、生産性を可能な限り最適化できます。
ここでは厚さは問題ではありません
汎用性の利点の派生でもあるアーク溶接は、さまざまな厚さの材料を使用できます。薄板でも厚板でもアーク溶接可能です。
どこでもプロセスを使用できます
アーク溶接は比較的持ち運び可能な機器を使用するため、ほぼどこでも使用できるプロセスです。最も辺鄙な現場でもアーク溶接を行うことができ、そのメリットを享受できます。
セットアップ内のすべてをコントロール
最新のアーク溶接機の高度な制御機能のおかげで、ワイヤ速度や電流などのパラメータを簡単に調整できます。したがって、希望どおりに正確にすることができます。
型破りな金属の組み合わせを溶接します
ここでのもう 1 つの興味深い利点は、アーク溶接を使用して、それほど類似していない金属を接合できるという事実です。さまざまな金属オプションを扱う必要がある業界にとって、これは非常に重要です。
必要な場合にのみシールドガスを使用してください
すでに指摘したように、FCAW や SMAW などの一部の形式のアーク溶接では、実際には外部シールド ガスが必要ありません。これにより、セットアップがはるかにシンプルになり、扱いやすくなります。
ガス溶接のメリット

先ほど述べたように、ガス溶接とアーク溶接については多くの比較が行われてきました。そして公平を期すために言うと、最近ではガス溶接はそれほど注目されていません。ただし、この方法にはそれ自体の利点がいくつかないというわけではありません。
これらの利点のいくつかとそれがもたらすものを見てみましょう。
ツールは簡単に移動できます
持ち運びが容易であることは、ガス溶接で得られる大きな利点の 1 つです。必要な工具は軽いので、必要に応じて簡単に移動でき、すぐに修理できます。
プロセスも柔軟
また、ガス溶接に関しては、多くの柔軟性と多用途性が得られます。このプロセスを使用してさまざまな金属や合金を溶接できるため、さまざまな業界でも使用できます。
ここでは特に複雑なことは何もありません
溶接工がガス溶接を好む主な理由の 1 つは、プロセスの実装が非常に簡単であることです。ほぼ誰でもプロセスを学ぶことができ、操作も簡単です。
外部電源は必要ありません
電気を使わないので、電力のない場所でも安心してご利用いただけます。これは、離れた場所で溶接する必要がある場合に特に最適です。
電極は消耗品ではありません
他の溶接プロセスとは異なり、ガス溶接の電極は通常、酸素とガスです。これらは消耗品ではないため、運用コストなどを一般的に削減できることになります。
熱入力はかなり低い
他の溶接プロセスと比較すると、ガス溶接では高入熱という点ではあまり得られません。薄い材料を溶接する場合、これが特に有益であることがわかります。
アーク溶接とガス溶接: どちらの方が早いですか?
ガス溶接の意味とアーク溶接の仕組みが明確になったところで、次に両者の違いを理解していきましょう。まず最初に、溶接方法を選択する際に考慮すべき重要な要素である速度について見ていきます。
アーク溶接とガス溶接のこの部分では、アーク溶接が優先されることに注意する必要があります。これにはいくつかの理由があります。
まず、アーク溶接はガス溶接に比べてより多くの熱を発生するということは、ワークピースをより早く溶かして作業を完了できることを意味します。同時に、この方法では溶接速度が向上する傾向があり、セットアップ時間もかなり短縮されます。
これに加えて、予熱の必要性が少なくなり、クリーンアップがはるかに速くなります。また、溶接に関しては通常時間がかかるプロセスの多くがアーク溶接プロセスによって合理化されることがわかります。これらすべてがプロセスの比較的高速化に貢献します。
いくつかの要因が依然として速度に影響を与える可能性がありますが、基本的なレベルでは、ガス溶接とアーク溶接の議論のこの部分はアーク溶接に当てはまります。
アーク溶接とガス溶接: 熱源の違い
次に、ガス溶接と電気溶接の比較では、熱源間に存在する違いにも注意する必要があります。
アーク溶接の場合、主な熱源はワークピースと電極の間に形成される電気アークです。このアークは、ワークと電源の間に電気回路を確立することによって発生し、ワークピースと電源が近づけられると電流がそれらの間のギャップを橋渡しします。
逆に、ガス溶接では炎や熱を発生させるために、燃焼するための燃料ガスと酸素が必要になります。アセチレンなどの燃料ガスを使用できますが、天然ガス、プロパン、プロピレンも使用できます。制御され、適切に点火されている限り、それほど問題はありません。
結局のところ、アーク溶接とガス溶接の間の議論のこのセクションでは、必ずしも勝者がいるわけではありません。ガス溶接の温度自体は非常に安定しており、溶接アークの温度が十分である限り、ワークピースを適切に溶接し、適切な混合を作成できるはずです。
アーク溶接とガス溶接: どちらの溶接方法がより安全ですか?

溶接は大量の熱を発生する工業プロセスであるため、身を守ることの重要性を理解することができます。アーク ガス溶接を選択する場合は、安全性も考慮して選択する必要があります。
では、この点でアーク溶接とガス溶接はどう違うのでしょうか?
アーク溶接の安全部品
ほとんどの場合、アーク溶接に関して心配しなければならない最大の脅威は、感電死、アーク放射、および有害なヒュームへの曝露の可能性を中心に展開されます。
アーク溶接は電流を使用して作業を行うため、感電を避けるために適切な手順に従う必要があります。ここでは絶縁手袋、適切な衣服、丈夫な靴が必要です。
アーク放射線に関しては、溶接アークから放出される光によって引き起こされる光角膜炎のリスクがあります。そのため、溶接作業者は注意を払い、適切な目の保護具を着用する必要があります。
煙のリスクに関しては、オゾンや金属酸化物など、汚染の原因となる可能性のある物質を放散できるように、適切な換気が行われていることを確認してください。
ガス溶接が安全に行われる仕組み
ガス溶接に関しては、プロセスで使用される可燃性ガスについてほとんど心配する必要があります。プロパン、アセチレンなどは常に危険をもたらす可能性があるため、取り扱いには特に注意する必要があります。
もう一つの大きなリスクはフラッシュバックです。これらは、炎が溶接トーチまたはガス ホース内に戻り、シリンダーに到達する可能性があるときに発生します。そうなった場合、爆発の危険が生じる可能性があります。このため、バルブを確認し、逆火防止装置を取り付ける必要があります。
最後に、プロセスをもう一度実行して、ガスシリンダーが適切に使用されていることを確認してください。こうすることで、爆発の危険がなく、通常は安全を保つことができます。
全体として、どちらの方法にも潜在的なリスクと危険性があります。また、適切な取り扱いプロセスを確保することは、安全を確保するのに大いに役立ちます。
溶接強度と完全性の技術分析
両方のプロセスがどのように機能するかを理解したところで、これらを比較するたびに取り上げられる傾向にあるいくつかの重要な指標を簡単に見てみましょう。これは、プロセスがどのように機能するのか、またプロセスによって何が起こるのかをよりよく理解するのに役立ちます。
| 技術的側面 | アーク溶接 | ガス溶接 |
| どこから熱を得るのか? | 電気アーク | 炎を引き起こす燃焼 |
| 熱の導入 | 熱強度が高くなる傾向がある | ここでは適度な熱強度が得られます |
| 浸透深さの比較 | 通常、特に溶接パラメータに基づいて変化します | 全体として、侵入深さは通常制限されています |
| 溶接の強度 | 通常は高いです。繰り返しますが、これはパラメータによって異なります | 溶接は良好ですが、通常はアーク溶接ほど強力ではありません |
| 冶金学に何か変化はありますか? | 高熱は確かに冶金学的変化を引き起こす可能性があります | 熱入力がそれほど高くないため、通常は変化します |
| 歪みのリスクはありますか? | 熱入力が大きくなるため、歪みのリスクが高くなります | 入熱が少ないため、歪みのリスクがそれほど高くない |
| 溶接の様子 | 通常、全体的に均一できれいです | 表面に多少の凹凸が見られる場合があります |
| ここで機能する材料の厚さは何ですか? | このプロセスをさまざまな厚さに使用できます | ほとんどの場合、このプロセスはより薄い材料に適しています |
適切な溶接技術を選択する方法

さて、ここまで述べてきましたが、最終的に選択する場合、アーク溶接とガス溶接のどちらを選択すればよいでしょうか?さて、覚えておいていただきたいことがいくつかあります。
何が必要かを理解する
まず、プロジェクトの特定の要件と、ここでの成功に何が必要かを調べます。作業している材料の種類から溶接の量まで、すべてを把握する必要があります。
プロセスが材料に適しているかどうかを確認する
次に、扱っている材料の種類と、それが希望するプロセスに適合するかどうかを判断します。こうすることで、潜在的な運用上の問題を回避できます。
どのようなリソースが必要ですか?
ガス溶接とアーク溶接には、まったく異なるツールとリソースのセットが必要です。したがって、素材と互換性がある限り、特定の利用可能なリソースに合わせて機能し、それらに対応できるプロセスを選択できます。
予算についても考えてみましょう
資源にはお金がかかります。溶接に関しては、得られるものがたくさんあります。したがって、コスト効率が高く、経費をできる限り簡単に最適化できるプロセスを使用することをお勧めします。
プロセスは生産的ですか?
コストを理解する一環として、取り組んでいるプロセスが効果的かどうかを判断することも必要です。これにより、溶接速度やその他のパラメータが考慮され、ここでフル能力で作業しているかどうかを知ることができます。
安全を忘れないでください
ここではあなたの安全が最優先です。したがって、潜在的なリスクに常に注意し、適切に補償されるようにしてください。
結論
結局のところ、アーク溶接とガス溶接にはそれぞれ長所があります。最も重要なことは、何を達成しようとしているのかを理解し、最適な方法を見つけることです。一度実行すれば、他のことはすべて非常に簡単になります。
さらにサポートが必要な場合は、HM までお気軽にお問い合わせください。喜んであなたの声に耳を傾け、お手伝いさせていただきます。