


Gli incastri a scatto sembrano semplici, ma i difetti di produzione sono prevedibili: crepe o sbiancamento alla base , variazioni della forza di assemblaggio e perdita di ritenzione dovuta al creep.
Molti team imparano anche a proprie spese che la "stessa" geometria di aggancio può funzionare in un prototipo CNC ma fallire dopo il passaggio allo stampaggio a iniezione . Sformo, restringimento e deformazione, linee di giunzione e finitura superficiale possono spostare l'interferenza reale e indebolire la radice.
Questa guida fornisce un framework pratico per giunti a scatto a sbalzo e incastri a scatto per lavorazioni CNC e stampaggio a iniezione . Definirai gli input chiave, dimensionirai la trave a scatto con formule semplici e garantirai l'affidabilità con regole di producibilità.
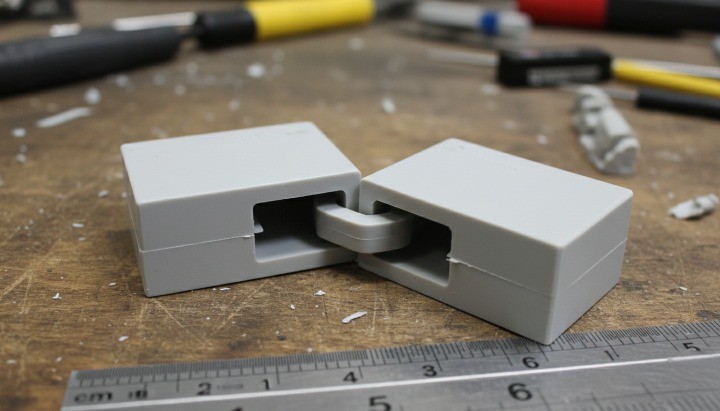
Quando utilizzare i ganci a sbalzo?
Adatto quando:
-
Desideri un assemblaggio della pressa senza attrezzi (e un semplice rilascio del servizio)
-
Il giunto può tollerare alcune variazioni dimensionali
-
Puoi rendere la trave abbastanza lunga da flettersi in sicurezza
-
Il requisito di ritenzione è moderato (non è un fermo strutturale)
Evitare quando:
-
Sono richiesti carichi di ritenzione elevati e critici per la sicurezza
-
Il giunto elastico deve resistere a una sollecitazione elevata e costante per anni (rischio di scorrimento viscoso).
-
Elevato calore/sostanze chimiche/UV riducono la tenacità
-
La geometria della radice è difficile da controllare (angoli acuti, sezioni sottili, linee di giunzione)
Cicli di forza di deflessione a scatto
Prima di selezionare i materiali o di formulare preventivi per gli utensili, definire:
-
Deflessione richiesta (Y) sulla punta dello scatto per evitare il sottosquadro
-
Forza di assemblaggio accettabile (spinta manuale rispetto alla pressione del dispositivo di fissaggio)
-
Cicli previsti (apertura/chiusura singola vs apertura/chiusura ripetuta)
Se questi non vengono definiti, è facile che lo snap "funzioni quasi" ma sia difficile da stabilizzare.
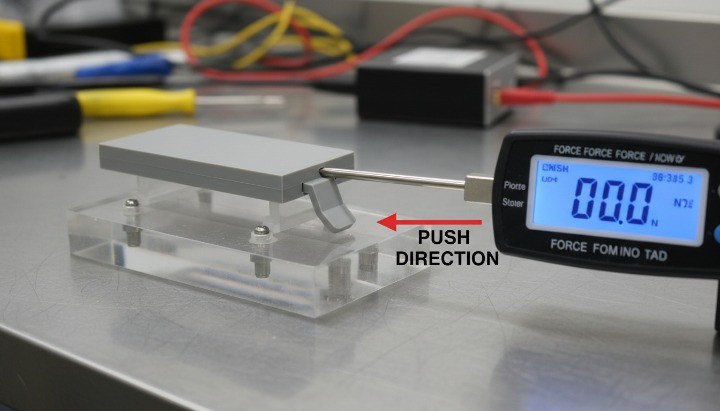
CNC vs stampaggio a iniezione
Produzione di massa: progettazione per stampaggio a iniezione, prima bozza, pareti uniformi, strategia di sottosquadro, scorrimento viscoso e fatica.
Prototipi o piccole serie: la lavorazione CNC può essere veloce, ma è necessario progettare tenendo conto dell'accesso all'utensile, dei raggi interni e del controllo delle bave. Per iterazioni rapide prima della realizzazione degli stampi, utilizzare la lavorazione CNC per piccole serie di prototipi a incastro.
Regole di dimensionamento rapido
Utilizzateli come controlli preliminari di base . Non sostituiscono i test, ma prevengono gli errori geometrici più comuni.
-
Rapporto L/t (lunghezza della trave / spessore): puntate a un valore compreso tra ~8 e 12 per rotture tipiche; se il valore è inferiore a ~6, è probabile che si verifichino crepe o picchi di forza.
-
Sottosquadro: mantenerlo "il più piccolo possibile in base alla funzione" ; sottosquadri ampi provocano grandi flessioni e un'elevata tensione alle radici.
-
Raccordo di base: utilizzare il raggio più ampio possibile ed evitare bruschi cambi di spessore alla base.
-
Funzione di arresto: considerare un arresto rigido come "standard", non opzionale, in presenza di varianti di montaggio manuale.
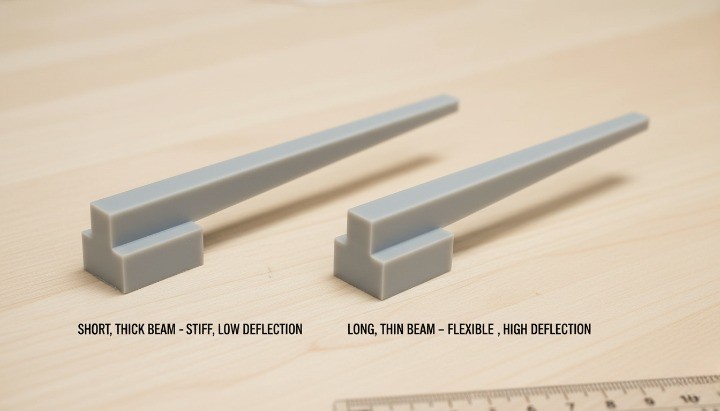
Nozioni di base sulla geometria dello snap a sbalzo
Un moschettone a sbalzo è un sistema composto da trave, gancio e supporto circostante. Quando la rampa del gancio, gli scarichi e le transizioni di raccordo sono critici, la fresatura CNC dei componenti per moschettoni può aiutare a controllare la geometria e la qualità dei bordi durante le iterazioni.
Spessore della trave a scatto
La trave è la tua molla.
-
Aumentando la lunghezza (L) , lo scatto diventa più flessibile (forza inferiore per la stessa deflessione).
-
L'aumento dello spessore (t) lo rende notevolmente più rigido e aumenta rapidamente la tensione alle radici.
-
L'aumento della larghezza (b) aumenta anche la rigidità, ma lo spessore è la leva più sensibile.
Regola pratica: se la fessura si spezza, la prima cosa da chiedersi è se la trave è troppo corta o troppo spessa per la flessione richiesta, non se il materiale è "sufficientemente resistente".

Il gancio: rampa di ingresso, sottosquadro, superficie di ritenzione
La geometria del gancio controlla la fluidità con cui si assembla lo snap e il livello di ritenzione ottenuto:
-
Una rampa di ingresso più graduale riduce la forza di inserimento di picco ma aumenta la corsa.
-
La sottosquadro richiede deflessione e stress.
-
L' angolo della superficie di ritenzione determina se il carico tende a rilasciare il fermo o a bloccarlo in posizione.
Si pensi al gancio come a una camma: converte il movimento dell'assemblaggio in flessione della trave e può creare picchi di forza se la rampa è ripida o l'attrito è elevato.
Dove falliscono la maggior parte degli snap?

La maggior parte dei guasti a scatto inizia alla radice della trave.
-
Utilizzate un filetto di radice generoso (il più grande possibile, compatibilmente con la forma della composizione).
-
Evitare brusche transizioni di spessore alla radice.
-
Se hai bisogno di maggiore supporto, aggiungi rinforzi/nervature locali alla base invece di rendere la trave più spessa.
Funzioni di arresto per affidabilità
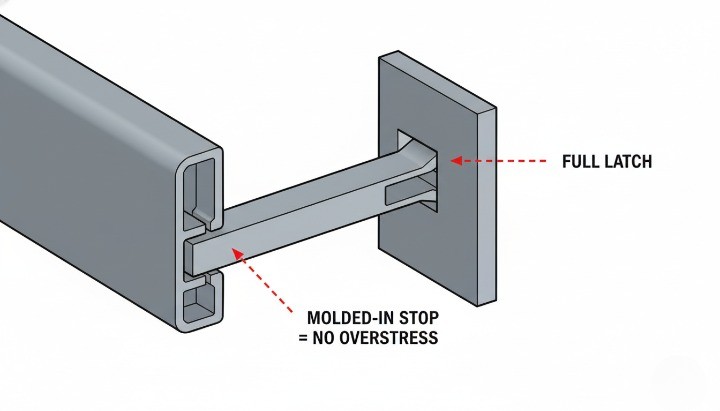
Molti fermi si rompono a causa di una corsa eccessiva (l'assemblatore spinge oltre il necessario per superare l'incavo). Aggiungere un finecorsa rigido in modo che, una volta agganciato, la forza in eccesso venga trasferita a un fermo, anziché a una maggiore sollecitazione della trave.
Risoluzione dei problemi rapida
Usalo quando qualcosa "quasi funziona" ma non è stabile.
-
Crepa alla radice / sbiancamento al primo montaggio → Trave troppo corta/spessa, radice appuntita, rampa ripida o assenza di arresto. Soluzione: aumentare L, ridurre t, allargare il raccordo della radice, levigare la rampa, aggiungere un arresto.
-
La forza di inserimento varia molto da lotto a lotto → Finestra di interferenza troppo stretta, attrito/finitura incoerenti, bave. Soluzione: ampliare la finestra di tolleranza, controllare la finitura/sbavatura della superficie, ridurre il sottosquadro, aggiungere un'introduzione.
-
La ritenzione diminuisce dopo settimane/mesi → Deformazione costante in esercizio (creep), temperatura troppo elevata per il tipo di resina. Soluzione: riprogettare in modo che lo scatto si rilassi dopo l'aggancio, ridurre la sollecitazione a lungo termine, aggiungere una ritenzione secondaria, validare alla temperatura.
-
Funziona nel prototipo CNC ma fallisce nei pezzi stampati → Interferenza e resistenza alla radice dovute a sformo/ritiro/deformazione/linea di giunzione. Soluzione: progettare prima secondo le regole di stampaggio, convalidare la strategia di sottosquadro in anticipo, testare i campioni stampati per creep/fatica.
-
Difficili da lavorare / configurazioni costose → Sottosquadri nascosti, raggi minuscoli che costringono a micro-utensili, travi sottili instabili. Soluzione: riorientare il sottosquadro per facilitare l'accesso all'utensile, aggiungere alleggerimenti, standardizzare i raggi, regolare la sequenza di lavorazione/il supporto.
Calcoli di progettazione a scatto
Utilizzate queste equazioni per dimensionare l'incastro e confrontare i diversi concetti fin dalle prime fasi. Per rendere i risultati producibili e verificabili, definite chiaramente nel disegno le dimensioni e i riferimenti critici dell'incastro (consultate le nozioni di base di GD&T per le tolleranze di accoppiamento a scatto).
Variabili
-
L= lunghezza della trave (dalla radice al punto di carico) -
b= larghezza del raggio -
t= spessore della trave (nella direzione di curvatura) -
E= Modulo di Young -
F= carico vicino alla punta -
δ= flessione della punta sotto carico
Momento di secondo grado dell'area (sezione rettangolare)
Io = b * t^3 / 12
Lo spessore è cubico: piccole variazioni in t hanno effetti enormi.
Flessione e forza della punta
Per una mensola con carico di punta:
δ = F * L^3 / (3 * E * I)
Riorganizzato per stimare la forza per una deflessione del bersaglio:
F = 3 * E * I * δ / L^3
Sollecitazione di flessione della radice (metrica di screening)
Momento flettente massimo alla radice: M = F * L Sollecitazione di flessione di picco (ignorando la concentrazione di sollecitazione):
σ_max = 6 * F * L / (b * t^2)
Dal sottosquadro alla flessione richiesta (includere la pila di tolleranze)
La flessione richiesta non è solo la sottosquadro nominale. Include:
-
Variazione di restringimento/deformazione dello stampo (stampaggio)
-
Tolleranze di lavorazione + bave (CNC)
-
Disallineamento/angolo di avvicinamento del montaggio
Per far sì che funzioni in produzione, è necessario definire un intervallo di tolleranza che corrisponda alle capacità del processo; consultare la sezione relativa alle tolleranze di lavorazione CNC per accoppiamenti con interferenza.
Usare correttamente le formule
Queste equazioni sono ideali per il dimensionamento iniziale . Passare all'analisi agli elementi finiti (FEA) e ai test fisici quando:
-
La flessione è grande rispetto allo spessore (flessione non lineare)
-
Hai bisogno di cicli ripetuti (fatica) o di ritenzione a lungo termine (creep)
-
La regione della radice presenta linee di giunzione, transizioni nette o curvature complesse
-
Lo snap è di alto valore, critico per la sicurezza o deve funzionare in diverse condizioni di temperatura/umidità
Principio: le formule definiscono l'intervallo dimensionale; l'analisi agli elementi finiti (FEA) e i test definiscono il limite di affidabilità.
Suggerimenti sui materiali per giunti a scatto in plastica
La scelta del materiale Snap è un equilibrio tra rigidità, duttilità, resistenza alla fatica e comportamento allo scorrimento viscoso.
Nylon (PA): resistenza/fatica vs sensibilità all'umidità
Il nylon è un materiale comunemente utilizzato per i bottoni automatici perché riesce a combinare buona resistenza e tenacità.
-
L'assorbimento di umidità può modificare la rigidità e le dimensioni
-
Il comportamento “asciutto come modellato” e “condizionato” possono differire
Scegli il nylon quando:
-
Hai bisogno di una maggiore ritenzione con dimensioni delle travi gestibili
-
Ti aspetti cicli ripetuti
-
È possibile definire/accettare ipotesi di condizionamento
Fai attenzione quando:
-
Le dimensioni ridotte devono resistere a grandi oscillazioni di umidità
Polipropilene (PP): compromessi tra duttilità e scorrimento viscoso
Il PP è apprezzato per la duttilità e il comportamento flessibile a scatto.
-
Una bassa rigidità spesso richiede sezioni più grandi per la stessa sensazione/ritenzione
-
Lo scorrimento viscoso può ridurre la ritenzione quando lo scatto mantiene una deflessione costante
Scegli PP quando:
-
Desideri un assemblaggio più semplice e uno stress di picco inferiore
-
La resistenza chimica e il costo sono importanti
-
Il design si rilassa dopo il montaggio (bassa sollecitazione a lungo termine)
Fai attenzione quando:
-
Hai bisogno di un'elevata ritenzione in piccole geometrie
-
Lo schiocco deve mantenere una tensione costante per anni
Acetale (POM), ABS, PC: guida rapida
-
POM: basso attrito e buona stabilità dimensionale per clip/interfacce di scorrimento
-
ABS: buona tenacità; la resistenza allo strappo dipende fortemente dalla geometria e dall'ambiente.
-
PC: resistente e rigido ma sensibile alle tacche; la qualità del filetto di radice è importante
L'ambiente è il vero banco di prova
-
Il calore accelera lo scorrimento viscoso e diminuisce la rigidità
-
Le sostanze chimiche possono ridurre la tenacità o innescare fessurazioni da stress.
-
I raggi UV possono rendere fragili i materiali non stabilizzati
Se la ritenzione deve durare anni, convalidare in condizioni di esposizione reali, non solo in base alle schede tecniche a temperatura ambiente.
Stampaggio a iniezione vs. accoppiamenti a scatto CNC

Bottoni automatici stampati: tiraggio, spessore della parete, linee di giunzione, espulsione
-
Aggiungere sformo sulla trave e agganciare le pareti laterali per un'espulsione pulita
-
Mantenere le transizioni dello spessore della parete lisce per ridurre l'abbassamento/deformazione
-
Evitare le linee di giunzione alla radice (la strategia del cancello è importante)
-
Pianificare l'espulsione in modo che i perni non deformino o segnino la funzione di aggancio
Se il tuo scatto non richiede alcuna bozza e bordi taglienti, stai progettando per CNC e non per stampaggio.
Sottosquadri nello stampaggio: slitte/sollevatori vs rilascio a sbalzo
I sottosquadri determinano il costo degli utensili:
-
Guide/sollevatori: robusti e ripetibili, ma aggiungono complessità e costi
-
Rimbalzo elastico: dipende fortemente dalla duttilità della resina, dalla forma e dalla geometria del sottosquadro.
Se si pianifica la stampaggio a iniezione, è opportuno verificarne la fattibilità in anticipo con lo stampatore.
Snap CNC: accesso utensile, raggi interni, controllo bave
-
Gli angoli interni saranno arrotondati: progettare i raccordi intenzionalmente
-
I veri sottosquadri potrebbero richiedere accesso laterale, configurazioni extra o lavoro a 4/5 assi
-
Le travi sottili possono vibrare; pianificare la strategia di lavorazione e il supporto
-
La qualità delle sbavature/dei bordi modifica la forza di inserimento: definire le regole di sbavatura sui bordi del gancio
Un percorso solido dal prototipo alla produzione
-
Utilizzare macchine CNC/stampa 3D per convalidare l'adattamento, il movimento e la sensazione della forza di inserimento.
-
Aggiorna la geometria in base al comportamento reale dell'assemblaggio (rampa, sottosquadro, arresto)
-
Campioni di stampo per convalidare creep/fatica e variazione di produzione (ritiro/deformazione, linee di lavorazione a maglia)
Lavorazione sottosquadro per bottoni automatici
Progettato per evitare sottosquadri nascosti
-
Orientare lo scatto in modo che il sottosquadro si apra verso una direzione dell'utensile raggiungibile
-
Evitare sottosquadri inversi che richiedono utensili o configurazioni speciali
-
Valutare la possibilità di dividere una caratteristica in due parti se si rimuove un sottosquadro
Aggiungere rilievi per rendere possibili i percorsi utensile
-
Aggiungere spazio dietro la superficie di ritenzione per la pulizia dell'utensile
-
Evitare raggi interni minuscoli che forzano i microutensili fragili
-
Se un bordo tagliente è funzionale, isolarlo con un rilievo nelle vicinanze
Piano di ispezione per le caratteristiche di interferenza e ritenzione
Pianificare l'ispezione per:
-
Profondità di sottosquadro (interferenza effettiva)
-
Spessore della trave alla radice
-
Presenza/qualità del filetto di radice
Processo materiale geometrico DFM
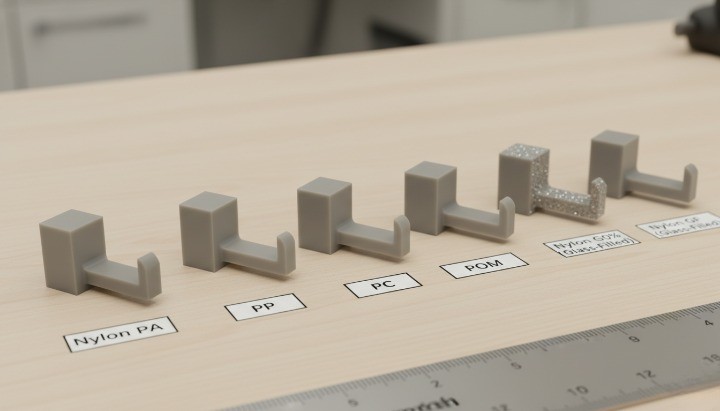
Congelare il progetto solo dopo aver esaminato questi modelli ad alto rischio di errore.
| Scelta del design | Perché è importante | Note sullo stampaggio a iniezione | Note CNC | Note sui materiali (Nylon/PP) | Soluzione per ridurre il rischio |
|---|---|---|---|---|---|
| Trave corta e spessa | Elevata deformazione della radice per la deflessione richiesta | Rischio di ordito + linea di giunzione alla radice | Rischio di vibrazione; la variazione di spessore modifica la forza | Il PP può scivolare; il nylon è ancora sensibile alle tacche | Aumenta L, riduci t, aggiungi stop |
| Angolo della radice acuto | Concentrazione dello stress → fessurazione | Riempimento + linee di maglia amplificano la debolezza | I segni degli utensili possono fungere da tacche | Entrambi beneficiano di filetti generosi | Aggiungere il filetto di radice; transizione graduale |
| Grande profondità di sottosquadro | Aziona la flessione e la forza | Potrebbe richiedere l'uso di slitte/sollevatori o la convalida tramite urto | Potrebbe richiedere fresatura laterale/impostazioni extra | Il PP si flette ma può strisciare; il nylon è più resistente ma sensibile all'umidità | Ridurre il sottosquadro; ottimizzare la rampa; aggiungere l'arresto |
| Rampa di accesso ripida | Punte di forza / sbiancamento | La corrente d'aria e la superficie influenzano l'attrito | Sbavature/finitura modifica attrito | Gli additivi influenzano l'attrito | Rampa più fluida; superficie di controllo; test anticipato |
| Elevata flessione costante in servizio | Lo scorrimento riduce la ritenzione | Resina + temperatura dominano | Stesso rischio di creep | PP spesso più sensibile allo scorrimento | Riprogettare in modo che lo scatto si rilasci dopo il fermo; aggiungere una ritenzione secondaria |
| Tolleranza stretta sulle interferenze | Guasti intermittenti | La variazione di restringimento/deformazione è reale | Le sbavature e le tolleranze aggiungono variazione | L'umidità del nylon sposta la dimensione | Aggiungere conformità; ampliare la finestra; progettare il caso peggiore |
Se devi modificare una sola cosa, dai la priorità a: raccordo radice + funzione di arresto + finestra di tolleranza.
Lista di controllo RFQ per preventivi
Input RFQ che impediscono oscillazioni delle quotazioni e riprogettazioni tardive
Nel disegno, indica questi CTQ:
-
Descrizione del materiale (grado se noto) + ipotesi di condizionamento (in particolare nylon)
-
Sottosquadro/interferenza (nominale + tolleranza)
-
Spessore della trave alla radice + raggio minimo del raccordo alla radice
-
Finitura superficiale/sbavatura dove l'attrito influisce sulla sensazione/forza
Per i primi articoli, chiedete prove , non solo dati quantitativi:
-
Sottosquadro/interferenza misurata + spessore della radice
-
Osservazioni sull'assemblaggio: sensazione di inserimento, sbiancamento, segni di crepe
-
Per le parti stampate: note sulla linea di iniezione/maglia vicino alla radice dello snap
Conclusione
Un buon giunto a scatto a sbalzo non è "un gancio che scatta". È un sistema elastico controllato. Fate bene tre cose – dimensionate correttamente L/t, proteggete la radice e prevenite la sovracorsa – e ridurrete le cricche, le variazioni della forza di inserimento e migliorerete la costanza di produzione.
Se state progettando un assemblaggio a incastro e desiderate una rapida valutazione dei rischi, condividete i vostri file CAD per ricevere un preventivo rapido . Indicate il materiale di destinazione (Nylon/PP o altro), l'ambiente di utilizzo e i cicli di produzione previsti. Possiamo suggerirvi una geometria di incastro realizzabile e fornirvi un preventivo per prototipi CNC o opzioni di stampaggio a iniezione.
FAQ
Come calcolo la forza e lo stress dell'innesto a scatto?
Utilizzare un modello a sbalzo semplificato:
-
δ = F * L^3 / (3 * E * I) -
F = 3 * E * I * δ / L^3 -
σ_max = 6 * F * L / (b * t^2)Quindi convalidare con FEA + test per materie plastiche, grandi flessioni, creep o fatica.
Perché gli snap fit si screpolano o sbiancano alla radice?
Poiché il momento flettente alla radice è più elevato e gli angoli/difetti acuti amplificano lo stress, una bordatura generosa e un elemento di arresto sono soluzioni comuni.
Per le giunzioni a scatto è meglio il nylon o il PP?
-
Nylon : più resistente/rigido e spesso con una migliore resistenza alla fatica, ma l'umidità influisce sulla rigidità e sulle dimensioni.
-
PP : più duttile e facile da assemblare, ma il creep può ridurre la tenuta a lungo termine. La scelta dipende dal numero di cicli, dall'ambiente e dalla capacità del bottone a pressione di mantenere una tensione costante.
Posso realizzare con macchine CNC degli elementi a scatto destinati allo stampaggio?
Sì, ma non dare per scontato un trasferimento 1:1. Lo stampaggio richiede un angolo di spoglia e le variazioni di restringimento/deformazione interferiscono. Utilizza il CNC per convalidare adattamento e sensazione al tatto, quindi convalida con campioni stampati per creep e ripetibilità.
Come gestire i sottosquadri nello stampaggio a iniezione?
Solitamente slitte/sollevatori (robusti ma costosi) o dispositivi di smorzamento elastici (dipendenti dal materiale/geometria). Decidere in anticipo: la strategia di sottosquadro spesso determina costi e tempi di consegna degli utensili.