


Les techniques d'usinage standard ne permettent pas de produire certaines géométries complexes. Dans ce cas, l'usinage en contre-dépouille devient nécessaire. La maîtrise de cette méthode permet d'obtenir une précision, une qualité de pièce et des performances exceptionnelles.
Dans cet article de blog, nous aborderons différents outils d'usinage de contre-dépouille, types ainsi que les meilleures pratiques pour cet usinage.
Qu'est-ce que l'usinage par contre-dépouille ?
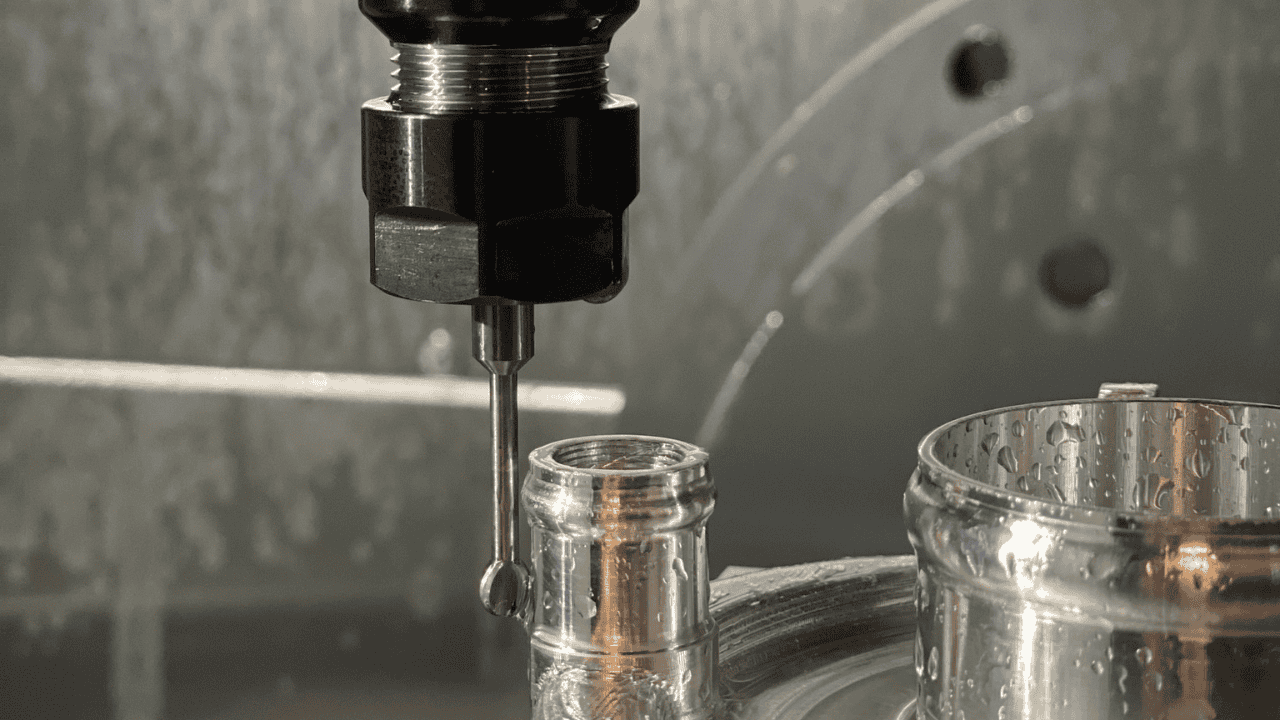
Il s'agit d'un procédé de fabrication permettant de réaliser des cavités sous la surface d'une pièce. Cette technique CNC utilise des centres d'usinage multiaxes et des outils sur mesure pour enlever de la matière dans des zones difficiles d'accès.
Vous trouverez cette technique nécessaire pour créer des géométries internes complexes, pour les pièces imbriquées et les rainures de joints toriques dans les pièces médicales et aérospatiales.
Types de contre-dépouilles dans l'usinage
a. Interne vs Externe
Les contre-dépouilles internes sont des éléments tels que des cavités et des filetages internes, etc., réalisés à l'intérieur d'une pièce. Ces éléments sont plus difficiles à usiner, car l'outil ne peut pas les atteindre facilement.
En revanche, les contre-dépouilles externes sont des éléments créés à l'extérieur d'une surface, comme des saillies et des filetages externes. Elles sont plus faciles à usiner car l'outil peut les atteindre facilement.
b. Profils géométriques courants
i. Contre-dépouilles à rainures en T
Ces contre-dépouilles ont une forme en T, avec une base plate et des côtés longs. On les retrouve dans les fentes de montage, les fixations et les pièces emboîtables, où des connexions réglables et sécurisées sont nécessaires.
ii. Contre-dépouilles des rainures de clavette
Une rainure de clavette encastrée maintient une clavette à l'intérieur d'un arbre ou d'un trou. Cette conception assure un transfert correct du couple dans les systèmes mécaniques tels que les poulies et les engrenages, et arrête le mouvement de rotation entre les pièces interconnectées.
iii. Contre-dépouilles en queue d'aronde
Ces contre-dépouilles ont une forme trapézoïdale inversée, avec un sommet étroit et un fond large. Les composants aérospatiaux et les moules utilisent principalement cette conception pour des assemblages solides.
iv. Rainures pour joints toriques
Il s'agit de rainures aux dimensions précises destinées à maintenir les joints toriques et à assurer une étanchéité parfaite entre les surfaces. Ces contre-dépouilles sont présentes dans les systèmes pneumatiques et hydrauliques, où elles sont essentielles pour maintenir la pression et prévenir les fuites.
v. Contre-dépouilles sphériques
Ces contre-dépouilles créent des surfaces sphériques ou tridimensionnelles ressemblant à une partie de sphère. Les roulements et les rotules les utilisent couramment pour améliorer le mouvement de rotation.
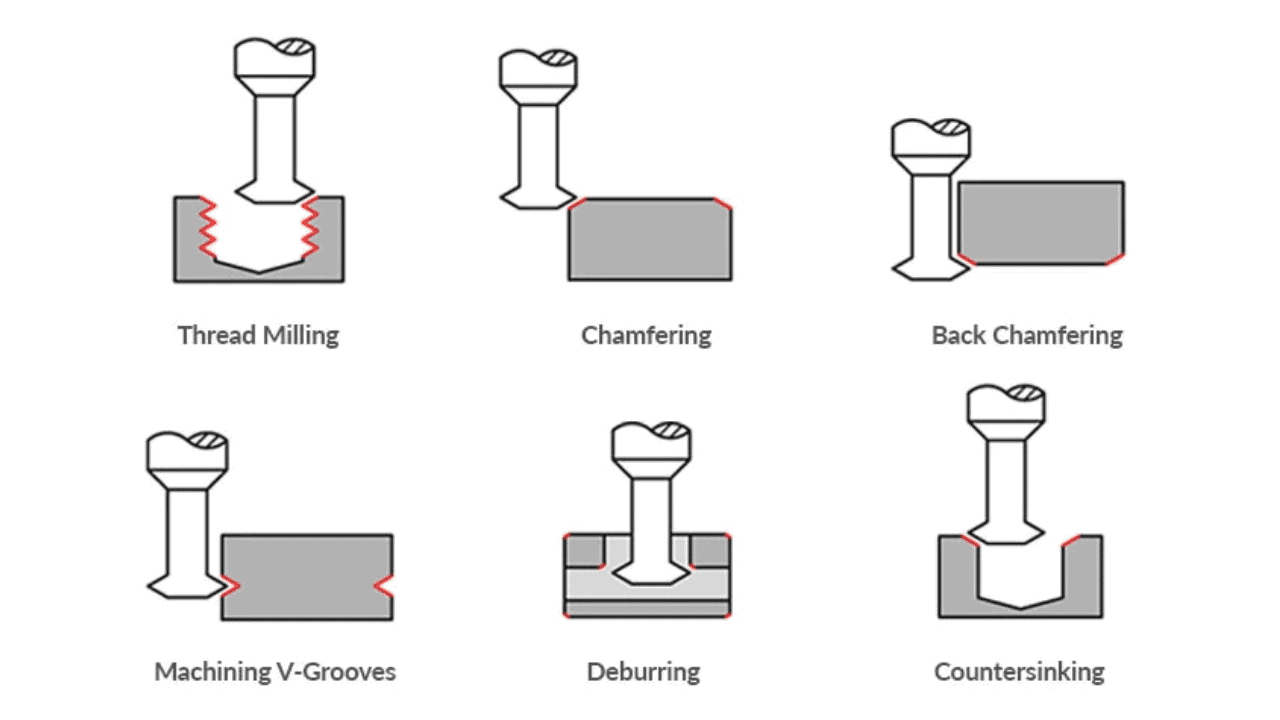
Techniques et outillages pour l'usinage en contre-dépouille
a. Fraises spécialisées
i. Emporte-pièces pour sucettes
Ces outils spéciaux sont dotés d'un manche fin et d'une pointe arrondie. Ils permettent d'atteindre les zones difficiles d'accès avec des angles de coupe de 30 à 60 degrés. Leur tête ronde permet d'atteindre les angles profonds et d'obtenir une finition précise et des contours lisses. Dans l'industrie aéronautique, ces fraises sont indispensables à la fabrication de pièces de précision et de géométries internes complexes.
ii. Fraises à queue d'aronde
Ces fraises possèdent des arêtes biseautées qui permettent de réaliser des rainures en queue d'aronde caractéristiques. Leur conception comprend une partie inférieure large et une partie supérieure étroite, assurant un assemblage autobloquant. Vous pouvez choisir entre des angles standards de 45 et 60 degrés. Ces fraises fonctionnent parfaitement lors d'opérations d'usinage manuelles et CNC , garantissant des coupes durables et précises.
iii. Fraises à rainures en T et à clavettes
Les fraises à rainurer en T sont dotées de lames plates horizontales reliées entre elles. Ces lames peuvent couper des trois côtés et ont une largeur comprise entre 3 et 40 mm. Elles sont particulièrement utiles sur les bancs de machines pour la réalisation de fixations solides.
Les fraises à rainurer sont des fraises dont les arêtes sont symétriques. Ces arêtes équilibrent les forces radiales, permettant ainsi l'usinage précis des rainures de clavette dans les arbres. De plus, leur conception à deux goujures réduit le broutage.
iv. Fraises à contre-dépouille
Ces outils en carbure monobloc présentent une arête de coupe arrondie à 270 degrés. Vous pouvez choisir entre un col conique ou droit pour une meilleure rigidité. Cette conception permet le contre-dépouille, l'usinage multiaxes et l'ébavurage dans les espaces confinés. Les fabricants de composants médicaux dépendent fortement de ces outils polyvalents.
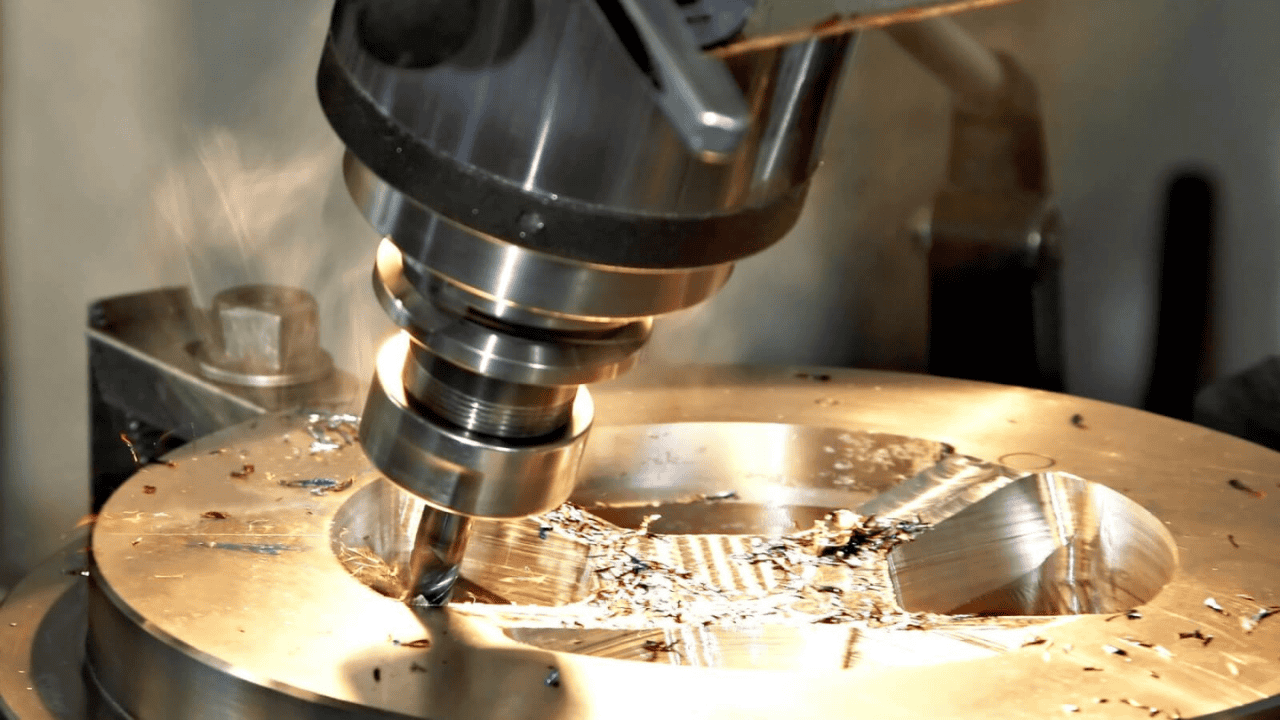
b. Revêtements et matériaux pour outils
i. Carbure vs HSS
Les outils en carbure surpassent dans l'usinage de matériaux abrasifs grossiers et durs en raison de leur plus grande dureté, de leur résistance thermique et de leurs vitesses de coupe.
Les outils HSS présentent de nombreux avantages : ils sont plus performants avec les matériaux tendres et s’affûtent facilement. Il est conseillé de les utiliser pour les travaux à faible vitesse , notamment dans les configurations peu rigides.
ii. Revêtements TiN/TiAlN
Les fabricants d'outils utilisent des revêtements en nitrure de titane et d'aluminium (TiAlN) et en nitrure de titane (TiN) pour améliorer les résultats de coupe. Le TiN est particulièrement adapté aux tâches d'usinage courantes, tandis que le TiAlN est plus performant à haute température. Ces deux revêtements réduisent les frottements, augmentent la résistance à l'usure et prolongent la durée de vie des outils.
Meilleures pratiques pour l'usinage en contre-dépouille
a. Choisir le bon outil
La réussite de l'usinage en contre-dépouille dépend en grande partie du choix de l'outil. Le type de matériau, la géométrie et la profondeur de la contre-dépouille sont trois facteurs à prendre en compte lors du choix de l'outil. Utilisez des fraises à sucette pour les contre-dépouilles courbes et arrondies, des fraises à queue d'aronde pour les emboîtements angulaires et des fraises à rainures en T pour les rainures horizontales.
b. Évacuation des copeaux
Une évacuation efficace des copeaux permet d'éviter de nombreux problèmes tels que la génération de chaleur indésirable, les défauts de surface et l'usure excessive des outils. Utilisez des systèmes d'air comprimé ou de refroidissement à haute pression pour évacuer les copeaux des espaces restreints. Choisissez des outils dotés de géométries de goujures avancées et mettez en œuvre des approches FAO adaptatives pour assurer un flux de copeaux régulier.
c. Fixation et serrage
Une stabilité parfaite de la pièce est également essentielle pour les opérations de contre-dépouille difficiles. Utilisez des pinces, des gabarits ou des mors souples sur mesure pour éviter tout mouvement pendant l'usinage, et utilisez des plaques d'outillage ou des dispositifs multiaxes pour une meilleure accessibilité aux zones difficiles. Il est important de veiller à l'accessibilité lors du positionnement de la pièce tout au long de cette opération.
d. Finition de surface
Les vitesses d'avance et de broche doivent être adaptées pour obtenir un fini de surface optimal. Maintenez des vitesses d'avance faibles lors des opérations de finition, car cette méthode permet de réaliser des coupes fines et précises créant des surfaces lisses. N'oubliez pas que les vitesses de coupe élevées génèrent de la chaleur, ce qui peut affecter la qualité de surface.
e. Contrôle de qualité
Contrôlez les dimensions et les tolérances de contre-dépouille à l'aide de scanners laser et de machines à mesurer tridimensionnelles (MMT) . Vérifiez régulièrement les états de surface afin de détecter toute irrégularité. Surveillez les processus en temps réel et suivez l'usure des outils pour garantir une qualité constante sur plusieurs productions.
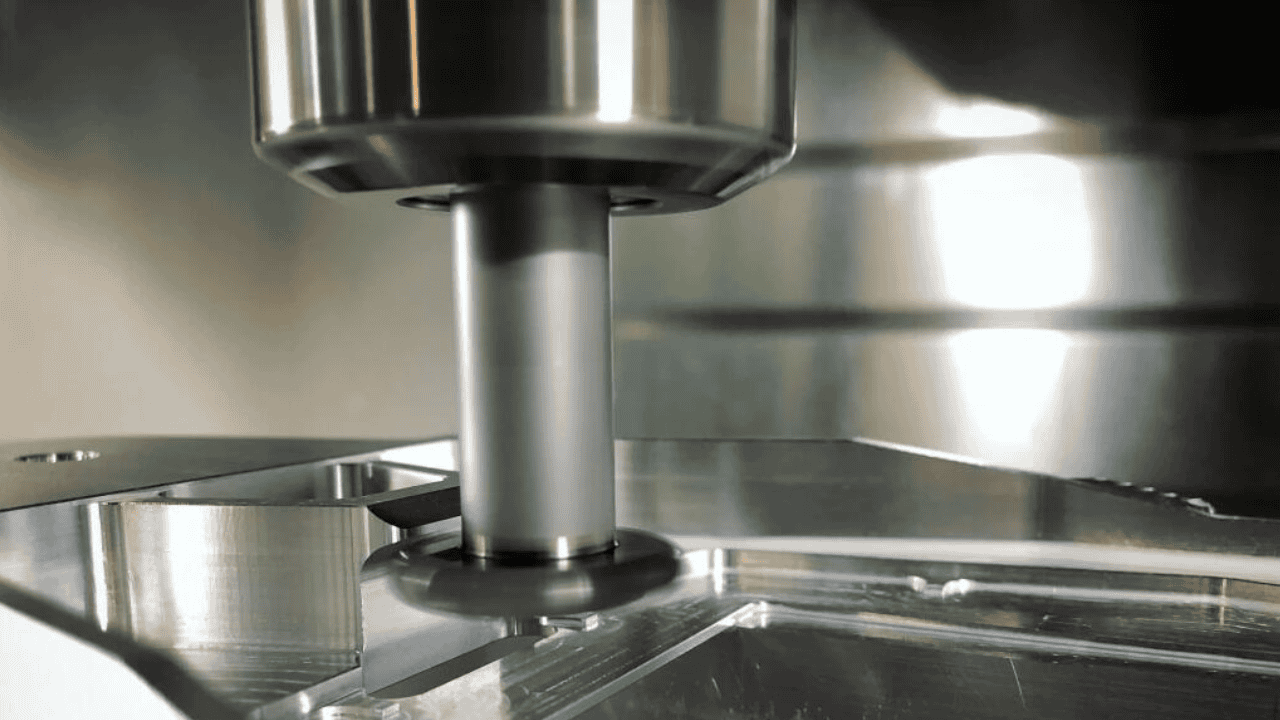
Surmonter les défis communs
- L'accessibilité limitée des outils représente un défi majeur pour l'usinage en contre-dépouille. C'est pourquoi il est important d'utiliser des systèmes CNC multiaxes pour atteindre les zones en retrait ou restreintes. Planifiez soigneusement votre approche pour garantir un usinage précis des géométries complexes et éviter les collisions.
- Les matériaux abrasifs et les forces de coupe importantes augmentent le risque de casse et d'usure des outils. Privilégiez donc des outils en carbure avec un revêtement approprié pour éviter ces problèmes.
- La finition de surface peut être compromise en raison de variations de matériaux ou de paramètres de coupe incorrects. Optimisez donc les avances et créez des parcours d'outils précis pour obtenir des surfaces lisses.
- Des géométries de contre-dépouille complexes peuvent compliquer la programmation et donc augmenter les risques d'erreur. Pour éviter cela et générer un parcours d'outil précis, utilisez un logiciel de CAO ou de FAO avancé et stimulez l'ensemble du processus d'usinage.
Pour résumer
L'industrie manufacturière moderne nécessite l'usinage par contre-dépouille pour fabriquer des pièces complexes avec une grande précision. L'utilisation de techniques avancées et d'outils spécialisés permet d'obtenir les meilleurs résultats. L'usinage par contre-dépouille permet de résoudre des problèmes courants tels que la complexité de la programmation et l'accessibilité des outils.
Pour tous vos besoins en usinage CNC de contre-dépouille, hMaking est la solution idéale. N'hésitez pas à nous contacter.
questions connexes
1. Comment la dureté du matériau influence-t-elle le choix de l'outil pour l'usinage des contre-dépouilles en aluminium par rapport au titane ?
La dureté du matériau influence directement le choix de l'outil. Les outils en acier rapide sont particulièrement adaptés aux contre-dépouilles en aluminium, tandis que le titane nécessite des outils en carbure avec un revêtement spécial pour garantir une durabilité à long terme et une résistance à la chaleur.
2. Existe-t-il des alternatives rentables aux outils de contre-dépouille personnalisés pour la production à faible volume ?
Oui, vous pouvez utiliser des outils spécialisés disponibles dans le commerce, comme des fraises à sucettes et à rainures en T, à la place d'outils personnalisés, car ces options réduisent les coûts et offrent presque la même précision que les outils personnalisés dans la production à faible volume.
3. Quel rôle jouent les logiciels de FAO dans la simulation de parcours d'outils en contre-dépouille pour des géométries complexes ?
Les logiciels de FAO remplissent trois fonctions principales dans l'usinage en contre-dépouille. Ils simulent avec précision les parcours d'outils, identifient les collisions potentielles et développent les meilleures stratégies de coupe possibles. Ces fonctionnalités garantissent un processus d'usinage rapide et sans erreur.
4. En quoi les protocoles de sécurité diffèrent-ils lors de l'usinage de contre-dépouilles dans des matériaux tels que les alliages d'aluminium et de béryllium ?
Lors de l'usinage d'alliages d'aluminium et de béryllium , il est impératif d'assurer une ventilation adéquate, d'utiliser des équipements de protection individuelle et des collants spéciaux. Ces protocoles protègent contre les effets toxiques des particules d'aluminium et de béryllium issues de l'usinage.