


Traditionnellement, une fois que l'acier à moules ou les pièces atteignaient une dureté d'environ 45 HRC, la plupart des ateliers procédaient à la finition par rectification ou électroérosion. Cette méthode implique souvent des réglages supplémentaires, le travail des électrodes et des changements de machine. Chaque étape allonge le temps d'attente et augmente le risque de défaut d'alignement. Par conséquent, le coût est plus élevé, le délai d'attente plus long et le problème de déformation persiste après le traitement thermique.
fraisage dur et tournage dur click Acier trempé jusqu'à 65 HRC directement. Dans ce guide, je compare fraisage dur vs rectification pour Acier trempé 50–65 HRC et indiquer où EDM Cela reste logique. J'explique quand fraisage dur gagne sur la géométrie complexe, quand broyage protège toujours les CTQ comme la forme et le Ra ultra-faible, et comment une voie hybride —fraisage au lieu de broyage
Qu'est-ce que l'usinage dur ?
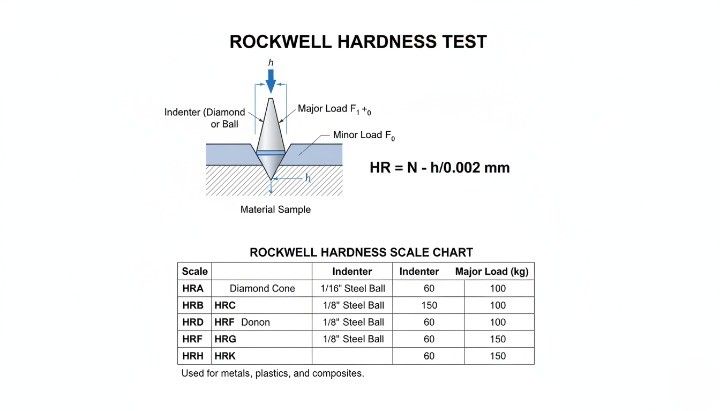
Définition : Que signifie « dur » en termes d'usinage ?
Le terme « dur » fait référence à la dureté mesurée sur l'échelle Rockwell, généralement Rockwell C (HRC) pour les aciers. En pratique, l'expression « usinage dur » désigne les opérations de coupe effectuées sur des pièces dont la dureté dépasse déjà 45 HRC, où l'usure de l'outil, la chaleur et l'intégrité de surface deviennent les principales contraintes.
Plage de dureté typique : 45–65 HRC et zone où se situe la plage 50–65 HRC
La plupart des ingénieurs considèrent une dureté de 45 à 65 HRC comme la plage de définition opérationnelle pour l'usinage de matériaux durs. La plage de 50 à 65 HRC correspond à la zone de finition après traitement thermique, où il est impératif de prévoir les déformations et de considérer l'intégrité de surface comme un critère essentiel de qualité (CTQ), et non comme une simple considération secondaire. Une chaîne de processus stable est également indispensable, car l'usure des outils s'accélère rapidement avec l'augmentation de la dureté.
Applications courantes : cavités de moules, matrices d’emboutissage, arbres, engrenages, pièces d’usure
On observe un usinage dur sur des pièces qui nécessitent une résistance à l'usure et une géométrie stable après traitement thermique, telles que :
-
Cavités de moule et inserts de noyau
-
matrices d'estampage et de formage
-
Arbres et tourillons de paliers
-
Caractéristiques des engrenages et des cannelures
-
Plaques d'usure, curseurs et guides
-
Composants de vannes et interfaces d'étanchéité
Ces pièces comportent souvent à la fois une géométrie complexe et des faces fonctionnelles CTQ, ce qui fait du choix du processus une décision au cas par cas.
Pourquoi l'usinage dur existe-t-il : pour réduire les étapes et obtenir une finition après traitement thermique ?
L'usinage dur existe car il permet de simplifier la chaîne de production. Au lieu d'un usinage doux, d'un traitement thermique, puis de recourir à une rectification lourde ou à l'électroérosion pour des opérations complexes, on peut obtenir une finition géométrique plus poussée directement après le traitement thermique. On réduit souvent les délais de production en éliminant les boucles d'électrodes et en limitant les transferts machine. On diminue également les erreurs d'empilement car la réduction du nombre de resserrages protège les références.
Quels résultats sont réalistes : attentes en matière de tolérance, de forme et de finition de surface ?
L'usinage de précision permet d'obtenir d'excellents résultats, mais la méthode doit être adaptée à la CTQ (Conditionnement, Qualité, Qualité). Le fraisage offre une grande liberté géométrique et une vitesse d'usinage élevée, mais il est très sensible à la rigidité de la configuration et au contrôle de la trajectoire d'outil. La rectification offre la trajectoire la plus stable pour les surfaces simples aux dimensions et formes précises. L'électroérosion permet de réaliser des angles internes aigus et des formes profondes et étroites, mais elle est plus longue et nécessite davantage d'électrodes.
Les objectifs de finition de surface nécessitent des définitions claires. De nombreux schémas font référence à la rugosité Ra , définie par les normes comme un paramètre de rugosité de profil, et couramment utilisée dans l'industrie pour contrôler le comportement fonctionnel et l'ajustement. Cependant, la rugosité Ra seule ne décrit ni la directionnalité ni l'ondulation ; il est donc conseillé de l'associer à des indications fonctionnelles pour les surfaces d'étanchéité et de roulement lorsque les performances dépendent de la texture. H2 Le grand débat : Fraisage dur vs. Rectification vs. Électroérosion
Pour une décision rapide et peu risquée, suivez cette règle : utilisez le fraisage dur pour les géométries 3D complexes , la rectification pour les dimensions/formes les plus précises et la rugosité Ra la plus faible , et l’électroérosion pour les angles internes aigus, les rainures profondes et étroites, et les détails inaccessibles à la fraise . L’électroérosion enlève de la matière par décharges électriques entre des électrodes ; elle permet donc d’usiner des matériaux conducteurs très durs sans force de coupe, mais elle augmente le travail des électrodes et le temps de combustion.
Tableau comparatif : Vitesse, Coût, Précision, État de surface, Liberté géométrique, Risque
La plupart des acheteurs perdent de l'argent car ils ne comparent que le « taux horaire de la machine ». Il faut comparer l'ensemble de la chaîne de processus : réglages, files d'attente, boucles de retouche et la manière dont chaque méthode protège les caractéristiques critiques après le traitement thermique.
| Processus | Géométrie d'ajustement optimal | Ce qu'il fait le mieux | Limites typiques | Notes relatives à la demande de prix |
|---|---|---|---|---|
| Fraisage dur | Surfaces 3D, cavités, contours fondus | Routage rapide, grande flexibilité, moins de configurations | Sensible à la rigidité, grande saillie, vibrations | Demandez le type de trajectoire d'outil, le contrôle d'engagement et le plan de fonctionnement (à sec/à l'air). |
| Meulage | Plats, cylindres, profils simples | Stabilité optimale de la taille et de la forme, Ra très faible | Moins flexible pour les modèles 3D complexes, plus de configurations | Définir les faces CTQ, former les légendes, Ra + directionnalité |
| EDM | Angles internes vifs, fentes profondes, détails soignés | Usiner des matériaux durs sans force de coupe | Conception/fabrication des électrodes et durée de combustion lente | Demandez le nombre d'électrodes, d'étapes de combustion et d'étapes de nettoyage. |
La terminologie employée pour décrire l'état de surface est importante. Ra est le paramètre de rugosité moyenne arithmétique, mais il ne décrit pas à lui seul la directionnalité ou les défauts.
Fraisage dur : Applications optimales et principaux avantages
Le fraisage dur est idéal lorsque la géométrie dicte la tâche. Il permet de réaliser des cavités 3D, des surfaces profilées, des nervures et des transitions harmonieuses en une seule opération. De plus, il évite le cycle d'usinage par électroérosion sur de nombreuses pièces accessibles, ce qui réduit souvent les délais de production en supprimant le travail d'électrodes et les transferts machine.
Le fraisage dur permet également de maîtriser les coûts grâce à un seul levier : la réduction du nombre de réglages. Chaque resserrage risque d'entraîner un décalage de la référence après le traitement thermique. En conservant la pièce dans un seul réglage, on préserve plus facilement la précision de la position et du profil.
Utilisez le fraisage dur lorsque vous pouvez répondre par l'affirmative aux points suivants :
-
Vous pouvez limiter le dépassement de l'outil et obtenir une configuration rigide.
-
Vous pouvez exécuter des parcours d'outils à engagement constant sur la plupart des fonctionnalités
-
Vos surfaces CTQ n'exigent pas la valeur Ra la plus basse possible ni une stabilité de forme minimale.
Meulage : Applications optimales et principaux avantages
Le meulage est la solution privilégiée lorsque les exigences de qualité critique (CTQ) imposent une stabilité absolue. Il offre souvent la méthode la plus reproductible pour obtenir des dimensions et des formes précises sur les faces planes et les cylindres. De nombreux procédés de meulage visent des états de surface très fins, et les références industrielles citent fréquemment le meulage de haute précision jusqu'à une rugosité Ra de l'ordre de 0.1 µm.
Le meulage est également utile lorsque votre plan d'inspection est axé sur la forme. Les acheteurs spécifient souvent la planéité, la rondeur et la cylindricité à des niveaux de micron près. Le meulage facilite le maintien de ces résultats d'un lot à l'autre lorsque la géométrie reste simple.
Choisissez le meulage lorsque ces affirmations correspondent à votre pièce :
-
Quelques visages fonctionnels animent l'ensemble de l'impression
-
La forme importe plus que la liberté de forme
-
Vous avez besoin du chemin le plus sûr pour l'étanchéité et le comportement des roulements.

EDM : Applications optimales et compromis
L'électroérosion (EDM) excelle dans la réalisation de détails inaccessibles à l'usinage par fraise. Elle permet de créer des angles internes vifs, des rainures profondes et étroites, ainsi que des cavités complexes dans des matériaux conducteurs durcis. L'électroérosion utilise des décharges électriques répétées entre des électrodes dans un diélectrique, évitant ainsi le recours à des forces de coupe mécaniques.
L'électroérosion présente également des inconvénients prévisibles. L'électroérosion par enfonçage nécessite souvent une ou plusieurs électrodes sur mesure, ce qui engendre des coûts et des délais supplémentaires. Il faut également prévoir le nettoyage, le contrôle de la couche de refusion et les finitions ultérieures, le cas échéant.
Utilisez EDM lorsque vous êtes confronté à l'une de ces contraintes :
-
Angles internes vifs qu'il est impossible d'arrondir
-
Nervures ou fentes profondes avec un rapport d'aspect extrême
-
précision de détail extrême, là où la déviation de l'outil détruirait la précision.
Parcours hybride : Broyage dur principalement, meulage uniquement des faces CTQ
Pour de nombreuses pièces en acier trempé, la meilleure solution n'est pas de choisir entre « fraisage et rectification », mais plutôt de combiner « fraisage et rectification sélective ». On effectue un fraisage complet de la majeure partie de la géométrie pour gagner en rapidité et en flexibilité, puis on rectifie uniquement les faces critiques qui exigent une stabilité maximale et une rugosité minimale.
Cette approche hybride fonctionne car elle attribue à chaque surface la méthode fiable la moins coûteuse :
-
Fraisez tout ce qui n'a pas d'incidence sur l'ajustement, l'étanchéité ou le comportement des roulements.
-
Meulez uniquement les faces qui contrôlent la fonction et l'acceptation.
-
N'utilisez l'électroérosion que lorsque la géométrie l'impose.
Règles de sélection rapide pour les acheteurs et les ingénieurs
Veuillez utiliser ces règles avant de publier la demande de prix :
-
Si la pièce est une 3D complexe, commencez par un fraisage dur.
-
Si la face contrôle l'ajustement, l'étanchéité ou les performances des roulements, prévoyez un meulage.
-
Si vous avez besoin d'angles internes vifs ou de fentes étroites et profondes, prévoyez l'usinage par électroérosion (EDM).
-
Si seulement 10 à 20 % des surfaces sont CTQ, utilisez une voie hybride.
-
Si votre dessin ne mentionne que Ra, ajoutez des indications de directionnalité pour les faces fonctionnelles.
Fraisage dur pour acier trempé : ses avantages
L'usinage dur est la solution idéale pour les pièces à géométrie complexe, notamment lorsqu'on souhaite limiter le nombre de réglages après traitement thermique. Il est particulièrement avantageux pour les cavités 3D, les surfaces profilées et les raccords, où la rectification devient lente, voire impossible. Les études sur les aciers trempés (environ 45-65 HRC) montrent systématiquement que l'usinage dur permet de réduire les délais et les coûts de production par rapport à la rectification ou au polissage, à condition de maîtriser la stabilité et l'intégrité de surface. Si vous recherchez des pièces usinées en acier trempé pour des moules, des matrices ou des composants d'usure, l'usinage dur en amont est précisément le moyen de réduire le coût total.
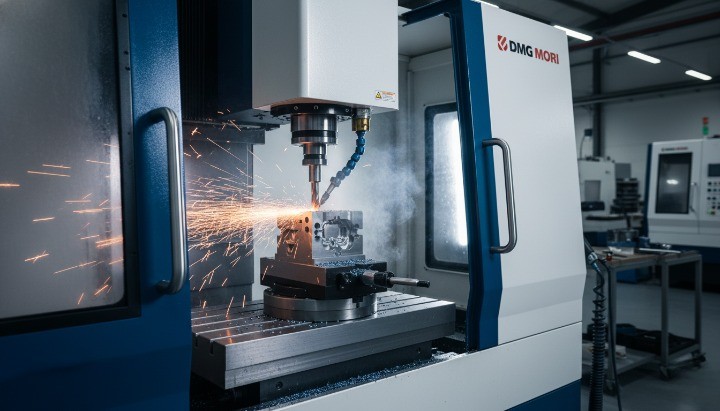
Le passage au 60 HRC : pourquoi de nombreuses usinages passent-ils de l’électroérosion et de la rectification au fraisage dur ?
L'usinage moderne de matériaux durs se situe dans la plage de dureté 45–65 HRC, où les outils en carbure revêtu, en céramique et en CBN permettent d'usiner davantage de détails après trempe. On observe souvent un déplacement vers la zone de finition après traitement thermique, car les équipes cherchent à éliminer les boucles d'électrodes et à limiter la rectification ultérieure aux seules faces qui en ont réellement besoin.
Le fraisage dur est la solution la plus rapide lorsque la pièce à usiner nécessiterait autrement l'électroérosion ou plusieurs opérations de rectification. L'électroérosion reste performante, mais elle enlève de la matière par décharges électriques entre des électrodes dans un diélectrique ; par conséquent, la planification des électrodes et le temps de combustion peuvent être des facteurs déterminants.
Avantage d'une configuration unique : moins de transferts, moins de temps d'attente, une plus grande stabilité des processus
Chaque changement de machine engendre des temps d'attente et des risques d'alignement. De plus, la précision des données de référence est compromise après un traitement thermique. Le fraisage dur permet de consolider le travail. On réalise souvent l'ébauche et la finition sur une même plateforme, puis on réserve la rectification aux faces critiques finales. Cette approche renforce l'avantage principal de l'usinage dur : des délais plus courts, moins d'étapes et moins de resserrages.
Adoptez cette approche simple : réduisez d’abord les transferts, puis optimisez les paramètres de coupe. Une vitesse d’avance et une vitesse « parfaites » ne peuvent compenser une chaîne de réglage défaillante.
Valeur géométrique : surfaces 3D, cavités, raccords, caractéristiques locales
Le fraisage dur excelle sur des géométries que la rectification ne peut atteindre efficacement :
-
Contours 3D libres et surfaces de cavité
-
Mélanges, rayons variables et caractéristiques du relief local
-
Côtes, poches et transitions sculptées
-
Caractéristiques à parois minces où une trajectoire d'outil contrôlée peut réduire le risque de retouche
Cet avantage géométrique explique pourquoi le fraisage dur remplace souvent l'approche « rectifier tout ». La rectification reste la méthode privilégiée pour les surfaces planes et les cylindres simples lorsque la forme et une rugosité Ra ultra-faible sont les principaux critères, mais le fraisage dur excelle pour les formes complexes.
Facteurs de coûts que vous pouvez réellement contrôler : électrodes, configurations, boucles de retouche
Le fraisage dur améliore le coût total lorsqu'il élimine les facteurs de coûts que les acheteurs peuvent réellement ressentir :
-
Conception des électrodes et temps d'usinage des électrodes (EDM) (source : wikipedia.org )
-
Plusieurs configurations dans différents services et machines
-
Boucles de reprise dues à un décalage de données et à une erreur d'empilement
-
Étapes de polissage supplémentaires lorsque le tracé crée une texture de surface irrégulière
Les recherches sur l'usinage de l'acier trempé mettent en évidence des avantages pratiques par rapport au meulage/polissage, notamment des délais de livraison plus courts et des coûts de traitement réduits, lorsque le processus reste stable.
Une façon plus simple de formuler la question, en accord avec les principes des achats : ne comparez pas les taux horaires, mais les minutes de la chaîne de processus.
Dans quels cas le fraisage dur n'est-il pas la solution appropriée ?
Le fraisage dur ne doit pas être votre choix par défaut lorsque les CTQ exigent la voie la plus sûre pour obtenir les dimensions et la forme souhaitées :
-
Forme ultra-serrée sur une géométrie simple (planéité, rondeur, cylindricité)
-
Exigences de rugosité de surface extrêmement faibles sur les faces d'étanchéité et de roulement
-
Caractéristiques qui imposent un long dépassement ou un maintien de pièce faible
-
Angles internes aigus et fentes étroites et profondes nécessitant un usinage par électroérosion
Il convient également de surveiller l'intégrité de surface. Les aciers trempés peuvent développer une « couche blanche » ou d'autres problèmes d'intégrité de surface dans des conditions agressives, et l'usinage comme la rectification peuvent influencer l'état du sous-sol. Lorsque l'intégrité de surface est déterminante pour la performance, il est préférable d'opter pour une approche hybride et d'exiger des preuves d'inspection, et non de simples promesses. En pratique, il est également nécessaire d'aligner le plan de traitement de surface (polissage, préparation du revêtement ou protection post-traitement, par exemple) sur les faces fonctionnelles, car les étapes de finition peuvent modifier le comportement d'une surface trempée en service.
Le fraisage de matériaux durs est réussi lorsqu'on maîtrise simultanément la chaleur, l'engagement et la rigidité. Si l'on se contente de « choisir un outil dur » sans ajuster la trajectoire et la rigidité de l'outil, on constatera des ébréchures, des vibrations, des dérives dimensionnelles et des problèmes d'intégrité de surface. Des études sur les aciers trempés établissent un lien entre les températures de coupe élevées et les problèmes d'intégrité de surface tels que les dépôts blancs et les microfissures , qui peuvent réduire la résistance à la fatigue.
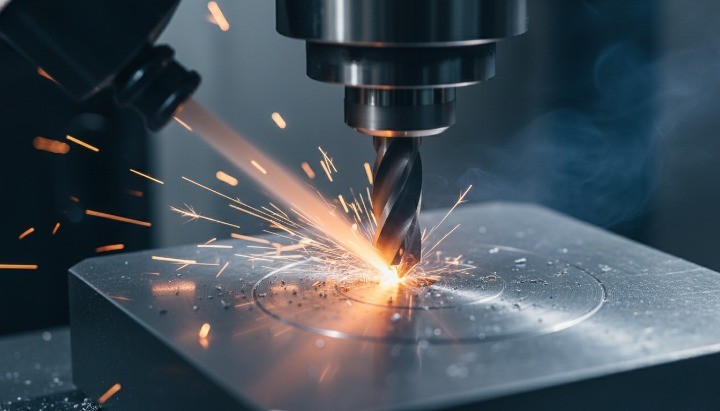
Choix des outils : lesquels utiliser et pourquoi
Il convient d'adapter l'outillage au type de coupe, et non pas seulement à la dureté. Le carbure est idéal pour la plupart des opérations de fraisage de haute dureté, à condition de maintenir une prise stable. La céramique et le CBN peuvent également convenir, mais ils exigent une plus grande rigueur dans le processus de fabrication.
Utilisez ceci comme point de départ pratique :
| Type d'outil | Meilleure adaptation à la plage HRC 50–65 | Ce que cela vous apporte | Qu'est-ce qui peut mal tourner rapidement ? |
|---|---|---|---|
| Carbure revêtu | La plupart des caractéristiques de fraisage dur | Robustesse équilibrée + résistance à la chaleur | Écaillage dû à la surcharge en bout de piste ou en coin |
| Céramique | Finale à grande vitesse dans des conditions stables | dureté à chaud très élevée | Choc thermique et rupture fragile |
| CBN | tournage dur et finition sélective | Forte résistance à l'usure en coupe dure | Coût et sensibilité à la mauvaise utilisation |
Carbure revêtu : quand est-il le plus performant et pourquoi le TiAlN l’emporte-t-il souvent ?
Le carbure revêtu est le matériau de prédilection car il tolère mieux les coupes interrompues que la céramique. Il permet également de maîtriser les risques sur les pièces de géométrie complexe.
Les revêtements de type TiAlN offrent souvent d'excellentes performances en fraisage dur car ils permettent une coupe à haute température. Des études montrent comment le TiAlN et la couche d'oxyde qui se forme pendant la coupe peuvent agir comme une barrière thermique et réduire le flux de chaleur vers le substrat de l'outil. Ce point est crucial car la réussite du fraisage dur repose sur la stabilité thermique.
Note pratique pour l'achat :
-
Demandez à votre fournisseur de préciser le type de revêtement et la géométrie de l'outil pour les faces CTQ.
-
Demandez-leur comment ils contrôlent l'usure des outils avant qu'elle ne se modifie en taille ou en finition.
Outils pour céramique : quand la haute vitesse est-elle justifiée et quand devient-elle risquée ?
Les outils en céramique sont pertinents lorsqu'ils permettent un engagement stable et une vitesse de coupe élevée sur une configuration rigide. Ils sont souvent conçus pour optimiser la productivité dans les matériaux durs et en milieu sec.
Cependant, la céramique est très sensible aux irrégularités. Elle peut se rompre rapidement en cas de choc sur les bords ou de surcharge dans les angles. Il convient donc de considérer la céramique comme un choix de système de production à part entière, et non comme un simple choix d'insert.
Utilisez la céramique lorsque :
-
Vous contrôlez l'engagement et évitez les pics de charge soudains.
-
Vous veillez à ce que le dépassement de l'outil soit court et le maintien de la pièce rigide.
Évitez la céramique lorsque :
-
Vous avez des coupes interrompues, un serrage instable ou des outils à longue portée.
-
Vous ne pouvez pas garantir une évacuation constante des copeaux.
Gestion de la chaleur : pourquoi la coupe à sec est-elle souvent privilégiée ?
Le fraisage à froid génère une forte chaleur dans la zone de coupe. Il est important que cette chaleur soit évacuée avec le copeau et non transmise à l'outil et à la pièce. La coupe à sec favorise souvent une température stable, notamment grâce aux revêtements modernes et aux trajectoires d'outil à engagement constant.
Les recherches sur les aciers trempés montrent qu'une température élevée près de la surface peut endommager son intégrité. Il convient donc de considérer la chaleur comme un facteur critique de qualité (CTQ), et non comme un simple facteur de confort.
Absence de liquide de refroidissement : risque de choc thermique et d’écaillage des bords
Le liquide de refroidissement peut provoquer un choc thermique au contact d'un tranchant chaud, notamment sur les matériaux d'outils fragiles. Les sources traitant de la coupe à sec indiquent que les chocs thermiques et mécaniques peuvent fracturer les céramiques et recommandent souvent la coupe à sec pour les outils en céramique.
Même avec du carbure, une alimentation en liquide de refroidissement irrégulière peut engendrer une usure instable. Le tranchant chauffe pendant l'engagement et refroidit au contact de l'air. Ce cycle peut accélérer l'écaillage. Il est donc préférable d'éviter une alimentation en liquide de refroidissement aléatoire et d'opter pour une stratégie constante.
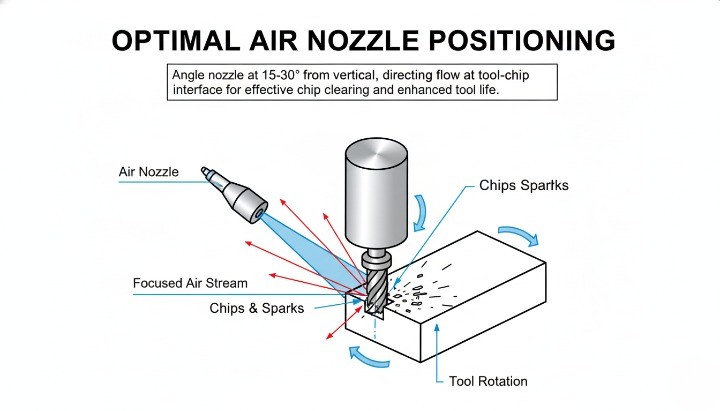
Soufflage d'air : Liste de contrôle pour l'évacuation des copeaux et la stabilité de la température
Le soufflage d'air favorise la découpe à sec car il évacue les copeaux et stabilise la température. Utilisez cette liste de vérification :
-
Diriger un flux d'air vers la coupe pour éviter que les copeaux ne se recoupent.
-
Retirer les jetons des poches avant de terminer les passes.
-
Évitez de vous attarder dans les coins et les contremarches.
-
Maintenez un engagement stable pour que les jetons se forment de manière constante.
Stratégie de trajectoire d'outil : fraisage trochoïdal et fraisage dynamique
Le fraisage trochoidal est une technique à haut rendement qui utilise une trajectoire d'outil en boucle avec un faible engagement radial et un engagement axial plus élevé . Il permet de maintenir des forces de coupe plus faibles et plus constantes que le rainurage conventionnel. Cette constance améliore la durée de vie de l'outil et réduit les pics de chaleur.
Pour que le fraisage dur se comporte comme un processus de finition contrôlé, ce type de contrôle de l'engagement est indispensable. Sans cela, l'outil risque de subir des surcharges dans les angles et des pics de température.
Règles d'engagement constant : descente radiale, profondeur axiale, contrôle des angles
Un usage régulier est essentiel pour optimiser la durée de vie de l'outil et garantir une finition homogène. Suivez ces règles :
-
Maintenez un faible engagement radial pour réduire la charge maximale.
-
Utilisez un engagement axial plus élevé lorsque la rigidité le permet.
-
Utilisez des courbes douces dans les angles pour éviter les surcharges soudaines.
-
Évitez le rainurage sur toute la largeur dans l'acier trempé, sauf en cas de nécessité.
Si les paramètres FAO imposent un mouvement d'arrêt et de rotation, il faut s'attendre à des ébréchures et des vibrations. Il est préférable de corriger la trajectoire d'outil avant d'incriminer l'outil lui-même.
Stratégie de profondeur de coupe légère : vitesse élevée, avance rapide, faible engagement
De nombreuses opérations de fraisage de haute précision réussies utilisent une faible profondeur de passe et une formation de copeaux stable. La coupe reste légère et régulière, et la vitesse ainsi que l'efficacité de la trajectoire d'outil déterminent le débit.
Cette approche est efficace car elle protège les bords et contrôle la chaleur. Elle permet également une gestion prévisible des décalages lors de la finition.
Configuration et rigidité : faux-rond, dépassement, maintien de la pièce et stabilité de la machine
Le fraisage intensif met à rude épreuve les réglages imparfaits. Il faut s'attendre à ce que les vibrations se traduisent par une usure de l'outil, des marques de finition et une dérive dimensionnelle.
Utilisez cette liste de vérification de configuration :
-
Contrôler le faux-rond pour protéger contre la charge unilatérale sur les bords.
-
Réduisez le dépassement pour augmenter la stabilité.
-
Prévoir des supports pour les murs minces et les longs débords de toit.
-
Préchauffer la broche avant la finition CTQ afin de réduire la dérive thermique.
Contrôle de l'intégrité de surface : prévention des brûlures, des dépôts blancs et des microfissures
L'intégrité de surface ne se limite pas au meulage. En usinage d'acier trempé, les recherches établissent un lien entre les hautes températures et les dommages de surface tels que les dépôts blancs et les microfissures, susceptibles de réduire la résistance à la fatigue. Des études sur le tournage dur décrivent également le comportement des dépôts blancs et soulignent leur capacité à créer une surface fragile, propice à la fissuration et à la rupture.
Pour réduire les risques :
-
Maintenez un engagement stable pour éviter les pics de température.
-
Remplacez les outils avant que l'usure des flancs ne fasse remonter la chaleur à la surface.
-
Évitez de vous attarder et de frotter les passages sur les surfaces durcies.
-
Protégez les visages de CTQ grâce à un plan hybride lorsque le risque est élevé.
Calendrier des inspections : dilatation thermique, répétabilité des mesures et protection CTQ
L'inspection doit tenir compte des lois physiques de l'usinage. Après la coupe, les pièces dégagent de la chaleur, ce qui peut fausser les mesures dimensionnelles. Il est donc nécessaire de mesurer les caractéristiques CTQ dans des conditions reproductibles.
Adoptez ces habitudes :
-
Laisser les pièces se stabiliser avant la mesure finale.
-
Mesurer les faces CTQ dans une séquence cohérente.
-
Surveillez l'usure des outils et les décalages afin d'éviter toute variation dimensionnelle au sein du lot.
-
Vérifier l'état de surface sur les faces fonctionnelles, et non à des endroits aléatoires.
Tournage dur : l'alternative au tour pour les pièces trempées
Le tournage dur permet d'obtenir des finitions sur acier trempé (souvent ≥ 45 HRC) sur un tour CNC, généralement avec des outils en PCBN/CBN. Il remplace fréquemment la rectification pour de nombreuses opérations critiques de rotation, car il permet de contrôler la rigidité, l'usure de l'outil et l'intégrité de la surface.
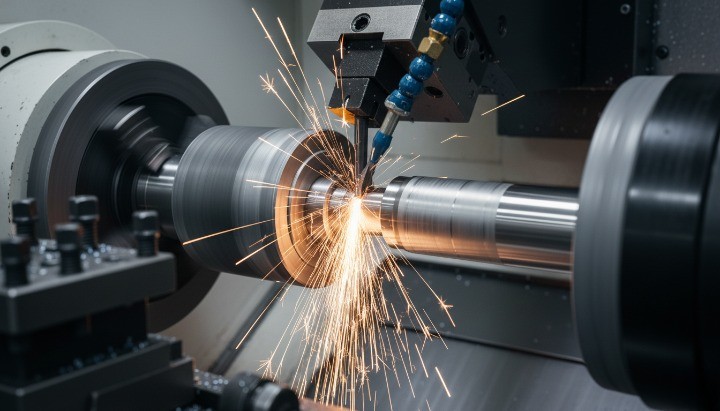
Quand le tournage intensif est-il préférable au meulage ?
Le tournage dur est la solution idéale lorsque la pièce présente des contraintes critiques de rotation et que l'on souhaite éviter une rectification séparée. On obtient souvent les meilleurs résultats sur les tourillons, les épaulements et les alésages où un tour peut réaliser les réglages de référence en une seule opération. Pour de nombreuses opérations sur arbres en acier trempé , ce contrôle en une seule opération est précisément ce qui garantit l'ajustement des roulements et le diamètre des joints après traitement thermique.
Le tournage rapide est également utile lorsqu'un parcours de coupe flexible est nécessaire. Il permet de tourner, de contrôler et d'ajuster rapidement les décalages. De plus, il est possible de combiner les étapes d'ébauche, de semi-finition et de finition sans déplacer la pièce sur une autre machine.
Utilisez d'abord le virage serré lorsque :
-
Vous avez des arbres, des bagues, des supports de roulement ou d'autres éléments axisymétriques.
-
Vous souhaitez réduire le nombre de transferts après le traitement thermique.
-
Un plan d'inspection clair permet de valider l'intégrité et la forme de la surface.
Finition tournée remplaçant la finition rectifiée : qu’est-ce qui est réaliste ?
Le tournage dur peut remplacer la rectification pour de nombreux ajustements fonctionnels, mais ce n'est pas toujours le cas. Il convient de considérer ce choix comme une décision relative à la fonctionnalité.
Le tournage dur est souvent efficace lorsque vous avez besoin de :
-
Contrôle précis du diamètre des tourillons et des alésages.
-
Chanfreins, filets et épaules contrôlés en un seul programme.
-
Un itinéraire stable qui évite les réglages et les réajustements supplémentaires.
Le meulage reste la solution privilégiée pour obtenir une rugosité ultra-faible et une répétabilité de forme maximale d'un lot à l'autre, en toute sécurité. Il est également préférable lorsque l'impression exige un contrôle extrême de la rondeur ou de l'ondulation, impossible à garantir de manière constante par tournage.
Pièces compatibles : arbres, alésages, fonctions de rotation
Le tournage dur convient aux pièces dont les surfaces fonctionnelles sont rotatives et accessibles :
-
Diamètres des tourillons d'arbre, des sièges de palier et des joints d'étanchéité.
-
Alésages contrôlant les ajustements serrés ou les ajustements de roulements.
-
Des épaulements et des faces de poussée qui nécessitent une géométrie cohérente.
Le tournage dur permet également de réaliser des pièces à géométrie mixte. Vous pouvez effectuer un tournage dur des diamètres CTQ, puis un fraisage dur de la géométrie non rotationnelle. Cette approche hybride permet de limiter et de rendre prévisible le périmètre de rectification.
Outillage pour le tournage dur : quel est le rôle du CBN et pourquoi est-il efficace ?
Le CBN (souvent sous forme de PCBN) est utilisé pour l'usinage de matériaux ferreux trempés à haute température, offrant une excellente résistance à l'usure. Les recherches indiquent que les plaquettes CBN/PCBN conviennent à l'usinage à grande vitesse des aciers à outils trempés grâce à leur dureté élevée et leur stabilité thermique.
Le CBN est également important pour les aciers car le diamant réagit avec le fer à haute température, tandis que le nitrure de bore cubique est largement utilisé pour l'usinage des aciers.
Règles pratiques pour assurer la stabilité de la CBN :
-
Utilisez une configuration rigide et évitez autant que possible les coupes interrompues.
-
Contrôler l'usure des outils par des points de changement planifiés, et non par un fonctionnement « jusqu'à la panne ».
-
Protégez les angles et les accotements des pics de charge soudains grâce à des manœuvres d'approche appropriées.
Notes d'inspection : Rounditude, Ra, directionnalité et validation de l'ajustement
L'inspection doit prouver la fonctionnalité, et non se limiter à une simple valeur de rugosité. De nombreux plans spécifient la rugosité Ra , et les normes définissent Ra comme un paramètre de rugosité moyenne arithmétique.
Cependant, Ra à lui seul ne décrit ni l'espacement, ni la directionnalité, ni la forme du profil. Or, cela est important car le tournage laisse naturellement des marques d'outil directionnelles.
Utilisez un plan d'inspection adapté au mode de défaillance :
-
Vérifier les dimensions à température contrôlée et avec un dispositif de fixation constant.
-
Vérifiez la circularité et la cylindricité des ajustements de roulement lorsque les performances dépendent de la forme.
-
Vérifier la rugosité dans la bonne direction et sur les zones fonctionnelles appropriées, et non en des points aléatoires.
Si la pièce est soumise à une fatigue par contact de roulement ou à des conditions similaires, l'intégrité de surface est primordiale. Des études établissent un lien entre les contraintes résiduelles et le comportement de la couche blanche après tournage et rectification et les performances en fatigue.
Avantage en termes de délai de livraison : un itinéraire machine contre un temps d’attente pour le broyage
Le tournage dur permet souvent de réduire les délais de production car il supprime une étape d'usinage complète. On peut réaliser la finition des pièces de rotation trempées sur le centre de tournage, puis ne rectifier que les faces qui nécessitent réellement une rectification.
Ce routage réduit également les risques. Moins de transferts préservent les données de référence. Moins de configurations réduisent les erreurs d'empilement. Vous pouvez ainsi réserver la capacité de broyage au petit nombre de CTQ qui doivent être irréprochables.
Matériaux courants à haute dureté et modifications du plan de processus
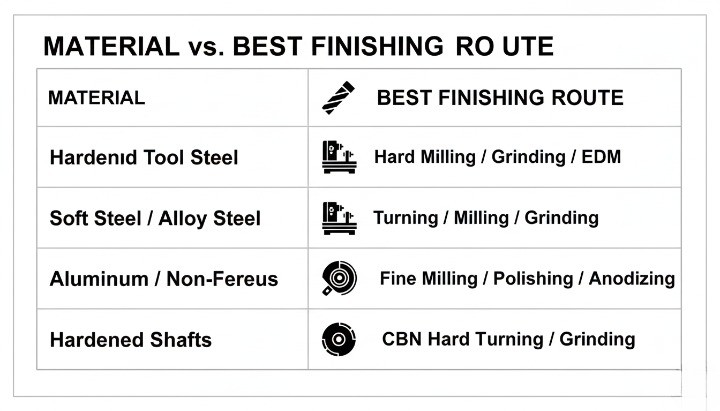
Le choix du matériau influe sur l'usure des outils, la circulation de la chaleur et les étapes de finition. Il est essentiel de ne pas choisir une méthode de finition au hasard et de tenter de l'adapter. Commencez par évaluer la dureté, les risques liés aux caractéristiques et les surfaces critiques. Choisissez ensuite la combinaison d'usinages (fraisage, tournage, rectification et électroérosion) qui préserve les faces fonctionnelles.
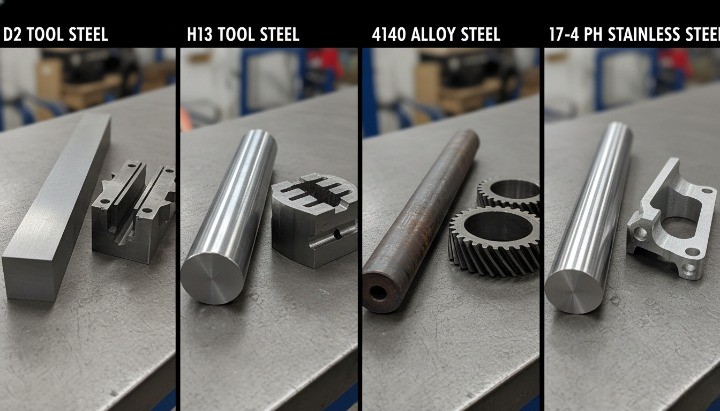
Acier à outils D2 : résistance extrême à l’usure et contrôle de l’usure des outils
L'acier D2 est un acier à outils pour travail à froid à haute teneur en carbone et en chrome, reconnu pour sa grande résistance à l'usure et sa dureté élevée. Cependant, cette résistance a un prix : sa microstructure contient des carbures durs riches en chrome, ce qui entraîne une usure rapide des outils en cas de surcharge dans les angles ou de recoupe de copeaux.
Planifiez l'usinage D2 comme une opération d'usure. Utilisez des trajectoires d'outil à engagement constant, évitez le rainurage et maîtrisez les pics de chaleur. Poursuivez la rectification sur les quelques faces CTQ exigeant la rugosité Ra la plus faible ou le meilleur contrôle de forme.
Acier à outils pour travail à chaud H13 : priorités en matière de stabilité, de comportement thermique et d’intégrité de surface
L'acier H13 est un acier à outils pour travail à chaud au chrome-molybdène qui résiste à la fissuration par fatigue thermique et conserve sa résistance à haute température. De ce fait, il est couramment utilisé dans les outillages pour travail à chaud, notamment pour la fonderie sous pression et le forgeage, applications où les cycles thermiques mettent à rude épreuve les aciers fragiles.
L'usinage H13 privilégie souvent une approche hybride. Après traitement thermique, il est recommandé d'usiner la majeure partie de la géométrie par fraisage dur, puis de rectifier uniquement les faces d'étanchéité, de palier ou de référence qui déterminent la conformité. Il convient également de surveiller l'intégrité de surface et la stabilité des arêtes des éléments fins soumis à des cycles thermiques.
Acier pré-trempé AISI 4140 : stratégie de production optimisée et maîtrise des coûts
L'acier 4140 pré-trempé présente généralement une dureté Rockwell C (Rc) comprise entre 28 et 36, offrant une résistance utile tout en conservant une bonne usinabilité. Les acheteurs l'apprécient pour la production car il réduit les risques de déformation lors du traitement thermique et raccourcit le processus par rapport à l'usinage à blanc suivi d'une trempe, puis d'un redressage.
Considérez l'acier 4140 pré-trempé comme un gage de stabilité. Vous pouvez usiner avec précision de nombreuses zones tout en conservant des contraintes critiques de qualité (CTQ) élevées si votre montage reste rigide. N'utilisez la rectification que lorsque le dessin impose des formes extrêmes ou une rugosité très faible sur les faces fonctionnelles.
Acier inoxydable 17-4 PH H900 : Comportement et points de risque liés au durcissement structural
L'acier inoxydable 17-4 PH (UNS S17400) est un acier à durcissement structural. De nombreux ateliers l'usinent à l'état A, puis le laissent vieillir jusqu'à sa résistance finale, car le vieillissement utilise des températures relativement basses et peut réduire la formation de calamine et les déformations par rapport aux procédés de durcissement à haute température.
En H900, les propriétés tendent vers une résistance maximale, et les fournisseurs publient généralement les valeurs minimales de limite d'élasticité pour cet état. Votre plan de traitement doit tenir compte des forces de coupe plus élevées et de l'usure plus rapide des outils qu'en condition A. Vous devez également définir comment vous mesurerez la rugosité Ra et le formage sur les interfaces d'étanchéité ou de palier.
Remarques sur le choix des matériaux qui influent sur les délais et les coûts
Utilisez ces règles d'achat lorsque vous comparez les devis :
-
Demandez l'état exact : recuit, pré-durci, trempé et revenu, ou durci par précipitation.
-
Adaptation du processus au risque lié à la caractéristique : fraisage complexe 3D, rectification uniquement des faces CTQ, électroérosion uniquement là où la géométrie l’exige.
-
Demandez comment le fournisseur prévient les boucles de retouche : type de trajectoire d’outil, règles d’usure des outils et points de contrôle.
-
Planifiez la finition après le traitement thermique : rétablissez les références avant de rechercher des microns.
Conseils de conception pour l'usinage de pièces dures : Règles de conception pour la fabrication (DFM) à la disposition des ingénieurs
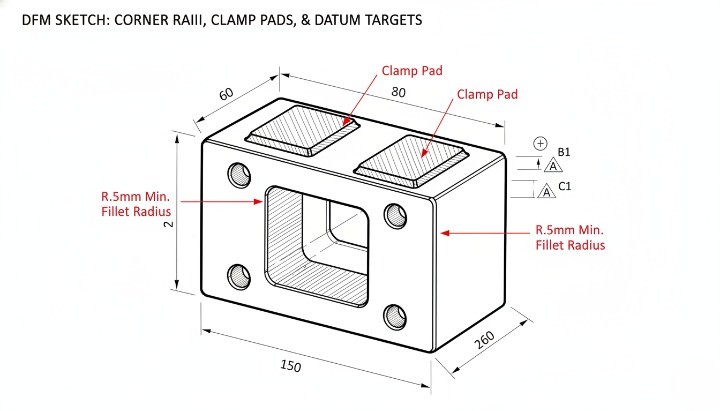
Concevez des pièces pour l'usinage de précision en maîtrisant trois facteurs clés : l'accessibilité des angles, la rigidité et le zonage CTQ . En façonnant les éléments autour d'un engagement stable de l'outil et de références stables, vous réduisez la dépendance à l'électroérosion, préservez l'intégrité de surface et limitez les retouches après traitement thermique. Le traitement thermique pouvant déformer les pièces et modifier leurs dimensions, votre conception doit anticiper ces mouvements et prévoir le repositionnement des éléments en conséquence.
Évitez les angles internes vifs : quand l’usinage électrochimique devient obligatoire
Les angles internes vifs engendrent des procédés lents et coûteux. Les outils de fraisage ayant un rayon de courbure, ils ne peuvent pas créer d'angle interne parfaitement vif. Lorsque votre conception exige un rayon interne quasi nul, on recourt souvent à l'électroérosion.
L'usinage par électroérosion à fil est couramment utilisé pour les angles rentrants à faible rayon et les fentes étroites dans les matériaux conducteurs durs. Pour optimiser la vitesse d'usinage, il est recommandé de spécifier un rayon de courbure interne adapté à la fonction.
Utilisez ces règles :
-
Ajoutez des rayons internes aux poches et aux cavités chaque fois que cela est possible.
-
Évitez les « fentes pour aiguilles » et les formes profondes et étroites, sauf si elles sont réellement fonctionnelles.
-
Si vous devez utiliser l'électroérosion, limitez les surfaces traitées à la zone minimale requise.
La rigidité est primordiale : concevoir les zones de serrage et les surfaces d’appui
L'usinage de précision accentue les vibrations. Vous pouvez réduire les risques dès la conception en fournissant au fournisseur de meilleures options de bridage et une géométrie de support optimisée. Un système de bridage rigide est souvent plus important que le choix entre deux outils de coupe.
Faites-le exprès :
-
Ajouter des coussinets de serrage sur les faces non fonctionnelles.
-
Ajouter des supports plats près des parois minces et des nervures hautes.
-
Évitez les longues portions de code non prises en charge qui amplifient les interférences.
-
Éloignez les faces critiques des marques de serrage évidentes et des risques de déformation.
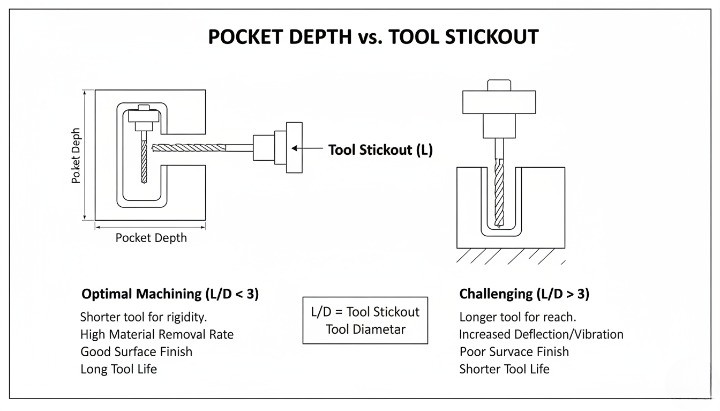
Réduire l'utilisation d'outils à longue portée : Règles de profondeur/diamètre pour les poches et les murs
Les outils à longue portée réduisent la rigidité, augmentent les vibrations et accélèrent l'usure. Dans l'acier trempé, une grande longueur de porte-à-faux accroît également le risque d'altération de la surface, car l'outil frotte et chauffe la surface dès l'apparition des vibrations.
Caractéristiques de conception pour réduire la portée :
-
Utilisez les poches ouvertes plutôt que les poches fermées profondes lorsque c'est possible.
-
Diviser les poches profondes en profondeurs étagées.
-
Prévoir un accès de dégagement pour que l'outil puisse s'approcher sans surplomb excessif.
-
Évitez les nervures profondes et étroites sans dégagement pour l'évacuation des copeaux.
Tolérances attendues : Ce que le fraisage dur permet de réaliser et ce qui nécessite une rectification
Le fraisage de précision permet d'obtenir des résultats précis sur des formes stables, mais la rectification reste la méthode la plus sûre pour des dimensions et des formes très précises sur des géométries simples. Votre conception doit distinguer les caractéristiques critiques (« CTQ ») impératives des géométries « fonctionnelles mais tolérantes ». Pour un aperçu rapide de l'impact des choix de tolérance sur le routage et le coût, consultez notre guide sur les tolérances d'usinage CNC.
Utilisez cette logique CTQ :
-
Appliquez les exigences les plus strictes en matière de taille et de forme aux quelques faces qui déterminent véritablement la fonction.
-
Utilisez les symboles GD&T de manière cohérente afin que l'inspection corresponde à l'intention. La norme ISO 1101 définit le langage symbolique et les règles de spécification géométrique.
-
Si vous avez besoin d'une stabilité maximale en termes de rondeur ou de planéité, prévoyez un meulage sur ces faces.
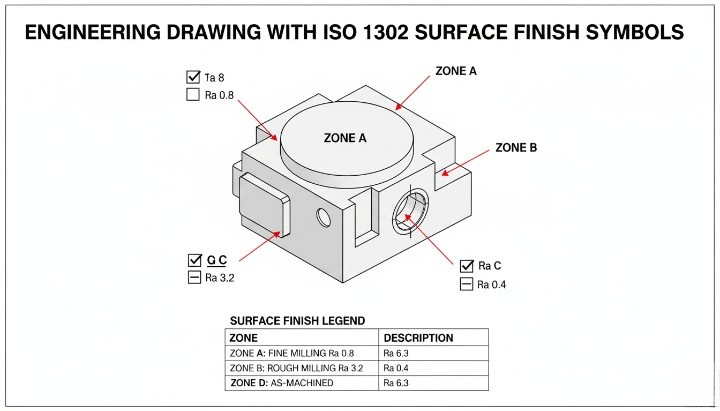
Zones de finition de surface : où les marques d’outils sont-elles acceptables et où ne le sont-elles pas ?
Les problèmes de finition de surface proviennent souvent d'un problème de dessin. Si votre plan utilise une seule indication de rugosité pour l'ensemble des surfaces, les fournisseurs auront tendance à surtraiter les faces à faible risque ou à sous-traiter les faces fonctionnelles.
Contrôlez cela grâce au zonage :
-
Définir les faces d'étanchéité, les faces de roulement, les faces de glissement et les faces esthétiques comme des zones distinctes.
-
Indiquez clairement la texture de surface en suivant les conventions de dessin standard. La norme ISO 1302 spécifie comment représenter la texture de surface dans la documentation technique.
-
Ajoutez des indications de direction sur les faces fonctionnelles lorsque le sens de la texture est important. Ra seul n'explique pas la direction.
Traitement thermique et stratégie de référence : caractéristiques de conception facilitant le repositionnement après traitement thermique
La déformation due au traitement thermique est normale. Votre conception doit tenir compte des variations de taille et de forme et permettre un repositionnement reproductible. Il est indiqué que chaque pièce se déforme plus ou moins lors du traitement thermique, et que la planification de cette déformation permet d'éviter les mauvaises surprises.
Intégrer la possibilité de relocalisation dans la conception :
-
Ajouter des cibles ou des plaques de référence qui résistent au traitement thermique et à la finition.
-
Évitez de vous fier aux surfaces minces et flexibles comme références principales.
-
Conserver un système de référence cohérent, de l'usinage à l'inspection jusqu'à l'assemblage.
-
Laissez la matière de finition contrôlée sur les faces CTQ nécessitant un meulage, et non partout.
Liste de contrôle de la qualité et de l'approvisionnement pour les pièces trempées
Vous qualifiez les fournisseurs de pièces durcies sur la base de preuves, et non de promesses. Si votre demande de devis comporte des lacunes, les fournisseurs improvisent. Leurs itinéraires divergent, leurs offres fluctuent, et votre programme absorbe le risque.
Utilisez cette liste de contrôle pour sécuriser la chaîne de processus dès le début. Vous réduirez ainsi les imprévus liés aux délais, éviterez les litiges lors des inspections et limiterez le meulage aux seules zones critiques.

Éléments de la demande de devis qui empêchent les fluctuations de prix
Vous évitez les fluctuations de devis en éliminant toute ambiguïté. Les échecs des travaux sur acier trempé sont le plus souvent dus à des informations manquantes sur l'état de dureté, le zonage CTQ et les preuves d'inspection.
Utilisez ce tableau d'entrée de la demande de prix comme référence :
| Entrée RFQ | Que faut-il préciser ? | Pourquoi c'est important pour les coûts et les risques |
|---|---|---|
| Matériau + état | Cible/plage de qualité, d'état et de dureté | L'état de l'outil influence l'usure, la déformation et les décisions de routage. |
| Traitement thermique | Norme, responsable du processus et certification requise | Le traitement thermique modifie les données de référence et la taille finale |
| Liste CTQ | Dimensions, forme et finition de surface par face fonctionnelle | Les fournisseurs doivent planifier l'étendue du meulage et la méthode d'inspection |
| GD&T | Données géodésiques, légendes et règles d'interprétation | La norme GD&T définit comment mesurer et accepter la géométrie (ISO 1101). |
| Texture de surface | Cibles Ra et leurs domaines d'application | Les règles d'indication de l'état de surface proviennent de la norme ISO 1302. |
| Exigences Edge | Rupture de bord, limites de bavure et règles de bord indéfinies | Indication de bord non définie utilise la norme ISO 13715 |
| Quantité + calendrier | Quantité de prototypes, demande annuelle et montée en puissance | La stratégie de durée de vie des outils et le plan d'échantillonnage dépendent du volume |
| Finition et protection | Règles de prévention de la rouille, d'emballage et de manutention | Les surfaces durcies et finies se rayent facilement et s'usent silencieusement. |
Si vous vous contentez d'écrire « meuler là où c'est nécessaire », les fournisseurs auront des avis divergents sur la définition de « nécessaire ». Prévoyez le meulage sur les faces critiques identifiées. Vous réduirez ainsi les reprises et éviterez les dérives du périmètre.
Que faut-il demander dans le plan de processus : outillage, trajectoire d’outil, gestion de la chaleur, réglages ?
Un bon fournisseur saura décrire le trajet en termes simples. Vous devriez demander un plan de processus succinct incluant les décisions qui garantissent la stabilité.
Demandez les articles suivants :
-
Parcours prévu : fraisage dur, tournage dur, rectification, électroérosion, et les cas où chaque opération est applicable.
-
Nombre de réglages et plan de données après traitement thermique
-
Type d'outillage et revêtement des faces CTQ
-
Type de trajectoire d'outil pour le fraisage dur (stratégie d'engagement constant)
-
Approche de gestion de la chaleur (stratégie de séchage et méthode d'évacuation des copeaux)
-
Plan de stock à partir des visages nécessitant un travail acharné
-
Règle de contrôle de l'usure des outils et méthode de mise à jour des décalages
Exigez du fournisseur qu'il indique les points de contrôle. Un fournisseur incapable d'expliquer sa stratégie de configuration ne peut généralement pas reproduire les résultats.
Dossier de preuves à demander : rapport FAI, rapport CMM, rapport d’état de surface, photos des faces CTQ
Votre dossier de preuves doit correspondre aux modes de défaillance des pièces trempées. La taille seule ne garantit pas la fonctionnalité. La forme, la texture de surface et l'état des bords influencent souvent les performances.
Demandez ce dossier de preuves pour vos premiers articles :
-
Rapport FAI avec schéma annoté et résultats par caractéristique
-
Rapport CMM pour les caractéristiques GD&T liées aux références (contexte ISO 1101) Rapport de rugosité de surface avec emplacements de mesure et notes de direction (indication de dessin ISO 1302)
-
Photos des faces et des zones périphériques du CTQ sous un éclairage uniforme
-
Certification du traitement thermique lors de l'achat d'un état durci extérieurement
Essais et preuves de capacité : que faut-il demander avant la production en série ?
Un prototype prouve la faisabilité. Un essai préliminaire prouve la reproductibilité. Il est conseillé de demander un essai préliminaire de courte durée lorsque le programme présente un risque réel pour la production ou une forte sensibilité aux CTQ (critères de qualité critiques).
Utilisez cette liste de vérification pour l'essai :
-
Vérifier que le parcours correspond aux débits et vitesses de production prévus.
-
Confirmer le comportement de la durée de vie des outils et définir une règle de changement d'outil
-
Vérifier la stabilité dimensionnelle et formelle sur plusieurs pièces lors de la production.
-
Vérifier la répétabilité des mesures en utilisant les mêmes dispositifs et conditions
-
Vérifiez que l'emballage protège les faces fonctionnelles pendant le transport et la manutention.
Si votre programme suit des exigences de type automobile, le PPAP offre une approche structurée pour prouver que le processus de production répond aux exigences du dossier de conception et des spécifications lors d'une production réelle. Vous pouvez appliquer la même logique même en dehors du secteur automobile.
Critères d'acceptation : marques d'outils, règles de rupture des arêtes, limites de retouche
Les critères d'acceptation permettent d'éviter les litiges de dernière minute. Il convient de définir ce qui est accepté pour les aspects non critiques et ce qui est refusé pour les aspects fonctionnels.
Définissez ces éléments par écrit :
-
Politique de marquage des outils par zone : fonctionnelle, étanchéité, roulement, esthétique
-
Règles de rupture de bord et limites de bavure utilisant une approche cohérente d'indication des bords (la norme ISO 13715 est utile pour les bords non définis)
-
Limites de retouche : nombre de cycles de retouche et nombre de répétitions d'inspection
-
Règles relatives à l'état de surface : valeur cible Ra, longueur de mesure et direction de mesure (cadre d'indication ISO 1302)
Si vous ne définissez pas de limites de retouche, celle-ci devient un centre de coûts caché. Vous constaterez des retards et des surfaces irrégulières.
La planification hybride comme levier de réduction des coûts : ne perfectionner que ce qui doit absolument être parfait.
La méthode la plus économique et stable consiste souvent à utiliser un procédé hybride. Après traitement thermique, la plupart des géométries sont usinées ou tournées avec précision. Seules les faces critiques (CTQ) exigeant une stabilité dimensionnelle et de forme optimale ainsi qu'une rugosité minimale sont rectifiées.
Utilisez cette règle de décision :
-
Fraisage dur pour géométrie 3D et accès.
-
Virage brusque pour les CTQ de rotation lorsqu'il remplace le meulage en toute sécurité.
-
Ne farmez que les visages CTQ nommés.
-
N'utilisez l'électroérosion que lorsque la géométrie l'impose.
Cette approche réduit les temps de préparation et d'attente, et préserve les données. Elle garantit également une traçabilité claire des achats, car chaque face est associée à une méthode et à une preuve d'inspection définies.
Dépannage : Guide de dépannage rapide
Corrigez la chaîne de processus dans cet ordre : stabilité de l’installation → stabilité de l’engagement → stabilité thermique → stabilité de la mesure. La plupart des défauts « mystères » proviennent de l’un de ces quatre points. Les recherches sur les vibrations en fraisage établissent un lien constant entre l’instabilité et la dynamique du système outil/pièce, ainsi que des facteurs comme le faux-rond et l’amortissement. Il convient donc de considérer les vibrations comme un problème systémique, et non comme un problème lié à la marque de l’outil.
Problèmes liés au fraisage dur : vibrations, écaillage de l’outil, usure rapide
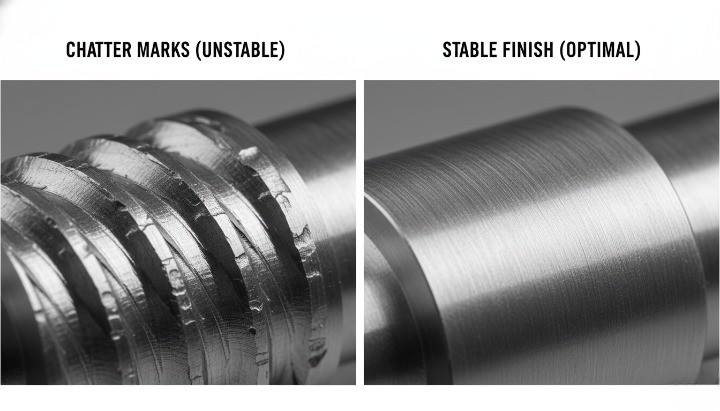
Le broutage se manifeste généralement lorsque le système perd de sa rigidité ou lorsque l'engagement se fait brusquement dans les virages. L'écaillage de l'outil résulte souvent de la même cause. La littérature sur le broutage en fraisage souligne le rôle de la stabilité dynamique et du faux-rond dans ce phénomène.
Utilisez ce tableau de diagnostic rapide :
| Symptôme | Cause la plus fréquente | Solution rapide que vous pouvez appliquer dès aujourd'hui |
|---|---|---|
| Des traces de bavardage sur les murs | Porte-à-faux de l'outil trop long, maintien de la pièce insuffisant | Réduire le dépassement, ajouter du support, réduire la portée axiale |
| Des chuchotements dans les coins | Pics d'engagement, changements de cap brusques | Utilisez des trajectoires à engagement constant et des virages en courbe douce. |
| Écaillage précoce des bords | Sortie de piste, engagement interrompu, surcharge en virage | Réduisez le faux-rond, évitez le rainurage, diminuez l'engagement. |
| Usure rapide, teinte due à la chaleur | Frottement dû à un outil usé ou à une évacuation instable des copeaux | Changez d'outil plus tôt, améliorez l'évacuation des copeaux, évitez les temps de maintien. |
Essayez d'abord ces mesures pratiques :
-
Réduisez le dépassement et augmentez la rigidité avant de modifier les avances et les vitesses.
-
Réduisez l'engagement radial et évitez le rainurage sur toute la largeur dans l'acier trempé.
-
Utilisez un mouvement d'engagement constant dans les virages pour éviter les pics de force soudains.
-
Définissez une règle de changement d'outil avant que l'usure ne provoque des frottements et des pics de chaleur.
Problèmes liés au fraisage dur : dérive dimensionnelle et effets thermiques
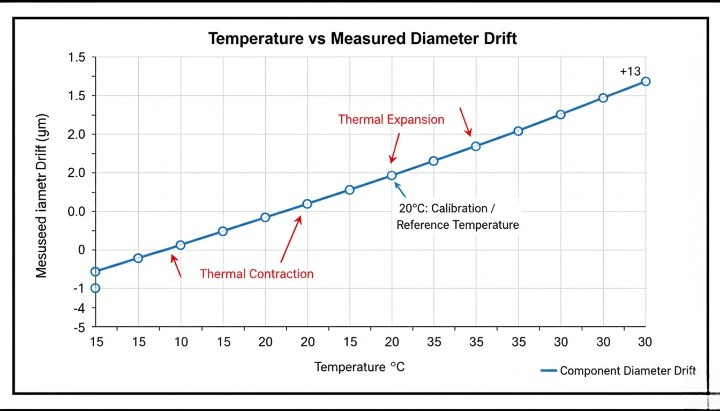
Les variations dimensionnelles ont souvent une origine thermique. Les structures des machines se dilatent avec la température, et leur positionnement peut varier lors des phases de montée en température et des changements de charge. Une note technique de Heidenhain décrit les sources de dérive thermique dans les machines-outils et souligne que les variations de longueur peuvent être importantes sur de courtes périodes sans contrôle adéquat.
Utilisez cette liste de contrôle lorsque la taille « change » pendant une course :
-
Préchauffer la broche et les axes avant la finition CTQ.
-
Veillez à ce que les passes de finition soient constantes en termes de durée, de charge et de trajectoire d'outil.
-
Mesurer les pièces à une température et un temps reproductibles, et non « juste après la découpe ».
-
Séparez la phase d'ébauche par une courte phase de refroidissement.
-
Validez les décalages à l'aide d'une fonction maître stable, et non d'une dimension aléatoire.
 Problèmes de meulage : brûlure, ondulation, conicité
Les problèmes de rectification ressemblent souvent à des défauts de finition, mais ils sont en réalité liés à la chaleur et à l'état de la meule. Une chaleur excessive peut provoquer des brûlures de rectification et des dommages thermiques ; or, selon les sources industrielles et de recherche, elle peut réduire les performances et la durée de vie des composants.
Brûlure (dommages thermiques)
-
Causes typiques : énergie excessive appliquée à la surface, roue émoussée, mauvais dressage, paramètres incorrects.
-
Que faut-il changer en premier : stratégie de dressage, spécifications de la meule, alimentation et régularité de l’alimentation en liquide de refroidissement.
-
Comment détecter les dommages thermiques dans les aciers trempés : les méthodes de microdureté et de contraintes résiduelles apparaissent dans les discussions sur les essais non destructifs.
-
Causes typiques : faux-rond/excentricité de la roue, rapports de vitesse roue/pièce défavorables, réglage instable.
-
Que faire en premier : redresser/dresser la roue, ajuster le rapport de vitesse et pratiquer un démarrage à l’étincelle stable. Conicité
-
Causes typiques : mauvais alignement du dressage, support irrégulier, usure de la roue, état de la machine.
-
Que modifier en premier : vérifier que l’état du dressage correspond à la position de rectification, stabiliser les supports et corriger le comportement d’usure de la meule.
Utilisez cette procédure rapide pour « arrêter le saignement » :
-
Habillez et rectifiez correctement la roue.
-
Réduire la production de chaleur pour éviter les brûlures.
-
Stabilisez le rapport de vitesse et amorcez l'ondulation.
-
Revérifiez les supports et l'alignement pour la conicité.
Problèmes liés à l'usinage par électroérosion : surchauffe, précision des angles, usure des électrodes
L'usinage par électroérosion (EDM) enlève de la matière grâce à des décharges électriques répétées entre des électrodes dans un liquide diélectrique. Par conséquent, les problèmes rencontrés en EDM sont souvent liés à l'état des électrodes, à leur usure et à la qualité du rinçage.
Problèmes courants et solutions rapides :
-
Surchauffe (cavité surdimensionnée) : réduire les réglages agressifs, améliorer la stabilité du rinçage et confirmer la compensation des électrodes.
-
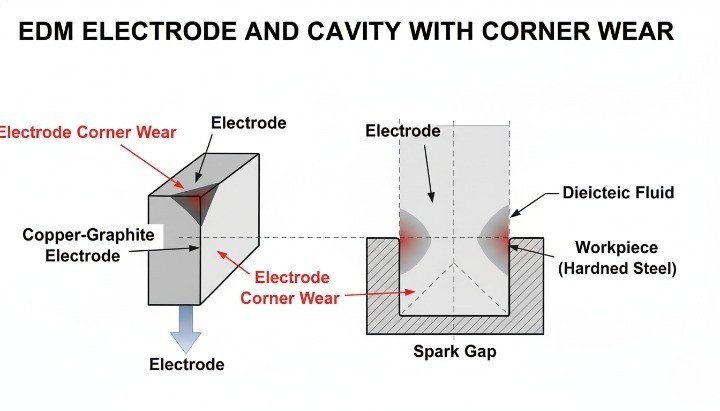
Perte de précision aux angles : les zones d’angle des machines EDM subissent une usure plus importante, et les glossaires EDM décrivent l’usure des angles comme un phénomène connu.
-
Dérive due à l'usure des électrodes : l'usure des extrémités des électrodes est réelle et doit être planifiée en tenant compte des marges d'usure et de la stratégie associée.
Utilisez cette règle de contrôle au niveau des achats :
-
Demandez au fournisseur de préciser le nombre d'électrodes, le comportement à l'usure prévu et la manière dont il compense les angles. S'il ne peut pas répondre clairement, attendez-vous à des problèmes de délais et de précision.
Conclusion
Utilisez le fraisage dur pour les géométries complexes, le tournage dur pour les opérations de rotation critiques et la rectification pour obtenir une forme et une finition optimales sur les quelques faces qui doivent être parfaites. Cette règle réduit les transferts machine, préserve les références et limite les reprises qui augmentent le coût total sur l'acier trempé de 50 à 65 HRC.
Pour obtenir une recommandation de routage fiable, envoyez-moi votre dessin, la liste des CTQ (critères critiques de qualité), les exigences de dureté et les objectifs de finition de surface. J'associerai chaque CTQ au processus présentant le risque le plus faible et définirai les preuves à exiger avant d'approuver la production.