


L'usinage CNC à grande échelle repose sur des dispositifs de fixation qui maintiennent chaque pièce dans une position stable et répétable. Lorsque ces dispositifs sont conçus pour la production de masse plutôt que pour le prototypage, les fabricants obtiennent une précision constante, des temps de cycle prévisibles et un débit fiable. Cet article explique les principes de conception des dispositifs de fixation qui favorisent une production à grande échelle et la stabilité des processus sur le long terme.
De nombreuses équipes constatent que, lors de la mise à l'échelle d'un processus CNC, c'est le dispositif de fixation – et non la machine ou le logiciel – qui devient le facteur limitant. La production s'enraye car les changements d'outillage sont trop longs, le chargement est irrégulier ou le dispositif de fixation ne parvient pas à maintenir les tolérances sur des milliers de cycles. Ces problèmes créent un goulot d'étranglement et empêchent les entreprises d'atteindre leurs objectifs de production.
Ce guide aide les équipes d'ingénierie et d'approvisionnement à comprendre comment concevoir, évaluer et valider les outillages nécessaires à une production en série. Vous y découvrirez les principes qui garantissent la précision à long terme, l'efficacité des temps de cycle, la durabilité, la compatibilité avec l'automatisation et le coût total de possession, afin de prendre des décisions éclairées lors de la planification ou de l'extension de vos programmes d'usinage CNC.
Comprendre les dispositifs de fixation pour l'usinage CNC
Qu’est-ce qui définit un dispositif de montage CNC « prêt pour la production en série » ?
Un montage CNC conçu pour la production en série garantit un positionnement constant, un support rigide et un serrage équilibré sur des milliers de cycles d'usinage. Il maintient la pièce dans une position répétable, minimise la déformation sous charge et permet un chargement rapide sans compromettre la précision. Les ingénieurs utilisent des bagues trempées, des références précises et des mécanismes de serrage stables qui résistent à l'usure en fonctionnement continu. Ils conçoivent également le montage pour permettre une évacuation fluide des copeaux et un flux de liquide de refroidissement ininterrompu, évitant ainsi l'accumulation de matière susceptible d'affecter l'ajustement ou la précision. Un montage destiné à la production doit supporter des temps d'arrêt machine prolongés, prendre en charge l'automatisation lorsque nécessaire et maintenir des tolérances serrées tout au long des longues séries de fabrication, en s'appuyant sur des composants CNC de précision pour une durabilité et des performances optimales.

Dispositifs de prototypage vs. dispositifs de production : principales différences en termes de performance et de coût
Les montages de prototypage privilégient la flexibilité et la rapidité. Les équipes les utilisent pour valider la géométrie des pièces, explorer les trajectoires d'outils et ajuster les stratégies d'usinage. Le prototypage étant axé sur l'apprentissage plutôt que sur la durabilité, ces montages utilisent souvent des matériaux souples, des composants réglables et des configurations facilement modifiables. À l'inverse, les montages de production doivent résister à un fonctionnement continu. Ils intègrent des surfaces d'usure trempées, des butées renforcées, des forces de serrage stables et des éléments à changement rapide qui réduisent le temps de cycle et améliorent la régularité du takt. Les montages de prototypage sont moins coûteux, mais leur précision diminue avec le temps ; les montages de production nécessitent un investissement initial plus important, mais permettent de réduire le coût par pièce et d'assurer un débit prévisible dans les environnements à haut volume.

Pourquoi les gabarits sont-ils rarement utilisés dans la production de masse CNC (Précision concernant l'intention de recherche) ?
Les gabarits guident les outils, tandis que les dispositifs de fixation maintiennent les pièces. Les machines CNC contrôlant déjà numériquement le mouvement des outils, les gabarits n'offrent aucun avantage fonctionnel dans l'environnement de production actuel. Les flux de production CNC modernes reposent exclusivement sur les dispositifs de fixation, car la répétabilité du positionnement, la rigidité et l'efficacité du chargement contribuent directement à la précision d'usinage et à la performance des temps de cycle. Les gabarits restent pertinents pour le perçage manuel ou les opérations simples, où l'utilisateur a besoin d'un guidage physique pour l'outil de coupe. En production de masse CNC, les dispositifs de fixation sont prédominants car ils permettent l'automatisation, le chargement de plusieurs pièces et une qualité constante sur de longues séries de production.
Modes de défaillance courants des dispositifs de fixation dans les opérations CNC de longue durée
Les montages utilisés lors de longues séries de production révèlent des faiblesses que les prototypes ne mettent jamais en évidence. L'usure des goupilles de positionnement engendre des erreurs progressives, tandis que les éléments de serrage perdent de leur force et contribuent au déplacement des pièces sous l'effet des charges de coupe. Les zones non supportées déforment les pièces à parois minces, provoquant une dérive dimensionnelle. La dilatation thermique lors de longs quarts de travail peut modifier les références, et les copeaux peuvent s'accumuler sur les surfaces d'appui, empêchant un contact stable. Une rigidité insuffisante induit des vibrations qui réduisent la durée de vie des outils et la qualité de surface. Les facteurs humains, tels qu'une charge manuelle irrégulière, sont également sources de variations. La compréhension de ces modes de défaillance permet aux ingénieurs de concevoir des montages qui conservent leur précision sur des milliers de cycles, et non seulement lors des réglages initiaux.
Principes fondamentaux d'ingénierie de la conception des dispositifs de production
Stratégie de référence — Localisation primaire, secondaire et tertiaire pour plus de cohérence
Une stratégie de référence fiable garantit le positionnement constant de chaque pièce, cycle après cycle. Un dispositif de montage de qualité industrielle définit clairement les surfaces de positionnement primaire, secondaire et tertiaire, immobilisant la pièce dans une orientation reproductible. Les ingénieurs choisissent des références qui reflètent les exigences fonctionnelles et minimisent les erreurs d'empilement, notamment lorsque plusieurs éléments utilisent un système de coordonnées commun. Un enchaînement correct des références prévient la rotation, l'inclinaison et la dérive axiale, protégeant ainsi les éléments critiques en termes de tolérance. Une stratégie de référence robuste est essentielle pour le chargement automatisé ou le montage de pièces multiples, où de petits défauts d'alignement entraînent rapidement des défaillances dimensionnelles en aval. Le respect des normes industrielles, telles que celles définies par l' Administration de la normalisation de Chine, garantit que les références répondent aux critères de performance requis pour des processus de production de haute qualité.

Stabilité et rigidité — Maîtrise de la déflexion, des vibrations et des broutages
Un montage rigide absorbe les forces d'usinage sans se déformer. Une rigidité insuffisante engendre des vibrations, une qualité de surface irrégulière et une usure prématurée de l'outil. Les montages de production reposent sur des bases robustes, des blocs de support trempés et des trajets de charge courts entre les brides et les références afin de garantir la stabilité des pièces. Les ingénieurs évaluent également les forces de coupe, la portée de l'outil et l'orientation de la broche pour s'assurer que le montage puisse supporter les charges d'usinage réelles. Des nervures de renfort, des points de contact optimisés et un choix judicieux des matériaux contribuent à réduire les vibrations et à préserver la précision des éléments. La stabilité devient encore plus critique en usinage à grande vitesse, où les charges dynamiques amplifient les faiblesses du montage.
Équilibre des forces de serrage — Éviter la déformation des matériaux à parois minces ou mous
Une force de serrage inégale peut déformer la géométrie, notamment les pièces en aluminium à parois minces ou les métaux tendres comme le cuivre. Un dispositif de fixation bien conçu répartit la force sur des surfaces stables afin d'éviter toute déformation locale. Un serrage équilibré prévient le cintrage, l'ovalisation, l'affaissement des parois et la transmission des contraintes aux zones critiques. Les ingénieurs utilisent souvent des brides flottantes, des mors souples, des patins sur mesure ou des mécanismes à force contrôlée pour maintenir les pièces fragiles sans les endommager. Sur les lignes de production à haut volume, l'équilibre des forces garantit également une qualité constante sur de nombreux cycles, réduisant ainsi le risque de rebuts liés aux variations de charge.
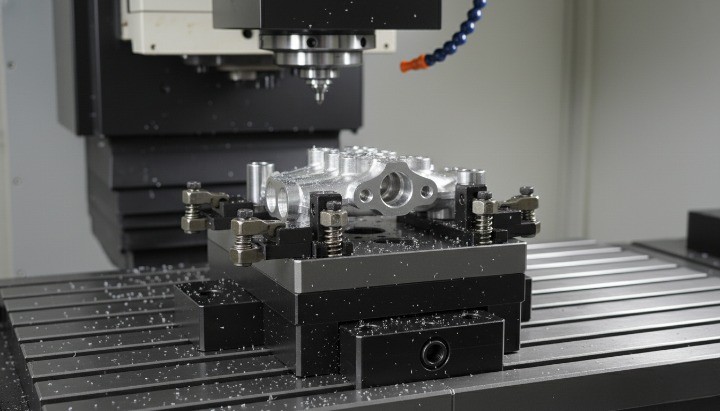
Contrôle des tolérances — Comment les dispositifs de fixation affectent-ils la répétabilité et la précision dimensionnelle ?
Les dispositifs de fixation influencent directement la précision de la répétabilité des opérations d'usinage. Si un dispositif autorise des mouvements de la pièce, un positionnement imparfait ou des micro-décalages, la dérive dimensionnelle s'accumule. Les dispositifs de fixation de précision utilisent des butées trempées, des repères rectifiés et des supports stables pour garantir un positionnement précis et répétable quelles que soient les conditions d'usinage. Les ingénieurs valident la répétabilité des données de référence à l'aide de comparateurs à cadran ou de contrôles par machine à mesurer tridimensionnelle (MMT) avant le passage à la production en série. Un dispositif de fixation de qualité minimise la dépendance à l'opérateur, réduit les retouches et assure la stabilité des tolérances sur de longues périodes de travail, même en cas de variations thermiques des machines ou des outils.
Effets thermiques — Gestion de la dilatation thermique et de l'accumulation cyclique
L'usinage continu génère de la chaleur dans la pièce et le dispositif de fixation. Sur les longues séries de production, cette dilatation peut entraîner des décalages dimensionnels ou une réduction de la force de serrage. Les ingénieurs anticipent les mouvements thermiques et conçoivent des dispositifs de fixation dont les matériaux, la géométrie et les zones de contact garantissent la stabilité malgré les variations de température. L'utilisation d'acier dans les zones de contact important, l'intégration de canaux de refroidissement, la mise en place de voies de ventilation ou la gestion de l'espacement des cycles permettent de réduire la dérive dimensionnelle induite par la chaleur. La gestion thermique est particulièrement importante pour les pièces de haute précision ou les opérations à cycle long.
Évacuation des copeaux et accès au liquide de refroidissement — Essentiels pour le temps de cycle et la qualité de surface
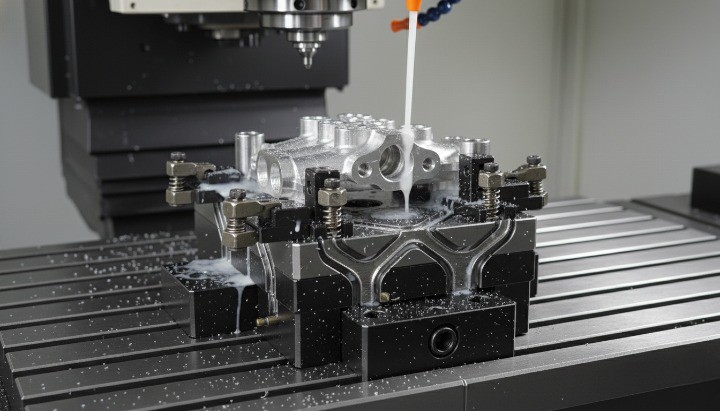
Une mauvaise évacuation des copeaux affecte le positionnement des pièces, augmente la chaleur et dégrade la qualité de surface. Les dispositifs de production doivent permettre aux copeaux de s'évacuer des surfaces de positionnement critiques et d'éviter leur accumulation sous la pièce. Les ingénieurs conçoivent des géométries ouvertes, des surfaces inclinées, des circuits de refroidissement et des zones d'évacuation des copeaux afin de maintenir un environnement d'usinage propre. Un accès optimal au liquide de refroidissement améliore également la durée de vie des outils et permet d'utiliser des paramètres de coupe plus élevés, contribuant ainsi directement à la réduction du temps de cycle. Dans les environnements de production à haut volume, une maîtrise efficace des copeaux réduit les arrêts imprévus dus au nettoyage, au mauvais alignement des pièces ou aux défaillances d'outils.
Considérations relatives à la conception des dispositifs spécifiques à la production de masse
Optimisation du débit et du temps de cycle (fonctionnalités SMED, changement rapide, compatibles avec l'automatisation)
Un dispositif de production doit permettre des changements d'outillage rapides et des temps de cycle prévisibles, car ces facteurs déterminent la productivité réelle en usinage CNC de masse. Un dispositif bien conçu minimise les temps morts, réduit les réglages manuels et assure un fonctionnement aussi constant que possible de la broche. La réussite d'une production à grande échelle repose sur la capacité des opérateurs ou des robots à charger les pièces, à verrouiller le dispositif et à démarrer l'usinage efficacement et sans délai.
Les concepteurs associent souvent les principes SMED à des éléments modulaires ou à changement rapide afin que les opérateurs puissent changer de lot en quelques minutes plutôt qu'en plusieurs heures. Des caractéristiques telles que les socles à point zéro, les broches prépositionnées, les modules de serrage automatiques et les palettes standardisées réduisent le temps de manutention et stabilisent le takt time sur les longues séries, faisant de produits comme les paliers en aluminium un composant essentiel pour atteindre un débit élevé et une optimisation constante du temps de cycle.

Dispositifs de fixation multi-pièces ou mono-pièce : quand choisir la solution la plus adaptée
Les montages multi-pièces optimisent l'utilisation des machines en permettant l'usinage simultané de plusieurs composants. Cette stratégie est particulièrement adaptée aux pièces de petite et moyenne taille nécessitant un enlèvement de matière modéré, où le temps de cycle est principalement déterminé par la longueur de la trajectoire d'outil plutôt que par le bridage. Correctement conçus, les montages multi-pièces permettent souvent d'obtenir un rendement supérieur de 20 à 40 %.
Les montages monoblocs sont plus adaptés aux pièces de grande taille, de précision critique ou sensibles à la déformation. Ils garantissent la stabilité, simplifient l'accès aux outils et réduisent les variations dimensionnelles entre les lots. Souvent, le procédé le plus performant combine les deux approches : l'utilisation de montages multi-pièces pour l'ébauche et de montages monoblocs pour la finition.
Durabilité des équipements, zones d'usure et planification de la maintenance préventive
Un dispositif de production en série doit résister à des milliers, voire des millions de cycles sans se dégrader. Les zones à fort impact (goupilles de positionnement, surfaces de serrage, pastilles de contact et clavettes d'alignement) subissent l'usure la plus importante. Si ces zones cèdent prématurément, le rendement diminue et les variations dimensionnelles augmentent.
Les ingénieurs prolongent la durée de vie des dispositifs de fixation en intégrant des inserts en acier trempé, des bagues remplaçables et des points de contact traités en surface. La maintenance préventive est également essentielle. Les ateliers surveillent l'usure des dispositifs grâce aux données SPC, aux inspections visuelles et à la mesure périodique des éléments de positionnement afin d'éviter toute dérive de qualité. Un dispositif de fixation conçu pour durer réduit les temps d'arrêt, les rebuts et les réparations d'urgence.

Choix des matériaux — Aluminium, acier, acier à outils, fixations hybrides
Le matériau utilisé pour le dispositif de fixation influe sur sa résistance, son poids, son coût et sa durée de vie. L'aluminium convient parfaitement aux dispositifs légers à faible inertie ou lorsque les opérateurs manipulent fréquemment les unités. L'acier offre une rigidité et une stabilité bien supérieures pour les opérations de coupe intensives. Les aciers à outils tels que le H13 ou le D2 résistent à l'usure dans des conditions extrêmes, notamment lorsque de petits éléments de positionnement sont soumis à des milliers de cycles par semaine.
Les dispositifs hybrides associent des corps en aluminium à des inserts en acier, offrant un compromis idéal entre durabilité et poids. Cette approche permet de maîtriser les coûts tout en garantissant la stabilité des éléments soumis à de fortes contraintes lors de longues campagnes de production.
Conception pour une répétabilité à long terme — Goupilles, bagues, localisateurs, inserts rigides
La répétabilité détermine la capabilité du processus, et les dispositifs de fixation doivent maîtriser les variations à chaque interface de positionnement. Des broches rectifiées avec précision, des bagues trempées, des butées plates et des positionneurs angulaires contribuent à définir des références cohérentes pour des milliers de pièces. Une bonne répétabilité réduit les corrections d'outillage, améliore le coefficient de corrélation (Cpk) et stabilise les performances d'assemblage en aval.
Les inserts rigides protègent les surfaces de positionnement contre l'usure cumulative, tandis que les bagues permettent un remplacement rapide sans usinage d'un nouvel outillage. Cette approche modulaire assure la continuité de la production même lorsque certaines pièces de l'outillage atteignent leur limite d'usure.
Système anti-erreur (Poka-Yoke) pour une production zéro défaut
Les dispositifs anti-erreur (poka-yoke) empêchent les opérateurs de charger les pièces incorrectement en les guidant vers une seule orientation possible. À mesure que les géométries se complexifient, la prévention des erreurs devient essentielle pour la production en grande série, car un chargement incorrect entraîne des rebuts immédiats. Les concepteurs utilisent des surfaces de contact asymétriques, des géométries à clavette, des languettes d'orientation et des zones bloquées pour éliminer tout risque de mauvais positionnement.
Ces éléments améliorent le rendement, réduisent la charge d'inspection et permettent à des opérateurs semi-qualifiés ou à des robots d'effectuer des tâches de chargement de manière sûre et fiable.
Conception pour le chargement et le déchargement robotisés ou automatisés
Les dispositifs de fixation automatisés doivent garantir des trajectoires d'accès prévisibles, un mouvement de serrage rigide et un positionnement précis. Les robots nécessitent des angles d'approche, des zones de préhension et un dégagement constants autour des pinces et des axes. Les systèmes pneumatiques ou hydrauliques sont souvent plus performants que les dispositifs manuels car ils synchronisent le serrage avec les signaux de la machine.
Les dispositifs compatibles avec l'automatisation améliorent la disponibilité et assurent un débit constant, même en cas de fluctuations de la main-d'œuvre. Ils réduisent également les erreurs humaines et permettent un usinage continu 24 h/24 et 7 j/7 en environnement sans surveillance.

Conception de dispositifs facilitant la maintenance — Remplacement rapide des pièces d'usure
La facilité d'entretien garantit le fonctionnement optimal du dispositif tout au long des longs cycles de production. Les concepteurs considèrent les points de contact, les broches, les brides, les bagues et les patins d'usure comme des consommables. Lorsque les opérateurs peuvent remplacer les composants usés en quelques minutes plutôt qu'en plusieurs heures, les lignes de production restent stables et les temps d'arrêt sont réduits.
Des voies d'accès simplifiées, des composants étiquetés et des kits de remplacement standardisés permettent aux équipes de maintenance de maintenir les installations en parfait état. Cette approche garantit une qualité constante et évite les pannes soudaines qui perturbent les délais de livraison.
Erreurs courantes de conception des dispositifs de fixation dans l'usinage CNC à grand volume
Serrage excessif et déformation des pièces
En production de masse, le sur-serrage est l'un des moyens les plus rapides de mettre au rebut des pièces conformes . Lorsque la force de serrage est trop élevée, les parois fines, les nervures longues et les alliages tendres se déforment pendant l'usinage. La pièce peut reprendre sa forme initiale après le desserrage, ce qui explique que ses dimensions soient conformes aux contrôles en cours de production mais non conformes à l'inspection finale. Cela se traduit par des alésages coniques, des faces déformées ou une planéité irrégulière au sein du lot.
Pour éviter cela, considérez le serrage comme une variable maîtrisée et non comme une estimation. Utilisez des forces de serrage calculées en fonction de la limite d'élasticité du matériau et de la surface de contact. Privilégiez plusieurs serrages légers avec un support adéquat plutôt qu'un seul serrage trop puissant. Dans la mesure du possible, serrez sur des éléments robustes ou des coussinets sacrificiels intégrés à la pièce. Pour les projets critiques, il est judicieux de réaliser un essai en mesurant les pièces à la fois en montage et à l'état libre afin d'évaluer leur retour élastique.

Mauvais choix de référence entraînant une dérive de position
Une autre erreur fréquente consiste à utiliser un système de référence inadapté pour les dispositifs de fixation, les programmes et les contrôles . Si vos surfaces de positionnement ne correspondent pas aux références fonctionnelles du dessin, vous rencontrerez des problèmes de dérive de position, de désalignement des pas et d'incohérence dans les résultats de position réelle. Ces problèmes n'apparaissent souvent que lorsque les volumes de production augmentent et que les données de mesure s'accumulent.
Les bonnes pratiques de production en série consistent à ancrer les dispositifs de fixation aux mêmes références primaires, secondaires et tertiaires que celles figurant sur le gabarit GD&T de la pièce. Il est déconseillé d'utiliser des surfaces superficielles ou instables comme références de positionnement. Lorsque des pièces moulées ou forgées présentent des variations, il est recommandé d'usiner au préalable des points de référence lors d'une opération antérieure. Ces points de référence pourront ensuite être utilisés pour les dispositifs de fixation ultérieurs afin de garantir la cohérence de l'ensemble de la chaîne de production.
Accès insuffisant aux outils et négligence des contre-dépôts
Certains dispositifs de fixation, bien que paraissant corrects en CAO, empêchent l'outil de coupe d'atteindre toutes les zones requises . Les ingénieurs peuvent négliger la longueur du porte-outil, les angles d'inclinaison ou l'évacuation des copeaux. Les opérateurs compensent alors par des opérations supplémentaires, des retouches manuelles ou des configurations ingénieuses. Il en résulte un allongement du temps de cycle et une diminution de la répétabilité.
Pour éviter cela, validez chaque montage par une simulation 3D complète de la trajectoire d'outil avant l'usinage de l'acier. Vérifiez le dégagement non seulement des fraises, mais aussi des porte-outils, des palpeurs et des buses de refroidissement. Posez-vous des questions simples :
-
Une seule configuration peut-elle assurer toutes les fonctionnalités essentielles ?
-
Existe-t-il des contre-dépôts cachés qui nécessitent des outils encombrants ?
-
Le corps du luminaire crée-t-il des zones d'ombre qui retiennent les copeaux ?
Si vous devez accepter un accès limité, concevez le processus de manière délibérée avec des dispositifs secondaires ou réorientez les opérations au lieu d'espérer que l'atelier résolve le problème plus tard.
Manque de résistance à l'usure dans les zones à fort impact
Les dispositifs soumis à des milliers de cycles présentent une usure localisée : les butées, les axes, les blocs en V, les surfaces de serrage et les butées d’arrêt. Une erreur fréquente consiste à utiliser le même matériau de base pour l’ensemble, sans inserts ni bagues trempés. Après quelques mois, l’usure des surfaces de contact critiques entraîne une dérive dimensionnelle progressive.
Pour la production de masse, concevez dès le départ des interfaces sacrificielles et remplaçables :
-
Utilisez des goupilles ou des bagues de positionnement trempées et rectifiées aux points de référence clés.
-
Ajouter des bandes ou des inserts trempés sur les faces de serrage soumises à des impacts répétés.
-
Faites de ces pièces des éléments standard qui peuvent être remplacés rapidement sans avoir à réusiner l'ensemble du dispositif.
Intégrez l'inspection des pièces d'usure à votre programme de maintenance préventive. Un simple contrôle de jauge ou une comparaison de hauteur tous les quelques milliers de cycles suffit souvent à détecter rapidement toute dérive.

Conception de dispositifs qui augmentent le temps de cycle au lieu de le réduire
Un autre piège consiste à utiliser un dispositif « esthétique mais lent » . Il paraît impressionnant, mais le chargement est trop complexe, le serrage nécessite plusieurs clés, ou l'opérateur doit faire le tour de la machine pour accéder à toutes les vis. Pour quelques pièces, c'est acceptable ; pour des dizaines de milliers, cela devient un centre de coûts caché.
Lors de l'évaluation d'une conception, ne vous contentez pas de vous demander « Est-ce que cela permet de maintenir la pièce en place ? » Demandez-vous plutôt :
-
Combien de mouvements de la main sont nécessaires pour le chargement et le déchargement ?
-
Est-il possible d'actionner les pinces d'un seul côté, idéalement avec un seul outil ou levier ?
-
Existe-t-il un accès dégagé pour le nettoyage des pièces et l'évacuation des copeaux entre les cycles ?
Effectuez des études de temps simples. Un gain de seulement 10 à 15 secondes par cycle peut se traduire par de nombreuses heures machine supplémentaires par mois pour les productions à haut volume. Dans certains cas, l'investissement dans des pinces hydrauliques ou un système de point zéro est rapidement rentabilisé grâce à ce gain de temps.
Surdimensionnement qui augmente les coûts sans apporter d'avantages à la fabrication
Enfin, de nombreuses équipes surdimensionnent leurs outillages bien au-delà des tolérances et du volume autorisés . Elles ajoutent des mécanismes complexes, des modules coulissants ou des réglages multi-axes qui ne seront plus utilisés après la première configuration. Cela augmente considérablement le temps de conception, d'usinage et d'assemblage, sans pour autant améliorer la stabilité ni le rendement.
Une manière pratique de contrôler cela consiste à lier directement la complexité des luminaires à :
-
Niveaux de tolérance et risque fonctionnel
-
volume de production annuel et durée de vie prévue
-
Stratégie de transition (pièces individuelles vs pièces familiales)
Si la pièce est simple et que les tolérances sont modérées, un bloc en V robuste et quelques brides standard peuvent suffire. Réservez les conceptions complexes, les systèmes hydrauliques ou les bases entièrement modulaires aux pièces où le risque de panne ou d'arrêt de production justifie clairement l'investissement.

En évitant ces erreurs courantes dans la conception de montages CNC à grande échelle, vous préservez le rendement, stabilisez la qualité et maîtrisez les temps de cycle. Pour les équipes d'ingénierie et d'approvisionnement, remettre en question les concepts de montage dès le début est souvent la solution la plus rentable pour améliorer durablement les performances de production.
Types de dispositifs de fixation CNC pour la production en série
Dispositifs de production dédiés
Les outillages de production dédiés sont conçus pour une pièce ou une famille de pièces unique, selon un processus fixe. En usinage CNC de grande série, ils offrent souvent le temps de cycle le plus court et la meilleure répétabilité , car chaque goupille de positionnement, bride, butée et support est adapté à une géométrie et un programme spécifiques. Lorsque le volume de production est stable et que les modifications techniques sont rares, un outillage dédié représente généralement le meilleur coût par pièce sur toute la durée de vie du programme.
D'un point de vue pratique, les luminaires dédiés sont judicieux lorsque :
-
Le volume annuel est élevé et prévisible.
-
Les tolérances sont serrées et les déchets sont chers.
-
Le temps de préparation doit être proche de zéro pour maintenir les machines à pleine charge.
-
Vous pouvez justifier un investissement initial plus important en outillage.
Cependant, elles vous enferment dans une solution existante. Si une caractéristique essentielle change ou si la pièce est remplacée dans la gamme de produits, une refonte complète peut s'avérer nécessaire. Par conséquent, ne considérez pas les outillages dédiés comme de simples éléments de quincaillerie. Intégrez-les à votre feuille de route produit à long terme et à votre plan de capacité. Chez HM, nous combinons souvent un bâti d'outillage dédié avec des inserts modulaires dans de nombreux projets, ce qui nous permet de préserver à la fois le temps de cycle et la flexibilité, notamment pour des pièces comme les pignons en aluminium , qui exigent une précision constante pour les productions en grande série.

Dispositifs modulaires pour une production flexible
Les outillages modulaires utilisent des platines de base, des dispositifs de positionnement, des brides et des supports standardisés, que vous pouvez réorganiser pour différentes pièces. Ils sont idéaux pour la production de plusieurs références en volumes moyens ou lorsque votre gamme de produits évolue rapidement. Vous sacrifiez un peu de gain en temps de cycle au profit d'une flexibilité accrue et d'un coût total d'outillage réduit.
Les systèmes modulaires vous aident à :
-
Réduire le délai de développement des nouvelles références.
-
Réutiliser les composants coûteux tels que les localisateurs de précision et les rehausses.
-
Permet d'effectuer des modifications techniques sans mettre au rebut l'ensemble du dispositif.
-
Validez les conceptions lors d'essais pilotes avant de vous engager dans un outillage dédié.
En revanche, les systèmes modulaires nécessitent souvent des techniciens plus qualifiés et une rigueur accrue dans les processus. Des montages modulaires mal gérés peuvent se dérégler au fil du temps si les opérateurs les reconfigurent sans fiche de réglage claire ni spécification de couple. Pour éviter cela, il convient de documenter :
-
Une mise en page standard pour chaque référence.
-
Valeurs de couple et séquence de serrage.
-
Étapes de vérification au début de chaque quart de travail.
Pour les clients qui évaluent de nouvelles pièces avec HM, nous commençons souvent par un dispositif modulaire pour valider le processus, puis nous fixons la configuration finale dans une conception semi-dédiée lorsque les volumes augmentent.
Dispositifs hydrauliques et pneumatiques pour un débit maximal
Les dispositifs de fixation hydrauliques et pneumatiques utilisent un serrage motorisé plutôt que des serrages purement mécaniques. Dans un environnement de production à haut volume, ils permettent de réduire considérablement le temps de chargement, d'améliorer la régularité du serrage et de faciliter l'automatisation . Le serrage automatique élimine les variations liées à la force et à la technique de l'opérateur, un facteur particulièrement important pour les pièces à parois fines ou de précision.
Les raisons typiques de choisir des équipements hydrauliques ou pneumatiques sont les suivantes :
-
Vous souhaitez réduire le temps de chargement/déchargement à quelques secondes.
-
Plusieurs pinces doivent s'actionner dans une séquence fixe pour un positionnement correct.
-
Vous prévoyez d'intégrer un système de chargement robotisé ou une automatisation des palettes.
-
Vous avez besoin de forces de serrage stables sur des milliers de cycles par poste.
Les systèmes hydrauliques offrent généralement des forces de serrage plus élevées et sont couramment utilisés pour les pièces lourdes ou volumineuses. Les systèmes pneumatiques sont plus simples, plus propres et souvent privilégiés lorsque la contamination par l'huile est un problème. Dans les deux cas, la fiabilité et la maintenance deviennent primordiales. Il est indispensable de prévoir :
-
Inspection régulière des joints, des tuyaux et des vannes.
-
Nettoyez le cheminement des tuyaux pour éviter les dommages causés par les éclats de bois.
-
Accès facile aux manomètres et aux vannes d'arrêt.
Lors de la conception de dispositifs hydrauliques pour des programmes de longue durée, nous privilégions la facilité d'entretien : collecteurs situés hors de la zone de copeaux, raccords rapides et vérins standardisés pouvant être remplacés sans avoir à requalifier l'ensemble du dispositif.
Dispositifs de fixation sous vide pour pièces plates ou à parois minces
Les dispositifs de fixation par le vide utilisent la dépression pour maintenir les pièces contre une surface plane. Ils sont particulièrement utiles pour les grandes plaques à parois minces, les couvercles et les pièces dont la géométrie serait déformée par des brides mécaniques . En production de masse, ils peuvent s'avérer très efficaces si la géométrie des pièces et les conditions d'étanchéité sont maîtrisées.
Le maintien des pièces par le vide fonctionne de manière optimale lorsque :
-
Les pièces présentent une surface plane relativement importante.
-
Les forces de coupe sont principalement verticales ou d'intensité modérée.
-
Vous pouvez concevoir des rainures et des joints directement dans la plaque de fixation.
-
Vous disposez d'un approvisionnement stable en aspirateurs propres et secs et d'une surveillance adéquate.
Cependant, les montages à vide ne constituent pas une solution universelle. Si la pièce présente des cavités profondes, une petite surface de contact ou un fraisage latéral agressif, des glissements ou des soulèvements peuvent survenir. Dans ces cas, les montages hybrides – combinant vide et butées ou broches mécaniques – offrent souvent un compromis plus sûr.
Avant de s'engager dans un concept de vide, il est judicieux de :
-
Test avec des paramètres de coupe de niveau production.
-
Mesurer la force de maintien réelle et les marges de sécurité.
-
Prévoyez le remplacement régulier des joints et la remise en état des accessoires.
Plaques de fixation et systèmes de point zéro pour des changements rapides
Les plaques de fixation et les systèmes de point zéro créent une interface standardisée entre la table de la machine et les différents dispositifs de fixation ou palettes. Chaque dispositif est monté sur une plaque dotée d'éléments de positionnement précis ; un système de point zéro verrouille ensuite cette plaque dans la même position à chaque utilisation. Pour la production en série avec de nombreuses références, cette interface constitue un levier puissant pour réduire les temps de réglage et optimiser l'utilisation de la machine.
Une stratégie de point zéro robuste vous aide à :
-
Passez d'une référence à une autre en quelques minutes.
-
Déplacer les dispositifs entre les machines sans perdre les repères.
-
Effectuez la configuration et l'inspection hors ligne pendant que la machine continue de découper.
-
Protéger la table de la machine contre les serrages répétés et les dommages.
Du point de vue de l'investissement, un système de point zéro est une infrastructure partagée. Plus vous utilisez de dispositifs et de références de pièces, plus vite vous rentabilisez votre investissement. C'est pourquoi de nombreux ateliers de pointe l'intègrent de série à leurs nouveaux centres d'usinage, plutôt que de le considérer comme une option spécifique à un projet. Pour les acheteurs, vérifier si un fournisseur utilise des interfaces de dispositifs standardisées est un bon indicateur de sa capacité à prendre en charge une production flexible en grande série.

Quand les systèmes de point zéro deviennent-ils nécessaires dans les environnements à volume élevé ?
Les systèmes de point zéro ne sont pas obligatoires pour toutes les opérations. Ils deviennent quasiment indispensables lorsque le coût horaire machine est élevé, que le nombre de références est important et que les changements de production sont fréquents . Dans ce contexte, chaque minute de temps de réglage économisée se traduit directement en temps de découpe facturable et en délais de livraison plus courts.
Envisagez de passer à une architecture à point zéro lorsque :
-
Vous utilisez régulièrement trois dispositifs ou plus par machine.
-
Les changements de format consomment plus de 10 à 15 % du temps machine disponible.
-
Vous prévoyez de centraliser les dispositifs et de les déplacer entre plusieurs machines.
-
Vous souhaitez aligner l'OEE (efficacité globale des équipements) sur les normes de référence des secteurs automobile ou aérospatial.
D'un point de vue commercial, la justification des coûts réside souvent dans le coût total par pièce , et non uniquement dans le matériel de montage. Lorsque les temps de cycle sont courts et les volumes élevés, une heure supplémentaire de réglage par semaine peut se traduire par des milliers de pièces perdues par an. Un système de point zéro transforme efficacement ce coût caché en un investissement unique et un processus reproductible.
Pour les ingénieurs et les équipes d'approvisionnement travaillant avec des partenaires comme HM, une bonne approche consiste à discuter de :
-
Nombre de références de pièces attendu par machine.
-
Mix de production prévu et courbe de montée en puissance.
-
Stratégie à long terme pour une capacité flexible sur différentes lignes de production.
Aligner la stratégie de montage sur ces questions dès le départ permet d'éviter des retouches coûteuses par la suite et crée un système de production capable de s'adapter à votre demande.

Conception de dispositifs de fixation pour des scénarios CNC spéciaux
Pièces à parois minces et géométries sujettes aux vibrations
Les composants à parois minces et les géométries sujettes aux vibrations exigent des conceptions de montage qui stabilisent la pièce sans la déformer. Même de légers déséquilibres de serrage peuvent provoquer des vibrations audibles, des dérives dimensionnelles ou des ondulations de surface, notamment lors de l'usinage à grande vitesse. Pour éviter cela, les concepteurs répartissent les forces de serrage sur les zones structurelles les plus robustes et augmentent la surface de contact à l'aide de patins souples ou de supports profilés. Le renforcement des parois par des supports profilés ou des plaques à ventouses contribue également à la résistance de la pièce aux forces de flexion lors de l'engagement de l'outil.
Lorsque les conditions d'usinage exigent des paramètres de coupe agressifs, l'ajout de masse ou de matériau amortissant au dispositif de fixation permet de dissiper l'énergie vibratoire. La réduction du porte-à-faux de l'outil, l'utilisation de séquences de serrage optimisées et de brides flottantes contribuent à maintenir la stabilité tout au long du cycle. Ces stratégies permettent aux ateliers de préserver les tolérances et la qualité de surface, même sur des pièces présentant des nervures fines, des cavités ou des formes complexes, telles que les composants de culasses en aluminium , souvent soumis à un usinage à grande vitesse et nécessitant un support de fixation robuste.

Pièces en aluminium, en acier ou en fonte : stratégies de montage en fonction du matériau
Les différents matériaux requièrent des stratégies de fixation différentes en raison de leurs variations importantes de rigidité, de dilatation thermique et de résistance à l'usinage. L'aluminium, de par sa faible rigidité qui le rend sensible à la déformation, bénéficie d'un serrage léger et uniforme. Les dispositifs de fixation pour l'aluminium utilisent souvent des supports larges, de faibles forces de serrage et des surfaces de contact trempées afin d'éviter les bavures et les marques. Les pièces en acier tolèrent des forces plus élevées, mais nécessitent un support rigide pour contrer la pression de l'outil et garantir la stabilité dimensionnelle lors de l'ébauche.
La fonte présente ses propres exigences ; sa fragilité impose un choix judicieux des points de contact afin d’éviter l’écaillage des arêtes. Les concepteurs privilégient de larges surfaces de contact et des bases stables pour éviter les contraintes excessives sur les angles fragiles. Les outillages hybrides – corps en aluminium avec inserts en acier – sont couramment utilisés pour les pièces alliant grandes surfaces et tolérances serrées, permettant aux ingénieurs d’optimiser le rapport résistance/poids tout en maîtrisant les coûts.

Usinage 3D complexe sur machines 5 axes
L'usinage 5 axes impose de nouvelles exigences en matière de montage, car chaque rotation modifie la direction des forces de coupe, le flux de liquide de refroidissement et l'évacuation des copeaux. Un montage conçu pour l'usinage 5 axes doit assurer un support rigide multidirectionnel tout en évitant toute interférence avec la trajectoire de l'outil ou la broche. Les ingénieurs surélèvent souvent la pièce sur un socle ou un support en forme de pierre tombale afin d'optimiser l'accès à l'outil et d'éviter les collisions. Des guides circulaires ou coniques facilitent le chargement sous tous les angles, tandis que des surfaces de référence pré-usinées sur la pièce permettent un repositionnement stable.
Comme de nombreuses pièces 5 axes sont usinées sur cinq ou six faces, le dispositif de fixation ne doit pas masquer les éléments importants. La simulation est essentielle ; la vérification des trajectoires d'outil dans le logiciel de FAO révèle les collisions entre les brides, les positionneurs et les porte-outils. Les concepteurs intègrent également des canaux d'évacuation stratégiques pour éviter l'accumulation de copeaux lors de la rotation de la pièce (à l'envers ou latéralement). Ces caractéristiques garantissent la précision, réduisent le temps de réglage et permettent des stratégies de coupe plus agressives.
Caractéristiques critiques et exigences de localisation de haute précision en matière de GD&T
Les pièces présentant des caractéristiques critiques de GD&T (position exacte, perpendicularité, concentricité, planéité) exigent un montage qui préserve les relations de référence exactes définies sur le dessin. Un montage de haute précision doit bloquer la pièce contre des éléments de référence trempés et rectifiés, faisant référence au même système de coordonnées que celui utilisé pour le contrôle et la programmation. Tout écart par rapport à la structure de référence prévue augmente le risque d'erreurs cumulatives et de défauts d'alignement ultérieurs.
Pour les alésages de haute précision ou les assemblages appariés, les ingénieurs utilisent souvent des goupilles coniques, des bagues de précision ou des logements usinés qui centrent la pièce avec une précision micrométrique. La validation du processus inclut fréquemment la vérification de la répétabilité des données de référence au début de chaque poste ou après un changement d'outil. Dans les environnements à haut volume, cette approche contribue à maintenir la capabilité du processus (Cpk) et réduit le besoin de corrections ou d'ajustements manuels.

Outils numériques pour améliorer la conception et la validation des dispositifs de fixation
Utilisation de la simulation CAO pour vérifier la force de serrage et la déformation de la pièce
L'analyse de déformation et de serrage par CAO aide les ingénieurs à comprendre le comportement d'un dispositif de fixation sous les charges d'usinage réelles avant même le début de la production. La simulation identifie les concentrations de contraintes, les zones de distorsion potentielles et les zones où les forces de serrage risquent de déformer les parois fines ou de déplacer des éléments critiques. Cette analyse prédictive permet aux concepteurs d'équilibrer les dispositifs de fixation, d'ajuster l'emplacement des supports et d'optimiser la géométrie de contact. En production de masse, où les dérives dimensionnelles peuvent s'avérer coûteuses, une simulation précoce réduit le risque d'erreurs liées au dispositif de fixation lors des longues séries.
L'analyse par éléments finis (AEF) est fréquemment utilisée pour tester plusieurs concepts de montage dans des conditions identiques. Les ingénieurs comparent les profils de déformation, quantifient le retour élastique et vérifient la stabilité du montage sous fortes contraintes de coupe. Ces contrôles numériques permettent aux équipes d'éviter des modifications coûteuses et de raccourcir les cycles de développement des montages.

Simulation d'accès FAO — Validation de la trajectoire d'outil et évitement des collisions
La simulation FAO va au-delà de la simple prévisualisation de la trajectoire d'outil ; elle valide la géométrie du montage en fonction du mouvement complet de la broche, de la masse du montage et du jeu du porte-outil. Cette étape permet d'identifier les interférences, les restrictions de contre-dépôt et les problèmes d'accessibilité qui pourraient ne pas être visibles en CAO seule. Les ingénieurs s'assurent que les fraises, les porte-outils, les palpeurs et les buses de refroidissement peuvent atteindre toutes les surfaces requises sans collision. La validation de la trajectoire d'outil met également en évidence les problèmes d'évacuation des copeaux afin d'améliorer les évents, les canaux et les points d'accès du montage avant la fabrication.
Pour les configurations 4 et 5 axes, la simulation FAO est essentielle car le mouvement rotatif amplifie le risque de contact imprévu. La validation de l'ensemble du domaine d'usinage réduit les rebuts, protège les têtes de broche coûteuses et accélère la montée en cadence de production. En production de masse, cette validation minimise les essais et erreurs lors du contrôle du premier article et raccourcit le temps nécessaire à l'obtention d'un processus stable et reproductible.
Intégration CAO/FAO pour les fiches de montage et la planification des processus
L'intégration des flux de travail CAO/FAO améliore la cohérence entre la conception des montages, la programmation CN et l'exécution en atelier. Le même modèle numérique utilisé pour concevoir le montage sert de référence pour les trajectoires d'outils, les routines de palpage et les fiches de réglage. Ceci garantit l'alignement entre la conception et l'usinage, réduisant ainsi l'incertitude de l'opérateur et le risque d'erreurs de chargement.
Les fiches de réglage comprennent souvent des vues éclatées des dispositifs de fixation, les séquences de serrage, les valeurs de couple et des références détaillées d'orientation des pièces. Lorsque les systèmes CAO/FAO génèrent automatiquement ces documents, les mises à jour se propagent rapidement tout au long de la chaîne de production. Cela réduit les risques d'erreur de communication entre les équipes d'ingénierie, de programmation et les opérateurs, un avantage considérable dans les environnements de production à plusieurs équipes où différentes équipes interviennent simultanément.
Jumeau numérique et contrôle de version pour une stabilité de production à long terme
Un jumeau numérique du dispositif de fixation et de l'environnement d'usinage permet aux ingénieurs de simuler les performances dans le temps, de suivre l'historique des réglages et de gérer les modifications techniques sans perte de traçabilité. Le contrôle de version garantit que les modifications apportées au dispositif de fixation, les remplacements d'inserts, les mises à niveau des brides ou les ajustements de référence sont documentés et synchronisés avec les programmes CNC et les procédures d'inspection.
En production de masse, cette structure évite les incohérences entre les modifications des outillages et les trajectoires d'outils, une source fréquente de rebuts lorsque les changements ne sont pas pleinement communiqués. Les jumeaux numériques favorisent également l'amélioration continue en enregistrant des données réelles sur les temps de cycle, les retours d'inspection et l'usure des outils. Sur plusieurs mois ou années de production, ces informations permettent aux équipes d'affiner la conception des outillages, de valider les intervalles de remplacement et de stabiliser les opérations en amont et en aval.

Comment la conception des dispositifs de fixation influence-t-elle le coût total de fabrication ?
Impact sur la durée de vie des outils, le taux de rebut et la réduction des retouches
La qualité du montage influe directement sur la stabilité de l'outil, la pression de coupe et la répartition de la chaleur, autant de facteurs qui impactent sa durée de vie. Un montage rigide et équilibré réduit les vibrations et répartit les charges uniformément, ce qui prolonge la durée de vie des outils et améliore la régularité de la coupe. La réduction des changements d'outils diminue les temps d'arrêt et stabilise la précision dimensionnelle sur les longues séries de production. À l'inverse, un montage inadéquat introduit des micromouvements qui accélèrent l'usure de l'outil et augmentent le risque d'écaillage ou de rupture prématurée.
Les rebuts et les retouches suivent le même schéma. Si la pièce n'est pas correctement positionnée ou se déplace pendant l'usinage, les erreurs qui en résultent affectent généralement les tolérances critiques. Les taux de rebut dans des configurations mal maîtrisées peuvent atteindre 3 à 8 % sur certaines lignes de production, un coût qui s'accumule rapidement pour les volumes importants. Un outillage robuste réduit ces pertes et améliore le rendement dès la première passe en garantissant un positionnement précis et répétable à chaque cycle, notamment pour les pièces usinées CNC de précision , qui exigent un outillage de haute qualité afin de préserver l'intégrité des pièces et de réduire les déchets.

Influence des dispositifs de fixation sur le temps de cycle et l'utilisation de la machine
Le temps de cycle dépend non seulement de l'efficacité du parcours d'outil, mais aussi de la rapidité avec laquelle les opérateurs ou les robots peuvent charger et fixer la pièce. Un dispositif de production bien conçu permet de gagner de précieuses secondes à chaque cycle, et ces gains se traduisent par des heures de capacité machine récupérées chaque semaine. Un chargement plus rapide, un bridage automatique et des réglages minimaux permettent aux broches de continuer à usiner au lieu d'attendre la pièce suivante.
L'utilisation des machines augmente lorsque les temps de changement de série diminuent. Un dispositif de fixation avec une séquence de serrage contrôlée et des mouvements d'opérateur prévisibles permet aux équipes de standardiser le takt time, réduisant ainsi les pertes de temps entre les cycles. Pour les usines où le coût des équipements est élevé, comme les centres d'usinage 5 axes, l'amélioration de l'utilisation peut largement compenser l'investissement dans le dispositif de fixation.
Prototypes vs. outillages de production : compromis entre coût et valeur
Les gabarits de prototypage utilisent des matériaux souples, des fixations simples et des éléments réglables pour faciliter les premiers essais. Peu coûteux et faciles à modifier, ils ne garantissent cependant pas une constance optimale en production de masse. Les gabarits de production, plus onéreux à l'achat, intègrent des surfaces trempées, des supports haute résistance, des interfaces à changement rapide et des systèmes de serrage robustes.
L'intérêt d'un outillage de production devient évident lorsque les volumes augmentent. L'outillage de prototypage peut se déformer après quelques centaines de cycles, obligeant les opérateurs à ajuster les décalages ou à mettre au rebut des pièces. Un outillage de production garantit la stabilité sur des milliers de répétitions, préservant ainsi le rendement et réduisant le temps de main-d'œuvre. Lors de la comparaison des coûts, les équipes doivent évaluer :
-
Volume annuel prévu
-
exigences de stabilité de tolérance
-
Coût des retouches pour les prototypes défaillants
-
Différences de temps de cycle entre l'outillage prototype et l'outillage de production
Cela permet de déterminer à quel moment il est justifié de passer de dispositifs expérimentaux à des dispositifs dédiés à la production en série.
Coût total de possession (CTP) : au-delà du coût initial de l'équipement
Le coût initial d'un outillage n'est qu'un élément du calcul. Le coût total de possession inclut la maintenance, les temps d'arrêt, les consommables, la main-d'œuvre liée aux changements d'outillage, les coûts de rebut et l'impact de la durée de vie de l'outillage. Un outillage qui dure trois ans avec un minimum d'entretien peut s'avérer bien moins coûteux à long terme qu'un outil moins cher nécessitant des réparations fréquentes ou engendrant des variations de qualité.
Les magasins à fort volume évaluent le coût total de possession (TCO) en fonction de :
-
Taux d'usure des axes, bagues, colliers et inserts
-
Temps consacré par semaine au nettoyage, à l'alignement ou au dépannage
-
Temps d'arrêt dû à des pannes ou à des incohérences de chargement partiel
-
Le nombre de modifications techniques que le dispositif peut absorber
-
Besoins en matière de stockage, de configuration et de traçabilité
Un dispositif bien conçu réduit tous ces coûts cachés et permet une tarification unitaire prévisible, ce qui est essentiel pour les accords d'approvisionnement à long terme.

Modèle de retour sur investissement — Quand investir dans un luminaire dédié devient rentable
Le retour sur investissement des dispositifs dédiés dépend de la rapidité avec laquelle leur coût est amorti grâce à la réduction du temps de cycle, la diminution des défauts et la réduction des besoins en main-d'œuvre. Lorsque le volume annuel est élevé, même un léger gain de temps de cycle (de 5 à 10 secondes par exemple) peut générer des milliers de dollars d'économies de capacité machine chaque mois.
Une évaluation du retour sur investissement comprend généralement :
-
Coût et durée de vie prévue de l'installation
-
Réduction du temps de cycle par pièce
-
Améliorations du rendement de première passe
-
Prolongation de la durée de vie des outils
-
Temps d'intervention de l'opérateur réduit
-
Coûts de retouche et de rebut évités
Un équipement dédié devient rentable lorsque les économies cumulées dépassent les coûts de conception, de fabrication et de maintenance. De nombreux fabricants effectuent cette analyse lors de la phase de demande de devis afin de comprendre l'impact de cet investissement sur les prix à long terme et la planification des capacités.
Collaboration avec les fournisseurs et conception pour la fabrication (DFM) des outillages de production en série
Quelles informations les ingénieurs doivent-ils fournir (modèles 3D, tolérances, système de référence) ?
La conception efficace des outillages commence par des données d'ingénierie complètes. Les fournisseurs ont besoin de modèles 3D précis, de tolérances clairement définies, d'un système de référence cohérent et de notes de fabrication décrivant les caractéristiques critiques. Ces informations garantissent que l'outillage est conforme à la fonction prévue de la pièce et aux processus d'inspection en aval. Les ingénieurs doivent également préciser le volume annuel de production, la séquence d'usinage et les exigences en matière de protection de surface ou d'aspect. Lorsque ces détails sont disponibles en amont, les fournisseurs peuvent concevoir des outillages qui préservent la stabilité, favorisent la répétabilité et réduisent les risques lors de la montée en puissance, notamment pour les composants complexes comme les pièces moulées sous pression sur mesure , qui exigent un alignement précis de l'outillage pour garantir des résultats de production optimaux.
La fourniture de ces données permet également de raccourcir le cycle de conception pour la fabrication (DFM). Grâce à des modèles précis et des dessins annotés, les fournisseurs peuvent détecter les sections minces, les petits rayons de courbure, les cavités profondes ou les risques d'interférences susceptibles d'affecter le serrage. Cela aide les équipes à éviter les modifications de dernière minute et prévient la refonte des outillages pendant la préproduction.
Comment un fournisseur de machines CNC évalue-t-il la faisabilité d'une pièce ?
Un fournisseur évalue la faisabilité de fabrication en examinant la géométrie, l'accumulation des tolérances, le comportement du matériau, la séquence d'usinage et les références requises. Il évalue les forces de coupe, l'accessibilité, la stabilité sous serrage et les risques de déformation. Les outillages à grande échelle doivent garantir un positionnement constant ; les fournisseurs analysent donc le contact de la pièce avec les dispositifs de positionnement et vérifient la résistance des surfaces de serrage aux charges répétées sans dommage.
Lors de l'analyse de fabrication (DFM), le fournisseur peut proposer des modifications de la stratégie d'usinage — comme l'ajout de repères pré-usinés, la modification des rayons de courbure des arêtes ou l'ajustement de l'épaisseur des parois — afin d'améliorer la stabilité. Son objectif est de concevoir un outillage dont le comportement reste prévisible sous les contraintes de production. Lorsque les fournisseurs partagent ces évaluations en amont, les ingénieurs peuvent procéder à des ajustements ciblés qui renforcent l'ensemble de la chaîne de processus.
Flux de travail de co-développement des outillages entre le client et l'atelier CNC
Les meilleurs résultats sont obtenus grâce à un flux de travail collaboratif où les deux équipes partagent leurs intentions de conception et leur connaissance du processus. Un parcours de co-développement typique comprend les étapes suivantes :
-
Échange de modèles CAO, de dessins et d'objectifs de production.
-
Examen DFM mené par le fournisseur et concepts préliminaires d'outillage.
-
Évaluation conjointe de la stratégie de serrage, du choix des données et de l'accessibilité.
-
Simulation CAO et validation des trajectoires d'outils FAO.
-
Construction d'un prototype ou configuration d'essai modulaire.
-
Boucle de rétroaction basée sur les premiers essais d'usinage.
-
Version finale des gabarits pour la production en série.
Le co-développement garantit que le montage, la trajectoire d'outil et le processus d'usinage évoluent de concert , et non indépendamment. Cet alignement réduit les retouches et accélère la qualification. Il améliore également la prévisibilité des coûts en éliminant les modifications tardives du montage dues à des contraintes d'usinage imprévues.
Validation des dispositifs — FAI, essais, études de capabilité, PPAP si nécessaire
La validation confirme le bon fonctionnement du dispositif de fixation en conditions réelles d'usinage. L'inspection du premier article (FAI) vérifie que les références, le bridage et la stratégie d'usinage permettent d'obtenir des pièces conformes aux tolérances. Des essais (généralement de 30 à 300 pièces) testent la répétabilité, identifient la dérive thermique et révèlent les problèmes liés à l'opérateur ou au robot. Après ces contrôles, des études de capabilité, telles que le Cpk ou le Ppk, déterminent si le processus atteint des performances constantes.
Dans des secteurs comme l'automobile ou la production de composants industriels à grand volume, les clients peuvent exiger un dossier PPAP ou une documentation équivalente. Les fournisseurs démontrent la stabilité des outillages grâce à des rapports dimensionnels, des diagrammes de flux de processus, des plans de contrôle et un historique des révisions traçable. Ces étapes de validation garantissent que l'outillage peut supporter une production continue avec un minimum d'interventions et une qualité prévisible.

Études de cas : Comment de bons équipements améliorent les résultats de production
Cas 1 — Réduction du temps de cycle grâce à un outillage multi-pièces
Un programme d'usinage pour une équerre en aluminium de taille moyenne utilisait initialement un dispositif de fixation monobloc. La machine passait plus de temps à attendre le chargement qu'à usiner, et les opérateurs devaient effectuer plusieurs étapes manuelles pour positionner et fixer chaque pièce. En adoptant un dispositif de fixation multi-pièces pouvant maintenir quatre équerres simultanément, l'atelier a augmenté le temps de fonctionnement de la broche et réduit les mouvements à vide entre les cycles. Le temps de cycle par pièce a diminué de plus de 30 % et le taux d'utilisation de la machine a augmenté sans ajout d'équipement ni de personnel. Cette amélioration est principalement due à la réduction du temps de chargement, à la simplification du serrage et à la diminution des interruptions entre les opérations.

Cas 2 — Prévention de la déformation des parois minces par serrage équilibré
Un client produisant un boîtier à paroi mince rencontrait des problèmes de planéité et d'alignement des alésages. Le dispositif de fixation initial utilisait une bride supérieure robuste d'un seul côté, ce qui entraînait une flexion de la pièce pendant l'usinage. Malgré un réglage précis de la trajectoire d'outil, la déformation réapparaissait avec l'augmentation du volume. Les ingénieurs ont repensé le dispositif de fixation en intégrant des patins de serrage équilibrés, des surfaces d'appui plus larges et un logement profilé épousant la géométrie interne de la pièce. Cette nouvelle conception a permis d'éliminer la flexion pendant l'usinage, de stabiliser la précision géométrique et d'améliorer le rendement de première passe sur de longues périodes de production. Ce résultat a démontré que le dispositif de fixation, et non l'outillage, était la cause première de la déformation.
Cas 3 — Transition du prototype aux dispositifs de production en série
Lors des premières phases de développement d'une pièce en acier moulé, l'équipe a utilisé un montage modulaire pour valider les opérations d'usinage. Cette approche a permis des ajustements rapides à mesure que les tolérances se resserraient et que l'épaisseur des parois évoluait. Avec l'augmentation des volumes de production, la variabilité s'est accrue en raison de l'usure prématurée des éléments de positionnement souples. La solution a consisté en un montage de production robuste, doté de repères trempés, de brides hydrauliques et de bagues remplaçables. Le temps de réglage a été considérablement réduit et la répétabilité des tolérances s'est améliorée grâce à la stabilisation du processus d'usinage par le montage. Cette transition a permis d'assurer une production fiable sans compromettre la flexibilité utilisée lors du prototypage.

Résultats quantitatifs : amélioration du rendement, réduction des rebuts et économies de coûts
Dans tous ces cas, les avantages d'une conception de montage robuste se traduisent par des indicateurs de performance mesurables. Les programmes ayant abandonné les montages de base au profit de solutions de production ont généralement constaté une réduction des rebuts de 40 à 70 % et une amélioration significative des valeurs Cpk sur les caractéristiques critiques pour la GD&T. Les ateliers ont également fait état d'une récupération des heures machine, avec des réductions des temps de cycle de 10 à 35 % selon la géométrie des pièces et la stratégie de chargement. Sur une année de production complète, ces gains se sont traduits par un coût unitaire inférieur, une planification plus stable et une réduction de la charge de travail. Pour les opérations à haut volume, ces chiffres démontrent comment la conception des montages influence directement la rentabilité et la capacité de processus à long terme.
Conclusion
Résumé des principes clés de l'ingénierie
La conception robuste des outillages est essentielle à tout processus d'usinage CNC à grande échelle. Un outillage de production performant garantit des références stables, un serrage équilibré, une maîtrise efficace des copeaux et une durabilité à toute épreuve, même après des milliers de cycles. En intégrant la simulation numérique, en optimisant l'efficacité du chargement et en anticipant la maintenance, les ingénieurs préservent la précision, réduisent les rebuts et assurent des temps de cycle constants. Ces principes permettent aux entreprises de passer du prototypage à la production en série avec un minimum d'interruptions et une qualité prévisible.
Quand investir dans un équipement de production dédié ?
Un outillage dédié s'avère indispensable lorsque les volumes augmentent, les tolérances se resserrent ou que les contraintes de planification ne permettent plus de retouches ni d'arrêts de production. Si votre équipe rencontre des difficultés avec les variations de temps de cycle, les problèmes de déformation ou l'ajustement irrégulier des pièces, l'acquisition d'outillage de qualité industrielle génère souvent des retours sur investissement immédiats. Investir tôt permet de stabiliser les processus, d'optimiser l'utilisation des machines et d'éviter les coûteuses modifications en cours de production qui ralentissent la montée en cadence.
Si vous préparez un nouveau programme d'usinage ou si vous optimisez un programme existant, une analyse de vos outillages peut mettre en évidence les risques et révéler des opportunités d'amélioration des coûts, de la qualité et de la productivité. Partagez vos modèles CAO, vos plans et vos objectifs de production pour bénéficier d'une évaluation technique et d'une stratégie d'outillage adaptées à vos besoins. Contactez-nous dès aujourd'hui pour obtenir un devis .