


Le fraisage CNC est l'un des procédés de fabrication les plus polyvalents et précis, utilisé dans de nombreux secteurs, de l'automobile à la robotique, en passant par les dispositifs médicaux et les systèmes énergétiques. Cependant, la production de pièces fraisées CNC de haute qualité et économiques repose en grande partie sur une conception intelligente. Ce guide fournit aux ingénieurs, aux concepteurs de produits et aux équipes d'approvisionnement des informations pratiques et étayées par des données sur la conception de pièces fraisées CNC qui optimisent la fabricabilité, la performance et la rentabilité. Que vous soyez en phase de prototypage ou de production à grande échelle, ces recommandations vous aideront à prendre de meilleures décisions de conception et à collaborer efficacement avec votre fournisseur d'usinage.
Pourquoi une bonne conception est-elle importante en fraisage CNC ?
Le fraisage CNC est au cœur de la fabrication de précision moderne. Cependant, même les machines les plus performantes ne peuvent compenser une pièce mal conçue. En fraisage CNC, la conception détermine directement le coût, la précision, le délai de livraison et les performances globales du produit . Une parfaite maîtrise des principes de conception pour la fabrication (DFM) garantit que chaque pièce répond non seulement aux exigences techniques, mais peut également être produite de manière efficace et constante. Qu'il s'agisse de développer des prototypes ou de gérer une production à grande échelle, des choix de conception judicieux sont la clé d'un usinage réussi.

Le lien entre conception, coût et précision
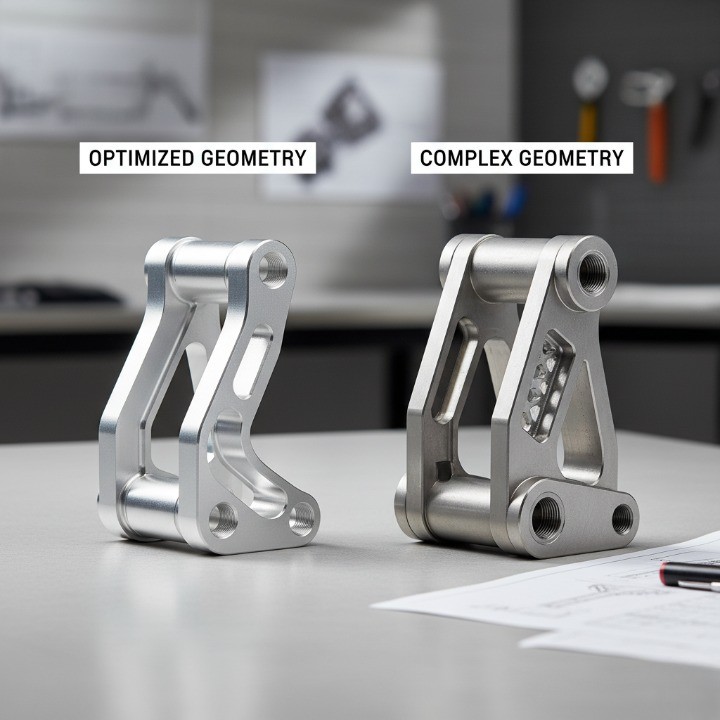
Chaque caractéristique de conception d'une pièce usinée par commande numérique a un impact sur les coûts. Une géométrie complexe, des tolérances serrées et des éléments superflus augmentent le temps d'usinage, l'usure des outils et le gaspillage de matière , ce qui fait grimper les coûts de production. Par exemple, les cavités profondes nécessitent des trajectoires d'outil plus longues et des fraises spécialisées, tandis que les angles internes aigus requièrent souvent des fraises sur mesure ou une finition manuelle.
À l'inverse, simplifier la géométrie et adapter les caractéristiques aux capacités d'usinage standard peut réduire les coûts de 20 à 40 % , selon les données du (Lien externe – Source gouvernementale) . Une conception intelligente améliore également la répétabilité et la précision, deux facteurs essentiels pour les pièces utilisées dans des secteurs comme l'automobile, la robotique et l'aérospatiale. En bref, la précision commence dès la conception , et non à l'usinage.
Défis de conception courants dans les pièces fraisées CNC
La conception de pièces pour le fraisage CNC présente plusieurs défis récurrents que les ingénieurs doivent surmonter pour obtenir les meilleurs résultats :
-
Accessibilité des outils : les cavités profondes, les canaux étroits ou les contre-dépouilles peuvent limiter la portée de l’outil de coupe ou nécessiter plusieurs réglages.
-
Déformation des parois minces : les sections excessivement minces peuvent vibrer ou se déformer pendant l’usinage, ce qui réduit la précision dimensionnelle.
-
Tolérances serrées : Bien que réalisables, des tolérances serrées augmentent de façon exponentielle les temps de cycle et les coûts d’inspection.
-
Choix des matériaux : Certains matériaux, comme l’acier inoxydable ou le titane, sont difficiles à usiner et peuvent nécessiter des vitesses d’avance et de coupe plus lentes.
-
Exigences en matière de finition de surface : Les concepteurs spécifient souvent des finitions esthétiques qui augmentent les coûts sans avantage fonctionnel.
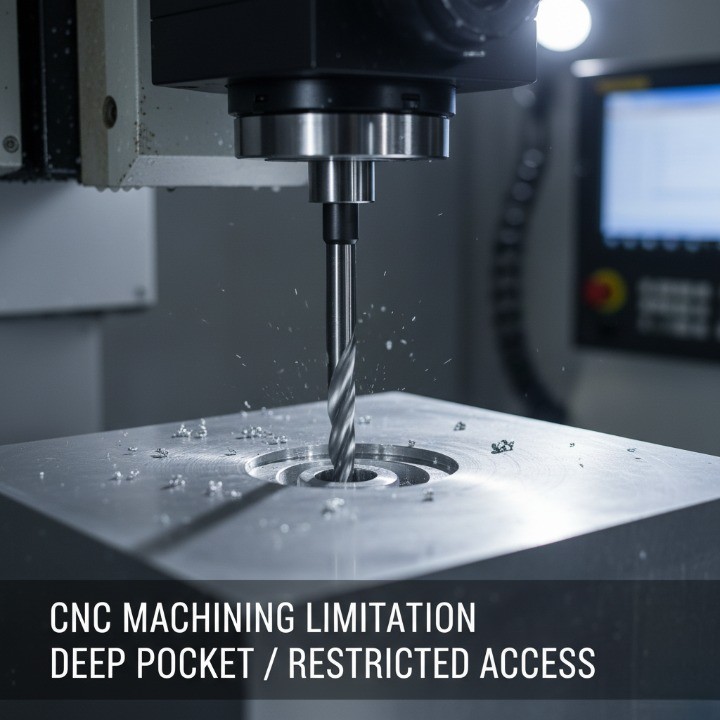
Ces problèmes surviennent souvent lorsque les conceptions sont développées sans l'avis d'usiniers expérimentés ou de fournisseurs. Une consultation précoce en matière de conception pour la fabrication (DFM) permet d'identifier et de résoudre ces problèmes avant le début de la production , ce qui représente un gain de temps et de budget. Par exemple, réduire la profondeur d'une poche ou arrondir les angles vifs peut considérablement diminuer l'effort d'usinage tout en respectant l'intention de conception.
Définir les objectifs de conception : équilibre entre coût, précision et faisabilité.
Une conception CNC efficace commence par des objectifs clairement définis. Avant de modéliser une seule fonction, les ingénieurs doivent évaluer ce qui compte le plus :
-
Rentabilité – Optimiser l’utilisation des matériaux, minimiser les réglages et standardiser les fonctionnalités.
-
Précision – Spécifiez les tolérances uniquement lorsque cela est fonctionnellement nécessaire ; évitez les « tolérances trop strictes et générales ».
-
Faisabilité – S’assurer que la géométrie correspond à l’outillage disponible, aux capacités des machines et aux dispositifs de fixation.
L'équilibre entre ces trois facteurs exige une collaboration entre les concepteurs, les ingénieurs et les fabricants de machines à commande numérique . Par exemple, si la fonction d'une pièce tolère une tolérance de ±0.1 mm plutôt que de ±0.01 mm, le temps de cycle et le coût peuvent diminuer considérablement sans compromettre les performances.
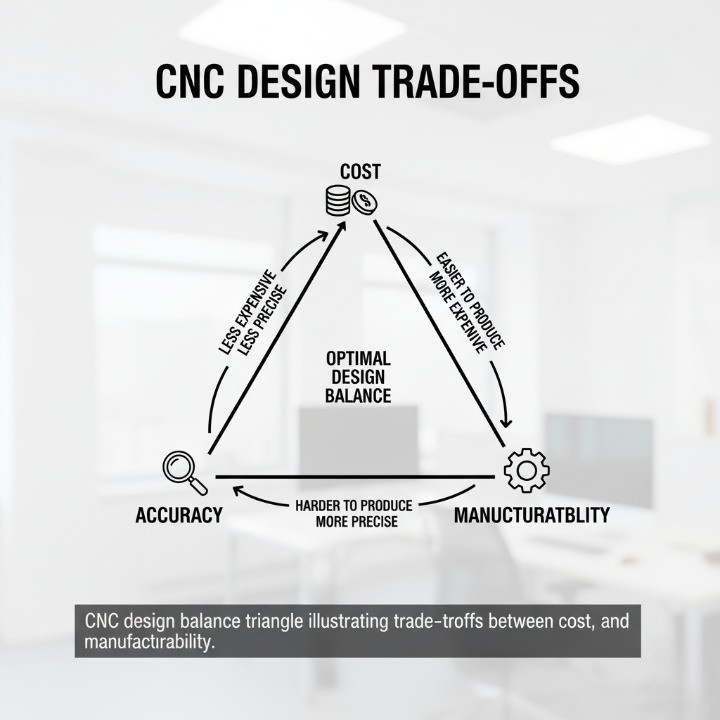
Une approche structurée, fondée sur des objectifs de conception clairs et étayée par des retours d'information sur la faisabilité de la fabrication, permet aux concepteurs d'effectuer des compromis basés sur les données . Cet alignement entre l'intention de conception et les capacités de production transforme un concept en un composant usiné CNC de haute qualité, prêt pour une utilisation concrète.
Comprendre le fraisage CNC — Concepts clés avant la conception
Avant d'appliquer les principes de conception pour la fabrication, il est essentiel de comprendre le fonctionnement du fraisage CNC et les paramètres qui influencent directement les choix de conception. Le fraisage CNC ne se limite pas à la simple découpe du métal ; c'est un processus de précision qui transforme les modèles numériques en composants fonctionnels avec des tolérances serrées et une précision constante. En maîtrisant les fondamentaux, les concepteurs peuvent anticiper les contraintes de fabrication, réduire les modifications et optimiser chaque pièce pour une performance et une efficacité maximales.

Comment fonctionne le fraisage CNC ?
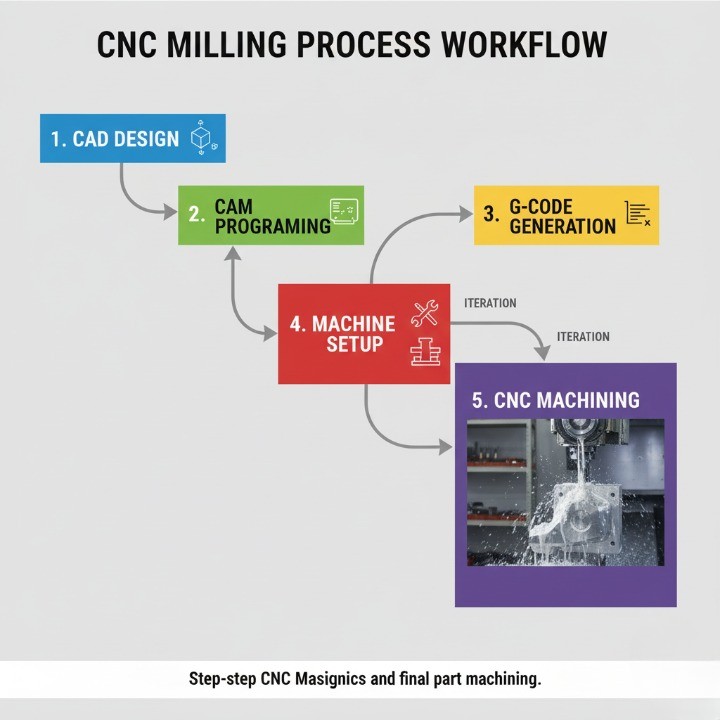
Le fraisage CNC utilise des outils de coupe rotatifs pour enlever de la matière d'une pièce selon plusieurs axes afin d'obtenir la géométrie souhaitée. Le processus débute par un modèle CAO (Conception Assistée par Ordinateur), qui est ensuite converti en trajectoires d'outil FAO (Fabrication Assistée par Ordinateur) guidant les mouvements de la machine. Celle-ci interprète ces trajectoires grâce à des commandes de code G, qui définissent le mouvement de l'outil, les avances et la vitesse de broche.
La précision de la pièce finale dépend de multiples facteurs :
-
Rigidité et alignement de la machine
-
Affûtage et géométrie des outils
-
Paramètres de coupe (vitesse d'avance, profondeur de coupe, vitesse)
-
Caractéristiques des matériaux et comportement thermique
Le fraisage CNC se distingue du tournage par le fait que la pièce reste immobile tandis que l'outil de coupe tourne. Cette caractéristique le rend idéal pour les surfaces planes, les rainures, les trous et les contours 3D complexes. La plupart des fraiseuses CNC industrielles maintiennent des tolérances de ±0.01 à 0.05 mm, selon la classe de la machine et le matériau.
Fraisage 3 axes vs. 5 axes et leurs implications en matière de conception
Le nombre d'axes de la machine détermine à la fois la complexité des pièces et l'efficacité de la fabrication.
| Type d'axe | Mouvement typique | Convient à | Implications en matière de conception |
|---|---|---|---|
| Fraisage 3 axes | Mouvement linéaire selon les axes X, Y et Z | parties plates ou étagées | Idéal pour les géométries simples et la production à faible coût. Une réorientation peut être nécessaire pour les surfaces multiples. |
| Fraisage 4 axes | Ajoute une rotation autour de l'axe X ou Y | Pièces comportant des trous ou des caractéristiques sur plusieurs faces | Réduit le nombre de réglages, améliore la concentricité. |
| Fraisage 5 axes | Mouvement simultané sur 5 axes | Surfaces organiques complexes, aérospatiale et pièces médicales | Permet l'usinage de géométries complexes en une seule opération, mais nécessite une programmation avancée et un coût d'outillage plus élevé. |
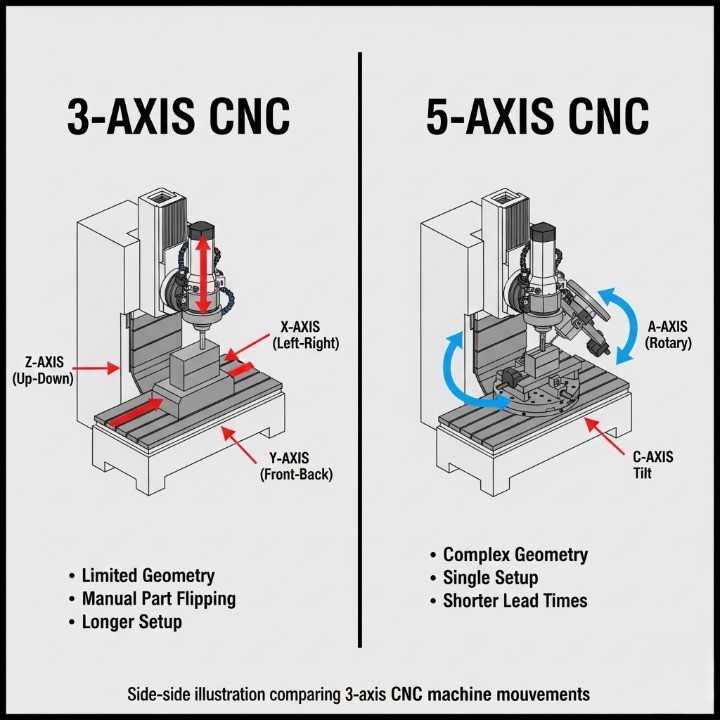
Du point de vue de la conception, l'usinage 5 axes permet de réduire le nombre de réglages, d'obtenir des tolérances plus serrées et des états de surface plus lisses , notamment sur les surfaces courbes ou les cavités profondes. Cependant, il ne s'agit pas toujours de la solution la plus rentable. Pour les pièces à géométrie accessible, l'usinage 3 axes est souvent suffisant et plus économique.
Lors du choix entre une production à 3 axes et une production à 5 axes, les concepteurs doivent prendre en compte les éléments suivants :
-
Complexité géométrique : Combien de faces ou d'angles faut-il accéder ?
-
Volume et budget : s'agit-il d'un prototype ou d'une pièce produite en série ?
-
Exigences de tolérance : Les transitions de haute précision ou les surfaces de forme libre sont-elles critiques ?
Termes clés que tout designer devrait connaître
Pour collaborer efficacement avec les machinistes et garantir une communication précise des conceptions, chaque ingénieur doit connaître ces termes essentiels relatifs aux machines-outils à commande numérique (CNC) :
-
Trajectoire d'outil : le parcours programmé que suit l'outil de coupe.
-
Vitesse d'avance : La vitesse à laquelle l'outil pénètre dans le matériau.
-
Vitesse de broche : La vitesse de rotation de l'outil de coupe (mesurée en tr/min).
-
Tolérance : Variation dimensionnelle admissible d'une pièce usinée.
-
Finition de surface (Ra) : La qualité de texture d'une surface mesurée en micromètres (µm).
-
Préparation : Processus de positionnement et de fixation de la pièce à usiner.
-
Dispositif de fixation : Un dispositif qui maintient la pièce en place afin de garantir la précision.
-
Fraise en bout : L'outil de coupe le plus courant en fraisage ; disponible en versions plate, sphérique et à rayon d'angle.
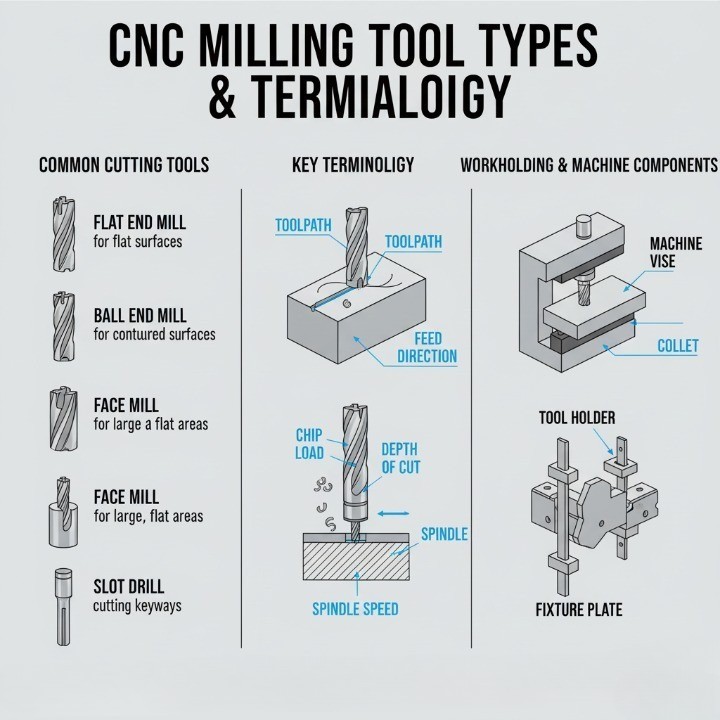
Les concepteurs doivent intégrer ces termes à leurs dessins techniques et à leurs discussions afin d'éviter toute ambiguïté lors de l'établissement des devis et de la production. Une mauvaise compréhension de la terminologie conduit souvent à des hypothèses erronées concernant le coût, les tolérances réalisables ou la capacité du processus.
Directives essentielles de conception pour le fraisage CNC (Meilleures pratiques DFM)
La conception pour la fabrication (DFM) est la pierre angulaire d'un fraisage CNC efficace. L'objectif est simple : concevoir des pièces répondant aux exigences de performance tout en minimisant les coûts, les temps d'usinage et les risques d'erreur. En alignant les modèles CAO sur les contraintes d'usinage réelles, il est possible de raccourcir les cycles de production, d'allonger la durée de vie des outils et d'améliorer la stabilité du processus. Ces recommandations de conception résument les bonnes pratiques suivies par les machinistes et les ingénieurs concepteurs professionnels pour produire des pièces fraisées CNC précises et économiques.

Optimiser la géométrie pour une efficacité d'usinage accrue
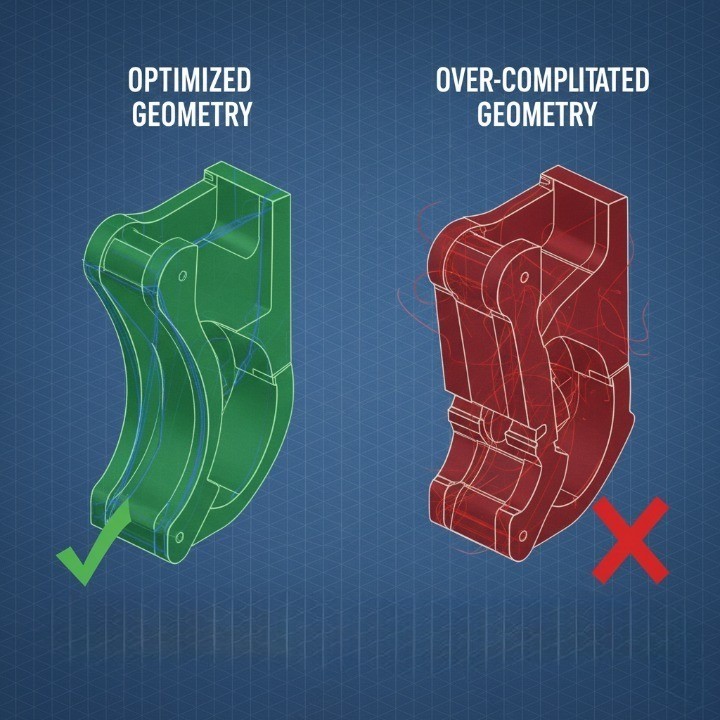
Une géométrie efficace est essentielle pour un fraisage CNC rentable. Chaque élément ajouté à une conception influe directement sur les trajectoires d'outil, le taux d'enlèvement de matière et le temps de cycle. Des géométries plus simples permettent non seulement de réduire les coûts d'usinage, mais aussi d'améliorer la précision et la répétabilité. Évitez les contre-dépouilles inutiles, les cavités complexes ou les nervures fines qui nécessitent de multiples réglages ou un outillage spécifique.
Conseils pratiques d'optimisation :
-
Utilisez des rayons et des tailles de congé standard qui correspondent aux fraises en bout courantes (par exemple, 3 mm, 6 mm, 10 mm).
-
Maintenez la profondeur des éléments en dessous de 4 à 6 fois le diamètre de l'outil pour éviter la déviation de celui-ci.
-
Limitez les cavités à profondeur réduite inutiles dans les poches profondes ; envisagez plutôt l’utilisation de cavités étagées.
-
Minimisez les transitions abruptes ; des courbes douces et progressives améliorent la stabilité de l’outil et l’évacuation des copeaux.
Planifier l'accès aux outils et les dispositifs de fixation
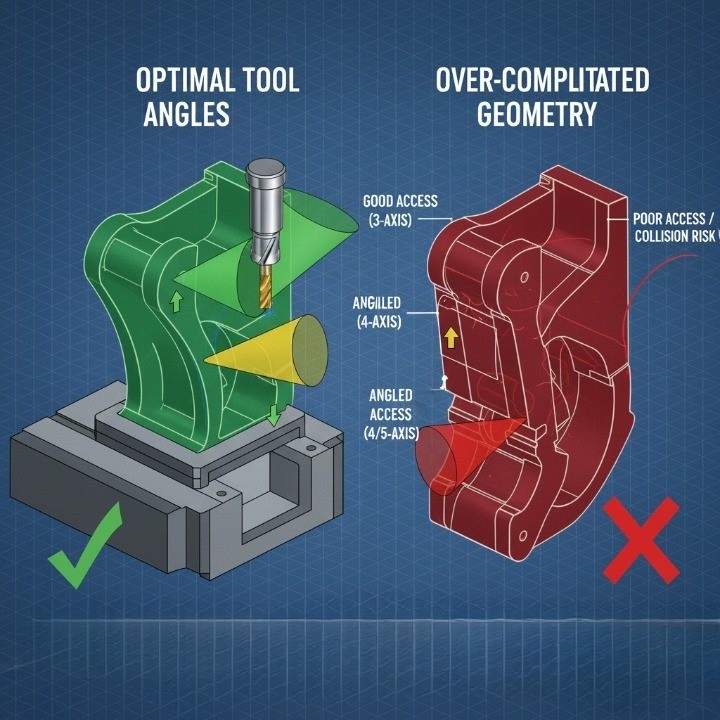
L'accessibilité des outils est l'une des contraintes de conception les plus sous-estimées en fraisage CNC. Si un outil ne peut atteindre physiquement une surface dans l'orientation requise, cette zone ne peut être usinée avec précision. Un accès insuffisant peut également engendrer des vibrations, des à-coups ou un état de surface irrégulier.
Meilleures pratiques d'accès aux outils :
-
Conserver des géométries ouvertes ; éviter les canaux étroits de moins de 3 fois le diamètre de l'outil.
-
Concevoir en tenant compte de l'usinage en visée directe — minimiser la réorientation.
-
Ajoutez des chanfreins ou des entailles de dégagement pour améliorer l'entrée de l'outil de coupe.
-
Évitez d'obstruer les éléments situés près des poches profondes ou des murs.
Un bridage efficace est tout aussi essentiel. Chaque réorientation ou réglage supplémentaire augmente les coûts et le risque d'erreur. Il est conseillé de concevoir des faces de référence planes permettant un bridage stable. Pour l'usinage multi-surfaces, il est important de collaborer dès le début avec votre fournisseur afin de déterminer si un bridage à 4 ou 5 axes est plus économique.
Gérer les rayons internes et les transitions d'angle
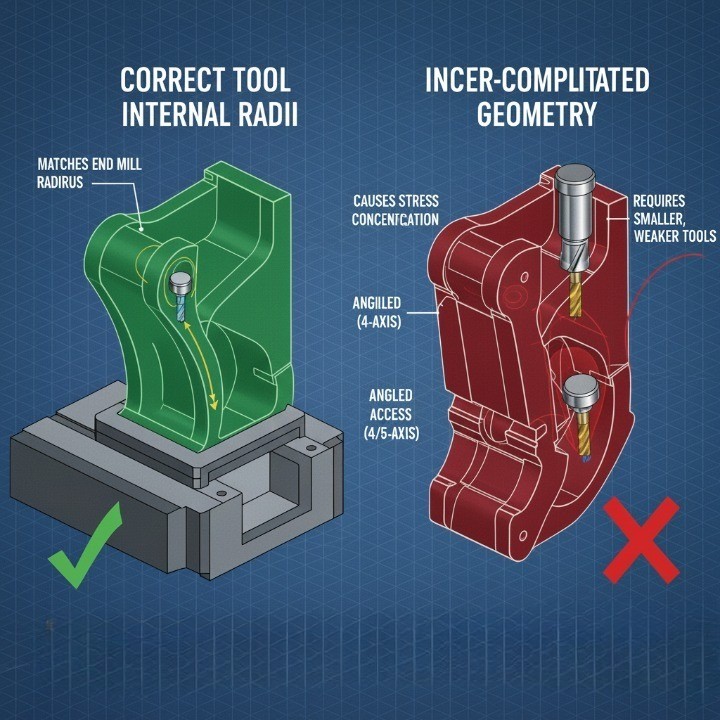
Les outils de fraisage CNC étant arrondis, leurs angles internes ne peuvent jamais être parfaitement vifs. La conception d'arêtes internes vives entraîne une usure accrue de l'outil, un mauvais état de surface et un risque de casse.
Règles de conception optimale des angles :
-
Faites correspondre les congés d'angle au rayon de l'outil ou à un rayon supérieur (évitez les angles vifs à 90°).
-
Utilisez un rayon minimum de 3 mm pour les poches usinées avec des fraises de 6 mm.
-
Utilisez des rayons plus grands chaque fois que possible pour permettre des trajectoires d'outil plus rapides.
-
Lorsque des arêtes vives sont fonctionnellement nécessaires, envisagez l'usinage par électroérosion (EDM) comme procédé secondaire.
Maintenir une épaisseur de paroi constante
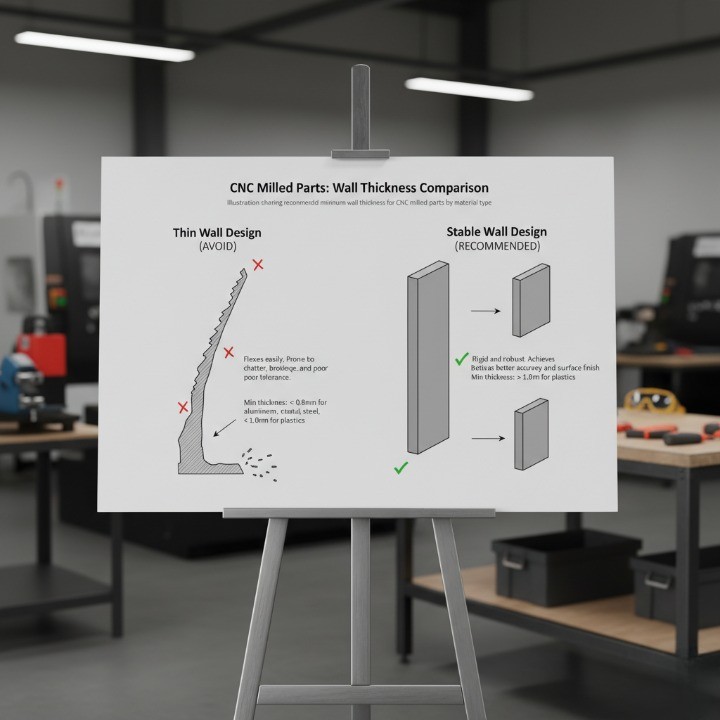
Les parois minces ou irrégulières sont une cause fréquente de vibrations, de déformations et de problèmes de précision dimensionnelle. Lors de la coupe, l'outil exerce des forces latérales susceptibles de déformer le matériau non supporté. Maintenir une épaisseur de paroi constante améliore la stabilité, réduit les vibrations et optimise la qualité de surface.
| Type d'ouvrage | Épaisseur minimale de paroi recommandée | Remarques |
|---|---|---|
| Aluminium | 1.0 mm | Excellente usinabilité ; rigidité modérée |
| Acier | 1.5 mm | Résistance à la coupe plus élevée ; nécessite un support plus important |
| Les matières plastiques | 2.0 mm | Sensible à la déformation thermique ; machine à vitesse réduite |
Concevoir des trous, des filetages et des petits éléments pour faciliter la fabrication
Le perçage et le filetage comptent parmi les opérations d'usinage les plus fréquentes, mais leur conception inadéquate peut impacter significativement le coût des pièces. Dans la mesure du possible, respectez les diamètres et profondeurs standard afin d'éviter les changements d'outils ou l'utilisation de tarauds spéciaux.
Consignes :
-
Concevoir des trous en multiples des tailles de perçage standard (par exemple, 3 mm, 6 mm, 10 mm).
-
Maintenez la profondeur du trou ≤ 4× diamètre pour une meilleure évacuation des copeaux.
-
Évitez les trous borgnes lorsque les trous traversants sont fonctionnellement acceptables.
-
Utilisez des tailles de filetage standard (M6, M8, ¼-20) au lieu d'un pas personnalisé.
-
Maintenir un dégagement minimal de 1.5 fois le diamètre entre les trous et les bords.
Appliquez judicieusement les tolérances et les finitions de surface
Le surdimensionnement des tolérances est l'une des principales sources de coûts inutiles en fraisage CNC. Chaque décimale supplémentaire restreint les critères de contrôle, allonge le temps d'usinage et nécessite des outils spécifiques. N'appliquez des tolérances serrées que lorsqu'elles ont un impact sur le fonctionnement ou l'ajustement.
Meilleures pratiques:
-
Valeur par défaut : ±0.1 mm, sauf si les exigences fonctionnelles imposent une autre valeur.
-
Pour un alignement critique ou des ajustements de roulement, utilisez ±0.01–0.02 mm.
-
Distinguer clairement les surfaces cosmétiques des surfaces fonctionnelles.
-
Choisissez des finitions de surface adaptées aux exigences de performance – évitez un polissage excessif des parties cachées.
| Finition de surface | Rugosité typique (Ra µm) | Application recommandée |
|---|---|---|
| Tel qu'usiné | 3.2-6.3 | Prototypes fonctionnels, composants internes |
| Bead sablé | 1.6-3.2 | Surfaces esthétiques, même texture mate |
| Anodisé (Type II) | 0.8-1.6 | Résistance à la corrosion, aspect |
| Anodisé (Type III) | 0.4-0.8 | haute résistance à l'usure, pièces aérospatiales |
Ces principes essentiels de conception pour la fabrication (DFM) garantissent que vos conceptions CNC sont non seulement réalisables, mais aussi optimisées en termes de qualité, de performance et de rentabilité. Chaque directive contribue à créer un équilibre entre l'intention de conception et les contraintes pratiques d'usinage , fondement d'une fabrication de précision réussie.
Considérations de conception avancées
Au-delà de la géométrie de base et des règles de conception pour la fabrication (DFM), la conception avancée en fraisage CNC exige une compréhension du comportement des matériaux, de la stabilité dimensionnelle et des pratiques de fabrication durables . Ces facteurs influent directement sur le coût, les performances et la fiabilité à long terme. En les prenant en compte dès les premières étapes de la conception, les ingénieurs peuvent créer des pièces non seulement performantes, mais aussi économiques à produire et respectueuses de l'environnement.

Le choix des matériaux et son impact sur l'usinabilité
Le choix du matériau est une étape cruciale de la conception des machines CNC. L'usinabilité influe sur tous les aspects : vitesse de coupe, usure de l'outil, tolérances réalisables et coût global. Chaque matériau réagit différemment sous l'outil de coupe, ce qui a un impact sur l'avance, l'état de surface et la précision dimensionnelle.
Classement général de l'usinabilité (approximatif) :
| Type d'ouvrage | Indice d'usinabilité | Remarques |
|---|---|---|
| Aluminium (6061, 7075) | ★★★★★ | Excellente usinabilité, idéale pour les prototypes et les composants de haute précision |
| Laiton | ★ ★ ★ ★ ☆ | Coupe nette et excellente finition de surface, mais plus cher. |
| Acier doux (1018, 1045) | ★ ★ ★ ☆ ☆ | Performances équilibrées, usure modérée des outils |
| Acier inoxydable (304, 316) | ★★ ☆☆☆ | Le travail durcit rapidement ; nécessite des vitesses plus lentes |
| Titane | ★ ☆☆☆☆ | Mauvaise usinabilité, usure importante des outils et génération de chaleur |
| Plastiques techniques (POM, PEEK) | ★ ★ ★ ★ ☆ | Léger, idéal pour les prototypes ; risque de déformation due à l'accumulation de chaleur. |
Conseils pour optimiser le choix des matériaux :
-
Tenez compte à la fois des propriétés mécaniques et du temps d'usinage.
-
Pour les pièces légères, les alliages d'aluminium sont souvent l'option la plus économique.
-
Pour une résistance à la corrosion ou à la température, l'acier inoxydable ou le titane peuvent être nécessaires, mais il faut prévoir des temps de cycle plus longs.
-
Spécifiez toujours la nuance du matériau (par exemple, 6061-T6 ou 7075-T6) pour éviter toute confusion lors de l'approvisionnement.
Stabilité thermique et structurelle des pièces usinées
On néglige souvent la dilatation thermique et la rigidité structurelle lors de la conception, mais les variations de température et les contraintes internes peuvent affecter considérablement la précision dimensionnelle . La chaleur générée par les outils de coupe peut entraîner une légère dilatation de la pièce, provoquant des écarts sur les dimensions critiques.
Principaux éléments à prendre en compte en matière de stabilité :
-
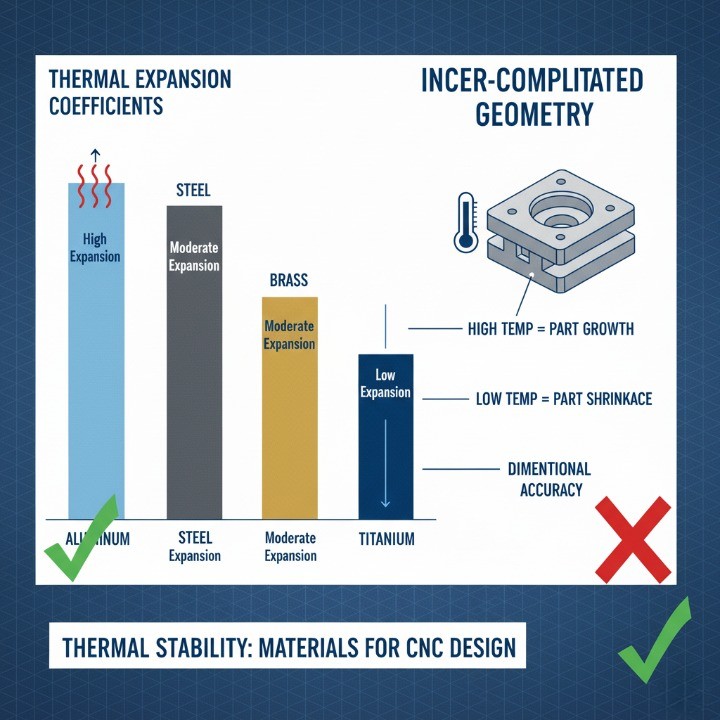
Coefficient de dilatation thermique : les matériaux comme l’aluminium se dilatent plus vite que l’acier ; prévoir une tolérance pour les mouvements thermiques.
-
Contraintes résiduelles : un enlèvement de matière irrégulier peut libérer des contraintes internes, entraînant des déformations ou des gauchissements.
-
Géométrie des pièces : Les pièces longues et fines se déforment plus facilement que les géométries compactes.
| Source | Coefficient de dilatation thermique (µm/m·°C) | Remarques |
|---|---|---|
| Aluminium | 23.0 | Forte expansion ; utiliser des coupes symétriques |
| Acier | 12.0 | Stable, expansion modérée |
| Laiton | 19.0 | Légèrement supérieur à l'acier |
| Titane | 8.6 | Excellente stabilité, mais difficile à usiner |
| Plastique POM | 110.0 | Dilatation très élevée, éviter les tolérances serrées |
Meilleures pratiques pour le contrôle thermique :
-
Répartir l'enlèvement de matière de manière symétrique afin de minimiser les contraintes.
-
Utilisez un liquide de refroidissement ou une lubrification par brouillard pour maintenir une température de coupe constante.
-
Pour les pièces de grande taille, prévoir une détente des contraintes après usinage (en particulier pour l'acier et l'aluminium).
-
Évitez de concevoir de longues sections non supportées susceptibles de se déformer sous la pression des outils.
Stratégies de conception durables et économes en déchets
La fabrication CNC moderne met de plus en plus l'accent sur le développement durable. Réduire les déchets, optimiser les trajectoires d'outils et choisir des matériaux recyclables permettent non seulement de diminuer les coûts, mais aussi d'améliorer l'impact environnemental. La conception durable commence dès la CAO : chaque millimètre cube de matériau inutile devient un déchet en production.
Stratégies éco-efficientes pratiques :
-
Optimisation des matériaux : Utiliser des ébauches quasi-définitives pour réduire les déchets de matière première.
-
Usinage par lots : regrouper les pièces similaires afin de minimiser les changements de configuration et la consommation d’énergie.
-
Matériaux recyclables : Choisissez l’aluminium, le laiton ou l’acier inoxydable, qui ont des taux de recyclage élevés (plus de 90 % pour l’aluminium selon la World Aluminium Association ).
-
Prolongation de la durée de vie des outils : Utilisez des outils en carbure revêtus pour une durée de vie plus longue et moins de rebuts.
-
Vérification numérique : simuler les trajectoires d’outils avant la production afin d’éviter les retouches.
Avantages de la conception durable des machines CNC :
-
Réduction jusqu'à 20 à 30 % du gaspillage de matériaux grâce à des aménagements optimisés.
-
Consommation d'énergie réduite et empreinte carbone diminuée.
-
Valorisation de la marque grâce à une fabrication éco-responsable.
En intégrant ces considérations de conception avancées — choix des matériaux, stabilité et durabilité —, les ingénieurs peuvent atteindre des performances supérieures et une production responsable. Ces connaissances permettent non seulement d'optimiser la qualité des pièces, mais reflètent également les valeurs modernes de l'industrie : efficacité, innovation et respect de l'environnement.
Optimisation des coûts dans la conception CNC
L'optimisation des coûts en fraisage CNC ne s'obtient pas en négligeant certains aspects, mais grâce à des choix de conception stratégiques qui réduisent le temps de cycle, les changements d'outillage et les déchets. Chaque caractéristique d'un modèle CAO influe directement sur la durée d'usinage et la structure des coûts. En optimisant l'utilisation des outils, l'orientation des pièces et le flux de processus, les ingénieurs peuvent souvent réduire les coûts de production de 25 à 50 % sans compromettre la qualité.
Utilisez des outils de dimensions et des trajectoires de coupe standard.
Concevoir des outils aux diamètres et trajectoires standard est l'une des méthodes les plus simples et efficaces pour réduire les coûts d'usinage CNC. Les outils sur mesure ou les dimensions non standard nécessitent une programmation spécifique, un temps de préparation supplémentaire et des fraises plus onéreuses.
Meilleures pratiques:
-
Caractéristiques de conception utilisant des diamètres de fraises standard (par exemple, 3 mm, 6 mm, 10 mm, 12 mm).
-
Maintenir des rayons intérieurs minimaux égaux ou supérieurs au rayon de l'outil.
-
Évitez les fentes ou les poches profondes qui nécessitent des outils de grande longueur.
-
Utilisez des profondeurs de coupe uniformes et des trajectoires d'outil constantes pour réduire les réoutillages.
| Diamètre de l'outil (mm) | Application typique | Profondeur maximale recommandée (mm) |
|---|---|---|
| 3 | Détails soignés, petites poches | ≤ 9 |
| 6 | Usage général | ≤ 18 |
| 10 | cavités structurelles | ≤ 30 |
| 12 | Découpes robustes | ≤ 36 |
Minimiser les réglages et les réorientations
Chaque fois qu'une pièce est retirée et repositionnée, cela engendre une erreur d'alignement, un temps de réglage et des coûts supplémentaires liés à la main-d'œuvre. Réduire le nombre de réglages permet d'améliorer considérablement l'efficacité et la précision.
Conseils de conception pour réduire le nombre de configurations :
-
Regroupez les opérations en une seule orientation lorsque cela est possible.
-
Ajouter des éléments d'auto-localisation (par exemple, des surfaces de référence ou des broches d'alignement).
-
Concevoir des pièces adaptées à l'usinage 4 ou 5 axes afin de minimiser les resserrages.
-
Envisagez une architecture divisée si certaines fonctionnalités ne sont pas accessibles dans une seule configuration.

Évitez la sur-ingénierie et la complexité non fonctionnelle
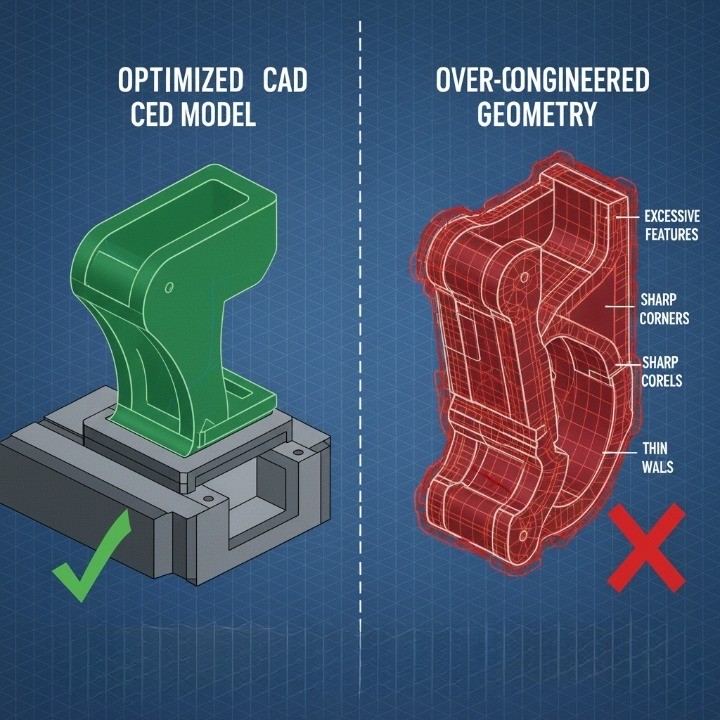
L'ajout excessif de détails de conception peut sembler améliorer la qualité, mais en pratique, le surdimensionnement engendre des coûts plus élevés, des délais de livraison plus longs et davantage de retouches. Chaque contour, congé ou tolérance inutile consomme des ressources.
Exemples courants de surdimensionnement :
-
Tolérances extrêmement serrées (par exemple, ±0.005 mm) alors que ±0.05 mm suffirait.
-
Rainures décoratives ou découpes esthétiques sur des surfaces non visibles.
-
Pas de filetage ou profondeur de perçage personnalisés sans nécessité technique.
-
Finitions de surface inutiles sur des éléments internes ou non critiques.
Simplifier sans sacrifier la fonction :
-
Privilégiez d'abord la géométrie fonctionnelle , puis l'esthétique.
-
Utilisez les revues de hiérarchie de conception — demandez-vous : « Cette fonctionnalité apporte-t-elle une valeur mesurable ? »
-
Consultez vos partenaires de fabrication pour obtenir leurs commentaires sur la conception pour la fabrication (DFM) avant de finaliser le projet.
Les choix de conception qui ont un impact direct sur le temps d'usinage
Le temps d'usinage représente le principal facteur du coût total de production. De petites modifications de conception peuvent engendrer des gains de temps considérables, surtout lorsqu'elles sont appliquées à des centaines de pièces lors d'une production.
Éléments de conception clés influençant le temps d'usinage :
-
Volume de matière enlevée : plus la quantité de matière enlevée est importante, plus le cycle est long.
-
Longueur du parcours de coupe : Les contours complexes ou les caractéristiques de surface inutiles augmentent le temps de coupe.
-
Niveau de tolérance : Des tolérances serrées nécessitent des vitesses d’outil plus lentes et une vérification supplémentaire.
-
Changements d'outils : Les conceptions nécessitant plusieurs diamètres ou types d'outils ajoutent du temps de préparation et d'étalonnage.
-
Orientation des pièces : Les pièces mal orientées peuvent nécessiter un repositionnement manuel ou un usinage secondaire.
Concevoir pour l'efficacité :
-
Utilisez autant que possible des trajectoires d'outil simples et continues.
-
Minimisez les poches profondes et les cavités à rapport d'aspect élevé.
-
Maintenez une profondeur de coupe constante afin de réduire les variations de vitesse.
-
Appliquez efficacement les stratégies d'ébauche et de finition grâce au logiciel FAO.
L'optimisation efficace des coûts en usinage CNC ne consiste pas à réduire la qualité, mais à prendre des décisions d'ingénierie plus judicieuses qui équilibrent performance et productivité. Lorsque la conception, l'outillage et les stratégies de processus sont alignés, il en résulte une efficacité accrue, des tolérances plus serrées et un coût global par pièce inférieur.
Erreurs courantes de conception CNC à éviter
Même les ingénieurs les plus expérimentés peuvent négliger des détails qui complexifient l'usinage CNC . Ces erreurs n'augmentent pas seulement les coûts ; elles entraînent également des délais de production plus longs, des tolérances insuffisantes et un risque de rejet des pièces. Comprendre ces écueils permet de garantir la fonctionnalité et la fabricabilité de vos conceptions. Éviter les erreurs de conception CNC courantes est l'un des moyens les plus rapides d'améliorer le rendement de production et de réduire le coût total.
Tolérances trop serrées
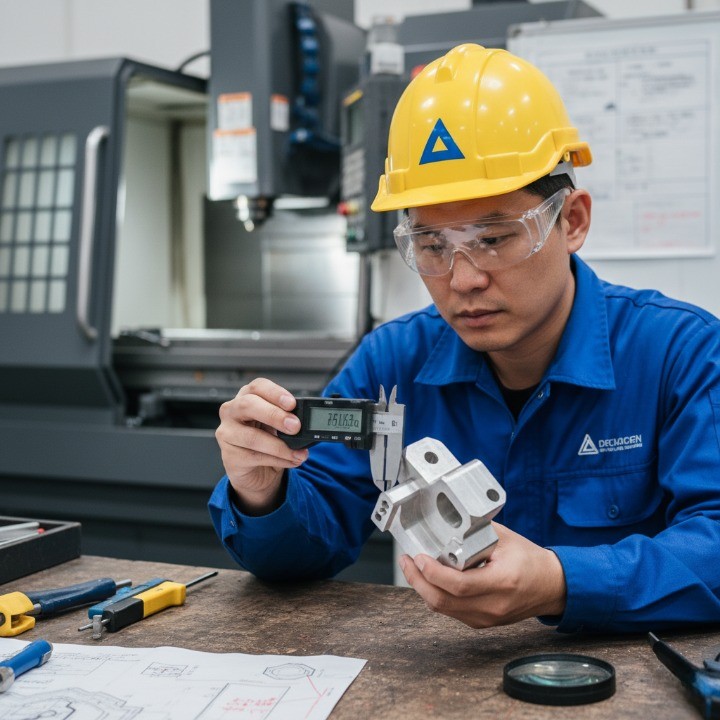
Spécifier des tolérances plus strictes que nécessaire est l'une des erreurs de conception les plus fréquentes et les plus coûteuses. Chaque décimale supplémentaire allonge le temps d'usinage, multiplie les étapes de contrôle et augmente le risque de retouches. Si la précision est essentielle pour les ajustements critiques ou les logements de paliers, les surfaces non fonctionnelles peuvent tolérer des dimensions plus larges.
Meilleures pratiques pour la conception des tolérances :
-
Utilisez une précision de ±0.1 mm pour les caractéristiques générales, sauf indication contraire.
-
Appliquer ±0.01–0.02 mm uniquement aux ajustements de précision (arbres, trous, surfaces d’accouplement).
-
Évitez les tolérances générales appliquées à l'ensemble du dessin.
-
Spécifiez toujours les dimensions et tolérances géométriques (GD&T) pour clarifier l'intention.
| Type d'entité | Tolérance recommandée | Remarques |
|---|---|---|
| Surfaces non critiques | ± 0.1 mm | Usinage rapide et économique |
| L'alésage de l'arbre s'adapte | ± 0.02 mm | Nécessaire pour l'assemblage du roulement |
| Fonctions d'alignement | ± 0.05 mm | Trouver le juste équilibre entre adéquation et coût |
| Pièces esthétiques | ± 0.1 mm | Une tolérance assouplie permet de réduire les coûts |
Angles internes vifs et poches profondes
Les angles vifs internes sont incompatibles avec la géométrie circulaire des outils de fraisage. Lorsque les conceptions comportent des angles à 90° ou des cavités excessivement profondes, l'usure de l'outil augmente et la qualité de surface se détériore. De plus, ces caractéristiques nécessitent souvent des procédés secondaires comme l'électroérosion, ce qui accroît les coûts et les délais de livraison.
Évitez ces pièges en :
-
Remplacer les angles internes vifs par des congés au moins égaux au rayon de l'outil.
-
Limiter la profondeur de la poche à 6 fois le diamètre de l'outil pour la plupart des matériaux.
-
Conception de poches étagées pour réduire la déviation de l'outil.
-
N’utiliser l’usinage 5 axes que lorsque cela est absolument nécessaire pour les contre-dépouilles ou les parois abruptes.
| Fonctionnalité problématique | Question | Solution recommandée |
|---|---|---|
| Coins pointus | L'outil ne peut pas couper à 90° | Ajouter un rayon d'angle ≥ rayon de l'outil |
| Poches profondes | Vibrations de l'outil, accumulation de chaleur | Utilisez des coupes à profondeur variable ou peu profondes. |
| Contre-dépouilles | Nécessite un outillage sur mesure | Repenser ou diviser la géométrie |
Murs minces non soutenus ou éléments hauts
Les structures non supportées ont tendance à vibrer ou à se déformer sous l'effet des forces de coupe, ce qui entraîne des erreurs dimensionnelles, des marques de broutage, voire la rupture de l'outil. Les concepteurs sous-estiment souvent l'influence de la rigidité sur la précision, notamment pour les éléments longs et étroits.
Meilleures pratiques pour éviter l'instabilité :
-
Maintenez une épaisseur de paroi supérieure à 1.0 mm (aluminium) ou 1.5 mm (acier).
-
Évitez les rapports d'aspect supérieurs à 4:1 (hauteur sur épaisseur).
-
Ajoutez des nervures ou des goussets pour renforcer les parties hautes.
-
Utilisez des trajectoires d'outil équilibrées et des vitesses d'avance modérées pour réduire les contraintes.

Ignorer les chemins d'entrée et de sortie de l'outil
Négliger le dégagement à l'approche et à la sortie de l'outil est une erreur de conception subtile mais grave. Sans trajectoires d'entrée et de sortie adéquates, les outils de coupe peuvent laisser des marques, créer des bavures ou endommager l'état de surface. Cela augmente également l'usure de l'outil et peut provoquer des collisions inattendues.
Considérations sur la conception:
-
Prévoir des chanfreins d'entrée ou des zones de passage pour les outils.
-
Évitez les démarrages et arrêts brusques dans les trajectoires d'outil.
-
Assurez-vous que les trous et les fentes soient entièrement accessibles d'au moins une direction.
-
Pour les composants de haute précision, prévoyez de petites zones de dégagement à l'extrémité des découpes.
| Question | ce qui compte vraiment | Solution de conception |
|---|---|---|
| Pas de dérogation à l'entrée | Gougeage de surface | Ajouter une entrée ou un chanfrein |
| Sortie abrupte | Formation de bavures | Ajouter une zone de dégagement à la sortie ou une zone de survol. |
| poche confinée | Vibration de l'outil | Augmenter l'angle de dégagement |
En comprenant et en évitant ces pièges de conception fréquents ( tolérances excessives, angles vifs, parois non soutenues et accès difficile aux outils ), les concepteurs peuvent optimiser la production, réduire les coûts d'outillage et obtenir une qualité de pièces supérieure. La précision commence dès la conception, et non par la correction ; une collaboration proactive avec votre partenaire d'usinage garantit que chaque projet atteigne ses objectifs techniques et économiques.
Options de finition de surface pour les pièces usinées CNC
La finition de surface est bien plus qu'une simple étape esthétique : c'est un prolongement fonctionnel du processus d'usinage . Une finition adaptée améliore la résistance à la corrosion, la durabilité et les performances, tout en répondant aux exigences visuelles et de marque. En fraisage CNC, les finitions influent également sur le frottement, l'ajustement et la résistance à l'usure. Choisir le procédé de finition optimal garantit que vos pièces atteignent leurs objectifs esthétiques et fonctionnels.
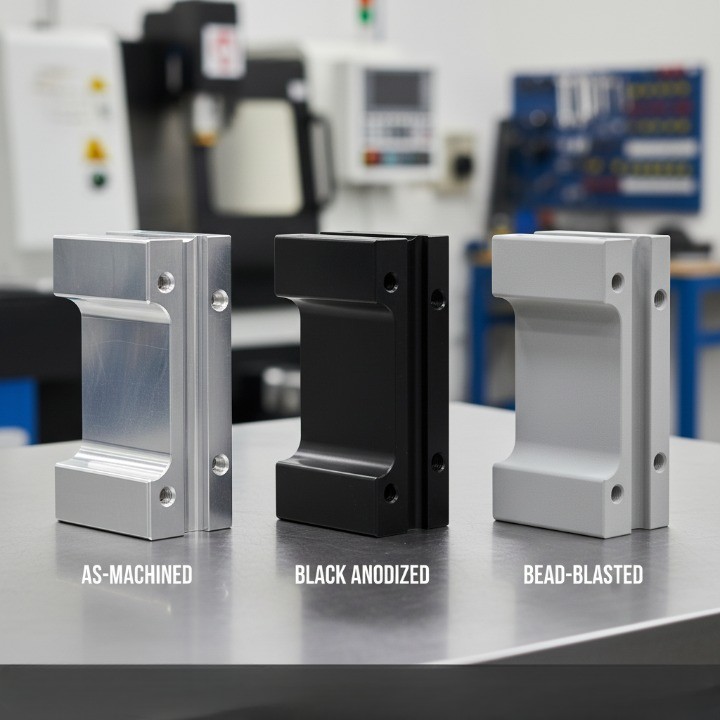
Usinage brut, microbillage, anodisation, revêtement en poudre, polissage
Les pièces usinées par commande numérique peuvent être finies de diverses manières en fonction de leur fonction mécanique, de leur exposition à l'environnement et des exigences esthétiques. Chaque procédé de finition présente des avantages, des limites et des coûts spécifiques.
| Type de finition | Aspect typique | Fonction et avantages | Matériaux communs | Remarques |
|---|---|---|---|---|
| Comme usiné | Lisse avec des marques d'outils visibles | Délai de livraison le plus rapide, sans post-traitement | Tous les métaux | Idéal pour les prototypes et les pièces internes |
| Explosion de perles | Texture mate et uniforme | Élimine les marques d'outils, améliore l'esthétique | Aluminium, acier inoxydable | Courant pour les boîtiers destinés aux consommateurs et à la robotique |
| Anodisation (Type II) | finition satinée ou colorée | Résistance à la corrosion, options de teinture | Aluminium | Ajoute une couche d'oxyde d'environ 10 à 20 µm |
| Anodisation (Type III) | revêtement dur et dense | Haute résistance à l'usure, stabilité thermique | Alliages d'aluminium | Pièces de qualité aérospatiale et médicale |
| Revêtement poudre | Finition brillante ou mate | Excellente gamme de couleurs, résistance aux rayures | Acier, aluminium | Revêtement plus épais (~50–150 µm) |
| Polissage | Finition miroir ou semi-brillante | Faible friction, amélioration visuelle | Acier inoxydable, laiton | Nécessite beaucoup de main-d'œuvre, idéal pour une utilisation décorative ou médicale |
Choisir la finition idéale pour optimiser la performance et l'esthétique
Le choix de la finition de surface idéale nécessite de concilier les priorités fonctionnelles, environnementales et esthétiques . Ce choix dépend du lieu et des conditions d'utilisation de la pièce : au sein d'un assemblage visible, dans un environnement soumis à une forte usure ou en milieu corrosif.
Conseils de sélection fonctionnelle :
-
Résistance à la corrosion : Choisissez l'anodisation (type II ou III) ou le revêtement en poudre.
-
Protection contre l'usure : utiliser une anodisation dure ou un polissage pour des surfaces de contact plus lisses.
-
Amélioration esthétique : Optez pour le microbillage avant l’anodisation pour un aspect mat haut de gamme.
-
Isolation électrique : appliquer un revêtement en poudre ou des couches d’oxyde anodique.
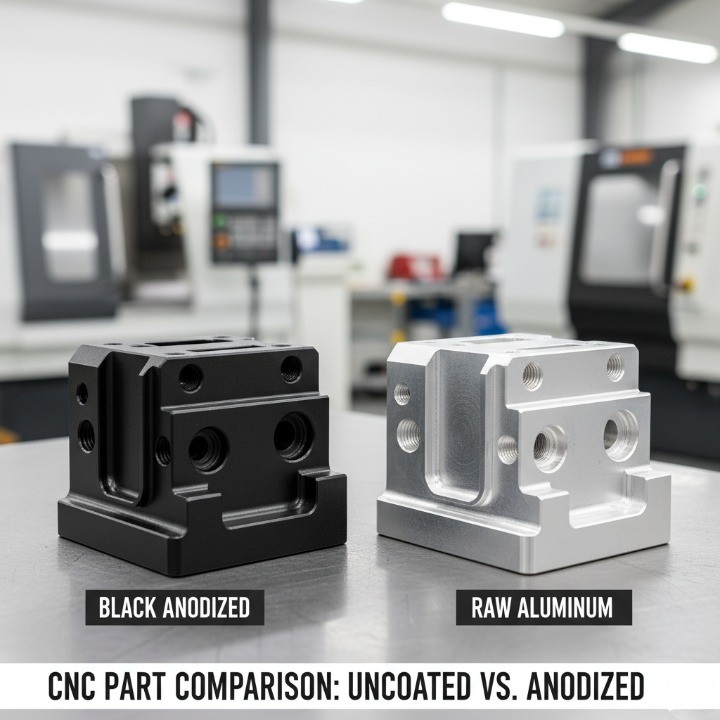
Facteurs esthétiques et de marque :
-
Les textures mates et uniformes améliorent la diffusion de la lumière pour les appareils électroniques grand public.
-
Les finitions polies sont privilégiées pour les instruments médicaux ou les composants de luxe.
-
Les revêtements en poudre permettent une correspondance exacte des couleurs selon (lien externe – référence standard).
Normes et mesures de l'état de surface (valeurs Ra)
La rugosité de surface est un indicateur mesurable de la qualité de finition et influe directement sur l'étanchéité, le frottement et l'aspect esthétique. La rugosité moyenne (Ra) , mesurée en micromètres (µm), représente l'écart moyen entre les aspérités et les creux de la surface.
| Finition de surface | Ra typique (µm) | Exemple de processus | Application |
|---|---|---|---|
| Comme usiné | 3.2-6.3 | fraisage standard | Composants fonctionnels |
| Usinage de précision | 1.6-3.2 | Fraisage de précision | assemblages mobiles |
| Perle soufflée | 1.6-2.4 | Grenaillage de billes | Couvertures esthétiques |
| Poli | 0.4-0.8 | Manuel/mécanique | parties décoratives ou médicales |
| Anodisé (Type II) | 0.8-1.6 | Électrochimique | Protection contre la corrosion |
| Anodisé dur (Type III) | 0.4-0.8 | Électrochimique | Aérospatiale, pièces à forte usure |
Meilleures pratiques pour la spécification des valeurs Ra :
-
Définissez Ra uniquement pour les surfaces d’accouplement ou d’étanchéité critiques.
-
Évitez de spécifier des finitions trop fines, sauf nécessité absolue — des valeurs Ra plus faibles augmentent le temps de polissage.
-
Faire correspondre Ra à la fonction ; par exemple, une surface de glissement nécessite généralement Ra ≤ 0.8 µm.
Choisir la finition de surface appropriée relève à la fois de l'art et de la science. En harmonisant le choix du matériau, la fonction de la pièce et le type de finition, les concepteurs peuvent atteindre l'équilibre parfait entre esthétique, durabilité et rentabilité. Chaque décision de finition influe sur les performances finales ; un choix judicieux garantit que chaque pièce usinée CNC remplit sa fonction avec une précision professionnelle.
Préparation et soumission de votre conception CNC
La préparation correcte de vos fichiers de conception CNC est essentielle pour un usinage précis, des devis plus rapides et des flux de production fluides . Un dossier bien structuré minimise les erreurs, garantit l'intégrité géométrique et permet à votre partenaire de fabrication de livrer des pièces conformes aux exigences techniques et budgétaires.

Formats de fichiers CAO recommandés
Choisir le bon format de fichier CAO garantit une transition fluide de la conception à la fabrication. Des formats incorrects ou incompatibles peuvent fausser les dimensions, entraîner une perte de tolérances ou une représentation erronée des surfaces complexes.
Formats de modèles 3D préférés :
-
STEP (.stp, .step) : La référence en matière d’usinage CNC ; préserve avec précision les données géométriques et de tolérance sur toutes les plateformes.
-
IGES (.igs, .iges) : Largement pris en charge, mais peut perdre des données de surface fines lors de la conversion.
-
Parasolid (.x_t, .x_b) : Haute précision et légèreté pour les utilisateurs de SolidWorks ou Siemens NX.
-
STL (.stl) : Courant pour l’impression 3D ; non idéal pour l’usinage CNC en raison de la géométrie de surface à facettes.
Formats de dessin 2D :
-
PDF : Format universel pour les devis, les vérifications dimensionnelles et les contrôles de tolérance.
-
DWG/DXF : Indispensables pour la découpe laser, la gravure ou les fichiers de patrons plats.
| Format de fichier | Application | Points forts | Limites |
|---|---|---|---|
| ÉTAPE (.stp) | Norme d'usinage CNC | Préserve la géométrie et les tolérances réelles | Fichiers de grande taille pour les modèles complexes |
| IGES (.igs) | Format hérité | Large compatibilité | Risque de perte de fidélité de la surface NURBS |
| Parasolid (.x_t) | Systèmes de CAO avancés | Compacte et précise | Assistance limitée en dehors de NX/SolidWorks |
| Examen et devis | Facile à lire et à annoter | 2D uniquement | |
| DXF/DWG | Composants en feuilles/plats | Précis pour les contours | Il faut confirmer les unités et l'échelle. |
Y compris les dessins, les tolérances et les notes
Alors que les modèles 3D communiquent la forme, les dessins 2D communiquent la faisabilité de fabrication . Des dessins clairs et complets évitent les erreurs d'interprétation lors de la préparation, de l'usinage et de l'inspection.
Votre dessin technique doit comprendre :
-
Cartouche : Nom de la pièce, numéro de révision, matériau et échelle.
-
Références de données : Définir les origines de mesure pour la précision du contrôle.
-
Tolérances : Suivre les normes ASME Y14.5 ou ISO 2768 pour une interprétation cohérente.
-
Caractéristiques de la finition de surface : Spécifiez les valeurs Ra ou les méthodes de finition (par exemple, anodisation, microbillage).
-
Filetages et trous : Définir le type de filetage (par exemple, M6 × 1.0), la profondeur et la classe de tolérance.
-
Remarques générales : Inclure les spécifications du matériau, le traitement thermique ou les exigences en matière de revêtement.
| Élément de dessin | Interet | Exemple |
|---|---|---|
| Titre censuré | Identifie la révision et le propriétaire | « Pièce : Carter d'entraînement, rév. C » |
| Référence de données | Établit une base de mesure | « Référence A = Plan de base » |
| Tolérance | Contrôle les limites dimensionnelles | ±0.05 mm pour les ajustements critiques |
| Finition de surface | Spécifie la texture | « Ra 1.6 µm microbillé » |
| Appel de fil | Définit les fonctionnalités filetées | « M8 × 1.25 profondeur taraudée 12 mm » |
Conseils pour une communication claire :
-
Veillez à utiliser des unités cohérentes (de préférence en millimètres).
-
Ajoutez des notes générales sur les tolérances (par exemple, ISO 2768-mK) pour réduire l'encombrement.
-
Évitez les tolérances trop serrées — n'appliquez-les que lorsque cela est fonctionnellement nécessaire.
-
Fournir des vues de section ou de détail pour les fonctionnalités internes.
Choisir le bon partenaire de fabrication CNC
Choisir le bon partenaire en fabrication CNC ne se résume pas à trouver un fournisseur ; il s’agit de bâtir une collaboration technique à long terme . Un fabricant CNC qualifié ne se contente pas de produire des pièces ; il contribue à optimiser votre conception, à rationaliser votre production et à garantir une qualité constante. Le bon partenaire peut réduire les délais, améliorer la rentabilité et vous accompagner du prototype à la production en série.
Quels sont les critères d'évaluation d'un fournisseur de machines CNC ?
Choisir un fournisseur d'usinage ne se résume pas à comparer les devis. Les meilleurs partenaires en CNC offrent une expertise technique, une transparence des processus et des systèmes de qualité fiables . Lors de l'évaluation des partenaires potentiels, concentrez-vous sur les aspects clés suivants :
1. Capacités de production : Assurez-vous que votre fournisseur maîtrise plusieurs procédés d’usinage ( fraisage CNC 3 et 5 axes, tournage, fonderie sous pression, etc. ) pour traiter des géométries simples comme complexes. Un fabricant polyvalent peut produire des prototypes et des séries importantes sans sous-traitance.
2. Gestion de la qualité : Vérifier la conformité aux normes internationales telles que l’ISO 9001 ou l’IATF 16949 pour la production automobile. S’informer sur les méthodes d’inspection (machine à mesurer tridimensionnelle, mesure optique, contrôle de la rugosité de surface) et demander des exemples de rapports de qualité.
3. Expertise en matériaux Les fournisseurs ayant une expérience dans l'aluminium, le zinc, l'acier inoxydable et les plastiques techniques peuvent recommander le meilleur matériau en termes d'usinabilité, de durabilité et de rentabilité.
4. Communication et réactivité : Votre fournisseur de machines CNC doit se comporter comme un partenaire d’ingénierie , et non comme un simple fournisseur. Évaluez sa rapidité de communication, la disponibilité de son assistance technique et sa capacité à fournir des commentaires sur la conception pour la fabrication (DFM).
5. Délais et logistique Les clients B2B internationaux bénéficient de fournisseurs disposant d'outillage, d'assemblage et de finition de surface en interne , ce qui garantit des chaînes d'approvisionnement plus courtes et une livraison prévisible.
| Critères d'évaluation | Que vérifier | Pourquoi ça compte |
|---|---|---|
| Certification Qualité | ISO 9001, IATF 16949 | Garantit le contrôle et la cohérence des processus. |
| Capacité de l'équipement | Machine à mesurer tridimensionnelle (MMT) 3 axes, 5 axes, MMT | Correspond à la complexité de la pièce |
| Soutien à l'ingénierie | DFM, revue de conception | Réduit les erreurs précocement |
| Matériaux Expertise | Métaux et plastiques | Meilleure usinabilité et résistance des pièces |
| Délai De Mise En Œuvre | Flexibilité de production | Délais d'exécution plus courts et maîtrise des coûts |
Avantages de l'implication précoce des fournisseurs (ESI)
L'implication précoce du fournisseur (IPF) consiste à impliquer votre fabricant de machines CNC dès les phases de conception et de prototypage, et non après la finalisation du modèle. Cette approche permet d'identifier les problèmes potentiels de fabrication, les facteurs de coûts et les matériaux alternatifs avant le lancement de la production.
Principaux avantages de l'ESI :
-
Géométrie optimisée des pièces : les fabricants peuvent suggérer des simplifications de conception permettant de réduire le temps et le coût d’usinage.
-
Meilleur contrôle des tolérances : Un retour d'information précoce évite des tolérances irréalistes qui entraînent des retouches inutiles.
-
Adaptation des matériaux et des procédés : les fournisseurs recommandent les matériaux ou les trajectoires d’outils idéaux pour optimiser le rapport performance/coût.
-
Mise sur le marché plus rapide : les itérations de conception collaborative minimisent les révisions de prototypes et les délais de livraison.
-
Risque réduit : l’analyse DFM détecte les problèmes potentiels avant le début de l’usinage, évitant ainsi les retards de production.
Comment le service CNC et de fonderie sous pression tout-en-un de HM soutient-il la conception pour la fabrication (DFM) ?
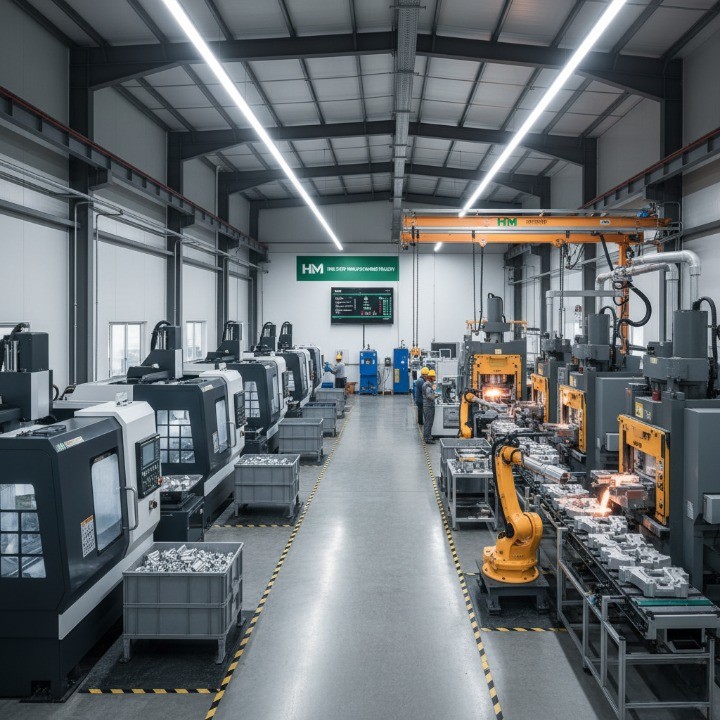
Chez HM , nous sommes spécialisés dans l'usinage CNC de précision et le moulage sous pression , offrant une solution complète qui intègre la conception technique, la fabrication, la finition de surface et l'assemblage . Cette approche intégrée permet à notre équipe d'ingénieurs d'accompagner nos clients à chaque étape du développement de leurs produits.
Notre assistance DFM comprend :
-
Consultation en ingénierie : examen préliminaire des fichiers CAO pour évaluer la faisabilité de l’usinage et l’optimisation des tolérances.
-
Conseils sur les matériaux et les procédés : Sélection du meilleur matériau (par exemple, aluminium 6061, zinc Zamak, acier inoxydable 304) et du meilleur procédé (fraisage CNC, tournage, moulage sous pression).
-
Finition de surface en interne : microbillage, anodisation, revêtement en poudre et polissage pour une qualité constante.
-
Évolutivité du prototype à la production : tailles de lots flexibles, allant des échantillons uniques aux séries de production complètes.
-
Inspection et assurance qualité : mesures CMM, finition conforme à la norme RoHS et rapports d’inspection complets.
| Capacité de service | Description | Bénéfice |
|---|---|---|
| Usinage CNC | 3 axes, 5 axes, tournage, fraisage | Précision et flexibilité |
| Coulée sous pression | moulage d'aluminium et de zinc | Efficacité à haut volume |
| Finition de surface | Anodisation, revêtement en poudre, polissage | Protection esthétique et anticorrosion |
| Assemblage et contrôle qualité | Assemblage final et inspection | Solution complète à guichet unique |
En intégrant l'usinage CNC au moulage sous pression, HM réduit les coûts de coordination et garantit la cohérence de la conception du début à la fin . Ce modèle élimine la fragmentation des fournisseurs et améliore la fiabilité des livraisons, un atout majeur pour les équipementiers, les fabricants de marques et les équipes d'ingénierie et d'approvisionnement opérant à l'échelle mondiale.
Questions fréquentes sur la conception CNC
Lors de la conception de pièces usinées par commande numérique, les ingénieurs et les responsables des achats se posent fréquemment des questions relatives à la faisabilité, aux tolérances et à l'optimisation des coûts. La section suivante aborde les questions techniques les plus courantes en apportant des réponses pratiques et étayées par des données, basées sur les normes et les meilleures pratiques de production CNC.

Quelle est l'épaisseur minimale des parois pour les pièces en aluminium usinées CNC ?
L'épaisseur minimale de paroi dépend de la résistance du matériau, de la géométrie de la pièce et des forces d'usinage , mais à titre indicatif général :
| Source | Épaisseur minimale de paroi recommandée | Remarques |
|---|---|---|
| Aluminium (par exemple, 6061, 7075) | 1.0 mm | Bon équilibre entre rigidité et usinabilité |
| Acier (par exemple, 304, 1018) | 1.5 mm | Force de coupe plus élevée ; parois plus épaisses nécessaires |
| Laiton cuivre | 0.8 – 1.0 mm | Matière plus souple ; plus facile à usiner |
| Plastiques (ex. : POM, ABS, nylon) | 1.5 – 2.0 mm | Éviter les déformations induites par la chaleur |
Recommandations de conception :
-
Pour les boîtiers non structurels , il est possible de réduire l'épaisseur des parois en aluminium à 0.8 mm grâce à une planification minutieuse de la trajectoire d'outil.
-
Pour les composants soumis à des charges élevées ou de précision , maintenez des parois ≥ 1.5 mm pour éviter les vibrations et les déformations.
-
Tenez toujours compte de la portée et de la rigidité de l'outil ; les outils plus longs introduisent des vibrations, nécessitant des parois plus épaisses pour plus de stabilité.
Quelles tolérances le fraisage CNC peut-il atteindre ?
Le fraisage CNC permet d'atteindre des tolérances exceptionnellement serrées , mais la précision réalisable dépend de la configuration de la machine, de la taille de la pièce, du type de matériau et de l'expérience de l'opérateur.
Tolérances typiques atteignables (norme ISO 2768-mK) :
-
Caractéristiques générales : ±0.1 mm
-
Ajustements de haute précision : ±0.02–0.05 mm
-
Interfaces critiques (par exemple, logements de paliers) : ±0.01–0.02 mm
-
Planéité/perpendicularité : ±0.05 mm par 100 mm de longueur
| Type de machine | Tolérance typique | Remarques |
|---|---|---|
| Fraiseuse CNC 3 axes | ± 0.05 mm | Standard pour la plupart des pièces |
| Fraiseuse CNC 5 axes | ±0.01–0.02 mm | Idéal pour les géométries complexes et de haute précision |
| Tour CNC | ± 0.01 mm | Idéal pour les composants ronds |
| Tour Suisse | ± 0.005 mm | Utilisé pour les pièces miniatures ou les composants médicaux |
Conseils de pro pour la spécification des tolérances :
-
N’appliquez des tolérances strictes que là où cela est fonctionnellement nécessaire (zones d’ajustement ou de contrôle du mouvement).
-
Évitez les tolérances uniformes (par exemple, ±0.01 mm partout) ; cela augmente considérablement les coûts d'usinage.
-
Inclure les symboles GD&T pour plus de clarté sur les tolérances de forme et de position.
-
Discutez rapidement de la faisabilité des tolérances avec votre fournisseur de machines CNC pour un équilibre optimal entre coût et précision.
Comment puis-je réduire les coûts d'usinage CNC sans affecter la qualité ?
Réduire les coûts d'usinage CNC ne signifie pas forcément compromettre les performances. Une conception stratégique et une optimisation des processus permettent de réduire les coûts de 20 à 40 % tout en maintenant, voire en améliorant, la qualité des pièces.
Principales stratégies de réduction des coûts :
-
Simplifiez la géométrie : évitez les poches profondes, les nervures fines ou les courbes non fonctionnelles.
-
Standardisez les dimensions des trous : utilisez des diamètres de forets standard (par exemple, 3 mm, 5 mm, 10 mm).
-
Assouplissez les tolérances non critiques : n’appliquez des tolérances strictes que là où c’est nécessaire.
-
Utilisez des matériaux standard : l'aluminium 6061, 7075 et l'acier inoxydable 304 sont largement disponibles et économiques.
-
Réduisez les temps de réglage : concevez des pièces pouvant être usinées selon un nombre réduit d’orientations.
-
Opérations combinées : Envisagez d'intégrer des fonctionnalités qui réduisent les processus secondaires (par exemple, le taraudage, le polissage).
-
Privilégiez les finitions performantes : utilisez, dans la mesure du possible, des finitions « brutes d’usinage » ou par microbillage plutôt que des revêtements purement cosmétiques.
| Zone de conception | Facteur de coût commun | Conseil d'optimisation |
|---|---|---|
| Géométrie | Contours complexes | Simplifier ou décomposer en fonctionnalités plus simples |
| Tolérance | Spécifications inutilement strictes | Appliquer uniquement lorsque cela est fonctionnellement nécessaire |
| Source | Alliages difficiles à usiner | Optez pour des alternatives usinables |
| installation | Orientations multiples | Réorienter ou consolider les fonctionnalités |
| Finition de surface | spécifications purement décoratives | Utilisez des finitions fonctionnelles |
Informations supplémentaires :
-
Conception adaptée à l'accès aux outils standard ; l'outillage sur mesure augmente les délais de livraison.
-
La fabrication par lots réduit considérablement le coût unitaire.
-
Utilisez l’implication précoce des fournisseurs (ESI) pour valider les conceptions avant l’établissement du devis de production.
En maîtrisant ces principes de conception fréquemment abordés (épaisseur des parois, tolérances, gestion des coûts, etc.), vous pouvez créer des pièces usinées par CNC plus performantes, plus rapides à usiner et moins coûteuses . Chaque choix de conception influe sur la fabricabilité, et une collaboration précoce avec votre partenaire CNC garantit précision et rentabilité pour chaque production.
Concevoir plus intelligemment pour de meilleurs résultats CNC
La conception de pièces usinées par commande numérique ne se limite pas à l'obtention de géométries précises ; il s'agit de trouver un équilibre entre performance, fabricabilité et rentabilité . En appliquant des principes de conception pour la fabrication (DFM) rigoureux, les ingénieurs et les équipes d'approvisionnement peuvent réduire les retouches, raccourcir les délais de livraison et fournir des composants de qualité supérieure avec une répétabilité constante.
Une conception CNC optimisée témoigne d' une réflexion stratégique, de la conception à la production : respect des tolérances réalistes, choix judicieux des matériaux et collaboration précoce avec le partenaire de fabrication. Chaque décision, du rayon des angles à la finition de surface, influe sur le temps d'usinage, le coût et les performances du produit final.
Collaborer avec un fabricant CNC compétent et expérimenté vous garantit de concrétiser vos idées en résultats tangibles, prêts pour la production. Chez HM , nous combinons usinage CNC, fonderie sous pression, finition de surface et conseil en ingénierie