


Le problème des copeaux dans les trous borgnes
Sur un dessin technique, les filetages paraissent simples. En production, ils constituent l'une des sources les plus fréquentes de rebuts, de retouches et de réclamations clients, notamment pour les pièces en aluminium usinées CNC où il est facile d' endommager le filetage , de le croiser ou de se retrouver avec un filetage qui « passe une fois et casse plus tard ».
Deux pièces peuvent avoir le même filetage et pourtant se comporter très différemment en atelier. La différence ne réside souvent pas dans la norme du filetage, mais dans le processus : la préparation du trou, le guidage du taraud et le choix entre un taraud à coupe (avec enlèvement de copeaux) et un (sans enlèvement de copeaux).
Ce guide explique clairement les compromis et vous fournit un cadre de décision pratique. Si vous achetez ou fabriquez des pièces en aluminium usinées CNC ou des pièces moulées sous pression en aluminium avec filetage usiné, vous y trouverez également une liste de contrôle DFM/RFQ immédiatement utilisable.
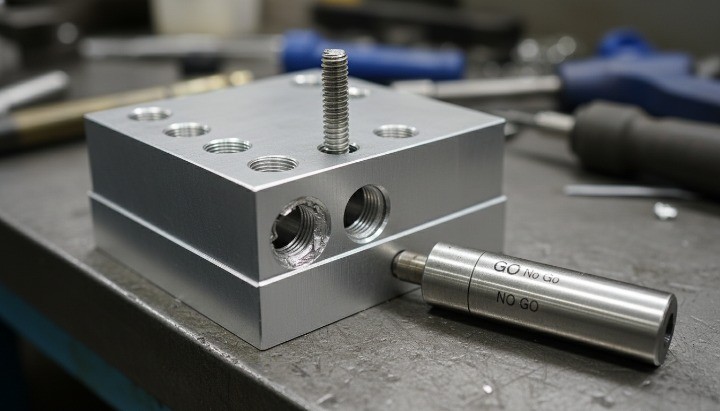
Guide de décision rapide pour tarauds de coupe et tarauds de formage
Une règle simple : utilisez un taraud roulé pour les matériaux ductiles comme l’aluminium lorsque vous maîtrisez le diamètre, l’alignement et la lubrification du trou, notamment pour les trous borgnes. Utilisez un taraud à coupe lorsque le matériau est moins ductile, que la lubrification est limitée, que le couple est une contrainte ou que le diamètre du trou est variable et qu’une méthode plus tolérante est nécessaire.
Quand le taraudage par roulage est-il généralement le plus adapté ?
Le taraudage par roulage excelle lorsque votre priorité est une qualité de filetage répétable et moins de défauts « surprises » dans les métaux tendres.
-
Matériaux ductiles (alliages d'aluminium courants, de nombreux métaux mous) où la matière peut être déplacée proprement.
-
Trous borgnes où l'accumulation de copeaux représente un risque réel lors de la coupe des tarauds.
-
Pièces produites en grande série pour lesquelles vous souhaitez des résultats stables tout au long de la durée de vie de l'outil (et moins de variables liées aux copeaux).
-
Pièces d'ordre esthétique ou de propreté où les éclats sont difficiles à enlever ou inacceptables.
Quand le taraudage par coupe est-il souvent le choix le plus sûr ?
Les tarauds à coupe ne sont pas une « vieille technologie ». Ils constituent souvent la solution idéale lorsque votre marge de manœuvre est réduite.
-
Matériaux moins ductiles ou plus fragiles, pour lesquels le formage risquerait de provoquer des fissures ou de produire des filetages de mauvaise qualité.
-
Accès limité au système de lubrification/refroidissement (les robinets de formage sont très sensibles à la lubrification).
-
Configurations à couple limité (petites machines, dispositifs de fixation faibles ou éléments fragiles).
-
Dimension variable du pré-trou que vous ne pouvez pas contrôler avec précision (variations de coulée, perçage irrégulier, bavures que vous ne pouvez pas éliminer de manière fiable).
Quand le fraisage de filetage surpasse les deux ?
Si vous rencontrez des problèmes de casse, de parois fines ou de formes irrégulières, le fraisage de filetage peut être la solution la plus simple pour stabiliser les résultats.
-
Parois minces où le couple de taraudage déforme la pièce ou endommage les éléments.
-
Filetages interrompus, rainures de clavette, trous transversaux ou autres éléments qui perturbent le taraudage.
-
Perçage difficile à contrôler ou pièces coûteuses pour lesquelles le coût d'une rupture de taraudage est inacceptable.
-
Situations où vous souhaitez qu'un seul outil puisse couvrir plusieurs tailles de filetage (courant avec les fraises à fileter CNC).

Taraud de coupe vs taraud de formage : quelle est la véritable différence ?
Les noms sont descriptifs :
-
Un taraud à tronçonner permet de réaliser des filetages en enlevant de la matière et en produisant des copeaux.
-
Un taraud de forme (également appelé taraud à rouleau ou taraud à fileter ) réalise des filetages en déplaçant de la matière pour leur donner la forme du filetage. Il ne produit aucun copeau lors du taraudage lui-même.
Les deux méthodes permettent de produire des filetages conformes aux normes de contrôle. La différence réside dans les problèmes susceptibles de survenir et dans les paramètres à maîtriser pour garantir une qualité constante.
Comment les tarauds à coupe créent-ils des filetages et pourquoi les copeaux sont-ils importants ?
Les tarauds à coupe possèdent des cannelures qui créent des arêtes de coupe. À mesure que le taraud avance, il grave le profil du filetage dans la paroi du trou. Les copeaux ainsi enlevés doivent être évacués.
Dans les trous traversants, les copeaux peuvent s'évacuer par l'autre côté. Dans les trous borgnes, les copeaux doivent souvent remonter les cannelures, se comprimer ou se fragmenter. C'est là que commencent de nombreuses défaillances.
-
Le compactage des copeaux augmente le couple et casse les tarauds
-
Des copeaux coincés au fond endommagent les derniers filets.
-
Des copeaux qui restent coincés dans le trou et qui causent des problèmes d'assemblage ultérieurs
Le taraudage par coupe peut encore être excellent lorsque :
-
Le trou est un trou traversant (ou l'évacuation des copeaux est bien contrôlée).
-
Vous avez besoin d'un couple inférieur à celui requis par un taraud de formage.
-
Le comportement du matériau ou du revêtement rend le formage peu fiable.
Comment les tarauds de forme permettent-ils de réaliser des filetages sans copeaux ?
Les tarauds de forme possèdent des lobes plutôt que des arêtes de coupe. Lorsque l'outil tourne et avance, ces lobes poussent la matière vers l'extérieur et vers le haut pour former le filetage.
Principaux résultats :
-
Aucune trace de copeaux lors du taraudage , ce qui constitue un avantage majeur pour les trous borgnes.
-
Le profil du filetage est créé par déformation plastique, la structure locale du matériau n'est donc pas « découpée » de la même manière.
-
Le procédé est sensible à la taille du trou , à l'alignement et à la lubrification , car le taraud déplace du matériau et le couple augmente rapidement si le pré-trou est trop petit.
Que signifie réellement « filetage plus résistant » pour l'aluminium ?
Quand on dit que le taraudage par roulage permet d’obtenir des « filetages plus résistants », on fait généralement référence à l’une de ces améliorations pratiques apportées aux matériaux ductiles :
-
Meilleure résistance au dénudage dans les métaux tendres, car la surface du filetage est formée plutôt que coupée et le matériau a été mis en forme.
-
Un engagement plus constant des threads lorsque le processus est contrôlé, ce qui réduit le nombre de threads faibles qui réussissent un test rapide mais échouent sous charge.
Cela ne signifie pas qu'un filetage formé par roulage surpasse systématiquement tous les filetages taillés, quel que soit le matériau. Si le diamètre de votre trou est irrégulier, si votre lubrification est insuffisante ou si le matériau ne se forme pas correctement, un taraud formé peut donner de moins bons résultats (voire casser).
Pourquoi le taraudage par roulage est-il si efficace pour les filetages en aluminium ?
L'aluminium est souvent un matériau problématique pour les filetages internes :
-
Il est plus mou que l'acier, donc le dénudage est facile si l'engagement du filetage est faible.
-
Il peut être collant , ce qui augmente le risque de grippage sur l'outillage et les fixations.
-
Il est souvent utilisé avec des finitions de surface (anodisation, revêtements) qui permettent de resserrer l'ajustement du filetage.
Le taraudage par formage convient bien à l'aluminium car ce matériau se forme généralement proprement lorsque le trou est correctement préparé et que la lubrification est appropriée.
Pourquoi les filetages en aluminium s'abîment-ils ? Quelles sont les véritables causes ?
Dans les projets concrets, les problèmes de transmission d'informations proviennent rarement d'une seule erreur. Il s'agit généralement d'une accumulation de petits problèmes :
-
Le trou est légèrement surdimensionné, réduisant l'engagement
-
La profondeur du filetage est faible (l'engagement effectif est inférieur à celui supposé).
-
Le fil est endommagé par des éclats, des bavures ou des aspérités.
-
Le filetage croisé lors de l'assemblage est dû à une entrée pointue ou mal alignée.
-
La finition modifie l'ajustement et force la fixation
Lorsque vous passez au taraudage par roulage (avec un dimensionnement correct du trou), vous éliminez une variable majeure — le comportement des copeaux — et vous stabilisez souvent la surface du filetage et l'engagement.
trous aveugles : l'avantage « sans jetons » est bien réel
C'est dans les trous borgnes que le taraudage par roulage est souvent rentable.
Avec un taraud de coupe, il faut gérer :
-
où vont les chips,
-
comment ils se cassent,
-
qu'ils fassent leurs valises,
-
et s'ils restent dans le trou après avoir tapoté.
Avec un taraud de forme, les copeaux ne sont tout simplement pas produits par l'action de taraudage. Il faut toujours contrôler la qualité du trou percé et les bavures d'entrée, mais on n'a plus à lutter contre l'accumulation de copeaux au fond d'un trou borgne.

Quels sont les éléments à contrôler pour que le tapotement par roulement fonctionne ?
Le taraudage par laminage ne tolère aucune erreur. La plage de fonctionnement est souvent définie par quatre paramètres :
1) Diamètre du pré-perçage (diamètre du foret de taraudage pour le formage) : Les tarauds de formage nécessitent un diamètre de pré-perçage différent de celui des tarauds de coupe. Si le trou est trop petit, des pics de couple apparaissent et les tarauds se cassent. Si le trou est trop grand, l’engagement est insuffisant.
Conseils pratiques : utilisez le tableau de perçage du fabricant de tarauds pour le filetage et considérez le diamètre du trou comme une dimension critique, surtout si la pièce est moulée ou si le foret s’use rapidement en production.
2) Chanfrein d'entrée / d'amorce : Un chanfrein net facilite le taraudage direct et réduit le risque d'arrachement du premier filet. Il permet également un assemblage sans filetage croisé.
3) Stratégie de lubrification : Les tarauds de formage sont extrêmement sensibles à la lubrification. Le formage consiste à mettre la matière en forme, et le frottement est un facteur important. Une lubrification insuffisante entraîne un couple plus élevé, un grippage et une durée de vie de l’outil réduite.
4) Tolérances : Nous vérifions les dimensions des pré-trous par rapport à des normes strictes de tolérance d'usinage CNC avant le taraudage.

Compromis liés au roll-tapping : ce que vous gagnez et ce que vous devez contrôler
Le roll tapping n'est pas une « performance gratuite ». Vous gagnez en stabilité face à certains risques, et vous en acceptez d'autres.
Compromis 1 : exigences de couple plus élevées
Le formage exige un couple plus élevé que la découpe dans de nombreuses situations, car il s'agit de déformer le matériau plutôt que de le trancher. Cela a une incidence sur :
-
capacité de la machine (en particulier les petites machines ou les broches légères),
-
rigidité et fixation des pièces,
-
et le risque de déformer les traits fins.
Si vos parois sont minces ou votre géométrie délicate, le fraisage du filetage ou un autre choix de conception (insert, bossage plus grand, diamètre de filetage différent) peuvent constituer une meilleure solution.
Compromis n° 2 : Sensibilité à la taille des trous. Pourquoi les pièces moulées compliquent la tâche.
Dans les pièces en aluminium usinées CNC, le contrôle de la taille des trous est généralement simple si le perçage est stable.
Dans les pièces moulées sous pression en aluminium, la variation de la taille des trous peut être plus importante en raison de :
-
variation de la surface moulée à l'ouverture du trou,
-
porosité ou inclusions,
-
déviation de l'outil sur des surfaces d'entrée interrompues ou irrégulières,
-
et des bavures irrégulières.
Cela ne signifie pas que vous ne pouvez pas tarauder par roulage l'aluminium moulé sous pression. Cela signifie que vous devez considérer le pré-perçage comme une caractéristique d'usinage contrôlée et prévoir :
-
Stratégie de forage/alésage cohérente si nécessaire,
-
ébavurage et conditionnement d'entrée,
-
et la vérification en cours de traitement lorsque les performances du thread sont critiques.
Compromis 3 : la finition et l’assemblage peuvent modifier l’ajustement du filetage
Si la pièce doit être anodisée, plaquée ou revêtue, le filetage peut être modifié. Mode de défaillance courant :
1) Le filetage passe le test de passage avant la finition. 2) La finition est appliquée. 3) L'assemblage nécessite une force plus importante ou un filetage croisé apparaît.
La solution ne consiste pas à « forcer les choses ». La solution consiste à définir la bonne approche dès le départ :
-
définir si les threads sont exploités avant ou après leur achèvement,
-
définir toute exigence de contrôle après finition,
-
et choisissez un filetage adapté à la finition.
Aide-mémoire DFM : comment spécifier les filetages pour éviter les réclamations
Utilisez ce tableau comme liste de contrôle lors des revues de conception et des demandes de devis. Il est volontairement pratique et évite les choix d'outillage spécifiques à une marque.
| Sujet | Meilleures pratiques pour les frappes de forme (roulée) | Meilleures pratiques pour les tarauds coupés | Pourquoi cela compte |
|---|---|---|---|
| Adéquation des matériaux | Choisissez des matériaux ductiles (alliages d'aluminium courants) et évitez les matériaux fragiles, sauf preuve du contraire. | Fonctionne avec un plus grand nombre de matériaux, selon la géométrie du robinet | Le formage des tarauds dépend de la déformation plastique ; la coupe dépend de la formation des copeaux. |
| Taille du pré-trou | Utilisez le fabricant du robinet formage de filetage Tableau de perçage ; contrôlez précisément le diamètre du trou | Utilisez le tableau de perçage standard pour la coupe des tarauds. | Le diamètre du trou influe sur le couple, l'engagement et les résultats de mesure. |
| Type de trou | Excellent pour les trous borgnes grâce à pas d'emballage de chips | Les trous traversants sont plus faciles à réaliser ; les trous borgnes nécessitent un contrôle des copeaux. | Le comportement des copeaux est une variable majeure dans les trous borgnes. |
| Chanfrein d'entrée | Toujours ajouter un chanfrein/une entrée propre | Également recommandé | Réduit le risque de rupture du premier fil et de filetage croisé |
| Dégagement inférieur (trous borgnes) | Prévoir une profondeur supplémentaire pour le taraudage et l'écoulement du matériau ; vérifier pour chaque outil. | Ajoutez de la profondeur supplémentaire pour l'espace des copeaux et le plomb de taraudage | Le fait de toucher le fond abîme les filetages et casse les tarauds. |
| Lubrification | Considérez la lubrification comme essentielle ; assurez-vous de son introduction dans le trou. | Important, mais souvent légèrement plus tolérant | Le frottement entraîne des pics de couple, du grippage et des problèmes de durée de vie des outils. |
| Alignement/maintien | Privilégier un taraudage rigide et un porte-taraud stable ; minimiser le faux-rond | Même objectif ; parfois plus indulgent | Un mauvais alignement provoque des ruptures et une géométrie de filetage défectueuse. |
| Contrôle des bavures | Enlever les bavures et les résidus avant de tapoter | Éliminer les bavures ; gérer les éclats/bavures à l'entrée | Les bavures endommagent les filetages et provoquent des défaillances d'assemblage. |
| Traitement de surface | Filetage prévu pour s'adapter à l'anodisation/au placage/aux revêtements | Béton | Un assemblage trop serré peut engendrer de faux défauts. |
| Plan d'inspection | Définir Go/No-Go et quand cela s'applique (avant/après l'arrivée) | Béton | L'expression « réussir une fois, échouer plus tard » découle souvent d'un calendrier d'inspection imprécis. |
Liste de contrôle pour demande de devis (RFQ) – Discussion interne : Ce dont votre fournisseur a besoin
Pour obtenir des discussions cohérentes, veuillez inclure les éléments suivants dans votre dossier de demande de devis :
-
Spécifications du filetage (norme, taille, pas, classe/ajustement le cas échéant)
-
Type de trou (borgne/traversant) et profondeur de filetage totale requise
-
Toute information relative aux fixations (le cas échéant) et aux couples de serrage recommandés (le cas échéant)
-
Matériau et état (aluminium forgé ou aluminium moulé sous pression ; tout traitement thermique)
-
Exigences relatives à l'état de surface (notamment anodisation/placage) et nécessité d'un contrôle dimensionnel après finition.
-
Critères essentiels de qualité : ce qui compte vraiment (arrachement, couple de serrage, étanchéité, aspect esthétique)
-
Plan de production/quantité (prototype vs production en série) et modifications techniques prévues
Dépannage : défauts courants des filetages et comment les réparer
Cette section est destinée aux équipes qui cherchent à éliminer les problèmes récurrents, en particulier les pannes « aléatoires » qui vont et viennent.
Filetages endommagés dans l'aluminium : causes et solutions
Causes courantes :
-
Trou légèrement surdimensionné ou incohérent d'une cavité à l'autre/d'un lot à l'autre
-
Engagement du filetage insuffisant (profondeur ou conception)
-
La finition a modifié l'ajustement et le filetage de la fixation a été endommagé lors de l'assemblage.
-
Une bavure d'entrée ou un bord tranchant provoque un filetage croisé.
Corrections:
-
Pour l'aluminium ductile, envisagez le taraudage par formage avec un pré-perçage adapté.
-
Ajouter/nettoyer le chanfrein d'entrée et serrer les commandes d'ébavurage
-
Confirmer le moment de l'inspection (avant ou après finition) et le choix de la jauge
-
Si le dénudage représente toujours un risque, évaluez les modifications de conception (bossage plus large, engagement plus long, insert).
Ruptures de taraudage dans les trous borgnes : causes et solutions
Causes courantes :
-
Garnissage de copeaux (tarauds coupés) dans les trous borgnes
-
Pré-perçage trop petit (tarauds de formage) provoquant un pic de couple
-
Désalignement ou faux-rond dans la configuration de taraudage
-
Mauvaise lubrification du trou
Corrections:
-
Si le problème vient des copeaux, le taillage par roulement peut éliminer le mode de défaillance du compactage des copeaux.
-
Contrôlez la taille du pré-trou et surveillez l'usure du foret (ne vous contentez pas de « régler et oublier »).
-
Améliorer la stratégie du porteur (tapotement rigide, porteur approprié, réduire le roulement)
-
Améliorer la lubrification (en particulier pour les tarauds de formage)
Défaillances des calibres Go/No Go : Pourquoi les filetages finissent-ils par être trop serrés ou trop lâches ?
Causes communes
- faux taille du foret à tarauder pour le type robinet, en particulier pour le mélange forme tapotement et taraudage coupé diagrammes de forage
- Usure des outils et la dérive progressive des processus sur de longues périodes
- Placage ou revêtement anodisé Le filetage change après usinage
- retour élastique du matériau différences selon l'alliage et le procédé de fabrication
Correctifs
- Confirmez le diagramme de forage correspond à la type de robinet et l'exact Spécifications du filetage
- Ajouter en cours de mesure lié à la durée de vie des outils et au contrôle de la taille des trous, et pas seulement aux contrôles de fin de lot
- Si une finition est nécessaire, définissez jaugeage après finition Les exigences sont adaptées et le plan de processus ainsi que le filetage sont ajustés en conséquence.
Filetage rugueux, frottement ou déchirure : causes et solutions
Causes communes
- Lubrification insuffisante, notamment avec forme tapotement là où le frottement engendre le couple et le grippage
- Mauvais état de surface du trou de perçage, avec notamment des bavures et des bords accumulés.
- Géométrie du robinet ou revêtement inadapté au matériau et à l'état de finition
Correctifs
- Améliorez le choix du lubrifiant et assurez-vous que la lubrification atteigne la profondeur totale du trou.
- Améliorez votre stratégie de forage grâce à des outils affûtés, des paramètres stables et une évacuation des copeaux fiable.
- Utilisez le fraisage de filets pour les géométries complexes ou lorsque la qualité de surface du filetage est un critère de qualité critique (CTQ).
Scénarios typiques de sélection des pièces : comment nous choisissons en production
Pièces usinées CNC 6061 avec plusieurs trous taraudés borgnes
Si la pièce est en aluminium 6061 et comporte de nombreux trous borgnes, les principaux risques sont généralement :
- Ruptures de taraudage dues à l'accumulation de copeaux lors du taraudage coupé
- Qualité de filetage irrégulière sur des dizaines de trous à mesure que les outils s'usent
- Des copeaux restés dans le trou peuvent ultérieurement endommager l'assemblage ou fausser les résultats de mesure.
Dans ce cas, le taraudage par laminage est souvent la solution la plus simple pour stabiliser la production, car il élimine le problème de l'accumulation de copeaux. Il est particulièrement efficace lorsque les deux paramètres critiques de qualité (CTQ) les plus importants pour le formage sont maîtrisés : le diamètre du pré-perçage et l'apport de lubrifiant.

Pièces en aluminium moulées sous pression avec filetage usiné
En aluminium moulé sous pression, chaque trou taraudé doit être considéré comme une pièce d'usinage contrôlée. Les trois paramètres clés qui déterminent la réussite sont :
- Préparer l'entrée en enlevant la peau moulée et les bavures
- Contrôler la taille du trou grâce à une stratégie de perçage ou d'alésage cohérente
- Vérifiez l'alignement et la rigidité du dispositif de fixation afin que le taraudage soit bien droit au départ.
Le taraudage par laminage reste une option intéressante car il ne produit pas de copeaux et évite leur accumulation, mais les variations du moulage sous pression font que la préparation du trou est généralement le facteur déterminant pour une qualité de filetage stable.
Parois minces ou discontinuités près du fil
Si la paroi est mince ou si le filetage est interrompu par une rainure transversale ou une clavette, le couple de taraudage peut déformer la pièce ou casser les outils. Dans ces cas :
- Choisissez fraisage de filets premièrement pour le processus le plus contrôlable
- Repenser le bossage ou ajouter du matériau pour soutenir le filetage
- Utilisez un insert fileté lorsque le filetage doit supporter une charge élevée dans un métal tendre.
QFP
Les tarauds à rouleaux sont-ils identiques aux tarauds de formage ?
Oui. Dans la plupart des ateliers, les termes « tarauds à rouler » , « tarauds à former » et « tarauds à former le filetage » désignent la même méthode de formage sans copeaux.
Les tarauds de formage fonctionnent-ils pour les trous borgnes ?
Elles fonctionnent souvent très bien dans les trous borgnes car le taraudage ne génère pas de copeaux . Il faut toutefois prévoir un dégagement suffisant au fond et une bonne lubrification.
Les tarauds roulés nécessitent-ils un foret de diamètre différent ?
Oui. Une erreur fréquente consiste à utiliser un foret de taraudage à tronçonner avec un taraud de formage. Consultez toujours le tableau des forets de formage du fabricant du taraud.
Peut-on rouler du taraud sur de l'aluminium moulé sous pression ?
Souvent oui, mais cela dépend de la préparation du trou et de la qualité de la pièce coulée. Si le diamètre du trou est très variable, si les bavures sont irrégulières ou si la lubrification n'est pas optimale, le taraudage par coupe ou le fraisage du filetage peuvent s'avérer plus sûrs.
conclusion
Si votre programme inclut l'usinage CNC de l'aluminium ou le moulage sous pression de pièces en aluminium avec filetage usiné , définissez la stratégie de filetage avant l'usinage : nous vous recommanderons le taraudage par coupe, le taraudage par roulage ou le fraisage de filetage en fonction du type de trou (notamment les trous borgnes ), de la ductilité du matériau, de la lubrification et des limites de couple. Spécifiez ensuite les CTQ (critères de qualité critiques) qui empêchent le dérapage du filetage et la rupture du taraud : diamètre de foret de taraudage par roulage correct , chanfrein d'entrée propre, alignement/faux-rond stable et calendrier d'inspection clair avant/après anodisation ou placage . Envoyez vos fichiers 2D/3D, les spécifications de filetage, les exigences de mesure et les notes de finition via [adresse e-mail manquante].