


Ce guide explique les principales méthodes de filetage CNC pour les filetages internes.
Si vous concevez ou fournissez des pièces usinées et moulées sous pression, vous savez déjà qu'un seul filetage défectueux peut immobiliser un assemblage entier, retarder un lancement ou engendrer des réparations coûteuses. Les éléments filetés supportent des charges, assurent l'étanchéité des fluides et maintiennent les composants critiques ensemble ; la qualité du filetage influe donc directement sur la fiabilité, les risques liés à la garantie et la sécurité.
Pourtant, de nombreuses équipes choisissent encore le taraudage, le fraisage de filetage ou les plaquettes de filetage par habitude plutôt que selon des critères précis. Cet article vous expliquera le fonctionnement de chaque méthode, ses avantages et ses inconvénients, et vous montrera comment prendre de meilleures décisions et collaborer plus efficacement avec votre fournisseur d'usinage CNC.
Aperçu des méthodes de filetage CNC
En usinage CNC, les ingénieurs utilisent différentes méthodes pour créer des filetages internes, car aucun procédé n'est optimal pour tous les matériaux, géométries et volumes de production . Le taraudage, le fraisage et l'utilisation d'inserts filetés offrent chacun un compromis entre vitesse, coût, flexibilité et résistance ; comprendre ces compromis est essentiel pour obtenir des pièces filetées fiables.
En résumé, le taraudage permet de réaliser un filetage en une seule opération rapide grâce à un outil dédié ; le fraisage de filetage utilise un outil de coupe qui suit une trajectoire hélicoïdale pour former le profil ; et les plaquettes filetées ajoutent un élément fileté dans un trou préparé. Il est possible de combiner ces méthodes au sein d'un même projet, notamment pour l'usinage ou la finition de pièces moulées sous pression en aluminium et en zinc, lorsque productivité et robustesse sont essentielles.
Pourquoi existe-t-il plusieurs méthodes de filetage en usinage CNC ?
Les ateliers d'usinage CNC utilisent plusieurs méthodes de filetage car les projets concrets présentent rarement les mêmes contraintes. On peut avoir une petite série de prototypes en acier inoxydable, un boîtier en aluminium produit en grande série avec de nombreux trous borgnes peu profonds, et un assemblage critique pour la sécurité qui doit résister à des milliers de cycles d'assemblage sur des pièces usinées CNC comportant des éléments filetés . Chaque scénario impose un équilibre différent entre risque, coût et précision.
Le taraudage offre des temps de cycle très rapides pour les filetages courants, mais peut rencontrer des difficultés avec les matériaux difficiles ou les trous borgnes profonds. Le fraisage de filetage est plus lent par trou, mais offre un excellent contrôle, notamment pour les pièces dures ou de grande valeur. Les plaquettes filetées ajoutent des étapes d'assemblage supplémentaires, mais permettent d'obtenir des filetages robustes et réparables sur les substrats tendres. En comprenant l'utilité de ces différentes options, vous pourrez les choisir de manière réfléchie au lieu de considérer le filetage comme une simple formalité.
Que sont les trous taraudés ?
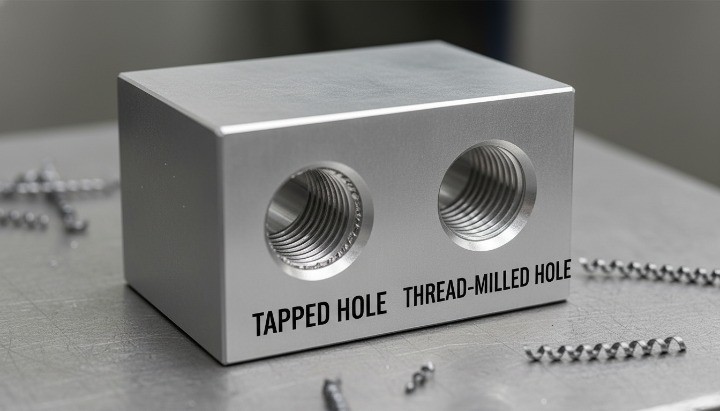
Les trous taraudés sont des filetages internes réalisés à l'aide d'un taraud, un outil dont le profil de base est identique à celui du filetage final. En usinage CNC, la machine synchronise la rotation de la broche et l'avance pour enfoncer le taraud dans un trou percé, puis le retirer, formant ainsi le filetage en une seule opération rapide. C'est pourquoi le taraudage est la méthode de choix pour de nombreux filetages standard sur les pièces en acier et en aluminium.
On peut utiliser différents types de tarauds (à pointe hélicoïdale, à goujures hélicoïdales, tarauds de formage) selon que le trou soit débouchant ou borgne et selon la manière dont les copeaux doivent être évacués de la zone de coupe. Les machines CNC modernes prennent souvent en charge le taraudage rigide, ce qui améliore la précision et la durée de vie de l'outil par rapport aux anciens porte-outils flottants. Cependant, le taraudage reste une opération relativement délicate : si le taraud casse, la pièce est généralement mise au rebut ou il faut consacrer beaucoup de temps à retirer l'outil cassé du trou.
Qu'est-ce que le fraisage de filetage ?
Le fraisage de filetage utilise un outil de coupe rotatif, généralement doté d'un profil de filetage partiel, qui se déplace selon une trajectoire hélicoïdale pour créer le filetage intérieur. Au lieu d'effectuer un mouvement de va-et-vient linéaire avec un taraud, la machine CNC interpole un mouvement circulaire selon les axes X et Y tout en avançant selon l'axe Z, ce qui permet de réaliser le filetage progressivement. Cette méthode offre un excellent contrôle du diamètre, de la profondeur et même du sens de filetage (à gauche ou à droite) avec la même famille d'outils.
Le fraisage de filetage, en évitant le blocage de l'outil dans le trou, réduit considérablement le risque de rupture, notamment dans les matériaux durs ou résistants. Il permet également un ajustement précis du diamètre du filetage par variation de la trajectoire de fraisage, un atout précieux pour obtenir des tolérances serrées ou compenser les traitements de surface (placage, revêtement, etc.). En contrepartie, le temps de cycle est plus long et l'usinage exige une programmation FAO performante et une machine robuste. C'est pourquoi de nombreux ateliers réservent le fraisage de filetage aux caractéristiques critiques, aux grands diamètres ou aux matériaux difficiles à usiner, plutôt qu'à tous les trous.
Que sont les inserts filetés ? (Helicoil, Keensert, inserts métalliques, inserts pleins)
Les inserts filetés sont des éléments filetés distincts que l'on installe dans un trou préparé pour créer le filetage intérieur final. Parmi les types courants, on trouve les inserts à fil comme Helicoil, les inserts à verrouillage par clavette comme Keensert et divers inserts massifs de type douille. Dans tous les cas, on usine d'abord un trou pilote spécifique, souvent suivi d'un filetage spécial, puis on installe l'insert pour obtenir un filetage durable, résistant à l'usure et souvent plus robuste que le matériau de base.
Les inserts filetés utilisent un fil enroulé à section diamantée pour former le filetage interne, ce qui est particulièrement avantageux pour les alliages tendres comme l'aluminium et le magnésium. Les inserts pleins et à clavette offrent une robustesse accrue, grâce à des clavettes ou des épaulements mécaniques qui empêchent la rotation et l'arrachement sous fortes charges. Ces solutions augmentent le coût et le temps d'assemblage, mais permettent des assemblages répétés, des réparations sur site et des charges de serrage élevées sur des matériaux qui, autrement, s'useraient facilement. De ce fait, les inserts filetés jouent un rôle crucial dans les composants des secteurs de l'aérospatiale, de l'automobile et de la mécanique qui associent des alliages légers à des exigences mécaniques élevées.

Taraudages
Comment fonctionne le taraudage CNC ?
Le taraudage CNC crée des filetages internes en enfonçant un taraud dans un trou pré-percé, la machine synchronisant la rotation de la broche et l'avance. L'outil usine ou forme le profil du filetage en avançant, puis revient en arrière en suivant le même parcours. On obtient ainsi un filetage complet en un seul cycle continu et précis.
En production, le processus se déroule généralement comme suit : on perce au diamètre de taraudage requis, on ébavure ou chanfreine l’entrée du trou, puis on effectue un cycle de taraudage rigide ou on utilise un porte-taraud flottant. Le programme CNC contrôle la profondeur, la vitesse et l’avance en fonction du diamètre du filetage et du matériau. L’arrosage et l’évacuation des copeaux sont essentiels, notamment pour les trous borgnes. Ce processus repose sur un perçage CNC précis des trous prêts à être taraudés , ce qui garantit le diamètre de guidage et l’alignement corrects avant le taraudage.
Pour les acheteurs et les ingénieurs, le point clé est simple : le taraudage est une méthode rapide et standardisée pour produire un grand nombre de filetages internes à faible coût , à condition que la conception et les conditions de processus soient raisonnables.

Avantages (Rapidité, Rentabilité, Processus éprouvé)
Le taraudage reste la méthode de prédilection pour de nombreux filetages internes car il est rapide, prévisible et largement répandu dans les ateliers du monde entier. En termes de temps de cycle et de coût par trou, le taraudage est souvent l'option la plus économique, notamment pour les filetages de petit et moyen diamètre.
Les principaux avantages comprennent :
-
Productivité élevée : un seul cycle de taraudage permet de réaliser le filetage complet en une seule passe. Pour les tailles courantes telles que M4 à M10 ou 8-32 à 3/8″-16, les temps de cycle sont très courts. C’est un atout majeur pour les pièces comportant de nombreux trous.
-
Les tarauds à faible coût par filetage sont relativement peu coûteux et largement disponibles. Leur programmation est simple. Avec un processus stable, le coût peut être amorti sur des milliers de perçages avec un rendement constant.
-
Des normes éprouvées et standardisées, telles que les filetages métriques ISO et les séries de filetages unifiées , définissent la géométrie, les classes d'ajustement et les tolérances, permettant ainsi aux ingénieurs de s'appuyer sur des règles établies plutôt que sur des conjectures. Cela facilite également le contrôle des filetages à l'aide de calibres de contrôle et de bouchons filetés.
-
Large compatibilité avec les machines CNC : La plupart des centres d’usinage modernes prennent en charge les cycles de taraudage rigides. Même les machines plus anciennes peuvent tarauder avec des porte-outils adaptés, ce qui signifie que, dans de nombreux cas, aucun matériel spécifique n’est requis.
Du point de vue de l'approvisionnement et des coûts, le taraudage est souvent le meilleur point de départ lorsque vous avez des tailles de filetage standard, des exigences de résistance modérées et une production en volume moyen.
Limitations (casse d'outils, évacuation des copeaux, problèmes liés aux matériaux)
Les mêmes caractéristiques qui rendent le taraudage rapide et économique sont aussi sources de risques. Un taraud est un outil fin et relativement fragile. En cas de problème, il peut se briser profondément dans le trou, et son retrait peut s'avérer difficile, voire impossible, sans mettre la pièce au rebut.
Les limitations typiques comprennent :
-
Risque de casse d'outil : Un taraud s'engage simultanément sur plusieurs dents. Si des copeaux s'accumulent dans les goujures, si la lubrification est insuffisante ou si l'avance est incorrecte, l'outil peut se bloquer. Ce risque est accru dans les trous borgnes et les matériaux durs ou collants. La casse d'un taraud sur une pièce coûteuse peut anéantir les avantages économiques du taraudage.
-
Évacuation des copeaux dans les trous borgnes : Dans des matériaux comme l’acier inoxydable ou l’acier à faible teneur en carbone, les longs copeaux filiformes peuvent obstruer les goujures. Dans les trous borgnes, les copeaux ne peuvent être évacués que par l’utilisation de tarauds à goujures hélicoïdales, d’un arrosage haute pression ou par martelage. Un mauvais contrôle des copeaux entraîne un filetage rugueux et une usure prématurée de l’outil.
-
Flexibilité limitée pour les filetages non standard : chaque taille et pas de filetage nécessite son propre taraud. Si vous travaillez avec de nombreuses tailles de filetage spéciales ou importantes, votre parc d'outillage s'agrandit et la configuration devient plus complexe.
-
Sensibilité au diamètre et à l'alignement du trou : si le foret à tarauder est trop petit, le couple de taraudage augmente brusquement et le taraud risque de se casser. Si le foret dévie et que le trou n'est pas aligné, le taraud suivra une trajectoire incorrecte et endommagera le filetage.
-
Matériaux difficiles : Les aciers durs, les alliages haute température ou les matériaux abrasifs réduisent la durée de vie des tarauds et augmentent le risque de rupture. Le taraudage par formage dans les matériaux ductiles s’avère utile dans certains cas, mais exige toujours une maîtrise rigoureuse du processus.
Lors de la conception de pièces comportant de nombreux trous taraudés dans des matériaux difficiles, il convient d'évaluer activement ces risques par rapport à des alternatives telles que le fraisage de filetage ou les inserts , en particulier pour les composants de grande valeur.
Modes de défaillance typiques
Comprendre les mécanismes de défaillance des filetages taraudés permet de concevoir des produits fiables et de choisir la plage de processus appropriée. La plupart des problèmes suivent quelques schémas récurrents que l'on peut anticiper avant la production.
Les modes de défaillance courants incluent :
-
Tarauds cassés dans le trou : il s’agit de la panne la plus grave. Elle est souvent due à un couple excessif, un foret de diamètre inadapté, une lubrification insuffisante ou une vitesse d’avance incorrecte. Le retrait peut nécessiter un usinage par électroérosion ou une retouche manuelle, et de nombreuses pièces finissent par être mises au rebut.
-
Filetages surdimensionnés ou sous-dimensionnés : si le foret de taraudage est inadapté ou si l’usure n’est pas contrôlée, les filetages peuvent être trop serrés ou trop lâches. Ceci entraîne des problèmes d’assemblage, un filetage croisé ou une capacité de charge réduite.
-
Un mauvais état de surface et des bavures, dus à des tarauds usés, une faible vitesse de coupe ou un arrosage insuffisant, entraînent des flancs rugueux, des arrachements de matière et d'importantes bavures à l'entrée ou à la sortie du trou. Ces bavures peuvent gêner l'étanchéité ou le fonctionnement des pièces mobiles et nécessitent souvent un ébavurage supplémentaire.
-
Filetages mal alignés ou inclinés : Un défaut d’alignement entre le trou percé et l’axe du taraudage produit des filetages non perpendiculaires à la surface. Les fixations peuvent se bloquer ou les assemblages peuvent ne pas s’emboîter correctement, notamment au niveau des faces d’étanchéité.
-
Le filetage dans les matériaux tendres (aluminium, alliages de zinc ou plastiques) peut s'endommager sous forte charge ou lors d'assemblages répétés. Ce problème relève davantage de la conception que de la coupe, mais il illustre les limites du taraudage direct dans les matériaux tendres.
Ces modes de défaillance mettent en lumière un point important : le taraudage en soi n’est pas « mauvais », mais il a ses limites . Dès que l’on dépasse ces limites en termes de profondeur, de matériau ou de charge, il convient d’envisager d’autres méthodes.
Meilleurs cas d'utilisation et matériaux appropriés
Le taraudage donne d'excellents résultats lorsqu'on choisit la méthode adaptée à l'application. En règle générale, on obtient les meilleurs résultats lorsque le matériau, le diamètre du filetage et le volume de production se situent dans la plage optimale pour le taraudage.
Les cas d'utilisation appropriés incluent :
-
Les filetages standard de petite à moyenne taille, tels que M3 à M12 ou n° 4 à 1/2″, en acier doux, acier de décolletage, aluminium et laiton, sont idéaux. Ils permettent d’obtenir un rendement élevé et une durée de vie des outils stable pour l’usinage CNC de pièces en acier.
-
Les trous traversants facilitent naturellement l'évacuation des copeaux. Les trous borgnes peu profonds, avec un chanfrein et une profondeur de perçage appropriés, fonctionnent également bien, à condition d'éviter l'accumulation de copeaux au fond.
-
Volumes de production moyens : Si vous produisez des lots de quelques centaines à quelques dizaines de milliers de pièces, le taraudage offre un bon compromis entre coût d'outillage, rapidité et simplicité.
-
Les composants nécessitant une résistance modérée du filetage, tels que les supports structuraux, les boîtiers, les couvercles et les pièces mécaniques courantes, appartiennent souvent à cette catégorie. Les filetages sont soumis à des charges d'assemblage normales, et non à une fatigue extrême ou à des conditions d'utilisation abusives.
Les matériaux appropriés comprennent généralement :
-
Alliages d'aluminium à bonne usinabilité
-
Aciers au carbone à usinage libre
-
De nombreux aciers inoxydables, lorsqu'on choisit une géométrie de taraudage et un liquide de refroidissement appropriés, sont disponibles.
-
Alliages de laiton et de cuivre pour filetages de précision
En revanche, les alliages très durs, les matériaux très abrasifs et les plastiques très mous nécessitent souvent une approche différente, comme le fraisage de filetage ou l'utilisation d'inserts.
Résumé — Quand le tapotement est-il le meilleur choix ?
Le taraudage reste la méthode de filetage interne la plus efficace dans de nombreuses applications d'usinage CNC, mais uniquement lorsque les conditions sont optimales. Vous en tirez le meilleur parti lorsque :
-
Utilisez les dimensions de filetage standard pour les métaux usinables.
-
Concevoir des trous traversants ou des trous borgnes faciles à gérer, avec une profondeur de perçage et un chanfrein appropriés.
-
Visez des volumes de production moyens où le temps de cycle est le principal facteur de coût.
-
Admettez que la résistance et la flexibilité du filetage sont adéquates avec les filetages taraudés directement.
Si votre pièce correspond à ce profil, le taraudage CNC est généralement le procédé de choix , et vous pouvez maîtriser les coûts grâce à une gestion rigoureuse des outils et un suivi attentif du processus. Cependant, pour les trous borgnes profonds, les matériaux difficiles, les filetages critiques soumis à des charges importantes ou les pièces coûteuses où les rebuts sont inacceptables, il est fortement recommandé d'envisager le fraisage de filetage ou l'utilisation d'inserts filetés, des alternatives plus robustes.
Filetage fraisage
Comment fonctionne le fraisage de filetage ? (Principes de base de l’interpolation hélicoïdale)
Le fraisage de filetage permet de créer des filetages internes à l'aide d'un outil de coupe rotatif qui décrit une trajectoire hélicoïdale à l'intérieur d'un trou pré-percé. Contrairement au taraudage, où l'outil épouse le profil du filetage, la fraise à fileter ne suit généralement qu'une partie du profil et usine le filetage par déplacement coordonné selon les axes XYZ. La machine à commande numérique (CNC) contrôle ce mouvement avec précision, ce qui permet de former le filetage progressivement et non en une seule passe.
En pratique, l'opérateur perce le trou pilote, programme le cycle d'interpolation hélicoïdale et choisit une fraise à fileter à plusieurs dents ou à un seul point en fonction de la taille et de la précision requises. L'outil se déplace selon un mouvement circulaire tout en avançant sur l'axe Z à une vitesse égale au pas du filetage. L'absence de blocage de la fraise dans le trou évite les pics de couple susceptibles d'endommager le taraud. Il est également possible d'ajuster la trajectoire de l'outil pour compenser l'usure, les revêtements ou les exigences de tolérance serrées.
Le fraisage de filetage est particulièrement précieux lorsque vous avez besoin d'une grande précision, de grands diamètres ou d'une fiabilité accrue dans des matériaux coûteux ou difficiles à usiner.

Avantages (Flexibilité, Précision, Filetage large, Matériaux durs)
Le fraisage de filetage offre des avantages considérables si l'on considère non seulement le temps de cycle, mais aussi la précision, le contrôle et les risques. Il résout de nombreux problèmes inhérents au taraudage en réduisant les efforts de coupe et en permettant au programmeur de maîtriser la géométrie du filetage.
Les principaux avantages incluent :
-
Grande flexibilité pour de nombreux diamètres de filetage : une seule fraise à fileter permet de réaliser différents diamètres et filetages à gauche ou à droite en modifiant la trajectoire d’outil, et non l’outil lui-même. Cela réduit les coûts d’outillage lors de la production de nombreuses tailles ou de pas non standard.
-
Précision et adaptabilité accrues : vous pouvez ajuster avec précision le diamètre primitif du filetage en modifiant le décalage radial de l’outil de coupe. Ceci est particulièrement utile pour les ajustements serrés, notamment pour les classes de tolérance 6H/6g ou les profils UNJ/UNF qui exigent un contrôle précis.
-
Excellentes performances sur les matériaux durs ou résistants. Le fraisage de filetage, grâce à l'engagement simultané d'une ou de quelques arêtes de coupe seulement, réduit le couple et améliore l'évacuation des copeaux. Il est couramment utilisé sur les aciers inoxydables, le titane et les alliages haute température, où le taraudage présente des risques.
-
Fonctionnement sûr et risque de casse réduit : l’outil ne se bloque jamais dans le trou. En cas de problème, il se rétracte sans risque de casse. Cela permet de réduire les rebuts sur les composants coûteux.
-
Contrôle supérieur pour les trous borgnes Vous pouvez contrôler précisément la profondeur du filetage sans risquer d'atteindre le fond du trou ni de forcer les copeaux à s'y loger.
Pour les acheteurs, le principal avantage est simple : le fraisage de filetage réduit les risques sur les pièces difficiles, améliore le contrôle dimensionnel et permet de réaliser des filetages spécialisés sans modifications coûteuses de l’outillage.

Limitations (Temps de cycle plus longs, compétences de programmation plus élevées)
Le fraisage de filetage est performant, mais pas toujours la solution idéale. Ce procédé exige plus de temps machine et d'efforts de programmation que le taraudage. Il dépend également de la rigidité de la machine et de la compatibilité avec le logiciel de FAO.
Les limitations courantes incluent :
-
Le taraudage, qui crée un filetage en une seule passe , est plus long que le fraisage . Le fraisage de filetage nécessite une trajectoire d'outil hélicoïdale complète et peut nécessiter plusieurs passes pour plus de précision. Sur les pièces comportant de nombreux trous, la différence de temps est significative.
-
Complexité de programmation accrue : le programmeur doit générer un cycle d’interpolation hélicoïdale et régler l’avance, la vitesse et le décalage de l’outil. Des équipes inexpérimentées risquent de sur- ou sous-usiner le filetage si la trajectoire d’outil est incorrecte.
-
Le fraisage de filetage , plus sensible à la rigidité et au faux-rond de la machine, exige une interpolation circulaire précise. Les machines dont les glissières sont usées, la rigidité insuffisante ou le faux-rond de la broche excessif peuvent avoir des difficultés à maintenir le diamètre primitif et la forme du filetage.
-
Le coût des outils peut être plus élevé. Les fraises à fileter coûtent plus cher à l'unité que les tarauds de base, notamment pour les grands pas ou les outils revêtus conçus pour des matériaux spéciaux. Cependant, leur durée de vie plus longue et le risque de casse moindre compensent souvent ce coût dans les applications critiques.
-
Avantage limité pour les pièces simples produites en grande série : si vous avez des milliers de filetages M6 ou M8 standard dans des boîtiers en aluminium, le taraudage est beaucoup plus efficace et rentable.
Ces limitations mettent en évidence une règle claire : le fraisage de filetage est idéal pour les filetages de précision ou à haut risque, et non pour un débit rapide sur des caractéristiques standard.

Modes de défaillance typiques
Bien que le fraisage de filetage réduise les défaillances catastrophiques, il présente néanmoins plusieurs problèmes récurrents que les ingénieurs doivent prendre en compte. La compréhension de ces modes permet de concevoir de meilleures fonctionnalités et de rédiger des spécifications plus fiables.
Les modes de défaillance typiques incluent :
-
Diamètre primitif incorrect dû à un décalage de trajectoire d'outil incorrect. Une petite erreur de décalage radial modifie le diamètre primitif, entraînant des ajustements trop lâches ou trop serrés. Ce problème est généralement lié au processus plutôt qu'à l'outil.
-
Une mauvaise finition du filetage due à une avance incorrecte ou à des outils usés : une avance trop lente ou un tranchant usé provoquent des déchirures ou des bords rugueux. Cela affecte le couple de serrage, l’étanchéité et la durée de vie du filetage.
-
Déviation de l'outil dans les trous profonds ou étroits Les fraises à fileter à longue portée peuvent dévier, produisant une conicité ou une profondeur incohérente, en particulier dans les pièces avec des trous à rapport d'aspect élevé.
-
Découpe excessive due à une synchronisation incorrecte de l'axe Z : si l'avance du pas en Z ne correspond pas parfaitement au pas programmé, le filetage obtenu peut être déformé.
-
Le brossage ou les vibrations dans les matériaux durs , comme l'acier inoxydable ou le titane, peuvent parfois engendrer des marques de vibration si l'outil ou le porte-outil manque de rigidité.
Comparativement aux défauts de taraudage, ces problèmes entraînent rarement la destruction de la pièce. Ils se manifestent généralement par des problèmes de tolérance ou de finition, que l'on peut corriger par un réglage précis du processus.

Meilleurs cas d'utilisation et matériaux appropriés
Le fraisage de filetage excelle lorsque l'on privilégie la précision, la durabilité et la réduction des risques à la vitesse pure. C'est également l'option de choix lorsque les filetages interagissent avec des surfaces fonctionnelles telles que des faces d'étanchéité ou des assemblages de précision.
Les meilleurs cas d'utilisation incluent :
-
Les filetages internes de grand diamètre, de tailles supérieures à M12 ou 1/2″, bénéficient du fraisage du filetage grâce à la réduction du couple et à la flexibilité.
-
Les matériaux durs ou exotiques comme le titane, l'Inconel, les aciers trempés et autres alliages réagissent mieux aux forces de coupe plus légères du fraisage de filetage.
-
Filetages critiques pour l'ingénierie Les filetages impliqués dans des joints porteurs, des assemblages contrôlés par couple, des surfaces d'étanchéité ou des cycles de démontage répétés doivent privilégier le fraisage des filetages.
-
Volumes de production faibles à moyens : lorsque le temps de cycle n’est pas le principal facteur de coût, le fraisage de filetage offre une meilleure fiabilité et une réduction des rebuts.
-
Filetage de pièces coûteuses ou complexes : lorsqu’une pièce a une valeur élevée, même un seul taraud cassé peut compromettre la rentabilité. Le fraisage de filetage permet de maîtriser les coûts et de respecter les délais de livraison.
Les matériaux appropriés comprennent :
-
Aciers inoxydables tels que 304, 316, 17-4PH
-
Titane ou alliages aérospatiaux
-
Aciers trempés jusqu'à des niveaux de dureté modérés
-
Aluminium ou magnésium lorsque la précision est requise
-
Pièces moulées sous pression en zinc nécessitant un filetage de précision usiné après finition

Résumé — Quand le fraisage de filetage est le meilleur choix
Le fraisage de filetage est la solution idéale lorsque précision, prévisibilité et contrôle sont essentiels , notamment pour les matériaux difficiles à usiner ou les pièces de grande valeur. Il est particulièrement avantageux lorsque :
-
Le fil est large, profond ou situé près d'une surface critique.
-
Vous travaillez avec des matériaux durs, résistants ou abrasifs.
-
Les déchets issus de la casse d'outils seraient coûteux ou inacceptables.
-
Vous avez besoin d'un réglage de tolérance, d'une compensation pour les revêtements ou de formes de filetage spécialisées.
-
Les volumes de production ne justifient pas l'avantage de rapidité du taraudage.
Lorsque ces conditions sont réunies, le fraisage de filetage offre une solution durable, précise et reproductible qui réduit les risques liés au projet et améliore la fiabilité à long terme . C'est souvent la meilleure méthode pour les applications industrielles exigeantes où la régularité prime sur le temps de cycle.
Inserts filetés
Types d'inserts filetés (fil, plein, à verrouillage par clavette)
Les inserts filetés permettent de créer des filetages internes durables en insérant un élément fileté trempé ou renforcé dans un trou préparé. Les ingénieurs les utilisent lorsque le matériau de base ne supporte pas des cycles de serrage répétés ou des charges de serrage élevées. Les trois types les plus courants — inserts à fil, inserts pleins et inserts à clavette — répondent à des exigences techniques différentes.
Les inserts filetés, comme les Helicoil, utilisent un fil enroulé en acier inoxydable à section en losange. Une fois installé, le fil se dilate légèrement pour se maintenir en place et former un filetage dur et lisse. Les inserts massifs, semblables à de petites bagues filetées, présentent une paroi plus épaisse pour une résistance accrue ou une meilleure tenue à la chaleur. Parmi les options disponibles, on trouve notamment les inserts filetés en laiton de précision qui offrent une résistance à l'usure et une stabilité dimensionnelle améliorées. Les inserts à clavette sont dotés de clavettes mécaniques qui les verrouillent dans le matériau de base, empêchant ainsi toute rotation ou arrachement, même en cas de fortes vibrations ou de démontages fréquents.
Chaque type d'insert requiert une procédure d'installation spécifique, impliquant généralement le perçage, le taraudage avec un taraud spécial, puis l'insertion du fil ou de la bague. La plupart des inserts sont conformes aux normes de filetage établies, telles que l'ISO 68-1 ou les normes unifiées de filetage (USTN) , ce qui les rend compatibles avec les fixations standard.

Avantages (Solide, Résistance à l'usure, Réparabilité)
Les inserts filetés offrent des avantages considérables lorsque l'application exige résistance, durabilité ou une utilisation fréquente. Leur principal atout réside dans la possibilité de créer des filetages aux performances supérieures à celles du matériau environnant, notamment dans les alliages légers.
Les principaux avantages incluent :
-
Résistance à l'arrachement et capacité de charge élevées : la structure en acier trempé ou en alliage de l'insert supporte une charge supérieure à celle de l'aluminium ou du magnésium plus tendre qui l'entoure. Ceci améliore la fiabilité des assemblages comportant des fixations sensibles au couple.
-
Résistance à l'usure supérieure : les interfaces de filetage acier sur acier résistent au grippage, à la corrosion et à l'érosion du filetage. Cela réduit la dégradation à long terme lors de nombreux montages et démontages des composants.
-
Réparable et remplaçable : en cas d’endommagement d’un trou fileté, l’insert peut être retiré et remplacé sans mettre la pièce au rebut. Cela permet de réduire les coûts de maintenance des machines, des moteurs et des équipements aérospatiaux.
-
Géométrie du filetage stable malgré les variations de température. Les inserts contribuent à maintenir la stabilité dimensionnelle, ce qui favorise l'étanchéité dans les applications soumises à des cycles de température.
-
Utiles pour la restauration de trous abîmés ou surdimensionnés. Les équipes de maintenance utilisent souvent ces inserts pour récupérer des composants précieux qui seraient autrement jetés.
Pour les pièces où l'intégrité des joints est essentielle, les inserts offrent un niveau de durabilité que le taraudage direct ne peut égaler.
Limitations (Coût, Étape d'assemblage supplémentaire)
Malgré leurs avantages, les inserts filetés introduisent une complexité et un coût qui ne conviennent pas à tous les projets. Ces contraintes permettent de déterminer dans quels cas les inserts sont judicieux et dans quels cas ils sont superflus.
Les limitations courantes incluent :
-
Le coût plus élevé des inserts augmente la quantité de matériaux et de main-d'œuvre, surtout lorsqu'un grand nombre de filetages doivent être renforcés. Les inserts pleins ou à verrouillage coûtent plus cher que les inserts métalliques, et la difficulté d'installation varie selon le type.
-
Étapes d'usinage et d'installation supplémentaires : Chaque plaquette nécessite un alésage de dimensions précises et un profil de filetage spécifique, réalisés à l'aide d'un taraud à plaquettes. Après usinage, l'opérateur installe la plaquette avec un outil dédié. Cela augmente le temps de cycle et la manutention des pièces.
-
Risque d'erreurs de montage : une profondeur d'installation incorrecte, une insertion de travers ou l'absence de clavettes de verrouillage peuvent compromettre le bon fonctionnement du filetage. Des contrôles qualité sont indispensables pour éviter ces problèmes.
-
Avantage limité dans les matériaux de base résistants Dans les aciers de résistance moyenne à élevée, les inserts n'offrent souvent que peu ou pas d'avantage par rapport au taraudage direct ou au fraisage de filetage.
-
Contraintes d'espace dans les pièces à parois minces : les inserts nécessitent une épaisseur de paroi que certaines conceptions ne peuvent supporter sans risque de déformation.
Ces limitations impliquent que vous devez utiliser les inserts de manière sélective dans les applications où la durabilité, la réparabilité ou la capacité de charge justifient clairement le coût supplémentaire.
Modes de défaillance typiques (arrachement de l'insert, filetage croisé)
Les inserts filetés assurent un filetage robuste lorsqu'ils sont correctement installés, mais ils peuvent néanmoins présenter des défaillances dans certaines conditions. La compréhension de ces modes de défaillance permet aux ingénieurs d'améliorer la conception des perçages, de choisir les types d'inserts appropriés et d'éviter les problèmes d'assemblage ultérieurs.
Les modes de défaillance typiques incluent :
-
Arrachage de l'insert sous charge de traction : ce phénomène se produit lorsque le matériau de base est trop mince ou trop fragile pour supporter le filetage extérieur de l'insert. Il se produit également lorsque le trou n'est pas percé à la profondeur ou au diamètre requis.
-
Rotation à l'intérieur du matériau de base : les inserts métalliques peuvent tourner si la languette d'entraînement interne n'est pas complètement retirée ou si le trou est surdimensionné. Les inserts à verrouillage par clavette réduisent ce risque, mais un mauvais engagement de la clavette peut permettre la rotation.
-
Le filetage croisé lors de l'installation des boulons, un mauvais alignement ou des boulons usés peuvent endommager la forme interne de l'insert, en particulier dans les applications où les pratiques d'assemblage sont médiocres ou la visibilité limitée.
-
Usure du filetage due aux environnements abrasifs Bien que les inserts soient robustes, les contaminants tels que les débris métalliques ou les particules abrasives accélèrent l'usure.
-
Desserrage lors des vibrations : les inserts peuvent se desserrer progressivement si l'application ne comporte pas de dispositifs de verrouillage ou si les filetages extérieurs de l'insert n'ont pas été installés avec un couple approprié.
La plupart des défaillances sont dues à une installation incorrecte, à une épaisseur insuffisante du matériau de base ou à des conditions d'utilisation agressives. La prise en compte de ces facteurs lors de la conception améliore considérablement la fiabilité.

Cas d'utilisation optimaux et matériaux souples/fragiles (aluminium, magnésium, plastiques)
Les inserts filetés sont particulièrement avantageux dans les applications où le matériau de base ne peut supporter un assemblage fileté de manière fiable. C'est pourquoi on les retrouve fréquemment dans les assemblages soumis à des couples élevés, à des vibrations ou à des cycles de maintenance répétés.
Les meilleurs cas d'utilisation incluent :
-
Les métaux tendres nécessitant des filetages internes résistants, tels que l'aluminium des séries 6000 et 7000, les alliages de zinc et les alliages de magnésium, bénéficient grandement de filetages renforcés.
-
Les composants nécessitant un démontage fréquent, tels que les panneaux d'accès, les couvercles, les boîtiers d'instruments et les équipements exigeant un entretien intensif, bénéficient d'une durée de vie prolongée grâce aux inserts.
-
Les pièces de grande valeur où une défaillance du filetage serait coûteuse, comme les supports aérospatiaux, les composants de moteurs et les équipements robotiques, utilisent souvent des inserts pour protéger les assemblages coûteux.
-
Pièces en plastique nécessitant des interfaces filetées robustes : les composants moulés par injection utilisent souvent des inserts thermofixés ou ultrasoniques pour créer des filetages métalliques durables.
-
Pièces à parois minces avec un engagement de filetage limité : les inserts peuvent assurer un engagement plus profond ou plus solide là où le matériau de base s’userait.
-
Les composants moulés sous pression qui nécessitent des filetages de précision usinables, tels que les collecteurs en aluminium sur mesure , sont des candidats idéaux pour les inserts filetés lorsque la porosité du moulage ou les nervures fines réduisent la fiabilité du filetage.
Matériaux nécessitant généralement des inserts :
-
Aluminium (séries 6000/7000)
-
Alliages de magnésium
-
Matériaux moulés sous pression en zinc
-
Plastiques techniques tels que l'ABS, le nylon ou le PEEK
Dans ces environnements, les filetages taraudés directs cèdent souvent prématurément , tandis que les inserts offrent une interface contrôlée et prévisible qui protège le matériau de base.
Résumé — Quand les encarts sont-ils le meilleur choix ?
Les inserts filetés sont la solution idéale lorsque vous avez besoin d'une durabilité maximale du filetage, d'une réutilisabilité à long terme ou d'un transfert de charge fiable dans des matériaux qui, à eux seuls, ne peuvent pas supporter des assemblages filetés exigeants. Vous en tirez le meilleur parti lorsque :
-
Votre pièce utilise des matériaux tendres ou peu résistants tels que l'aluminium, le magnésium, le zinc ou les plastiques.
-
Les filetages doivent résister à un couple élevé, aux vibrations ou à des cycles fréquents.
-
Ce composant est de grande valeur et ne peut être mis au rebut en raison de dommages au filetage.
-
Vous avez besoin d'une capacité de réparation sur le terrain, d'une capacité de remise en état ou de filetages remplaçables.
-
Il est nécessaire de stabiliser les filetages dans les sections moulées sous pression à parois minces ou poreuses.
Lorsque la durabilité, la durée de vie et l'intégrité du filetage importent plus que le coût des pièces, les inserts filetés constituent la solution la plus fiable et contribuent à prolonger la durée de vie des composants usinés et moulés sous pression.

Comparaison directe des méthodes de filetage
Le choix entre le taraudage, le fraisage et l'utilisation d'inserts filetés n'est pas une question théorique. Il influe directement sur la résistance du filetage, le risque de rebuts, le temps de cycle et le coût de l'outillage . Dans cette section, vous découvrirez une comparaison détaillée de ces trois méthodes, vous permettant ainsi de prendre une décision éclairée et justifiée pour chaque projet, sans vous fier à vos habitudes ou aux préférences de vos fournisseurs.
Taraudage vs fraisage de filetage
Lorsque vous comparez le taraudage et le fraisage de filetage, vous mettez généralement en balance la vitesse et la simplicité avec la flexibilité et le contrôle.
Pour la plupart des filetages intérieurs de taille standard dans les matériaux courants, le taraudage est plus rapide par trou. Un seul outil réalise le profil complet du filetage en un seul mouvement synchronisé, ce qui réduit les temps de cycle et simplifie la programmation . C'est pourquoi le taraudage reste la méthode de prédilection dans de nombreux ateliers de production.
Le filetage par fraisage utilise une approche différente. Un outil de coupe plus petit trace le profil du filetage selon une trajectoire hélicoïdale. La forme du filetage est créée par le mouvement de la machine plutôt que par un taraud dédié. De ce fait, une même fraise à fileter peut souvent usiner différents diamètres avec le même pas , et le diamètre intérieur peut être facilement ajusté en modifiant la trajectoire de l'outil. Cette flexibilité est précieuse pour les petites séries, les familles de pièces mixtes ou les matériaux coûteux.
Du point de vue des risques, le taraudage est moins tolérant en cas de casse d'outil . Si un taraud casse dans un petit trou borgne, la pièce risque d'être mise au rebut ou vous devrez consacrer du temps supplémentaire à son extraction. Avec le fraisage de filetage, le blocage de l'outil est rare et il est souvent possible d'interrompre le cycle avant que des dommages importants ne surviennent.
Points clés à garder à l’esprit :
-
Choisissez le taraudage lorsque vous avez des filetages standard, un volume élevé et un comportement stable du matériau.
-
Choisissez le fraisage de filetage lorsque vous avez besoin d'un contrôle précis, de filetages larges ou non standard, ou d'une coupe plus sûre dans des pièces dures ou de grande valeur.

Taraudage vs inserts filetés
La comparaison entre le taraudage et les inserts filetés porte moins sur la stratégie d'usinage que sur les performances à long terme du filetage sur le terrain.
Un filetage direct crée le moule dans le matériau de base. Ce procédé est efficace et économique, notamment pour les aciers et les alliages durs qui présentent déjà une résistance élevée. Cependant, dans des matériaux plus tendres comme l'aluminium, le magnésium ou certains plastiques, les filetages directs peuvent s'user, se déformer ou s'endommager sous l'effet de cycles d'assemblage répétés ou de charges importantes.
Les inserts filetés modifient le système. On usine toujours un trou et souvent un filetage interne, mais on installe un insert séparé en acier ou en alliage qui donne au filetage sa forme finale. Cet insert offre une résistance à l'arrachement supérieure, une meilleure résistance à l'usure et une qualité de filetage plus constante que le matériau de base seul. Il permet également la réparation sur site : en cas de défaillance de l'insert, on le remplace au lieu de mettre la pièce au rebut.
Le taraudage est la solution idéale pour un usinage simple et économique, lorsque le matériau de base supporte les charges requises. L'usinage par plaquettes est préférable lorsque le matériau est tendre, la pièce coûteuse ou lorsque le filetage est critique pour la sécurité et doit résister à des cycles de serrage répétés, comme c'est le cas pour les composants de brise-vide à filetage fin , sans dégradation.

Fraisage de filetage vs plaquettes de filetage
Le fraisage de filetage et les plaquettes de filetage apparaissent souvent ensemble dans les applications à haute valeur ajoutée, mais ils résolvent des problèmes différents.
Le fraisage de filetage se concentre sur la manière dont le filetage est réalisé . Il offre un excellent contrôle du diamètre intérieur, du diamètre primitif et de l'état de surface. Ceci est utile lorsque l'on souhaite obtenir des filetages précis et répétables directement dans le matériau de base , notamment dans les alliages durs ou sur des éléments de grand diamètre.
Le choix des inserts filetés dépend du matériau qui supporte le filetage . Même si le perçage et le pré-filetage sont réalisés par fraisage, la surface de filetage finale, soumise à la charge, peut se trouver à l'intérieur d'un insert en acier inoxydable ou en alliage. Dans ce cas, le fraisage améliore la qualité et la régularité d'usinage , tandis que l'insert assure la résistance et la durabilité.
Si le matériau de base possède déjà de bonnes propriétés mécaniques et que la pièce n'est pas extrêmement coûteuse, un filetage fraisé de qualité peut s'avérer la solution la plus efficace. Toutefois, pour des charges très élevées, des assemblages fréquents ou des substrats tendres , les plaquettes offrent une marge de sécurité supplémentaire que l'usinage seul ne peut garantir.
En pratique:
-
Utilisez le fraisage de filetage sans plaquettes lorsque vous avez besoin de filetages flexibles et précis directement dans un matériau de base résistant.
-
Utilisez des inserts filetés avec des filets pilotes fraisés lorsque vous avez besoin d'une durabilité et d'une facilité d'entretien maximales pour des pièces plus tendres ou de grande valeur.
Tableau comparatif — Résistance, tolérance, vitesse, coût, flexibilité, risque
Le tableau ci-dessous résume les principales différences entre le taraudage, le fraisage de filetage et les plaquettes de filetage. Il ne remplace pas une analyse technique détaillée, mais il vous offre un aperçu rapide des options d'usinage et des propositions des fournisseurs.
| Aspect | Taraudages | Filetage fraisage | Inserts filetés |
|---|---|---|---|
| Solidité | Bonnes performances avec les matériaux de base résistants ; performances moindres avec les alliages tendres. | Bien, cela dépend du matériau de base et de la profondeur du filetage. | Très haute résistance à l'arrachement dans les matériaux mous ou fragiles ; résistance à l'arrachement améliorée |
| Tolérance | Qualité moyenne à bonne ; moins ajustable une fois le robinet choisi. | Haute précision ; diamètre primitif facilement ajustable via la trajectoire d'outil | Haute qualité ; l'insert assure une forme de filetage fabriquée constante. |
| Speed | Très rapide par trou ; idéal pour les volumes élevés | Temps de cycle plus long ; surtout sur les petits fils | Le plus lent en raison des étapes d'usinage et d'installation |
| Prix | Prix le plus bas par pièce ; matériel supplémentaire minimal | Moyen ; temps machine et coût d'outillage plus élevés | Prix unitaire le plus élevé en raison du coût des inserts et de l'assemblage |
| Souplesse | Faible ; chaque robinet correspond à un diamètre et un pas spécifiques. | Haute performance ; une seule fraise peut traiter plusieurs diamètres avec le même pas. | Moyen ; conception flexible, mais tailles et types d’inserts fixes |
| Analyse | Risque accru de casse d'outils et de rebuts dans les petits trous ou les trous borgnes | Risque moindre de défaillance catastrophique des outils ; récupération plus facile | Le risque se déplace vers la qualité de l'installation et la manipulation correcte des inserts. |
Lors de l'élaboration de votre plan de processus, utilisez ce tableau comme point de départ , puis ajustez-le en fonction de votre propre liste de matériaux, de la criticité des pièces et des exigences de qualité.
Comparaison des modes de défaillance pour toutes les méthodes
Les différentes méthodes de filetage présentent des défaillances différentes, et la compréhension de ces schémas vous aide à réduire les demandes de garantie, les problèmes d'assemblage et les arrêts de ligne.
En matière de taraudage, les défaillances les plus fréquentes sont la rupture des tarauds, le mauvais alignement des filetages et une mauvaise évacuation des copeaux . La rupture des tarauds est particulièrement problématique dans les trous borgnes ou lorsque les pièces sont coûteuses. Un mauvais alignement peut entraîner un filetage croisé lors de l'assemblage, tandis qu'une mauvaise évacuation des copeaux conduit à des filetages incomplets ou à des dommages de surface.
En fraisage de filetage, les défauts sont généralement liés à une programmation incorrecte, à des trajectoires d'outil erronées ou à des réglages instables, plutôt qu'à une rupture soudaine de l'outil. On peut observer un diamètre intérieur irrégulier, des marques de vibration sur les flancs ou un pas hors tolérance si l'interpolation est incorrecte. Ces problèmes sont souvent détectés lors du contrôle qualité et peuvent être corrigés en ajustant les programmes et les paramètres, évitant ainsi la mise au rebut de lots entiers.
Pour les inserts filetés, l'usinage de base est généralement stable, mais le risque se déplace vers la qualité de l'installation et la conception de l'application . Les problèmes courants incluent l'arrachement de l'insert lorsque les charges dépassent les limites de conception, le filetage croisé lors de l'installation ou les inserts qui dépassent de la surface et interfèrent avec les pièces en contact. Dans les matériaux tendres, un diamètre de trou pilote incorrect ou un couple de serrage inadéquat peuvent provoquer des fissures ou des déformations locales.
Lorsqu'on compare les trois, la tendance est claire :
-
Le taraudage concentre les risques liés à l'intégrité de l'outil et au contrôle des copeaux.
-
Le fraisage de filetage concentre les risques dans la programmation et la stabilité du processus.
-
Les inserts filetés concentrent les risques liés à l'installation et à la conception de la charge.
En comparant ces modes de défaillance à vos propres retours sur le terrain et aux problèmes rencontrés sur vos lignes de production, vous pouvez décider de simplifier la méthode, de moderniser le processus ou de repenser entièrement le système de filetage.

Comment choisir la bonne méthode de filetage ?
Choisir la méthode de filetage appropriée ne se limite pas à comparer les outils. Il faut tenir compte du comportement du matériau, de la géométrie du trou, des charges d'assemblage, des tolérances requises et des conditions d'utilisation à long terme . Chaque facteur influe sur le choix entre taraudage, fraisage ou plaquettes pour obtenir le meilleur compromis entre qualité, coût et fiabilité. Cette section propose une approche structurée permettant aux ingénieurs et aux équipes d'approvisionnement de prendre des décisions cohérentes et justifiées pour différents projets.
Basé sur le matériel
Le matériau détermine souvent le procédé de filetage le plus approprié. Les alliages tendres, les métaux durs et les composites réagissent différemment aux forces de coupe et à l'engagement du filetage ; votre procédé doit donc tenir compte de ces caractéristiques mécaniques.
Pour les alliages d'aluminium, de magnésium et de zinc moulés sous pression , le taraudage direct convient aux charges standard, mais le filetage peut s'endommager sous un couple élevé ou en cas d'utilisation répétée. Si l'application est critique, l'utilisation d'inserts améliore considérablement la durabilité , tandis que le fraisage offre un meilleur contrôle de la qualité du filetage en présence de porosités ou de parois minces. Pour l'acier inoxydable , le taraudage exige une sélection rigoureuse des outils et du liquide de refroidissement, car ce matériau est collant et s'écrouit facilement. Le fraisage est souvent plus performant grâce à un couple réduit et une meilleure maîtrise des copeaux. Pour le titane et les alliages haute température , le fraisage est presque toujours plus sûr que le taraudage, car ces matériaux présentent une forte résistance à la coupe et un risque élevé de rupture des tarauds.
Si votre pièce utilise des plastiques techniques , le taraudage peut déformer les fibres du matériau et créer des profils de filetage irréguliers. Les plaquettes thermofixées, les plaquettes ultrasoniques ou les plaquettes monoblocs permettent d'obtenir une interface plus résistante et plus constante.
En résumé, choisissez le taraudage pour les métaux faciles à usiner, le fraisage de filetage pour les matériaux durs ou résistants et les plaquettes pour les substrats mous ou de faible résistance.

En fonction de la géométrie du forage, de sa profondeur et de son accessibilité
La géométrie du trou influe fortement sur les performances de l'outil et la qualité du filetage. Les trous peu profonds et bien supportés se comportent différemment des trous profonds, étroits ou inclinés, et certaines méthodes gèrent mieux les contraintes géométriques que d'autres.
Le taraudage est efficace pour les trous débouchants ou les trous borgnes peu profonds où les copeaux s'évacuent facilement. Dans les trous borgnes profonds , notamment à une profondeur inférieure à 2 ou 3 fois le diamètre, le taraudage devient plus risqué car les copeaux s'accumulent au fond et le couple augmente rapidement. Le fraisage de filetage est plus adapté aux trous profonds car il produit des copeaux plus petits et ne dépend pas de l'évacuation par les goujures, mais la déviation de l'outil devient problématique si la profondeur de perçage est importante.
Pour les petits diamètres , le taraudage est généralement plus efficace, notamment pour les filetages M3 à M6. Le fraisage de filetage pour les très petits diamètres exige des outils longs et délicats, sensibles aux vibrations. Pour les trous de grand diamètre , le fraisage offre un contrôle supérieur et évite le couple extrêmement élevé nécessaire au taraudage.
Si le trou est incliné, décalé ou situé près d'une paroi , le filetage par fraisage offre une plus grande flexibilité car il permet d'ajuster la trajectoire d'approche et la stratégie d'usinage. Les plaquettes nécessitent une épaisseur de paroi suffisante pour le filetage extérieur et un dégagement adéquat pour les outils de pose ; les sections minces ou les angles aigus peuvent donc limiter leur utilisation.
En bref, choisissez la méthode qui respecte l’écoulement des copeaux, l’accès et la rigidité de l’outil par rapport à la taille et à l’emplacement du trou.
En fonction de la résistance du filetage et des conditions de charge requises
Les exigences en matière de résistance du filetage constituent l'un des facteurs les plus importants dans le choix d'une méthode. La cause première de nombreuses défaillances sur le terrain provient d'un inadéquation entre les filetages et les charges requises.
Si l'assemblage doit supporter des charges de serrage élevées, des cycles de serrage répétés ou être exposé à des vibrations , les inserts filetés offrent généralement la meilleure fiabilité. Leur structure en acier ou en alliage résiste bien mieux à l'arrachement et à l'usure du filetage qu'une surface taraudée directement en aluminium ou en magnésium.
Pour les applications nécessitant une résistance moyenne , telles que les boîtiers, les supports et les assemblages mécaniques légers, le taraudage et le fraisage de filetage permettent d'obtenir des filetages fiables à condition que le matériau de base soit suffisamment résistant. Dans le cas de pièces en acier de construction ou en acier inoxydable renforcé, l'usinage direct est largement suffisant.
Lorsque la charge s'applique à une interface d'étanchéité ou à une zone de pression , la qualité du filetage devient primordiale. Le fraisage du filetage permet un contrôle plus précis du diamètre primitif, de l'état de surface des flancs et de la précision de forme, améliorant ainsi l'étanchéité des pièces soumises à la pression.
Si votre articulation doit résister à des charges de fatigue ou à des vibrations dynamiques , les inserts ou les filetages fraisés avec des tolérances contrôlées sont généralement préférés aux filetages taraudés.
De manière générale, il convient d'adapter la méthode de filetage à la direction de la charge, à la force de serrage et aux cycles de fonctionnement prévus , notamment dans les secteurs de l'automobile, de l'aérospatiale ou des équipements industriels.
Stratégie basée sur le volume de production et les coûts
Le volume de production et la structure des coûts déterminent souvent si le temps de cycle ou la fiabilité du processus est plus important.
Pour la production en grande série de pièces comportant de nombreux trous identiques (boîtiers en aluminium, pièces moulées ou supports, par exemple), le taraudage est généralement la méthode la plus économique. Il offre des temps de cycle rapides et un faible coût par filetage. Avec une gestion appropriée des outils, il garantit une production stable même sur de longues séries.
Pour les petites et moyennes séries , le filetage par fraisage devient avantageux. Un seul outil suffit pour plusieurs diamètres et pas, ce qui évite l'achat de nombreux tarauds et réduit les rebuts sur les pièces de grande valeur. Le ralentissement du cycle est négligeable pour les petites quantités.
Les plaquettes filetées représentent le coût unitaire le plus élevé ; elles sont donc rarement choisies uniquement pour des raisons de rapidité ou de prix. Elles s’inscrivent plutôt dans une stratégie de réduction des coûts lorsque la valeur de la pièce est élevée ou lorsque les défaillances sur le terrain seraient bien plus onéreuses que la plaquette elle-même.
Si votre objectif est de minimiser les coûts en production de masse, le taraudage est généralement la solution privilégiée. En revanche, si votre objectif est de protéger les composants coûteux et de réduire les risques de défaillance , le fraisage ou l'utilisation d'inserts filetés peuvent s'avérer plus rentables à long terme.
En fonction des exigences de tolérance et de qualité du filetage
Certaines applications tolèrent des tolérances modérées, tandis que d'autres exigent des ajustements précis qui influent sur l'alignement, l'étanchéité ou le transfert de charge. Cette distinction a une incidence sur le choix du filetage.
Le taraudage offre un contrôle acceptable des tolérances, mais la possibilité d'ajuster le diamètre primitif est limitée. Pour modifier le diamètre primitif, il faut choisir un taraud différent ou modifier les avances et les vitesses dans une plage étroite. De ce fait, le taraudage est moins adapté aux assemblages de précision ou aux environnements soumis à des cycles thermiques.
Le fraisage de filetage offre un contrôle précis et ajustable des tolérances , idéal pour les composants appariés, les raccords montés en surface ou les assemblages où l'alignement doit rester stable. Il permet également d'obtenir des flancs plus nets et une géométrie de filetage plus uniforme.
Les inserts filetés offrent une précision de filetage préfabriquée, car chaque insert est produit selon des tolérances contrôlées. Ceci garantit un ajustement uniforme et constant d'un lot à l'autre, ce qui est utile pour les systèmes réparables ou les assemblages standardisés.
Si la stabilité des tolérances et la qualité du filetage déterminent les performances, le fraisage de filetage ou les plaquettes sont souvent le choix le plus sûr.
En fonction des besoins d'entretien ou de réparation à long terme
Les exigences en matière d'entretien et les intervalles de maintenance peuvent justifier une méthode de filetage plus résistante ou plus durable, même si cela entraîne une augmentation des coûts d'usinage.
Si votre application nécessite des montages et démontages fréquents , comme les panneaux d'inspection, les couvercles de service ou les carters de machines, les filetages taraudés directement dans les matériaux tendres peuvent s'user rapidement. Les inserts prolongent la durée de vie et permettent de remplacer les filetages endommagés plutôt que de mettre la pièce au rebut.
Dans les machines et équipements destinés à rester en service pendant des années, la possibilité de restaurer les filetages est essentielle. Les inserts filetés permettent des réparations sur site sans avoir à démonter la pièce entière.
Le fraisage de filetage offre également des avantages à long terme car il produit un filetage propre et lisse qui réduit la friction et l'usure lors des serrages répétés.
Lorsque la facilité d’entretien et la réparabilité à long terme sont importantes, les inserts et les filetages fraisés offrent les meilleures performances en termes de cycle de vie.
Matrice de décision rapide pour les ingénieurs et les équipes d'approvisionnement
Utilisez le tableau ci-dessous comme guide pratique pour choisir entre le taraudage, le fraisage de filetage et les plaquettes. Il récapitule les principaux critères de décision évoqués précédemment.
| Facteur de sélection | Tapotement | Filetage fraisage | Inserts filetés |
|---|---|---|---|
| Force matérielle | Idéal pour les métaux résistants | Idéal pour les métaux durs | Idéal pour les métaux mous |
| Géométrie du trou | Idéal pour les trous peu profonds et traversants | Idéal pour les trous profonds ou inclinés | Nécessite une épaisseur de paroi adéquate |
| Exigences de force | Charges modérées | Haute précision et charges moyennes | Capacité de charge la plus élevée |
| Volume de production | Idéal à volume élevé | Idéal à volume moyen à faible | Indépendant du volume ; déterminé par les coûts |
| Contrôle de la tolérance | Modérée | Haut, réglable | Élevé, cohérent |
| Niveau de risque | Risque de casse plus élevé | Risque d'usinage réduit | Risque d'installation plus élevé |
| Cycle de vie et maintenance | Durabilité limitée des matériaux souples | Bonne durabilité | Excellente durabilité et réparabilité |
Cette matrice vous permet d'évaluer rapidement vos options. Pour les composants critiques, complétez-la par des discussions approfondies sur la conception pour la fabrication (DFM) avec votre fournisseur d'usinage afin de garantir que la méthode choisie soit adaptée au comportement du matériau, aux exigences d'assemblage et aux objectifs de coûts.
Problèmes et solutions courants de filetage CNC
Les filetages CNC de haute qualité paraissent simples sur les plans, mais en production, ils sont responsables d'une part importante de rebuts, de retouches et de réclamations clients. La plupart des défaillances sont dues à une combinaison de facteurs : mauvais choix d'outils, paramètres incorrects, contrôle insuffisant des copeaux ou plans imprécis. Cette section présente les problèmes de filetage les plus courants et des solutions pratiques pour les éliminer avant la livraison des pièces à vos clients.
Robinets cassés
La casse d'un taraud est l'une des pannes les plus coûteuses et problématiques en filetage CNC. Lorsqu'un taraud casse dans un trou borgne sur une pièce presque finie, il est souvent impossible de l'extraire sans endommager le composant, ce qui entraîne sa mise au rebut ou d'importantes retouches.
Les principales causes profondes sont généralement les suivantes :
-
Avance trop rapide ou vitesse de coupe inadaptée au matériau.
-
Une lubrification insuffisante ou une coupe à sec, notamment dans l'acier inoxydable ou l'aluminium collant.
-
Les copeaux s'accumulent dans les cannelures, notamment dans les trous borgnes.
-
Désalignement entre le taraud et le trou pré-percé.
-
Utiliser un taraud à usage général au lieu d'un taraud spécifique au matériau ou à goujures hélicoïdales.
Vous pouvez réduire le risque de robinets cassés en combinant plusieurs actions préventives :
-
Choisissez des tarauds adaptés au matériau , tels que des tarauds à goujures hélicoïdales pour les trous borgnes dans l'acier et des tarauds à pointe hélicoïdale pour les trous traversants.
-
Utilisez le diamètre de pré-perçage recommandé ; un trou pilote trop petit augmente considérablement le couple.
-
Appliquer un fluide de coupe approprié ou une lubrification en quantité minimale pour maintenir le couple et la température sous contrôle.
-
Évitez une profondeur excessive en une seule passe pour les matériaux difficiles ; envisagez des cycles de frappe par à-coups lorsque cela est approprié.
-
Vérifiez la synchronisation de la broche lors du taraudage rigide ; tout décalage entre l’avance et la vitesse surcharge rapidement le taraud.
De petits ajustements au niveau du programme, de l'outil et de la configuration permettent souvent de réduire beaucoup plus efficacement le nombre de tarauds cassés que le simple passage à des tarauds « plus résistants ».

Fils surdimensionnés ou sous-dimensionnés
Un filetage interne surdimensionné ou sous-dimensionné engendre de sérieux problèmes d'assemblage. Les boulons peuvent sembler lâches et peu sûrs, ou impossibles à visser sans forcer. Ce problème apparaît souvent sur les premières pièces ou lors de changements d'outillage ou de paramètres de coupe en atelier.
Les raisons typiques incluent :
-
Diamètre de pré-perçage incorrect ou tolérance de perçage erronée.
-
Tarauds ou fraises à fileter usés ayant dépassé leur durée de vie.
-
Valeurs de compensation de décalage ou d'usure de l'outil incorrectes.
-
Classe de filetage ou calibre incorrects utilisés lors de l'inspection.
-
La dilatation thermique ou le retour élastique du matériau ne sont pas pris en compte pour les matériaux sensibles.
Pour contrôler plus précisément la taille du filetage, vous devriez :
-
Standardisez les dimensions et les tolérances des forets pour chaque taille de filetage et matériau, et intégrez-les à vos feuilles de routage.
-
Mettre en œuvre une gestion de la durée de vie des outils pour les tarauds et les fraises à fileter, et retirer les outils avant qu'ils ne créent des filetages limites.
-
Calibrer et entretenir les jauges de tolérance et vérifier qu'elles correspondent à la classe de filetage spécifiée (par exemple, ISO métrique 6H, UNC/UNF 2B).
-
Pour les threads critiques, effectuez des contrôles de capacité pendant la production pilote afin de confirmer que la taille du thread reste dans la plage requise.
-
Indiquez clairement sur les dessins si le filetage doit être compatible avec des vis plaquées ou revêtues, ce qui modifie la taille effective.
Lorsque vous considérez le diamètre du filetage comme n'importe quelle autre dimension clé plutôt que comme une « boîte noire », vous réduisez considérablement les réclamations sur le terrain et les reprises d'assemblage.
Bavures, mauvaise finition ou engagement rugueux
Même si la taille est correcte, le filetage peut paraître rugueux et « granuleux » lors du vissage. Les techniciens peuvent ressentir une forte résistance, ou des particules métalliques peuvent se déposer sur les boulons dès la première installation. Ceci indique généralement la présence de bavures, d'un mauvais état de surface ou de résidus de matière dans le filetage.
Les facteurs courants comprennent :
-
Tarauds émoussés ou fraises à fileter qui poussent la matière au lieu de la couper.
-
Fluide de coupe ou évacuation des copeaux insuffisants.
-
Paramètres de coupe incorrects créant une arête rapportée sur l'outil.
-
Absence d'ébavurage aux points d'entrée du filetage et aux trous transversaux.
-
Mauvaise coordination entre le filetage et les opérations ultérieures telles que le sablage, le revêtement ou le traitement de surface des pièces usinées CNC filetées
Pour résoudre les problèmes de finition et de bavures, vous pouvez :
-
Remplacez les outils de coupe à temps et utilisez des tarauds ou des fraises traités en surface pour les matériaux collants tels que l'aluminium de basse qualité.
-
Ajustez la vitesse de coupe et l'avance pour réduire les bavures et les arrachements, notamment dans les aciers inoxydables austénitiques.
-
Ajouter un ébavurage programmé ou un ébavurage secondaire pour les entrées de filetage et les trous transversaux intersectant les zones filetées.
-
Évitez le sablage agressif ou le grenaillage directement sur les zones filetées critiques, sauf validation.
-
Pour les applications très sensibles, spécifiez une plage de rugosité cible ou exigez des échantillons d'assemblages lors de l'inspection en première monte pour valider le « toucher ».
Un filetage lisse et propre au toucher permet non seulement un meilleur assemblage, mais réduit également les risques de grippage et d'usure prématurée sur le terrain.

Insertion, retrait ou désalignement
Les inserts filetés sont des solutions performantes, mais ils présentent leurs propres risques de défaillance. Lorsqu'ils se détachent lors du serrage ou que les filetages internes sont mal alignés, les clients perdent rapidement confiance dans la pièce et le fournisseur.
Les principales raisons sont les suivantes :
-
Préparation du trou incorrecte (diamètre, profondeur ou fraisage).
-
Outils d'installation incorrects ou absence de contrôle du couple et de la profondeur.
-
Inserts sélectionnés sans vérification de la direction de la charge ni de l'épaisseur du matériau de base.
-
Contrôle qualité insuffisant de la mise en place et de l'orientation des inserts.
-
Serrage excessif des vis au-delà des limites de conception de l'insert.
Vous pouvez éviter la plupart des problèmes liés aux insertions en :
-
Respecter scrupuleusement les dimensions de perçage et de taraudage recommandées par le fabricant de l'insert , y compris l'angle de fraisage ou le dégagement.
-
Utiliser les outils d'installation appropriés et former les opérateurs au contrôle de la profondeur et du couple.
-
Choix du type d'insert en fonction de l'application : inserts en fil métallique pour le renforcement général, inserts à verrouillage par clé lorsqu'une résistance élevée à l'arrachement est requise, inserts solides pour les applications intensives ou les réparations.
-
Ajout d'étapes d'inspection axées sur le positionnement des inserts, leur alignement et le contrôle du filetage après installation.
-
Définir des limites de couple claires pour l'assemblage final, notamment pour les matériaux tendres comme l'aluminium et le magnésium.
Si vous traitez les inserts comme une opération de précision plutôt que comme une simple « étape d'assemblage », les problèmes d'arrachement et de désalignement diminuent considérablement.
Engagement des threads insuffisant ou threads peu profonds
Dans certains cas, le filetage semble correct sur le dessin, mais sa longueur d'engagement réelle est insuffisante pour supporter la charge requise. Les vis s'endommagent facilement ou le filetage cède lors des essais de couple ou en utilisation sur le terrain.
Cela provient généralement de :
-
Profondeur de filetage insuffisante spécifiée sur le dessin.
-
Le taraudage ou le fraisage de filetage n'atteint pas la profondeur de conception complète en raison de paramètres conservateurs, de problèmes de copeaux ou de limitations de configuration.
-
Confusion entre la profondeur nominale du trou et la longueur totale du filetage.
-
En ignorant l'effet des fraisages, des chanfreins et des premiers filets incomplets à l'entrée.
Pour garantir un engagement approprié, vous devriez :
-
Définir l'engagement complet du filetage requis sur le dessin (par exemple, « minimum 1.5 × diamètre nominal de la vis » pour l'acier, ou plus pour les matériaux tendres).
-
Programmez les tarauds et les fraises pour qu'ils coupent légèrement plus profondément que la longueur minimale de conception, tout en respectant les limites de l'outil.
-
Dans vos fiches de processus, faites clairement la distinction entre « profondeur de perçage », « profondeur de filetage » et « perçage traversant » par rapport au perçage « à l’aveugle ».
-
Dans les articulations sensibles, effectuer des tests destructifs pendant le développement afin de confirmer la marge de sécurité contre le dénudage.
Des règles de conception claires et une bonne communication entre l'ingénierie et la production permettent d'éviter que des failles de sécurité n'atteignent les utilisateurs finaux.
Liste de vérification pour éviter les défauts de filetage
Une liste de contrôle simple et pratique aide les ingénieurs et les ateliers d'usinage CNC à prévenir la plupart des défaillances de filetage courantes. Vous pouvez utiliser les points ci-dessous dans le cadre de votre demande de devis, de votre planification de processus ou de votre analyse d'inspection du premier jet (FAI).
-
Clarté du dessin et de la conception
-
La taille du filetage, le pas, la classe de montage et la profondeur sont-ils clairement définis ?
-
Les trous taraudés critiques sont-ils marqués et liés aux exigences fonctionnelles ?
-
Les effets du revêtement ou du plaquage sur la taille du filetage sont-ils pris en compte ?
-
-
Choix du processus et outils
-
La méthode choisie (taraudage, fraisage de filetage, plaquettes) est-elle adaptée au matériau, à la géométrie et au volume ?
-
Les tarauds, les fraises à fileter et les plaquettes sont-ils spécifiés par numéro de pièce, revêtement et adéquation du matériau ?
-
La durée de vie des outils et la stratégie de remplacement sont-elles documentées ?
-
-
Paramètres de préparation et de coupe des trous
-
Les dimensions des forets pilotes sont-elles standardisées pour chaque filetage et chaque matériau ?
-
Les vitesses de coupe, les avances et la lubrification sont-elles optimisées et validées sur un lot d'essai ?
-
Le contrôle et l'évacuation des copeaux sont-ils adaptés aux trous borgnes par rapport aux trous traversants ?
-
-
Inspection et approbation
-
Les calibres de contrôle de conformité, les bouchons filetés et autres outils sont-ils à jour et calibrés ?
-
Existe-t-il un plan d'échantillonnage défini pour les fonctionnalités multithread, notamment pour les premiers lots ?
-
L'inspection FAI inclut-elle des contrôles de la taille du filetage, de la finition et du bon fonctionnement de l'assemblage ?
-
-
L'amélioration continue
-
Les outils cassés, les rebuts et les retouches sur les filetages sont-ils suivis et analysés ?
-
Les enseignements tirés des projets précédents sont-ils pris en compte dans les directives de filetage standard ?
-
Lorsque vous appliquez systématiquement cette liste de contrôle, la transition d'une zone à haut risque vers un processus contrôlé et prévisible , ce qui protège vos marges et la confiance de vos clients.

Directives pratiques de conception pour des filetages internes fiables
Un filetage interne bien conçu repose sur une géométrie optimale, des tolérances précises et des hypothèses de processus réalistes . La maîtrise de la préparation des trous, de la profondeur du filetage et des annotations sur les plans permet de réduire considérablement les casses d'outils, les problèmes d'assemblage et les retours sous garantie, notamment pour les pièces usinées CNC et moulées sous pression.
Préparation des trous et chanfreins recommandés
Pour toute méthode de filetage, c'est le trou lui-même qui fait l'essentiel du travail. Si le diamètre, la rectitude et le chanfrein du trou pilote sont incorrects, aucun taraud, fraise à fileter ou plaquette ne pourra sauver la pièce.
Une approche pratique consiste à :
-
Utilisez le diamètre de foret pilote approprié à la norme de filetage que vous spécifiez (métrique ISO, unifiée, etc.).
-
Veillez à ce que les trous soient droits et positionnés en fonction de vos besoins fonctionnels, et non pas plus serrés « au cas où ».
-
Ajoutez un petit chanfrein d'entrée ou un fraisage pour guider le taraud, la fraise à fileter ou l'insert et pour casser l'arête vive.
Par exemple, pour les filetages métriques ISO standard, on vise généralement un engagement de 75 à 80 % du filetage pour le taraudage direct dans l'acier. Cela correspond souvent aux diamètres de forets recommandés dans les tableaux standard, plutôt que de prendre des précautions en utilisant des trous sous-dimensionnés qui surchargent les outils.
Pratiques recommandées :
• Maintenez un alignement adéquat entre le foret et le taraud en utilisant la même configuration lorsque cela est possible.
• Évitez les bavures profondes en utilisant des forets bien affûtés et une avance correcte ; ébavurez les faces critiques avant le filetage.
• Pour les trous borgnes, prévoyez une profondeur supplémentaire pour l'évacuation des copeaux et la pointe du foret, et pas seulement la longueur nominale du filetage.

Tolérances recommandées, classe d'ajustement et notes GD&T
Les tolérances de filetage et la classe d'ajustement ont une incidence importante sur la fabricabilité et le coût. Des classes trop strictes (par exemple 4H/5H pour le système métrique ou 3B pour le système unifié) augmentent les rebuts et l'usure des outils, souvent sans avantage fonctionnel. (Source : ISO )
Directives pratiques :
-
Choisissez une classe de filetage standard adaptée à votre application : • Assemblages industriels généraux : classe moyenne (par exemple, 6H ou 2B). • Filetages de précision ou d’étanchéité : classe plus serrée, mais uniquement lorsque cela est absolument nécessaire.
-
Utilisez des désignations de filetage conformes aux normes standard , telles que « M10 × 1.5 – 6H », au lieu de tolérances personnalisées sur le diamètre primitif, sauf si vous avez une raison valable.
-
N’ajoutez le GD&T que là où il contrôle les relations fonctionnelles (par exemple, la position des trous taraudés par rapport aux roulements, aux goujons ou aux faces d’étanchéité).
Vous pouvez également:
-
Sur votre dessin, marquez un petit nombre de filetages critiques à l'aide d'un indicateur de fonctionnalité et spécifiez un contrôle plus strict uniquement pour ceux-ci.
-
Évitez de signaler des défauts de faux-rond ou de perpendicularité inutiles pour chaque trou taraudé. Utilisez la classification géométrique et tomographique (GD&T) lorsque le défaut d'alignement affecte directement l'assemblage, comme par exemple la disposition des boulons autour d'un carter de boîte de vitesses.

Règles de profondeur de filetage (minimum, maximum, directives d'engagement)
La profondeur du filetage influe considérablement sur la résistance et le coût. Une erreur fréquente consiste à spécifier des filetages très profonds « par sécurité », ce qui entraîne la casse des tarauds, des temps de cycle longs et une évacuation des copeaux difficile.
Règles de conception typiques :
-
Pour les boulons en acier dans l'acier ou l'aluminium, 1.0 à 1.5 fois le diamètre nominal de l'engagement du filetage assure généralement une résistance maximale du boulon dans de nombreuses applications.
-
Pour les matériaux de base plus faibles (aluminium moulé sous pression, magnésium ou plastiques), vous aurez peut-être besoin d'un engagement plus long ou d'inserts filetés pour supporter la charge.
-
Évitez les trous borgnes où le taraud ou la fraise à fileter n'a pas d'espace pour les copeaux . Prévoyez toujours un jeu sous le dernier filet complet.
Vous pouvez également séparer :
-
Profondeur totale du filetage (filetage entièrement formé)
-
Profondeur de perçage (y compris la marge pour l'angle de pointe et l'espace pour les copeaux)
Indiquez-les clairement sur le dessin afin d'éviter toute confusion entre les concepteurs et les machinistes.
Marquage des fils critiques dans les dessins techniques
Tous les filetages d'une pièce n'ont pas la même importance. Certains servent uniquement à fixer un couvercle, tandis que d'autres supportent des charges structurelles, assurent l'étanchéité des fluides ou positionnent des assemblages coûteux. Vous réduisez les risques en identifiant clairement les filetages critiques.
Bonnes pratiques :
-
Utilisez des symboles de dessin, des drapeaux ou des notes telles que « FILET CRITIQUE – INSPECTER À 100 % » pour les éléments clés.
-
Pour ces filetages critiques, veuillez préciser : • Norme de filetage exacte et classe d’ajustement. • Méthode de contrôle (contrôle de conformité, calibre à bague/à bouchon, contrôle de position par machine à mesurer tridimensionnelle). • État de surface ou revêtement requis.
-
Pour les filetages non critiques (par exemple, les couvercles légers), simplifiez les exigences et évitez les GD&T supplémentaires.
Cette approche permet à votre fournisseur de machines CNC de concentrer ses ressources là où une défaillance serait la plus coûteuse, au lieu de viser une qualité « premium » pour chaque perçage. Elle aide également les équipes d'approvisionnement à aligner le coût du contrôle sur le risque fonctionnel réel.
Vous pouvez lier ces éléments filetés critiques aux analyses d'accumulation de tolérances dans votre documentation interne, notamment lorsque les filetages positionnent des roulements, des engrenages ou des interfaces d'étanchéité.
Notes de conception pour les filetages sur les pièces moulées sous pression
Le filetage interne des pièces moulées sous pression requiert une approche légèrement différente de celle utilisée pour le filetage des blocs usinés. Il faut tenir compte des angles de dépouille, de la porosité et de l'épaisseur locale de la paroi autour de la zone filetée.
Consignes :
-
Dans la mesure du possible, coulez un trou central et effectuez le taraudage ou le fraisage final par commande numérique après la coulée. Cela améliore la précision et réduit les problèmes liés au retrait local.
-
Évitez les parois trop fines autour des filetages soumis à des charges. Prévoyez une épaisseur de paroi suffisante autour du bossage fileté , généralement de l'ordre de 1.5 à 2.0 fois le diamètre nominal, à adapter en fonction de l'alliage et de la charge.
-
Utilisez des congés et des transitions douces entre le bossage fileté et la paroi environnante afin de minimiser la concentration des contraintes et les fissures.
Pour les pièces en aluminium moulées sous pression sur mesure , vous pouvez souvent choisir :
-
Taraudage direct pour les fixations non critiques et à faible contrainte, ou
-
Inserts filetés dans les assemblages à couple élevé, notamment en cas de montage et de démontage répétés.
Lorsque vous collaborez avec un fournisseur de moules sous pression et d'usinage CNC, demandez-lui d'examiner l'emplacement des points d'injection, le refroidissement et les risques de porosité autour des bossages filetés critiques avant de finaliser la conception du moule. Cette étape préliminaire de conception pour la fabrication (DFM) permet souvent d'éviter des retouches coûteuses par la suite.
Considérations relatives aux outils et aux paramètres de coupe pour chaque méthode
Le choix de l'outillage et les paramètres de coupe influent fortement sur la qualité du filetage, la durée de vie de l'outil et le temps de cycle. Il n'est pas nécessaire de spécifier les avances et les vitesses exactes sur le dessin, mais votre conception doit les rendre pratiques pour l'opérateur.
Une comparaison simple :
| Méthode d'enfilage | Considérations clés relatives à l'outillage | Implications typiques en matière de conception |
|---|---|---|
| Tapotement | Type de taraud (pointe hélicoïdale, goujure hélicoïdale, forme), alimentation en liquide de refroidissement, évacuation des copeaux | Privilégiez les trous traversants lorsque cela est possible ; évitez les trous borgnes profonds avec un espace insuffisant pour les copeaux. |
| Filetage fraisage | Fraise à fileter monopoint ou multipoint, interpolation hélicoïdale, machine stable et support FAO | Les trous de grande taille, les matériaux durs et les pièces de grande valeur bénéficient de trajectoires d'outils flexibles et d'un risque de rebut réduit. |
| Inserts filetés | Diamètre de perçage pour l'insert, outils d'installation, verrouillage par rupture de la languette ou par clé | La taille du bossage, l'épaisseur de la paroi et l'accessibilité pour l'insertion déterminent à la fois la conception et le choix du processus. |
Conseils pratiques :
-
Pour les petits filetages borgnes profonds, envisagez des tarauds de forme ou un fraisage de filetage plutôt que des tarauds de coupe standard dans les matériaux collants, à condition que le matériau permette une déformation plastique.
-
Utilisez autant que possible des tarauds et des fraises à filetage à arrosage interne pour améliorer l'évacuation des copeaux et la durée de vie de l'outil.
-
Pour les assemblages critiques à haute résistance, spécifiez la norme de filetage et le matériau de base, puis laissez votre fournisseur sélectionner la nuance exacte de taraud ou de fraise à fileter en fonction de son expérience.
En collaborant avec un fournisseur qui propose à la fois l'usinage CNC et le moulage sous pression, vous pouvez souvent optimiser le choix des outils et des procédés pour l'ensemble des pièces d'un assemblage, au lieu de considérer chaque trou taraudé comme un élément isolé. Vous pouvez également centraliser les informations en créant des liens vers des pages internes de votre site, comme la page consacrée à vos services d'usinage CNC ou des études de cas spécifiques à certains composants (par exemple, une présentation des pièces tournées CNC ou un exemple de boîtier en aluminium usiné).

Suggestions de liens internes (à insérer ultérieurement) :
-
Liez « fournisseur d'usinage CNC et de fonderie sous pression » à votre page de services principale sur .
-
Ajoutez un lien vers votre page dédiée aux pièces tournées CNC, par exemple : « Tournage et fraisage CNC pour pièces filetées ».
-
Associez « boîtiers en aluminium moulé sous pression avec filetages critiques » à une étude de cas ou à une page produit pertinente, comme par exemple un logement de palier en aluminium ou une pièce de culasse.
Suggestions de liens externes (à insérer ultérieurement) :
-
Lorsque vous évoquez les classes et les normes de filetage, vous pouvez inclure un lien vers les présentations des normes ISO ou ASME sur leurs sites officiels.
-
Pour les règles de conception du filetage, vous pouvez vous référer à un guide de conception technique officiel provenant d'un organisme ou d'un institut technique reconnu.
Liste de contrôle des fournisseurs CNC pour les pièces filetées
Choisir le bon fournisseur de machines CNC est une décision cruciale pour tout projet comportant des filetages internes. Même les conceptions les plus robustes peuvent échouer en cas de capacités d'usinage, de systèmes de contrôle ou de rigueur des processus insuffisants. Cette liste de contrôle vous aide à évaluer si un fournisseur est capable de produire de manière constante des filetages taraudés, fraisés ou renforcés par inserts, répondant à vos exigences de performance et de fiabilité.
Capacités à confirmer avant la demande de devis
Avant de lancer une demande de devis, assurez-vous que le fournisseur possède les compétences techniques nécessaires pour réaliser des filetages de qualité constante. Les filetages internes varient considérablement en termes de dimensions, de profondeur, de comportement des matériaux et d'exigences fonctionnelles ; par conséquent, l'équipement de l'atelier, ses compétences en programmation et son stock d'outillage doivent correspondre à vos besoins.
Les principales questions à poser sont les suivantes :
-
Le fournisseur dispose-t-il d' une capacité de taraudage rigide sur tous les centres d'usinage, ou seulement sur les machines les plus récentes ?
-
Peuvent-ils effectuer le fraisage de filetages pour des filetages de grande taille, profonds ou non standard ?
-
Gèrent-ils en interne les inserts filetés , y compris les inserts métalliques et les inserts à verrouillage par clavette ?
-
Quelle expérience ont-ils avec vos matériaux spécifiques , notamment l'acier inoxydable, le titane ou l'aluminium moulé sous pression ?
-
Peuvent-ils supporter des tolérances de positionnement serrées sur les trous taraudés par rapport aux sièges de roulement, aux faces d'étanchéité ou aux éléments d'alignement ?
-
Fournissent-ils des recommandations DFM en amont afin de prévenir les problèmes liés aux threads en production ?
Il convient également de vérifier s'ils sont capables de réaliser des essais en série avant le lancement de la production à grande échelle. Ceci est particulièrement important lorsque le filetage constitue une caractéristique fonctionnelle essentielle, comme dans le cas des blocs hydrauliques, des composants de moteurs, des carters de robots ou des châssis de précision.
Outils de contrôle requis (calibres de tolérance, calibres de filetage, machine à mesurer tridimensionnelle)
Même avec un usinage stable, la qualité du filetage dépend d'un contrôle fiable. Le fournisseur doit disposer des instruments de mesure et des capacités de contrôle appropriés pour vérifier que chaque filetage respecte les tolérances et les exigences d'ajustement. C'est pourquoi un processus de contrôle qualité structuré pour les pièces filetées usinées CNC est essentiel pour garantir la constance de la qualité entre les lots.
Recherchez ces capacités essentielles :
-
Calibres de filetage Go/No-Go pour filetages internes conformes aux normes ISO ou Unifiées.
-
Calibres de filetage étalonnés correspondant à la classe de filetage que vous spécifiez (par exemple, ISO 6H, UNF/UNC 2B).
-
Capacité à utiliser des machines à mesurer tridimensionnelles (MMT) ou la mesure optique pour le positionnement des filetages et l'alignement des trous.
-
Des enregistrements d'étalonnage clairs pour tous les instruments de mesure, rattachables aux normes de métrologie ISO ou nationales.
-
Du personnel spécialisé formé pour inspecter les éléments filetés, et non pas seulement des inspecteurs généralistes.
Un fournisseur incapable de mesurer les filetages avec précision aura du mal à respecter les classes de tolérance de manière constante, même avec un bon équipement d'usinage.
Exigences de qualité de surface et dimensionnelle
Les éléments filetés interagissent souvent avec des surfaces d'étanchéité, des assemblages soumis à un couple critique ou des composants mobiles. Le fournisseur doit appliquer des contrôles de surface et dimensionnels rigoureux afin de garantir la fiabilité fonctionnelle.
Points importants à vérifier :
-
Exigences relatives à l'état de surface des flancs du filetage et des chanfreins d'entrée. Un filetage propre et lisse réduit la friction et augmente la durée de vie de l'assemblage.
-
Veillez à la régularité du chanfrein , notamment sur les trous borgnes où un premier filetage incomplet peut provoquer un filetage croisé.
-
Précision de positionnement des trous taraudés par rapport aux éléments clés.
-
Certification des matériaux pour les pièces critiques dont les propriétés mécaniques influent sur les performances du filetage.
-
Contrôle des procédés de revêtement ou de placage susceptibles d'affecter la taille du filetage (par exemple, anodisation, zingage ou passivation).
Si votre application implique une étanchéité, des limites de pression ou des charges dynamiques, discutez de ces conditions fonctionnelles avec le fournisseur afin de vous assurer que la géométrie et la finition du filetage permettent d'atteindre les performances requises.
Exigences d'approbation des échantillons (FAI) pour les éléments filetés
Un processus rigoureux d'inspection du premier article (FAI) garantit la réussite de la stratégie d'usinage et du paramétrage de l'outillage en production. Pour les éléments filetés, le FAI doit inclure des contrôles dimensionnels, des tests fonctionnels et des essais d'assemblage.
Points essentiels pour la FAI :
-
Inspection dimensionnelle complète de tous les trous taraudés à l'aide de calibres de contrôle.
-
Vérification de la profondeur du filetage, du diamètre primitif et du diamètre intérieur à l'aide d'outils de mesure appropriés.
-
Documentation claire des outils, des avances, des vitesses et du fluide de coupe utilisés pour le taraudage ou le fraisage de filetage.
-
Inspection des filetages critiques pour le fonctionnement afin de vérifier leur perpendicularité, leur position et la qualité de l'assemblage.
-
Preuve que les inserts sont correctement installés s'ils font partie du processus.
-
Assemblage fonctionnel avec la vis ou le boulon correspondant pour les éléments critiques.
Un fournisseur doit fournir des rapports FAI qui correspondent à votre modèle (par exemple, AS9102 dans l'aérospatiale ou des rapports d'inspection structurés dans les applications industrielles).
Que doit fournir un fournisseur professionnel ? (DFM, sélection des processus, alertes de risques)
Un fournisseur professionnel de machines CNC ne se contente pas de suivre des plans. Il anticipe les problèmes de filetage avant le début de la production et vous aide à optimiser votre conception afin que les filetages soient réalisables, durables et économiques.
Vous devriez vous attendre à ce que le fournisseur fournisse :
-
Commentaires du DFM sur la taille du filetage, la profondeur, la classe d'ajustement et l'emplacement des trous.
-
Recommandations concernant le taraudage, le fraisage de filetage ou l'utilisation d'inserts, en fonction du matériau, de la géométrie et du volume.
-
Avertissements concernant les zones à risque , telles que les trous borgnes profonds, les bossages à parois minces ou les conceptions de filetage qui dépassent les capacités d'usinage.
-
Suggestions pour une meilleure longueur d'engagement , une tolérance de placage ou une finition de surface, le cas échéant.
-
Vérification préliminaire que l'outillage, le liquide de refroidissement et les centres d'usinage répondent aux exigences de filetage.
-
Une approche proactive lorsque les filetages interagissent avec des éléments d'étanchéité, de couple ou de support de charge.
Les fournisseurs qui livrent systématiquement des pièces filetées sans défaut partagent une même conviction : le filetage est une discipline de précision, et non un détail secondaire . Recherchez des partenaires qui l’abordent avec la même rigueur que celle que vous appliquez à vos propres processus d’ingénierie et de qualité.

Conclusion
Le taraudage, le fraisage de filetage et l'utilisation d'inserts filetés présentent chacun des avantages distincts, et aucun n'est universellement supérieur. Le taraudage offre rapidité et faible coût lorsque les matériaux et les géométries s'y prêtent. Le fraisage de filetage assure contrôle, flexibilité et sécurité d'usinage pour les pièces complexes ou de grande valeur. Les inserts permettent de réaliser des filetages robustes et durables dans les matériaux tendres ou peu résistants, là où l'usinage direct serait impossible. Comprendre ces différences vous permet de choisir la méthode la mieux adaptée aux conditions de charge, aux tolérances et à la durabilité requises par votre application.
En optimisant le temps de cycle, le comportement des matériaux et les performances du filetage, vous pouvez améliorer à la fois les coûts et la fiabilité. La production en grande série privilégie souvent le taraudage, les assemblages de précision bénéficient du fraisage de filetage et les pièces critiques ou à usage intensif requièrent des plaquettes. L'adéquation entre la conception et les capacités d'usinage, ainsi que la vérification que votre fournisseur dispose des outils, des systèmes de contrôle et de la rigueur des processus nécessaires, garantissent une fabricabilité prévisible, du prototype à la production en série.