


Les tolérances d'usinage CNC déterminent la précision et le bon fonctionnement des pièces. Le choix des tolérances représente un défi pour de nombreux ingénieurs, car il influe non seulement sur la précision et la fiabilité, mais aussi sur les coûts de production, les délais et les capacités des fournisseurs. Une erreur d'appréciation d'une seule dimension peut entraîner des défauts d'assemblage, des retouches inutiles ou des pièces surdimensionnées, dont le coût de fabrication est bien supérieur aux besoins réels.
Ce guide vous offre un cadre clair et pratique pour choisir les tolérances et les ajustements fonctionnels appropriés, vous aidant ainsi à concevoir des pièces qui s'assemblent facilement, fonctionnent de manière constante et respectent votre budget.
Pourquoi les tolérances sont-elles importantes en usinage CNC ?
Les tolérances d'usinage CNC définissent l'écart maximal admissible par rapport à la dimension nominale d'une pièce et influent directement sur ses performances, son comportement lors de l'assemblage et son coût de fabrication. Choisir la plage de tolérance appropriée garantit une fonctionnalité constante et évite les retouches inutiles. Des tolérances trop strictes entraînent une augmentation rapide des coûts d'usinage, des délais et des efforts de contrôle. Les tolérances CNC ayant un impact à chaque étape de la production, de la programmation des trajectoires d'outils à l'assemblage final, il est essentiel de bien comprendre comment les décisions relatives aux tolérances déterminent la qualité et le budget.
Le rôle des tolérances dans les performances fonctionnelles, le coût et l'assemblage
Les tolérances déterminent si les pièces usinées CNC s'ajustent, se déplacent et fonctionnent comme prévu. En choisissant la tolérance d'usinage
Les tolérances ont une incidence considérable sur le coût d'usinage. Des tolérances serrées impliquent des avances plus lentes, des changements d'outils plus fréquents et une augmentation de la fréquence des contrôles. Chaque réduction de tolérance, par exemple de ±0.05 mm à ±0.01 mm, accroît le coût car la machine doit enlever moins de matière par passe et vérifier chaque étape. Trouver le juste équilibre entre coût et précision permet de maîtriser son budget tout en préservant les performances.
La qualité de l'assemblage dépend fortement de tolérances de fabrication prévisibles . Lorsque les pièces respectent les limites définies, on évite les blocages, les oscillations et les défauts d'alignement. Voici les principaux domaines d'impact des tolérances d'usinage CNC :
• Performances fonctionnelles — alignement, fonctionnement fluide, mouvement contrôlé
• Maîtrise des coûts — temps d’usinage, cycles d’inspection, durée de vie des outils
• Fiabilité de l'assemblage — ajustements prévisibles, réglages réduits, interfaces stables
Ces points démontrent pourquoi les tolérances sont au cœur de toute conception CNC et pourquoi le choix de tolérances d'usinage standard appropriées favorise à la fois la performance et l'efficacité de la production.
Pourquoi les ingénieurs ont-ils du mal à spécifier la tolérance appropriée ?
Les ingénieurs ont souvent du mal à choisir les tolérances car chacune dépend de multiples facteurs interagissant : exigences fonctionnelles, propriétés des matériaux, capacités d’usinage et complexité géométrique. Nombre de concepteurs réduisent les tolérances « par sécurité », ce qui augmente les coûts et peut dépasser les capacités d’usinage . D’autres, au contraire, les définissent trop larges, entraînant des problèmes de jeu ou un assemblage irrégulier.
Un autre défi réside dans la variabilité des fournisseurs. Tous les ateliers d'usinage CNC ne sont pas en mesure de garantir les mêmes tolérances . Un atelier peut maintenir une précision de ±0.01 mm de manière répétable, tandis qu'un autre peut n'atteindre que ±0.05 mm en fonction de l'âge des équipements, de la stabilité environnementale ou de l'expérience de l'opérateur. Sans communication préalable, les attentes en matière de tolérance risquent de ne pas correspondre aux capacités d'usinage réelles.
Voici les raisons les plus courantes pour lesquelles les ingénieurs rencontrent des difficultés :
• Difficulté à trouver un équilibre entre fonctionnalité et coût
• Dilatation ou déformation du matériau lors de l'usinage
• Connaissance limitée des symboles GD&T tels que la planéité, la position et la concentricité
• Sous-estimation de l'accumulation des tolérances entre les assemblages
• Inadéquation entre les intentions de conception et les capacités du fournisseur
La prise en compte précoce de ces facteurs permet de définir des tolérances qui protègent le fonctionnement sans augmenter inutilement les coûts.
Ajustements fonctionnels vs. tolérances dimensionnelles — Les fondements de la conception de précision
L'ajustement fonctionnel décrit la manière dont deux composants interagissent lors de l'assemblage : ils doivent coulisser librement, s'emboîter parfaitement ou être pressés l'un contre l'autre. Les tolérances dimensionnelles définissent les variations acceptables pour des caractéristiques individuelles telles que les diamètres des trous ou les longueurs des arbres. Ensemble, l'ajustement fonctionnel et les tolérances dimensionnelles permettent d'obtenir des assemblages CNC performants et prévisibles.
Vous trouverez ci-dessous une comparaison claire des principales catégories de tolérance :
| Type | Interet | Application commune |
|---|---|---|
| Coupe fonctionnelle | Définit le comportement de dégagement, de transition ou d'interférence | Arbres, trous, bagues, roulements |
| Tolérance dimensionnelle | Contrôle la variation acceptable d'une seule caractéristique | Diamètres, longueurs, rainures |
| Contrôle GD&T | Garantit la précision géométrique, notamment la planéité et la position. | Interfaces d'accouplement CNC de précision |
Ce tableau illustre comment chaque type de tolérance contribue à différents aspects de la précision d'usinage CNC . En combinant des ajustements fonctionnels et des tolérances d'usinage appropriées , on obtient des assemblages fiables qui résistent aux défauts d'alignement, aux vibrations et aux frottements imprévus.
En alignant les tolérances d'usinage CNC sur les exigences fonctionnelles, vous renforcez les performances, réduisez les coûts et améliorez la répétabilité des séries de production.
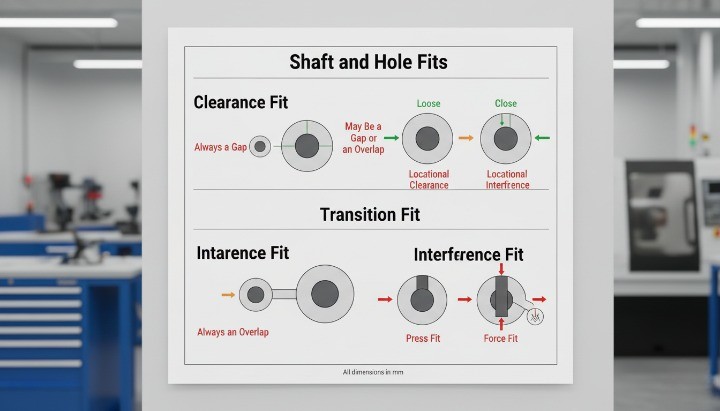
Que sont les tolérances d’usinage CNC ?
Les tolérances d'usinage CNC définissent la variation dimensionnelle admissible d'une pièce usinée et déterminent si celle-ci s'ajustera, se déplacera et fonctionnera comme prévu. Des tolérances clairement définies permettent de maîtriser la précision, d'optimiser la fabricabilité et de fixer des exigences précises en matière de capacité d'usinage et de contrôle. Les tolérances d'usinage CNC , les tolérances machine et les tolérances d'usinage standard (exprimées en mm) ayant une incidence directe sur la qualité des pièces, il est essentiel que chaque ingénieur comprenne ces concepts avant de finaliser un dessin.

Concepts de base de la tolérance
Les tolérances d'usinage CNC décrivent l'écart admissible entre la dimension nominale et la mesure réelle. Elles permettent de garantir l'ajustement précis des pièces et leur conformité à leur fonction. Une plage de tolérance bien définie protège contre les variations excessives susceptibles d'entraîner des blocages, des défauts d'alignement ou une usure prématurée. Les tolérances indiquent également à l'atelier le niveau de précision requis pour l'usinage, ce qui influe sur les trajectoires de coupe, la fréquence des contrôles et les coûts.
Pour faciliter la compréhension de ces concepts, voici les idées fondamentales sur lesquelles les ingénieurs s'appuient pour définir les tolérances d'usinage :
• Dimension nominale — la mesure cible indiquée sur le dessin
• Limites supérieure et inférieure — l'écart maximal admissible par rapport à la valeur nominale
• Zone de tolérance — l'ensemble des limites
• Niveau de précision — à quel point la marge de tolérance est étroite ou large
On peut considérer les tolérances comme le lien entre la conception idéale et les capacités réelles des machines à commande numérique. Une plage de tolérance trop étroite complexifie l'usinage, tandis qu'une plage trop large peut compromettre le fonctionnement. Un juste équilibre permet de maîtriser les performances et les coûts.
Tolérances dimensionnelles et géométriques
Les tolérances dimensionnelles définissent les variations de taille admissibles pour une pièce, tandis que les tolérances géométriques (GD&T) définissent ses relations par rapport aux autres pièces en termes de forme, d'orientation ou de position. Ces deux types de tolérances sont nécessaires pour communiquer pleinement l'intention de conception en fabrication CNC. Les tolérances dimensionnelles garantissent les dimensions exactes ; les tolérances géométriques garantissent les relations exactes.
Vous trouverez ci-dessous une comparaison concise qui permet de clarifier comment ces deux systèmes contribuent à la précision :
| Type de tolérance | Ce qu'il contrôle | Exemples |
|---|---|---|
| Tolérance dimensionnelle | Taille et variation admissible | ±0.05 mm en diamètre ; ±0.1 mm en longueur |
| Tolérance géométrique | Relations entre la forme, l'orientation et les caractéristiques | Planéité, position, concentricité |
| Utilisation combinée | La taille et la géométrie sont toutes deux essentielles à la performance fonctionnelle. | Arbres, carters, interfaces d'étanchéité |
Terminologie courante que les ingénieurs doivent connaître
Les ingénieurs rencontrent de nombreux termes relatifs aux tolérances dans les dessins CNC, les rapports d'inspection et les guides d'usinage. Comprendre ces termes permet de spécifier correctement les tolérances et de communiquer clairement avec les fournisseurs. Bien que les normes varient selon les secteurs, les termes suivants apparaissent systématiquement en usinage CNC : tolérances Protolabs , tolérances d'usinage standard et références générales de tolérancement .
Vous trouverez ci-dessous les termes de tolérance essentiels, présentés de manière concise pour une lecture rapide :
• Tolérance bilatérale — variation autorisée dans les deux sens, positif et négatif
• Tolérance unilatérale — variation autorisée uniquement dans un seul sens
• Limite de tolérance — affiche directement les valeurs maximales et minimales
• Classe d'ajustement — décrit le comportement d'assemblage (jeu, transition, interférence)
• Cumul des tolérances — variation cumulée sur plusieurs caractéristiques
• Cadre de contrôle des caractéristiques (FCF) — Boîte à symboles GD&T définissant le contrôle géométrique
• Datum — élément de référence pour la mesure ou l'alignement
Ces termes sont déterminants pour toute décision relative aux tolérances de production , aux tolérances de fabrication et à la précision d'usinage CNC . Maîtriser cette terminologie permet de limiter les malentendus, d'éviter les erreurs d'interprétation et de garantir que votre fournisseur CNC comprenne correctement vos intentions.
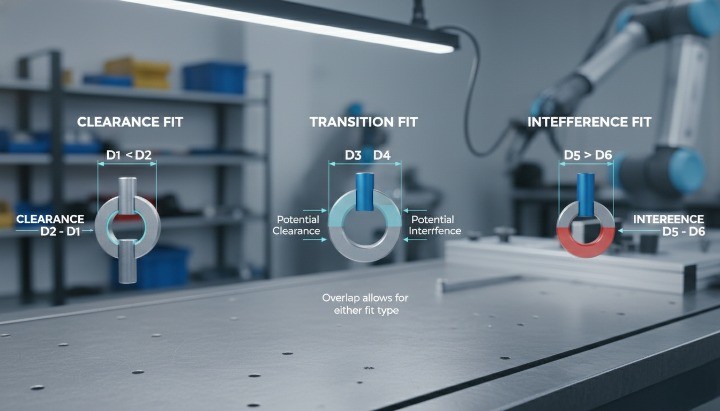
Comprendre les ajustements fonctionnels — dégagement, transition et interférence
Les ajustements fonctionnels définissent la manière dont deux pièces usinées CNC s'assemblent et se déplacent l'une par rapport à l'autre. En choisissant la classe d'ajustement appropriée (jeu, transition ou interférence), vous maîtrisez le mouvement, le transfert de charge, le frottement et la stabilité. Les ajustements fonctionnels , les tolérances d'usinage CNC et les tolérances de fabrication influençant directement les performances réelles, ils constituent le fondement de l'ingénierie de précision et déterminent chaque décision relative aux tolérances.
Dans quelle mesure le comportement de l'ensemble de contrôle est-il adapté à la fonctionnalité ?
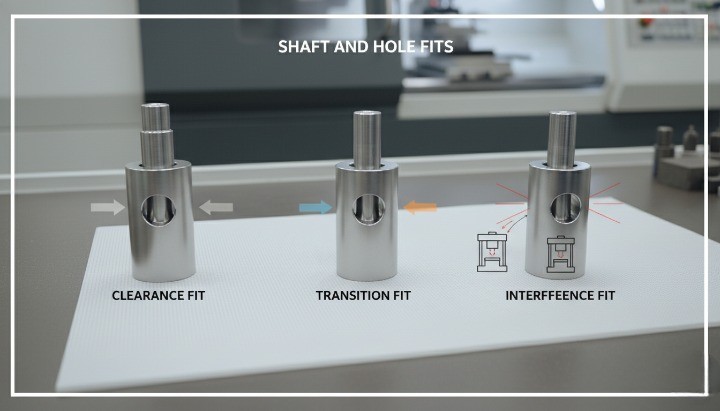
L'ajustement fonctionnel détermine la précision avec laquelle deux éléments s'emboîtent (généralement un arbre et un alésage) lors de l'assemblage. La différence entre leurs tolérances crée l'ajustement qui guide le mouvement ou la force de verrouillage. Choisir l'ajustement adapté au comportement mécanique attendu améliore la fiabilité et réduit les problèmes d'assemblage. L'ajustement fonctionnel permet de gérer aussi bien la rotation fluide des roulements que les liaisons rigides et porteuses des composants structuraux.
Voici les principaux types d'ajustements fonctionnels utilisés en usinage CNC :
• Ajustement précis : laisse toujours un espace entre les pièces ; idéal pour la rotation ou le glissement
• Coupe transitionnelle — tantôt ample, tantôt serrée ; idéale pour l'alignement et la stabilité
• Ajustement serré — les pièces sont intentionnellement plus grandes/plus petites pour un assemblage par pression ou un verrouillage permanent
Les ajustements avec jeu permettent un mouvement libre. Les ajustements de transition assurent un engagement précis et contrôlé. Les ajustements serrés créent une liaison mécanique permanente. Chaque type d'ajustement réagit différemment aux variations dimensionnelles, à l'état de surface et aux tolérances d'usinage. Choisir un ajustement adapté à la fonction permet de réduire le frottement, d'améliorer la répétabilité de l'assemblage et de prévenir les défaillances mécaniques.
Le choix d'un ajustement fonctionnel est particulièrement important dans les applications CNC de haute précision où les tolérances peuvent être inférieures ou égales à ±0.01 mm. Étant donné que la tolérance machine , la précision de la machine CNC et les tolérances plus serrées influencent directement les ajustements réalisables, il est essentiel d'aligner les objectifs d'ajustement avec les capacités d'usinage réelles dès les premières étapes de la conception.
Explication des classes d'ajustement ISO 286
La norme ISO 286 définit le système internationalement reconnu de tolérances d'ajustement entre arbres et alésages. Elle se divise en classes normalisées, chacune définissant des plages de variation acceptables pour le jeu, la transition et le comportement par interférence. Ces classes d'ajustement permettent de définir des tolérances cohérentes entre fournisseurs, régions et secteurs d'activité.
Vous trouverez ci-dessous un aperçu simplifié des catégories d'ajustement ISO 286 :
| Type d'ajustement | Exemples de la norme ISO 286 | Comportement |
|---|---|---|
| Coupe de dégagement | H7/g6, H8/f7 | Laisse toujours de l'espace ; supporte la rotation |
| Ajustement de transition | H7/k6, H7/js6 | Ajusté ou légèrement serré ; favorise l'alignement |
| Fit interférence | H7/p6, H7/u6 | Toujours bien ajusté ; supporte les assemblages à pression |
Ce tableau permet de comparer en un coup d'œil différents types d'ajustements. Les lettres de tolérance ISO indiquent la base d'alésage (H) ou la base d'arbre (g, f, k, p, u, etc.), tandis que les chiffres indiquent le degré de tolérance. Plus le chiffre est bas, plus les tolérances d'usinage sont serrées. En respectant la norme ISO 286, vous garantissez un assemblage cohérent des pièces usinées à différents endroits, sans modification des plans ni de l'outillage.
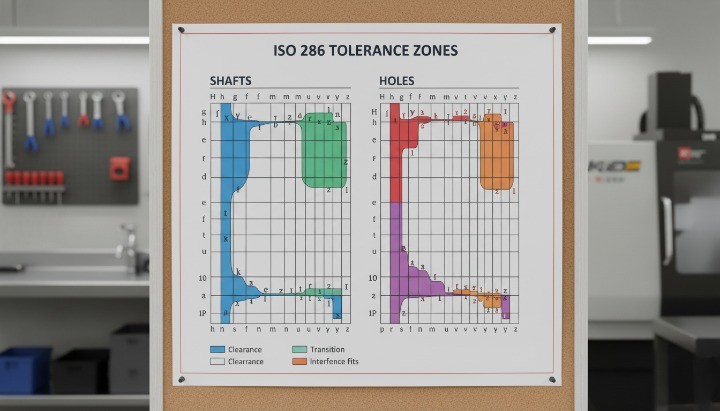
Les ingénieurs consultent souvent les ajustements ISO, ainsi que les tableaux de tolérances d'usinage , les tolérances d'usinage standard et les normes de tolérancement, afin de prédire la précision atteignable en fonction des capacités des machines CNC. L'adéquation d'une classe d'ajustement ISO aux tolérances d'atelier réalistes permet d'éviter les pièces hors tolérance, les défauts d'alignement et les retards d'assemblage.
Exemples concrets d'ajustements fonctionnels dans les pièces usinées CNC
Les ajustements fonctionnels sont omniprésents dans tous les secteurs, des arbres de transmission automobiles aux boîtiers de dispositifs médicaux, et chaque exemple illustre comment les choix de tolérance influencent les performances. Un ajustement fonctionnel adapté permet d'éviter les frottements, l'usure et les mouvements indésirables. À l'inverse, un ajustement incorrect peut entraîner le grippage ou l'instabilité des pièces.
Vous trouverez ci-dessous des exemples pratiques illustrant comment les ingénieurs appliquent les ajustements de jeu, de transition et d'interférence dans les composants usinés par commande numérique :
• Ajustement avec jeu (H7/g6) : Utilisé pour les arbres de moteur, les engrenages ou les poulies nécessitant une rotation fluide. Le jeu empêche le blocage et réduit l’accumulation de chaleur, notamment dans les assemblages usinés CNC à grande vitesse.
• Ajustement de transition (H7/k6) : Utilisé pour les goujons ou les éléments de positionnement nécessitant un alignement précis sans force excessive. Cet ajustement assure un positionnement stable dans les châssis, les supports et les articulations robotiques.
• Ajustement serré (H7/p6 ou H7/u6) : Utilisé pour les roulements à ajustement serré, les accouplements structuraux et les composants haute pression. L’engagement précis garantit l’absence de glissement sous charge et empêche les micromouvements susceptibles d’entraîner une rupture par fatigue.
Ces exemples montrent comment les ajustements fonctionnels guident les décisions de conception liées aux tolérances de production , aux tolérances de fabrication et à l'usinage CNC de précision.
Tolérances d'usinage CNC standard

Les tolérances d'usinage CNC standard définissent le niveau de précision que vous pouvez attendre du fraisage et du tournage CNC. La compréhension des tolérances d'usinage typiques vous permet de concevoir des pièces répondant aux exigences fonctionnelles sans augmenter les coûts. Chaque élément réagissant différemment aux forces de coupe, à la chaleur et à la déformation de l'outil, il est essentiel de bien comprendre les tolérances d'usinage standard , les tolérances CNC et les tableaux de tolérances d'usinage pour prendre des décisions de conception éclairées.
Tolérances typiques atteignables par fraisage et tournage CNC
Le fraisage et le tournage CNC atteignent des niveaux de précision différents car chaque procédé gère la géométrie et les forces de coupe de manière spécifique. Le fraisage permet de réaliser des formes complexes, mais la longueur des outils réduit la précision. Le tournage offre une meilleure concentricité, ce qui permet d'obtenir des tolérances plus strictes sur les arbres et les pièces cylindriques.
Vous trouverez ci-dessous les niveaux de précision typiques auxquels les ingénieurs se réfèrent lors de la planification des tolérances d'usinage CNC :
Tolérances de fraisage CNC
• Caractéristiques standard : ±0.10 mm à ±0.05 mm
• Caractéristiques de précision : ±0.02 mm à ±0.01 mm
• Fraisage de haute précision : ±0.005 mm (pour les ajustements critiques)
Tolérances de tournage CNC
• Diamètres standard : ±0.05 mm à ±0.02 mm
• Arbres de précision : ±0.01 mm à ±0.005 mm
• Tournage à tolérance ultra-serrée : ±0.003 mm
Ces valeurs reflètent les capacités d'usinage réelles des ateliers modernes et correspondent aux plages publiées par des fournisseurs reconnus tels que Protolabs Machinery , Protolabs CNC Machinery et d'autres plateformes CNC en ligne. Vous pouvez utiliser ces plages pour déterminer si une pièce nécessite un usinage général, un usinage de précision ou des procédés tels que la rectification ou l'électroérosion.
Tolérances d'usinage standard en unités métriques et impériales
Vous pouvez collaborer avec des fournisseurs respectant la norme ISO 2768 (tolérances générales métriques) ou les normes ASME. Ces normes définissent les tolérances d'usinage standard en mm et en pouces lorsqu'un dessin ne précise pas de valeur exacte. Elles servent de limites par défaut pour les surfaces non critiques et simplifient la communication entre les équipes internationales.
| Dimension nominale | Tolérance d'usinage standard (mm) | Tolérance d'usinage standard (pouces) |
|---|---|---|
| 0 – 30 mm | ± 0.10 mm | ± 0.004 pouces |
| 30 – 120 mm | ± 0.15 mm | ± 0.006 pouces |
| 120 – 400 mm | ± 0.20 mm | ± 0.008 pouces |
| 400 – 1000 mm | ± 0.30 mm | ± 0.012 pouces |
Ces valeurs par défaut vous permettent de concevoir plus rapidement en fournissant une base de tolérance pour la fabrication et le tolérancement général . Lorsqu'une fonction contrôle le mouvement, l'étanchéité ou l'alignement, vous devez éviter de vous fier aux tolérances générales et définir plutôt des limites spécifiques à l'ingénierie.
Tableau des tolérances d'usinage CNC
Un tableau des tolérances d'usinage permet de comparer les performances de différents procédés. Chaque méthode d'usinage présente sa propre plage de tolérance, qui dépend de la rigidité de l'outil, du contrôle thermique, du montage et du comportement du matériau.
| Processus | Plage de tolérance typique | Remarques |
|---|---|---|
| Fraisage CNC | ±0.10 mm à ±0.01 mm | La longueur de l'outil influe sur la précision |
| Tournage CNC | ±0.05 mm à ±0.005 mm | Excellent pour la concentricité et les arbres |
| Tolérances d'usinage par électroérosion | ±0.005 mm à ±0.002 mm | Idéal pour l'usinage de précision |
| Tolérance de découpe laser | ±0.20 mm à ±0.10 mm | Cela dépend de l'épaisseur et de l'apport de chaleur. |
| Tolérances des découpeuses plasma CNC | ±0.50 mm à ±0.25 mm | Convient aux composants de faible précision |
Ce tableau comparatif situe le fraisage et le tournage CNC par rapport aux autres méthodes de fabrication. Lorsque votre dessin exige des tolérances plus strictes, des procédés comme la rectification, le rodage ou le polissage peuvent s'avérer nécessaires.
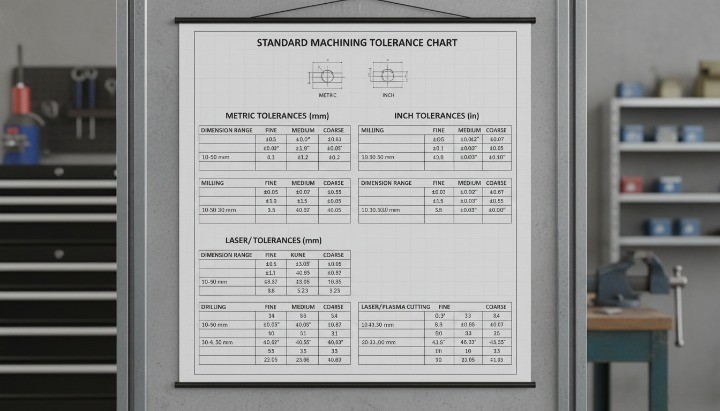
Quelle est la tolérance standard pour l'usinage CNC ?
La plupart des fabricants appliquent une tolérance standard de base lorsqu'aucune tolérance n'est spécifiée sur un dessin. Ces valeurs représentent des valeurs par défaut largement acceptées dans l'industrie et correspondent à celles utilisées par les fabricants numériques, les ateliers d'usinage traditionnels et les services tels que les tolérances de Protolabs , les tolérances de fabrication et les plateformes d'usinage CNC en ligne.
Les niveaux de tolérance standard comprennent :
• ±0.10 mm (±0.004 po) — usinage CNC général
• ±0.05 mm (±0.002 po) — usinage CNC de précision standard
• ±0.01 mm (±0.0004 po) — usinage de précision
Ces plages de valeurs définissent ce que la plupart des fournisseurs peuvent produire de manière constante en production standard. La capacité finale dépend de la géométrie de la pièce, du matériau, des dispositifs de fixation et de l'étalonnage de la machine. Communiquer rapidement les caractéristiques critiques en matière de tolérances et confirmer les tolérances d'usinage CNC exactes du fournisseur améliore toujours la fabricabilité.
Ces tolérances d'usinage standard vous aident à équilibrer performance, coût et efficacité de fabrication, tout en garantissant la fonctionnalité et la répétabilité de votre pièce CNC.
Facteurs influençant les tolérances atteignables
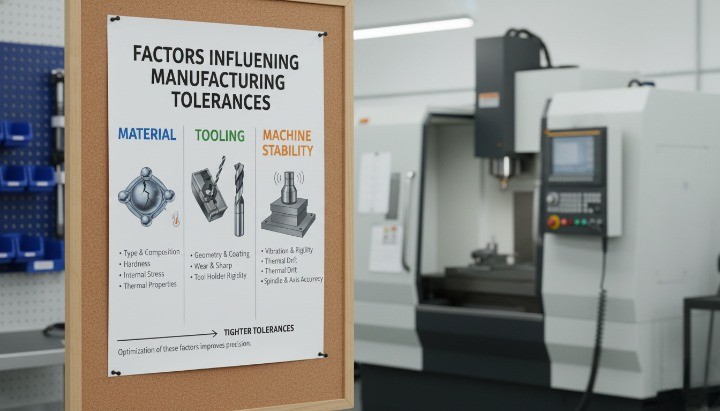
Les tolérances d'usinage CNC réalisables dépendent de bien plus que la seule capacité de la machine. Chaque matériau, géométrie et condition de coupe influence la précision finale. Comprendre ces variables permet de concevoir des pièces conformes aux limites réelles de fabrication, et non à des conditions idéales. Les sections suivantes expliquent les principaux facteurs déterminant si vos pièces bénéficient d' un usinage à tolérances serrées , de tolérances générales ou nécessitent des opérations secondaires.
Usinabilité des matériaux
Les propriétés des matériaux influent fortement sur la plage de tolérances atteignable. Certains matériaux s'usinent proprement et conservent leur stabilité dimensionnelle. D'autres se déforment, se durcissent ou génèrent de la chaleur lors de l'usinage, ce qui réduit la précision. Pour obtenir de meilleurs résultats, il est essentiel d'adapter les tolérances requises aux capacités de fabrication réalistes de chaque matériau.
Comportements clés des matériaux qui influencent la tolérance :
• Dureté — Les métaux durs comme l’acier inoxydable résistent à la coupe et provoquent une usure de l’outil, ce qui modifie les dimensions.
• Élasticité — Les matériaux souples comme les plastiques se déforment sous la charge de coupe, ce qui réduit la précision.
• Dilatation thermique — L’aluminium chauffe rapidement, se dilate lors de l’usinage et se contracte au repos.
• Écrouissage — Le titane et certains aciers s'écrouissent dans la zone de coupe, ce qui affecte la répétabilité.
Vous trouverez ci-dessous un résumé du comportement typique en matière de tolérance par matériau.
| Type d'ouvrage | Impact sur l'usinabilité | Plage de tolérance CNC typique |
|---|---|---|
| Aluminium (6061/7075) | Excellente usinabilité | ±0.05 mm à ±0.01 mm |
| Acier inoxydable (304/316) | Écrouissage, usure accrue des outils | ±0.10 mm à ±0.02 mm |
| Laiton cuivre | Coupe stable et nette | ±0.04 mm à ±0.01 mm |
| Titane | Problèmes thermiques, durcissement par écrouissage | ±0.10 mm à ±0.03 mm |
| Plastiques / Thermoplastiques | Grande élasticité, sensibilité à la chaleur | ±0.20 mm à ±0.05 mm |
Lorsque vous concevez des pièces avec des tolérances serrées sur des matériaux difficiles à travailler, vous pouvez avoir besoin de procédés tels que le meulage ou l'électroérosion pour atteindre la précision requise.
Géométrie de la pièce
La géométrie de votre pièce usinée par CNC détermine la faisabilité de tolérances serrées. Les éléments longs, fins ou profonds entraînent des déformations et des vibrations de l'outil. Les surfaces complexes peuvent nécessiter des mouvements multi-axes, ce qui accroît les variations de tolérance. Pour une meilleure précision, privilégiez une conception avec une portée d'outil réduite, une épaisseur de paroi stable et une géométrie uniforme.
Caractéristiques géométriques qui réduisent la tolérance atteignable :
• Poches profondes
• Parois minces
• Arbres ou tiges longs
• Grandes surfaces planes qui se déforment
• Angles internes à rayons de courbure faibles
Les géométries complexes nécessitent souvent des trajectoires d'outils plus lentes, davantage de réglages et plus d'étapes d'inspection. Ces facteurs augmentent les coûts et influent sur la tolérance finale que vous pouvez respecter.
Capacité de la machine et performances de l'outil
Les performances de la machine CNC et des outils de coupe sont déterminantes pour la tolérance atteignable. Les machines plus anciennes peuvent ne pas garantir une précision micrométrique, tandis que les machines modernes à 4 et 5 axes offrent un contrôle de positionnement plus précis.
Facteurs liés à la machine qui influencent la tolérance :
• Rigidité et âge de la machine
• Précision et faux-rond de la broche
• Systèmes de stabilité thermique et de refroidissement
• Sélection de l'usure et du matériau des outils
• Stabilité du dispositif de fixation
Les machines permettant un travail de haute précision sont souvent équipées de systèmes de compensation thermique et de palpeurs de mesure avancés. Ces outils permettent aux fournisseurs d'atteindre de manière constante des niveaux de tolérance d'usinage très serrés, tels que ±0.01 mm ou mieux.
La performance des outils est tout aussi importante. Des outils émoussés ou mal adaptés provoquent des vibrations et des dérives dimensionnelles. Lorsque les outils s'usent de manière irrégulière, la régularité des tolérances diminue, notamment lors des longues séries de production.
Exigences de finition de surface
L'état de surface et la tolérance sont étroitement liés. Des finitions de haute qualité exigent des vitesses de coupe plus lentes, des outils plus fins et des conditions plus stables, autant d'éléments qui influent sur la plage de tolérance finale.
Exemples de l'influence de la finition sur la tolérance :
• Une exigence de Ra 0.8 μm réduit généralement la tolérance d’usinage de 30 à 50 %.
• Les surfaces polies ou meulées peuvent nécessiter une étape de finition secondaire.
• Les matériaux durs avec des finitions serrées nécessitent souvent un outillage spécial.
Lorsque vous avez besoin à la fois d'une finition impeccable et d'une tolérance serrée, vous devez le communiquer au plus tôt car ces deux exigences augmentent souvent le temps et le coût d'usinage.
Environnement d'usinage et compétences de l'opérateur
Même les machines les plus performantes ne peuvent garantir des tolérances serrées sans un environnement contrôlé. Les variations de température engendrent des différences de dilatation, tant au niveau de la machine que de la pièce. Les opérateurs qualifiés savent compenser ces effets, ajuster les trajectoires d'outil et contrôler les caractéristiques critiques.
Les facteurs environnementaux et humains comprennent :
• Contrôle de la température en magasin
• Vibrations et bruits provenant des machines environnantes
• Procédures d'étalonnage et de mesure
• Expérience de l'opérateur en matière de travaux de haute précision
• Qualité des techniques d'inspection et des machines à mesurer tridimensionnelles (MMT)
Les ateliers spécialisés dans l'usinage de haute précision disposent souvent de salles climatisées, investissent dans des équipements d'inspection de précision et suivent des procédures strictes d'étalonnage des outils.
En maîtrisant ces cinq facteurs (usinabilité du matériau, géométrie de la pièce, capacités de la machine, exigences de finition de surface et compétences de l'opérateur), vous définissez des tolérances adaptées aux conditions réelles d'usinage CNC. Cette approche réduit les risques, améliore la régularité et vous permet d'atteindre les tolérances d'usinage CNC exactes requises par votre projet.
Types de systèmes de tolérancement utilisés en usinage CNC

Vous contrôlez les tolérances d'usinage CNC grâce à plusieurs systèmes de tolérancement. Chaque système définit la variation dimensionnelle admissible différemment. En choisissant le système approprié, vous communiquez clairement l'intention de conception et aidez votre fournisseur à produire des pièces homogènes, précises et économiques. Les sections suivantes expliquent les quatre systèmes les plus courants : tolérances standard , tolérances limites , tolérances unilatérales et bilatérales , et tolérances GD&T . Ces concepts constituent le fondement des dessins techniques modernes et influencent tous les aspects, de la qualité d'ajustement au coût d'usinage.
Tolérances standard
Les tolérances standard définissent les limites dimensionnelles par défaut lorsqu'un dessin ne précise pas les valeurs individuelles. De nombreux secteurs industriels suivent la norme ISO 2768 pour les tolérances d'usinage générales , ce qui permet d'accélérer la réalisation des dessins techniques et d'assurer une interprétation cohérente.
Ces systèmes normalisés définissent des classes de tolérance telles que ISO 2768-m (moyenne) ou ISO 2768-f (fine) . On les utilise généralement pour les dimensions non critiques pour lesquelles une précision absolue n'est pas requise.
Points clés concernant les tolérances standard :
• Elles s'appliquent automatiquement à toutes les dimensions non spécifiées.
• Ils contribuent à réduire l'encombrement des dessins techniques.
• Ils prennent en charge des fonctionnalités telles que les longueurs, les largeurs et les emplacements de trous non critiques.
Plages typiques de la norme ISO 2768 pour l'usinage CNC des métaux :
| Classe ISO | Plage dimensionnelle générale | Tolérance typique |
|---|---|---|
| f (bien) | 0.5 – 120 mm | ±0.05 à ±0.2 mm |
| m (moyen) | 0.5 – 400 mm | ±0.1 à ±0.5 mm |
| c (grossier) | 1 – 1000 mm | ±0.5 à ±1.5 mm |
Les tolérances standard couvrant les zones non critiques, elles permettent de gagner du temps et de réduire les coûts d'usinage sans affecter les performances fonctionnelles.
Tolérances limites
Les tolérances limites définissent directement les limites dimensionnelles supérieure et inférieure, sans exprimer d'écart par rapport à une dimension nominale. Elles se présentent sous la forme de deux valeurs (par exemple, 12.70 / 12.65 mm) et indiquent précisément à l'opérateur l'amplitude de variation admissible de la caractéristique.
On utilise les tolérances limites lorsque la plage dimensionnelle acceptable doit être claire et sans ambiguïté. De nombreux tableaux de tolérances d'usinage et les spécifications des fournisseurs utilisent également ce format car il offre des limites directes.
Avantages des tolérances limites :
• Limites maximales/minimales claires
• Risque d'interprétation minimal
• Idéal pour l'assemblage de pièces telles que des goupilles et des trous
• Prend en charge les travaux d'usinage CNC et EDM de haute précision
Les tolérances limites sont courantes dans les industries qui exigent un contrôle strict de l'assemblage, telles que l'aérospatiale, la robotique et les dispositifs médicaux.
Tolérances unilatérales et bilatérales
Les tolérances unilatérales et bilatérales définissent les variations dimensionnelles admissibles par rapport à la valeur nominale. Le choix entre elles dépend de l'usage prévu, des capacités d'usinage et du risque d'interférences.
Les tolérances unilatérales n'autorisent la variation que dans une seule direction, par exemple :
• 10.00 mm +0.00 / –0.05 mm
• 25.00 mm +0.10 / +0.00 mm
On utilise généralement des tolérances unilatérales lorsqu'une caractéristique ne doit jamais dépasser une limite. Les alésages utilisent souvent des tolérances unilatérales négatives, tandis que les arbres peuvent utiliser des tolérances unilatérales positives.
Les tolérances bilatérales permettent une variation dans les deux sens, par exemple :
• 20.00 ± 0.05 mm
• 8.00 ± 0.02 mm
Les tolérances bilatérales sont optimales pour les ajustements symétriques ou lorsque le processus d'usinage peut maintenir une variation uniforme au-dessus et en dessous de la dimension nominale.
Principales différences :
| Type de tolérance | Direction de variation | Cas d'utilisation typique |
|---|---|---|
| Unilatéral | Variation unidirectionnelle | Trous, arbres, zones d'étanchéité |
| Bilatéral | Variation au-dessus et en dessous de la valeur nominale | Dimensions générales d'usinage |
Choisir le bon sens de tolérance permet d'éviter les interférences, de garantir le jeu et de maintenir un comportement d'assemblage prévisible.
Tolérances GD&T et cas d'utilisation appropriés
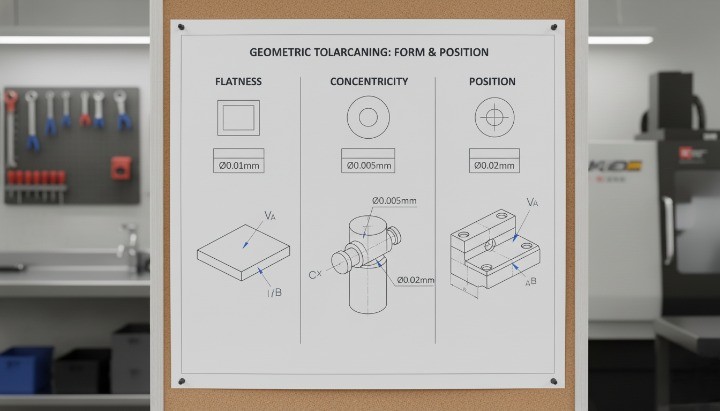
Le GD&T (Tolérancement Géométrique) ne se limite pas au simple contrôle des dimensions. Il définit les relations géométriques qui influencent la fonction, la forme et l'alignement. On utilise le GD&T lorsque les tolérances dimensionnelles seules ne suffisent pas à garantir les performances.
Les contrôles GD&T courants comprennent :
• Planéité — Garantit que les surfaces restent uniformément planes
• Position — Contrôle l'emplacement exact des trous et des caractéristiques
• Concentricité — Aligne les éléments cylindriques pour une rotation fluide
• Cylindrique — Définit un diamètre uniforme sur toute la surface.
• Perpendicularité / Parallélisme — Assure un alignement correct dans les assemblages
Vous utilisez le GD&T lorsque :
• Les fonctionnalités interagissent pendant le mouvement
• Les trous doivent être alignés pour les fixations ou les arbres.
• Les composants rotatifs nécessitent un fonctionnement fluide
• Les tolérances CNC de haute précision doivent être répétables
• L’accumulation des tolérances peut entraîner une défaillance d’assemblage
Le GD&T contribue également à réduire les coûts lorsqu'il est utilisé correctement. Par exemple, une tolérance de position remplace souvent une tolérance dimensionnelle trop restrictive de ±0.01 mm. Cette approche privilégie la fonction à une précision arbitraire, ce qui favorise un usinage plus efficace.
Comprendre le fonctionnement conjoint des tolérances standard , des tolérances limites , des tolérances unilatérales et bilatérales , et des tolérances GD&T permet de communiquer clairement les intentions de conception et d'améliorer la fabricabilité. Chaque système prend en charge différents aspects des tolérances d'usinage CNC et vous aide à fournir des pièces qui s'ajustent, fonctionnent et s'assemblent de manière fiable à chaque étape de la production.
Directives de tolérancement pour les ajustements fonctionnels
L'ajustement fonctionnel détermine le comportement des composants usinés CNC lors de l'assemblage et influe fortement sur le contrôle du mouvement, le transfert de charge et la fiabilité à long terme. En appliquant des directives de tolérancement claires, vous créez des pièces CNC parfaitement alignées, performantes et économiques. Les tolérances d'usinage CNC , de fabrication et de conception influençant la précision de votre produit, une approche structurée est indispensable pour définir chaque niveau de précision.
Choisir la bonne tenue fonctionnelle en fonction de l'application
Le choix d'un ajustement fonctionnel repose sur l'analyse de l'interaction entre les deux éléments à assembler. Un ajustement correct prévient le blocage, réduit les vibrations et garantit la durabilité. Le type d'ajustement ( avec jeu , en transition ou avec interférence) est déterminé en fonction des exigences mécaniques de l'application et de l' influence des tolérances d'usinage choisies sur l'assemblage.
Les principaux facteurs qui guident votre choix de coupe sont les suivants :
• Exigences de mouvement — glissement, rotation, positionnement
• Exigences de charge — transfert de couple, charges statiques, résistance aux chocs
• Dilatation thermique — un facteur important lors du mélange de pièces en aluminium et en acier usinées CNC de 6 mm
• Fréquence d'entretien — facilité de démontage vs joints permanents
• Facteurs environnementaux — vibrations, lubrification, humidité, température
Vous trouverez ci-dessous un tableau comparatif concis pour vous aider à choisir le type de coupe adapté à votre comportement fonctionnel. Il comprend des mots clés en gras pour faciliter votre recherche en fonction de la tolérance :
| Type d'ajustement | Comportement d'assemblage | Utilisation typique |
|---|---|---|
| Coupe de dégagement | Laisse toujours de l'espace ; s'appuie sur du lâche Tolérances CNC | Roulements, rails de glissement, généralités Pièces CNC |
| Ajustement de transition | Permet une légère pression ou un glissement ; dépend de tolérance d'usinage gammes | Goupilles de positionnement, accouplements, bossages d'alignement |
| Fit interférence | Nécessite de la force ; dépend de la précision tolérances de fabrication | Engrenages, poulies, systèmes rotatifs à charge élevée |
Lorsque l'on conçoit pour la performance, on adapte le comportement fonctionnel aux capacités de tolérance plutôt que d'imposer une précision inutile.
À quel point un serrage est-il suffisant ?
Le seuil de tolérance « suffisant » est déterminé par les besoins fonctionnels, et non par une préférence arbitraire. Des tolérances d'usinage extrêmement serrées augmentent les coûts et ralentissent la production, notamment pour les pièces à géométrie complexe ou en matériaux sensibles. Une approche équilibrée permet d'atteindre l'objectif de performance sans alourdir la production.
Règles générales de tolérancement en usinage CNC :
• Caractéristiques standard : ±0.10 mm
• Ajustements mécaniques de précision : ±0.05 mm
• Arbres/alésages de haute précision : ±0.01–0.02 mm
• Précision ultra-élevée : ±0.005 mm
Ces plages de valeurs correspondent aux valeurs courantes utilisées sur les plateformes internationales telles que les tolérances Protolabs , l'usinage Protolabs et l'usinage CNC Protolabs . Les plages les plus étroites sont réservées à l'usinage de haute précision , aux interfaces d'étanchéité et aux composants rotatifs à grande vitesse.
Caractéristiques qui nécessitent généralement des tolérances plus strictes :
• Sièges de roulement
• Perçages et motifs de précision
• Goupilles d'alignement
• Boîtiers à emboîtement forcé
• Surfaces d'étanchéité critiques
Caractéristiques qui nécessitent rarement des tolérances serrées :
• Profils extérieurs
• Supports et plaques de support
• Longueurs ou largeurs non critiques
• Surfaces cosmétiques
En adaptant les niveaux de tolérance à leur importance fonctionnelle, vous maintenez la précision tout en maîtrisant les coûts.
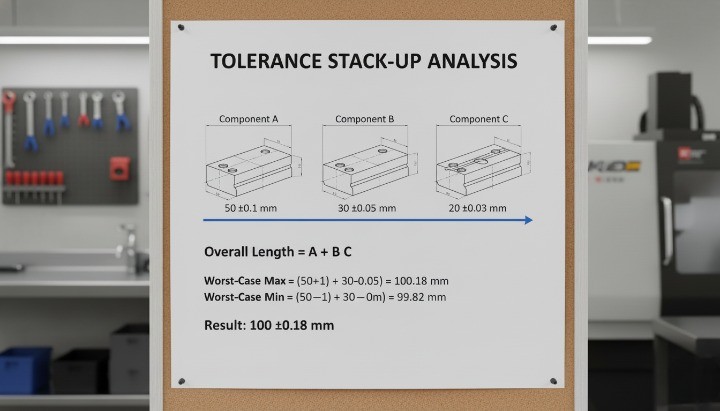
Considérations relatives à l'empilement des tolérances
L'accumulation des tolérances se produit lorsque de petites variations dimensionnelles s'accumulent sur plusieurs éléments, ce qui peut entraîner un désalignement des assemblages même si chaque élément respecte ses tolérances d'usinage standard . La précision est garantie par la maîtrise du système de référence et l'utilisation du tolérancement GD&T uniquement lorsque cela est nécessaire.
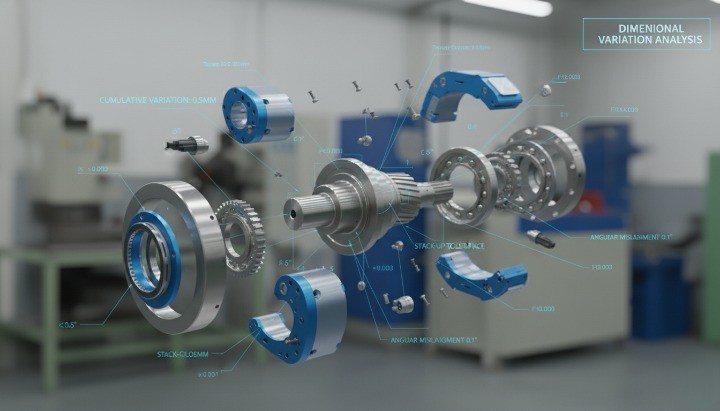
Les risques courants liés aux empilements comprennent :
• Motifs de perçage mal alignés
• Dérive de l'axe de l'arbre/du carter
• Augmentation du jeu mécanique
• Déformation du luminaire
Stratégies efficaces pour réduire l'accumulation des tolérances :
• Référencer les éléments critiques aux données de référence
• Utilisez la position GD&T au lieu de plusieurs dimensions indépendantes
• Appliquer des tolérances d'usinage CNC plus strictes uniquement là où cela est nécessaire.
• Minimiser les chaînes dimensionnelles en repensant la géométrie
Une comparaison structurée permet de clarifier l'effet des différentes approches d'empilement :
| Approche | Impact sur la précision d'assemblage |
|---|---|
| De nombreuses dimensions indépendantes | Erreur d'empilement la plus élevée |
| Dimensions basées sur le système de référence | Alignement prévisible avec variation réduite |
| Contrôle de position GD&T | Alignement le plus stable et fonctionnel |
La gestion de l'empilement garantit la précision de vos assemblages même lorsque les pièces proviennent de lots ou de fournisseurs différents.
Quand ne faut-il pas spécifier des tolérances serrées ?
On évite les tolérances trop serrées lorsqu'une caractéristique n'a aucune incidence sur la fonction, l'alignement ou la stabilité à long terme. Un surdimensionnement des tolérances augmente les coûts, complique le contrôle et peut allonger les délais de livraison, notamment pour l'usinage de précision ou les pièces usinées CNC complexes.
Évitez de resserrer les tolérances dans ces situations :
• Surfaces cosmétiques ou non fonctionnelles
• Bords extérieurs ou profils qui ne s'alignent pas avec d'autres pièces
• Zones avec enlèvement important de matière ou poches profondes
• Régions sujettes à la déformation thermique
• Surfaces ne nécessitant aucun contact
• Caractéristiques déjà couvertes par les tolérances standard générales
Exemples de dimensions qui nécessitent rarement une tolérance serrée :
• Plans de logement
• Des fentes ou des languettes simples
• Plaques de recouvrement
• Chanfreins décoratifs
• Trous de fixation non critiques
En resserrant les tolérances uniquement là où c'est nécessaire, vous préservez à la fois les performances et les coûts tout en maintenant la fabricabilité.
Comment les tolérances influencent-elles le coût d'usinage ?
Les tolérances d'usinage CNC ont un impact direct et mesurable sur les coûts de fabrication. Lorsque les marges de tolérance se resserrent, l'usinage est plus lent, le contrôle plus rigoureux et le risque de rebuts augmente. Les tolérances d'usinage CNC , les tolérances d'usinage standard et l'usinage à tolérances serrées définissent la variation admissible d'une pièce ; il est donc essentiel de trouver un équilibre entre précision et budget. Une stratégie de tolérances adaptée permet de préserver les performances sans faire exploser les coûts.
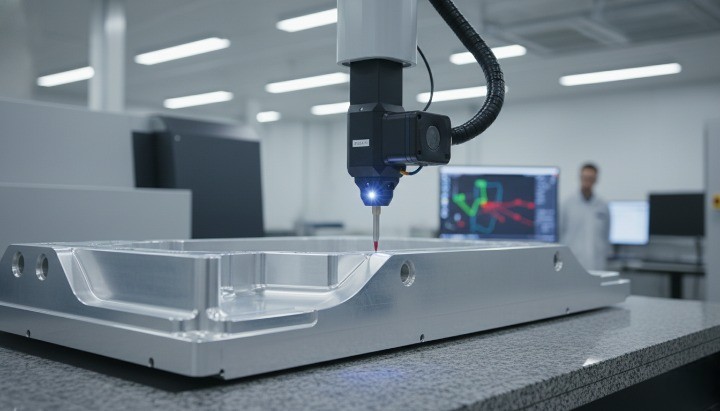
Pourquoi des tolérances plus strictes augmentent-elles les coûts ?
Les coûts augmentent rapidement lorsque les tolérances passent des plages standard à des niveaux de haute précision ou ultra-serrés. Cette hausse s'explique par le fait que le processus d'usinage doit enlever des quantités de matière toujours plus faibles, ajuster plus fréquemment les trajectoires d'outils et répéter les contrôles pour respecter des tolérances extrêmement serrées.
Les principaux facteurs de coût comprennent :
• Vitesses d'usinage plus lentes — des tolérances d'usinage serrées nécessitent des passes légères et des vitesses d'avance réduites.
• Usure accrue des outils — les coupes de précision accélèrent l’usure, notamment dans les métaux durs.
• Inspections fréquentes en cours de production — Les contrôles par machine à mesurer tridimensionnelle (MMT) augmentent le temps de cycle.
• Dispositifs spécialisés — un alignement de précision nécessite souvent des gabarits ou des pinces sur mesure.
• Taux de rejet plus élevés — des plages de tolérance réduites augmentent le risque de pièces hors tolérance.
Pour illustrer l'influence des choix de tolérance sur les coûts et la faisabilité, le tableau ci-dessous récapitule les plages typiques et leur impact sur la production. Les mots-clés y sont intégrés de manière naturelle pour optimiser le référencement naturel.
| Plage de tolérance | Description | Incidence sur les coûts |
|---|---|---|
| ±0.10 mm (tolérances d'usinage standard) | Convient pour les pièces CNC courantes | Le plus bas coût |
| ±0.05 mm (tolérances d'usinage CNC de précision) | Convient aux coupes fonctionnelles | Coût modéré |
| ±0.01–0.02 mm (usinage de précision) | Nécessaire pour les arbres, les alésages et les dispositifs d'étanchéité | Coût élevé |
| ±0.005 mm et moins (ultra-serré) | Nécessite des configurations optimisées ou tolérances d'usinage par électroérosion | Coût extrêmement élevé |
Cette progression montre comment les tolérances influencent à la fois la complexité du processus et le budget.
Configurations CNC à faible coût vs haute précision
Les différentes configurations de machines CNC prennent en charge différents niveaux de tolérance, et le choix de la configuration appropriée permet de maîtriser les coûts. L'usinage standard à 3 axes couvre la plupart des tolérances d'usinage courantes , tandis que les tolérances complexes ou serrées nécessitent souvent des machines plus performantes.

Les configurations à faible coût comprennent généralement :
• Fraiseuses 3 axes
• Porte-outils de qualité standard
• Fraises conventionnelles
• Fixations de base
• Outils d'inspection manuels (pieds à coulisse, jauges)
Ces configurations prennent en charge la plupart des tolérances d'usinage CNC standard à un prix compétitif.
Les configurations de haute précision nécessitent :
• Centres d'usinage 5 axes
• Porte-outils à frettage ou hydrauliques
• Outils de coupe diamantés ou revêtus
• Environnements d'usinage thermiquement stables
• Inspection par machine à mesurer tridimensionnelle (MMT) pour chaque caractéristique critique
Ces configurations offrent des tolérances machine étroites , mais chaque mise à niveau augmente le coût.
Conseils pratiques pour le choix des tolérances afin de minimiser les coûts
Il est possible de réduire considérablement les coûts en appliquant les tolérances de manière stratégique plutôt qu'uniforme à chaque élément. L'approche la plus efficace consiste à adapter les niveaux de tolérance à l'importance fonctionnelle, aux capacités d'usinage et aux exigences de contrôle.
Moyens pratiques de réduire les coûts tout en maintenant la fonctionnalité :
• Utilisez les tolérances d'usinage standard en mm pour les caractéristiques non critiques.
• Resserrer les tolérances uniquement sur les éléments essentiels à un ajustement fonctionnel.
• Appliquer les tolérances GD&T de planéité , de position ou de concentricité au lieu de tolérances dimensionnelles trop strictes.
• Évitez les chaînes de cotes linéaires ; utilisez des références pour réduire l'empilement.
• Ne tenez compte des tolérances d'usinage par électroérosion que lorsque la géométrie ou les angles internes aigus l'exigent.
• Demandez rapidement à votre fournisseur un retour d'information sur la conception pour la fabrication (DFM) afin de confirmer les niveaux de tolérance réalisables.
Pour vous aider à effectuer une recherche rapide, voici un guide de décision concis :
| Objectif de conception | Stratégie de tolérance recommandée |
|---|---|
| Réduire les coûts d'usinage | Utilisez le tolérance standard des gammes lorsque possible |
| Améliorer la précision d'assemblage | Resserrer les tolérances uniquement sur les éléments d'accouplement |
| Contrôler la précision géométrique | Appliquer les tolérances géométriques et dimensionnelles (GD&T) plutôt que des limites dimensionnelles étroites. |
| Minimiser la variation d'empilement | Établir des références de données claires |
| Améliorer la stabilité des fournisseurs croisés | Utilisez des classes de tolérance basées sur les normes ISO et des annotations cohérentes. |
En appliquant ces directives, vous maintenez les performances sans augmenter inutilement les coûts.
Cas d'utilisation industriels nécessitant des tolérances CNC strictes
Les tolérances d'usinage CNC serrées sont essentielles dans les secteurs où la sécurité, la précision des mouvements, l'étanchéité et la répétabilité sont déterminantes pour la fiabilité d'un produit. On retrouve ces exigences dans l'automobile, l'aérospatiale, la robotique et le médical, où les concepteurs doivent spécifier un usinage de haute précision , des contrôles GD&T et des tolérances d'ingénierie standard cohérentes pour garantir la qualité fonctionnelle. Chaque secteur utilise la précision différemment, mais tous dépendent d'un contrôle dimensionnel prévisible.
Les applications automobiles
Les composants automobiles nécessitent un contrôle précis des tolérances pour garantir un fonctionnement fluide, une usure uniforme et une sécurité optimale même sous fortes charges. Les systèmes critiques tels que les groupes motopropulseurs, les systèmes de freinage et les modules de direction dépendent d'ajustements précis entre les pièces mobiles. Les ingénieurs appliquent souvent des tolérances d'usinage strictes , une concentricité GD&T et des systèmes de référence stables afin de garantir un fonctionnement constant tout au long de la production en série.
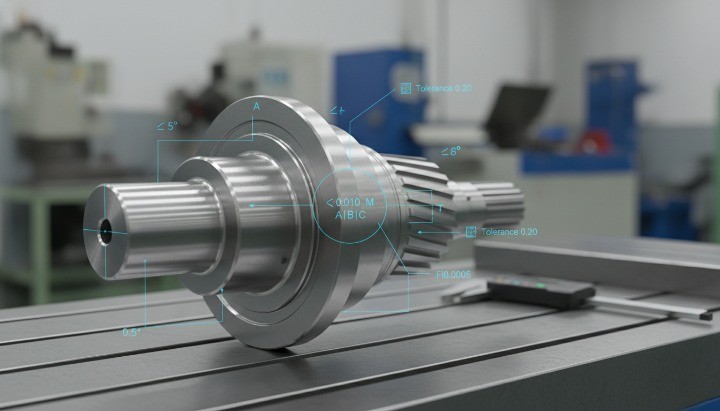
On observe fréquemment des tolérances serrées dans les domaines suivants :
• Arbres et logements nécessitant des ajustements de transition ou serrés
• Composants du moteur avec des tolérances de positionnement strictes
• Engrenages de transmission nécessitant un contrôle précis du faux-rond
• Les pièces du système de freinage qui nécessitent des tolérances de planéité précises
Ces composants nécessitent des procédés d'usinage CNC garantissant une précision de ±0.01 à 0.02 mm, voire meilleure, afin d'assurer des performances constantes sur des milliers de cycles. L'industrie automobile privilégie souvent des matériaux tels que l'acier ou les alliages d'aluminium, qui permettent des tolérances d'usinage plus strictes grâce à leur usinabilité et leur comportement thermique prévisibles.
Applications aérospatiales
Les pièces aérospatiales exigent des tolérances d'usinage parmi les plus strictes du secteur. Les fortes contraintes, les variations de température et les charges de fatigue nécessitent des matériaux et des géométries qui conservent leur alignement dans des conditions extrêmes. Compte tenu des faibles marges de sécurité, les concepteurs utilisent le tolérancement GD&T , notamment pour la planéité, la perpendicularité et la position réelle, afin de garantir la précision géométrique.
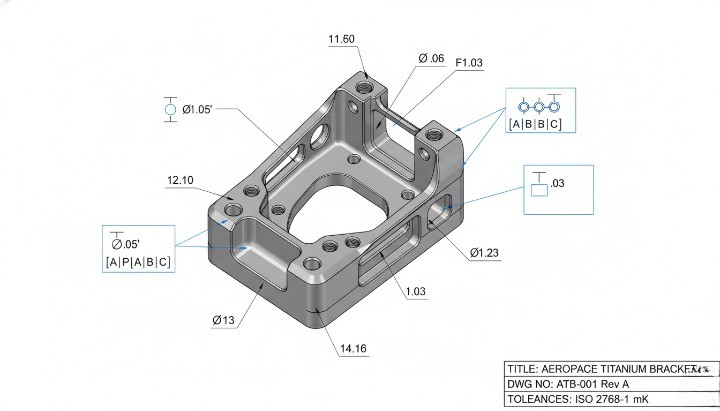
Exemples de composants aérospatiaux nécessitant des tolérances serrées :
• Supports et carters de pales de turbine
• Composants de la tringlerie de commande de vol
• Supports et fixations structurelles
• Connecteurs du système d'alimentation en carburant nécessitant des ajustements précis.
Des matériaux comme le titane, l'Inconel et les alliages d'aluminium à haute résistance complexifient les procédés d'usinage, mais offrent un excellent rapport résistance/poids. Les fournisseurs du secteur aérospatial étant tenus de documenter chaque dimension, les processus d'usinage CNC impliquent généralement des contrôles en plusieurs étapes, une vérification par machine à mesurer tridimensionnelle (MMT) et des environnements d'usinage à température contrôlée.
Applications robotiques
La robotique repose sur des mouvements mécaniques fluides et prévisibles, ce qui implique que des ajustements précis et une géométrie exacte sont essentiels. Même un léger défaut d'alignement peut engendrer des vibrations, des erreurs de positionnement ou une usure prématurée. Les concepteurs de robots combinent souvent des tolérances d'usinage standard pour les éléments non critiques avec des tolérances CNC strictes pour les articulations, les roulements et les composants d'entraînement.
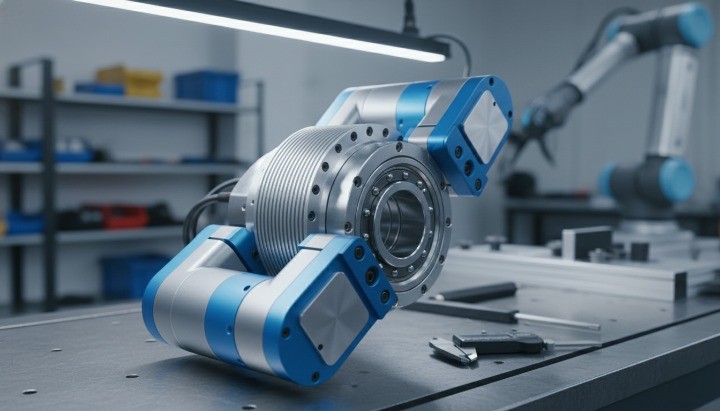
Les pièces robotiques courantes nécessitant une grande précision comprennent :
• Carter de servomoteur et brides d'accouplement
• Blocs de rails linéaires et composants de mouvement
• Arbres de précision nécessitant une concentricité GD&T
• Articulations de bras nécessitant un dégagement constant ou des ajustements de transition
Les assemblages robotisés, souvent composés de multiples interfaces rotatives et coulissantes, peuvent rapidement engendrer des dérives ou des blocages dus à l'accumulation des tolérances. Un usinage de haute précision et une géométrie rigoureuse contribuent à garantir la répétabilité et la fluidité des mouvements.
Applications de dispositifs médicaux
Les composants médicaux exigent un ajustement précis, des surfaces lisses et une grande exactitude dimensionnelle, car ils interagissent avec des environnements biologiques ou des équipements de diagnostic de précision. L'industrie impose souvent un usinage à tolérances serrées , des finitions contrôlées et des tolérances d'usinage standardisées et constantes (en mm) afin de garantir la fiabilité et la sécurité des patients.
Les composants médicaux typiques nécessitant une haute précision comprennent :
• Instruments chirurgicaux et arbres rotatifs
• Composants implantables nécessitant des géométries adaptées
• Boîtiers d'équipement de diagnostic
• Composants de pompe nécessitant des ajustements d'interférence ou de transition constants
La traçabilité étant essentielle, les fabricants de dispositifs médicaux contrôlent les caractéristiques critiques à l'aide de machines à mesurer tridimensionnelles (MMT), de systèmes optiques ou de palpeurs à contact. Les matériaux tels que l'acier inoxydable, le titane et les polymères techniques (y compris l'usinage de thermoplastiques de haute précision ) nécessitent des trajectoires d'outil contrôlées afin de préserver la géométrie et d'éviter toute déformation thermique.
Comment spécifier correctement les tolérances ?
Une communication claire dans les plans techniques garantit que les tolérances d'usinage CNC correspondent à vos besoins fonctionnels, vos objectifs de production et vos objectifs de coûts. Vous guidez le fabricant en spécifiant les tolérances d'usinage standard , les contrôles GD&T et l' ajustement fonctionnel correct des pièces à assembler. Des plans précis réduisent l'ambiguïté et protègent l'intention derrière chaque dimension. En définissant des tolérances de manière cohérente, vous permettez aux fournisseurs de respecter les tolérances d'usinage CNC appropriées sans compromettre les coûts ni la qualité.
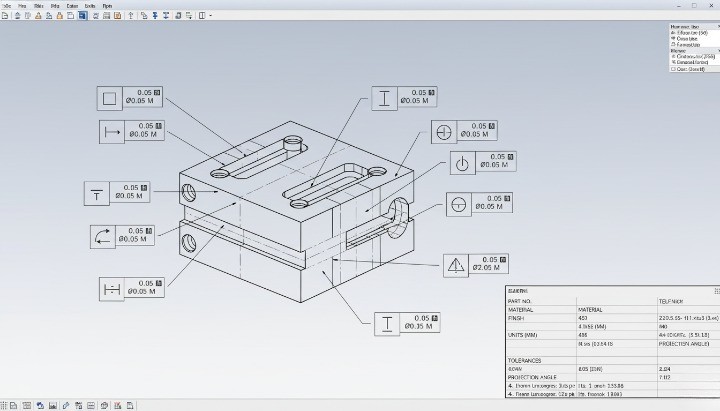
Où indiquer les tolérances sur les dessins ?
Les ingénieurs placent les tolérances directement à côté de la cote contrôlée, ou dans un bloc de tolérance générale lorsque les tolérances s'appliquent à l'ensemble du dessin. Ce placement permet de communiquer la priorité et l'intention fonctionnelle. Il garantit la clarté lorsque les cotes critiques incluent des tolérances explicites, tandis que les cotes secondaires s'appuient sur les tolérances standard indiquées dans le cartouche.
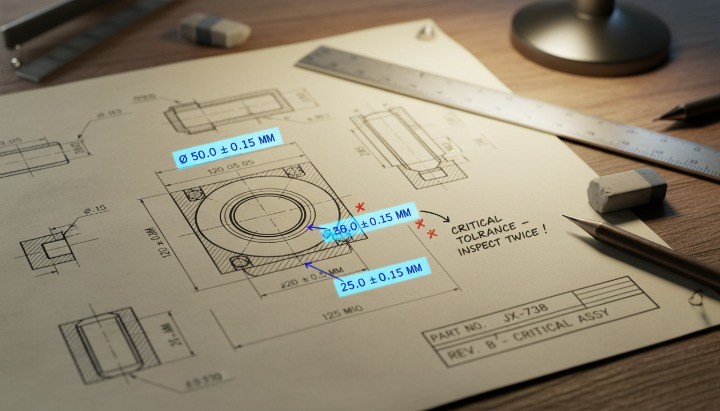
Les directives importantes en matière de placement comprennent :
• Ajouter des tolérances explicites à toutes les fonctions critiques pour le fonctionnement (CTF).
• Utilisez des tolérances générales pour les fonctions non critiques afin d'éviter l'encombrement.
• Appliquer les cadres GD&T lorsque le contrôle géométrique prime sur les dimensions.
• Indiquez clairement les dimensions de référence pour éviter les problèmes d'interprétation.
Cette structure aide les machinistes à comprendre quelles zones doivent respecter des exigences d'usinage de tolérance serrées et quelles dimensions suivent des valeurs standard telles que ±0.10 mm ou ±0.20 mm.
Combinaison des tolérances dimensionnelles et du GD&T
La clarté est améliorée en combinant les limites dimensionnelles et les contrôles géométriques. Les tolérances dimensionnelles définissent les variations de taille, tandis que les tolérances GD&T (telles que la planéité, la position et la concentricité) définissent le comportement géométrique des éléments par rapport aux références. Les fournisseurs d'usinage CNC s'appuient sur cette combinaison pour comprendre la véritable finalité fonctionnelle.
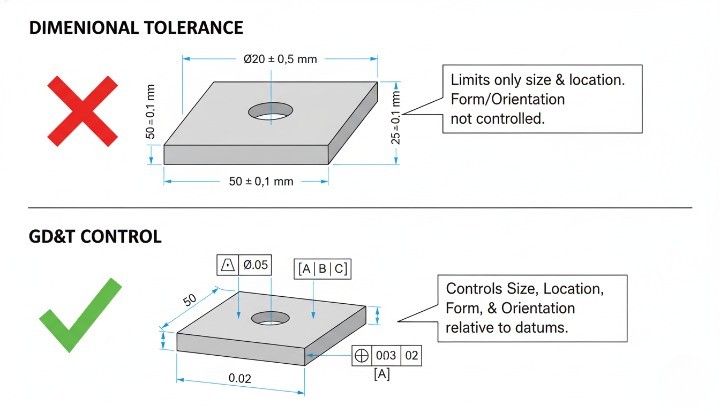
Exemples de combinaisons efficaces :
| Type d'entité | Contrôle dimensionnel | Contrôle GD&T | Interet |
|---|---|---|---|
| Arbre rotatif | Tolérance de ±0.01 mm | concentricité GD&T | Assure une rotation en douceur |
| Trou de montage | Tolérance limite | Position GD&T | Assure l'alignement de l'assemblage |
| Surface d'étanchéité | ± 0.02 mm | Planéité GD&T | Assure un contact sans fuite |
Le tolérancement combiné vous aide à éviter les problèmes courants tels que la conformité dimensionnelle mais la défaillance géométrique, qui se produit lorsqu'une pièce respecte les limites de taille mais ne peut pas être assemblée correctement en raison d'une distorsion de forme.
Communiquer aux fournisseurs les dimensions critiques pour le fonctionnement
Vous garantissez la faisabilité du projet en communiquant les caractéristiques les plus importantes. Les fabricants allouent leurs ressources de contrôle de processus, d'outillage et d'inspection en fonction de votre liste de priorités. Lorsque vous identifiez les tolérances critiques , votre fournisseur peut appliquer des méthodes d'usinage ou des étapes d'inspection plus rigoureuses.
Moyens de communiquer clairement les dimensions du CTF :
• Mettre en évidence ou signaler les dimensions critiques à l'aide de symboles ou de notes
• Partager une liste de priorités de tolérance lors de l'examen de la demande de prix ou du DFM
• Fournir des données sur les pièces d'accouplement pour expliquer les compatibilités fonctionnelles
• Utilisez des mentions telles que « Ajustement serré requis » ou « Ajustement glissant requis ».
Étant donné que les fournisseurs peuvent utiliser différents centres d'usinage, fournir le contexte permet de s'assurer qu'ils choisissent le flux de travail approprié : fraisage standard pour des tolérances modérées ou services d'usinage CNC à tolérances serrées pour des caractéristiques de haute précision.
Tolérances par défaut vs. Tolérances spécifiées
La plupart des dessins comportent un bloc de tolérance par défaut qui s'applique aux dimensions non spécifiées. L'utilisation de valeurs par défaut pour les éléments non critiques permet de gagner du temps d'ingénierie. Cependant, se fier uniquement aux tolérances par défaut peut engendrer des problèmes d'assemblage si les ajustements fonctionnels exigent une plus grande précision.
Les plages de valeurs par défaut typiques comprennent :
• ±0.10–0.20 mm pour le fraisage CNC de base
• ±0.05 mm pour un usinage standard plus précis
• ±0.01 mm ou mieux pour les composants de précision
Il est indispensable de spécifier explicitement les tolérances lorsque l'on exige un comportement d'ajustement constant, un alignement géométrique précis, des surfaces d'étanchéité optimales ou des logements de roulements. En combinant tolérances par défaut et tolérances explicites, on garantit la fabricabilité tout en maîtrisant les coûts.
Erreurs courantes commises par les ingénieurs lors du choix des tolérances
Vous améliorez les performances des pièces et réduisez les coûts d'usinage en évitant les erreurs de tolérancement courantes. De nombreuses conceptions échouent ou deviennent inutilement coûteuses car les tolérances ne reflètent pas les besoins fonctionnels réels, le comportement des matériaux ou les capacités de tolérancement des machines CNC . Vous pouvez éviter les retouches et les retards en comprenant l'impact de chaque erreur sur la fabricabilité et l'assemblage. Ces erreurs se retrouvent dans tous les secteurs, de l'automobile à la robotique en passant par les composants médicaux, car les mêmes principes régissent l' influence des tolérances d'usinage sur la fonction et le coût.
Utilisation excessive de tolérances serrées
L'application de tolérances serrées sans justification fonctionnelle risque d'augmenter les coûts et les délais d'usinage. En effet, l'usinage de précision exige des avances plus lentes, des trajectoires d'outil optimisées, un contrôle plus fréquent et parfois des équipements spécialisés ; chaque contrainte superflue engendre donc des coûts supplémentaires. Nombre d'ingénieurs appliquent des tolérances de ±0.01 mm « par sécurité », mais cette pratique peut tripler le temps d'usinage et contraindre les pièces à des processus de fabrication de haute précision.
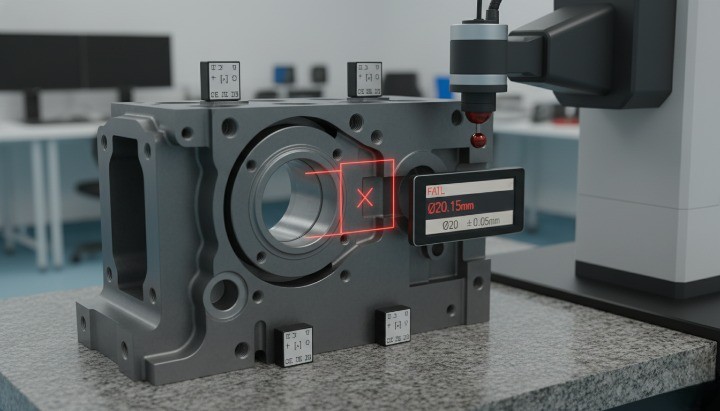
Problèmes courants causés par une tolérance excessive :
• Augmentation des taux de rebut dus à des tolérances étroites
• Coûts d'inspection plus élevés et cycles de contrôle qualité plus longs
• Nécessité de machines haut de gamme ou d'électroérosion pour respecter des limites irréalistes
• Allongements des délais de livraison dus à des ajustements répétés
Vous protégez à la fois les coûts et la fabricabilité en réservant des tolérances strictes uniquement aux caractéristiques CTF (critiques pour le fonctionnement).
Négliger les exigences d'ajustement fonctionnel
Les pièces présentent souvent des défaillances lors de l'assemblage lorsque les tolérances ne permettent pas un ajustement fonctionnel correct . Par exemple, les concepteurs peuvent appliquer des tolérances standard à une bague montée à force ou des tolérances trop strictes à un arbre coulissant. Les ajustements fonctionnels ( jeu, transition et interférence) déterminent l'interaction entre deux pièces. Lorsque les tolérances ne correspondent pas à l'ajustement requis, les assemblages peuvent se bloquer, se desserrer prématurément ou vibrer.
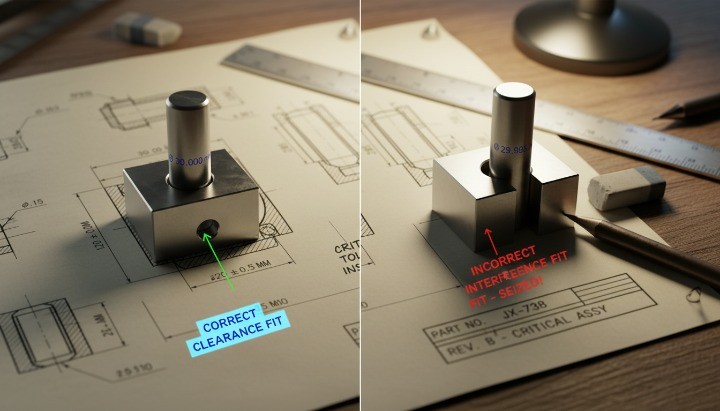
Les problèmes courants incluent :
• Des ajustements trop serrés qui créent des frottements
• Des ajustements trop serrés qui provoquent une déformation
• Les vêtements de transition qui ne parviennent pas à maintenir l'alignement
• Des assemblages qui dérivent parce que les tolérances s'accumulent dans le mauvais sens
Vous créez des assemblages fiables lorsque vous choisissez des tolérances basées sur les systèmes d'ajustement ISO, et non au hasard.
Mauvaise interprétation de la dilatation ou de la déformation des matériaux
Les matériaux réagissent différemment aux forces d'usinage, à la chaleur et aux variations environnementales. Négliger ces effets conduit à des tolérances qui, bien que logiques sur le papier, s'avèrent inadaptées en pratique. Les plastiques, l'aluminium et l'acier inoxydable présentent des comportements différents lors de l'usinage et en service ; les tolérances doivent donc tenir compte de ces caractéristiques.
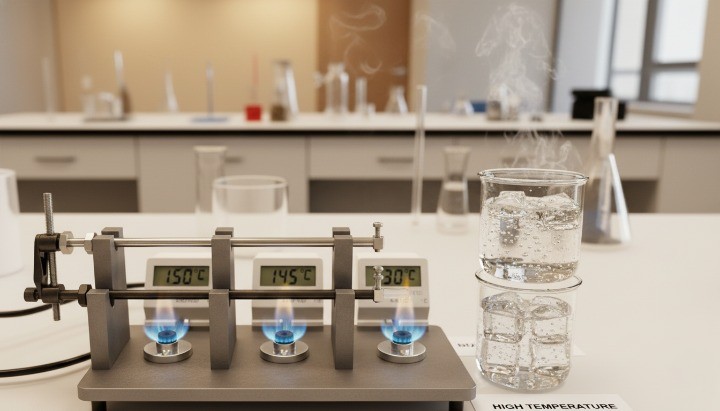
Erreurs typiques liées aux matériaux :
• Appliquer des tolérances de niveau métal aux pièces en plastique
• Oublier que les thermoplastiques se déforment sous la pression de serrage
• Négliger la dilatation thermique des assemblages en aluminium
• Négliger le retour élastique des parois minces
Ceci est particulièrement important pour l'usinage de thermoplastiques à tolérances serrées , où la flexibilité du matériau limite la précision atteignable. On évite ces problèmes en adaptant les plages de tolérance au comportement du matériau plutôt qu'en utilisant une tolérance globale unique.
En supposant que tous les fournisseurs de machines CNC puissent respecter les mêmes tolérances
Les ateliers d'usinage CNC présentent de grandes disparités en termes de précision des équipements, d'état des broches, de qualité des outils et de capacités de contrôle. De ce fait, les tolérances d'usinage standard ne sont pas universelles. Un fournisseur peut garantir une précision de ±0.02 mm de manière constante, tandis qu'un autre peine à descendre en dessous de ±0.05 mm.
Risques liés à l'hypothèse d'une capacité de tolérance universelle :
• Des dessins qui ne correspondent pas à l'équipement du fournisseur
• Augmentations de coûts imprévues dues à des configurations d'usinage spécialisées
• Retards dus à des réusinages ou à des litiges relatifs aux capacités
• Dérive de la qualité lorsque les tolérances dépassent la stabilité de la machine
Vous assurez une production plus fluide en confirmant au plus tôt les capacités de tolérance des machines CNC de chaque fabricant , de préférence lors de la phase de demande de devis ou de conception pour la fabrication (DFM).
Comment collaborer avec votre fournisseur de machines CNC pour obtenir des ajustements fonctionnels ?
Pour obtenir des ajustements fonctionnels fiables, il est essentiel de collaborer avec votre fournisseur d'usinage CNC dès les premières étapes de la conception. Un fournisseur de qualité vous aide à affiner les tolérances, à éviter le surdimensionnement et à adapter chaque spécification au flux d'usinage approprié. Vous obtenez des résultats plus prévisibles lorsque les deux parties considèrent le tolérancement comme une responsabilité d'ingénierie partagée plutôt que comme une instruction unilatérale.
Informations dont votre fabricant a besoin
Les fabricants obtiennent de meilleurs résultats lorsque vous leur fournissez un contexte de conception complet. Les données dimensionnelles seules ne permettent pas d'expliquer les exigences fonctionnelles ; votre fournisseur a donc besoin d'informations complémentaires pour garantir les tolérances d'usinage appropriées.
Fournissez les détails clés tels que :
• Fonctionnalité de chaque caractéristique d'accouplement
• Séquence d'assemblage et forces d'interaction
• Choix du matériau et état du traitement thermique
• Finition de surface requise et surfaces critiques
• Toutes les exigences ISO ou GD&T relatives à la position ou à la planéité
Cette clarté aide les fournisseurs à définir la stratégie d'usinage appropriée, allant du fraisage standard à l'électroérosion ou aux flux de travail d'usinage à tolérances serrées.
Importance d'une revue DFM précoce
Une analyse de conception pour la fabrication (DFM) protège votre projet des conflits de tolérances. Vous obtenez rapidement un retour d'information sur la pertinence, la rentabilité et l'adéquation de vos tolérances aux capacités d'usinage. Ceci permet d'éviter des problèmes tels que l'accumulation de tolérances, l'instabilité des parois minces ou des contrôles géométriques dépassant les capacités de mesure.
Les avantages d'un examen DFM précoce comprennent :
• Identifier les conflits de tolérance avant la production
• Adaptation des tolérances aux capacités réelles de la machine CNC
• Réduire les coûts en assouplissant des valeurs trop strictes
• Amélioration des délais grâce à la simplification des étapes d'inspection
En impliquant votre fournisseur dans le processus de conception, vous réduisez les surprises et obtenez des résultats de production plus prévisibles.
Qu'offre un fournisseur de machines CNC de haute qualité ?
Un fournisseur CNC compétent vous accompagne grâce à son expertise en ingénierie, ses équipements de pointe et son assurance qualité rigoureuse. Il vous aide à choisir des tolérances réalistes, à valider les ajustements fonctionnels et à optimiser chaque caractéristique pour la fabrication.
Les fournisseurs performants proposent généralement :
• Usinage CNC de précision (fraisage et tournage) avec une grande tolérance
• Mesure GD&T complète (CMM, optique et contrôle par jauge de hauteur)
• Conseil en ingénierie pour le choix des tolérances et le comportement d'ajustement
• Expertise en matériaux pour les métaux et les plastiques de précision
• Contrôle statistique des processus pour les projets à grand volume
Vous tirerez le meilleur parti de votre relation avec le fournisseur, en le considérant comme un partenaire technique et non comme un simple prestataire de services d'usinage.
Capacités de précision CNC de HM pour des ajustements fonctionnels à tolérances serrées
Collaborer avec un fabricant de machines CNC qui maîtrise l'interaction entre les tolérances d'usinage , les ajustements fonctionnels et les conditions d'assemblage réelles vous confère un avantage concret. HM accompagne les ingénieurs concevant des composants critiques et vous aide à sélectionner les valeurs de tolérance garantissant la performance tout en maîtrisant les coûts. Notre équipe combine fraisage et tournage CNC de précision, ainsi que des systèmes d'inspection avancés, pour assurer un usinage de haute précision des métaux et des plastiques techniques, répondant ainsi aux exigences des industries les plus exigeantes en matière de fiabilité.
Nous adaptons notre flux de travail à vos plans, aux tolérances cumulées, aux classes d'ajustement ISO et aux exigences GD&T. Vous bénéficiez ainsi de performances fonctionnelles constantes pour les prototypes, les séries de préproduction et la fabrication à grande échelle.
Capacités de fraisage, de tournage et d'inspection CNC
Vos pièces bénéficient de l'intégration verticale des capacités d'usinage de HM. Nous exploitons des centres d'usinage multiaxes et des tours de haute rigidité qui garantissent des tolérances d'usinage stables , même pour des géométries complexes ou de haute précision. Nos systèmes d'inspection vérifient la conformité aux exigences GD&T ( planéité , concentricité , position et parallélisme) , assurant ainsi un comportement prévisible de vos assemblages.
HM prend en charge l'usinage de précision avec :
• Centres d'usinage CNC à 3, 4 et 5 axes
• Tournage CNC haute rigidité pour arbres, bagues et composants à ajustement serré
• Usinage par électroérosion pour des tolérances extrêmement serrées et des détails internes précis
• Inspection par machine à mesurer tridimensionnelle (MMT) pour les contrôles GD&T et les dimensions critiques
• Systèmes optiques et pneumatiques pour les fonctions de micro-tolérance
Ces capacités nous permettent de prendre en charge des plages de tolérance allant des niveaux d'usinage généraux aux exigences inférieures à 0.01 mm, en fonction de la géométrie et du matériau.
On obtient une qualité constante lorsque l'usinage et le contrôle sont effectués sous un même toit, car les données circulent entre les services et permettent un contrôle stable des processus.
Secteurs d'activité et applications pris en charge
HM fournit des pièces usinées CNC de précision pour les industries où les tolérances ont un impact sur les performances, la sécurité ou la conformité réglementaire. Vous bénéficiez d'un partenaire qui comprend votre application, et pas seulement vos plans, afin que les tolérances correspondent à vos besoins fonctionnels réels.
Les principaux secteurs d'activité que nous soutenons sont les suivants :
• Automobile : boîtiers, connecteurs, supports, composants de groupe motopropulseur
• Aérospatiale : assemblages ajustés avec précision, alliages légers, caractéristiques contrôlées par GD&T
• Robotique : arbres, bagues et supports de capteurs critiques pour le mouvement
• Médical : dispositifs de précision, composants chirurgicaux, boîtiers d'instruments
• Machines industrielles : composants d'étanchéité, interfaces mécaniques, pièces critiques pour l'alignement
• Électronique : boîtiers, usinage de dissipateurs thermiques, pièces de précision en aluminium
Chaque secteur d'activité exige des normes de tolérancement spécifiques , et nous adaptons notre processus d'usinage pour répondre à ces exigences sans coûts inutiles.
Comment HM aide-t-il les ingénieurs à choisir les modèles adaptés et à optimiser la fabricabilité ?
Vous réduisez les risques et améliorez la fiabilité fonctionnelle grâce à l'aide de l'équipe d'ingénierie de HM pour valider les tolérances et choisir la solution fonctionnelle adaptée. Nous analysons l'influence de chaque dimension sur le comportement de l'assemblage et identifions les zones où les tolérances sont trop strictes, ou au contraire, trop laxistes.
Notre support d'ingénierie comprend :
• Examiner vos dessins pour identifier les dimensions critiques pour le fonctionnement
• Cartographie des chemins d'accumulation des tolérances à travers les assemblages
• Recommandation d'utiliser des ajustements conformes à la norme ISO 286 pour les arbres, les roulements et les pièces coulissantes
• Conseiller sur les cas où les contrôles GD&T (planéité, position, concentricité) améliorent la stabilité
• Proposer des assouplissements des tolérances pour réduire les coûts d'usinage
• Proposer des méthodes d’usinage alternatives (par exemple, l’électroérosion pour les pièces ultra-précises).
Vous gagnez en confiance lorsque vos tolérances correspondent à la fois aux besoins fonctionnels et aux capacités de production. Cela réduit les modifications de conception, les échecs d'inspection et les augmentations de coûts imprévues.
FAQ sur les tolérances d'usinage CNC
Les ingénieurs ont souvent besoin de réponses rapides et pratiques pour choisir les tolérances d'usinage CNC de leurs nouvelles conceptions. Cette FAQ résume les préoccupations les plus courantes et vous aide à éviter des erreurs coûteuses.
Quelle est la tolérance standard pour l'usinage CNC ?
On utilise généralement une tolérance de ±0.10 mm à ±0.05 mm pour l'usinage CNC courant. De nombreux fournisseurs considèrent ±0.10 mm comme tolérance par défaut, sauf indication contraire sur le plan. Pour les pièces exigeant une précision accrue, la tolérance peut être réduite à ±0.02 mm ou ±0.01 mm en fonction de la géométrie, du matériau et des capacités de la machine CNC.
Gammes standard sur lesquelles s'appuient de nombreux ingénieurs :
• ±0.10 mm : usinage général
• ±0.05 mm : précision standard
• ±0.01 mm : usinage de précision
• Inférieur à ±0.005 mm : flux de travail EDM ou de haute précision
Bien que ces valeurs reflètent les normes internationales courantes, vous devez toujours confirmer la plage exacte auprès de votre fabricant.
Qu'est-ce qu'une tolérance serrée ?
Une tolérance serrée correspond généralement à ±0.02 mm ou moins , selon le type de pièce et le matériau. Pour les arbres, les paliers, les interfaces d'alignement ou les surfaces contrôlées par GD&T, des tolérances serrées garantissent un assemblage précis. Lorsque les tolérances descendent en dessous de ±0.01 mm , l'usinage requiert souvent des vitesses d'avance plus lentes, un contrôle précis de la température, des changements d'outillage plus fréquents et des contrôles plus poussés.
Les tolérances serrées sont les plus courantes dans :
• Mécanismes aérospatiaux
• Articulations robotiques ou pièces à mouvement linéaire
• Dispositifs médicaux à performances réglementées
• Composants de transmission et de groupe motopropulseur automobile
Vous ne devez spécifier des tolérances serrées que lorsque les besoins fonctionnels l'exigent.
Quel modèle fonctionnel choisir ?
Le choix de votre ajustement dépend de l'interaction des composants. Les ajustements à dégagement permettent une grande liberté de mouvement, les ajustements de transition permettent des interactions par légère pression et les ajustements serrés créent des articulations solides et fixes.
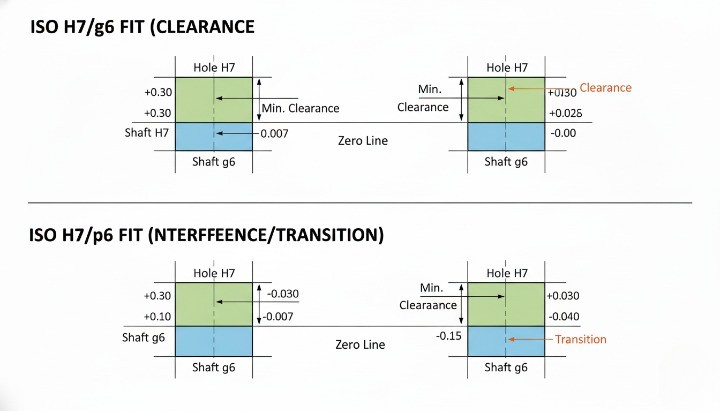
Conseils généraux de sélection :
• Ajustement précis → arbres coulissants, supports réglables
• Ajustement de transition → positionnement précis avec ajustements occasionnels
• Ajustement serré → bagues, engrenages, poulies, paliers à ajustement serré
Vous faites correspondre ces ajustements aux combinaisons arbre-trou ISO 286 (H7/g6, H7/f7, H7/p6, etc.) pour obtenir des résultats d'assemblage prévisibles.
Comment réduire les coûts tout en respectant les exigences fonctionnelles ?
Vous réduisez les coûts en adaptant les tolérances aux besoins fonctionnels plutôt qu'en appliquant des valeurs strictes de manière uniforme. Vous pouvez assouplir les tolérances des éléments non critiques tout en maintenant des tolérances strictes uniquement là où l'alignement, le mouvement ou l'étanchéité dépendent de la précision.
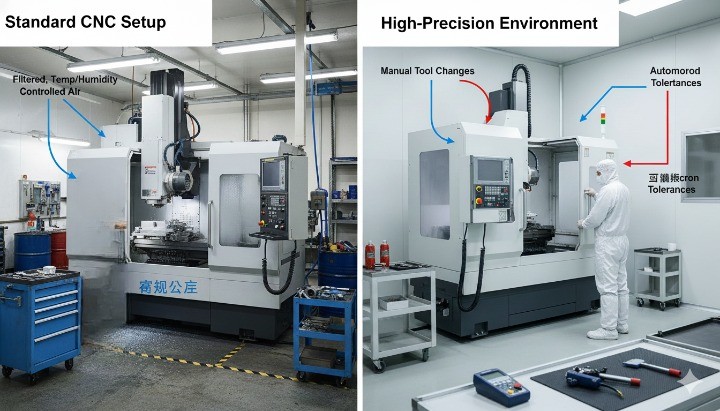
Les stratégies pratiques comprennent :
• Assouplissement des tolérances en matière d'esthétique et de surfaces non contact
• Simplifier les contrôles GD&T pour réduire le temps de mesure
• Éviter les tolérances inférieures à 0.01 mm, sauf nécessité absolue.
• Envisager des procédés de fabrication alternatifs pour les caractéristiques ultra-serrées
• Discuter des impacts sur les coûts lors de l'examen préliminaire de la conception pour la fabrication (DFM) avec votre fournisseur
Cette approche préserve les fonctionnalités tout en maîtrisant les coûts de fabrication CNC.
Conclusion

Vous obtenez une meilleure fiabilité des produits et des coûts d'usinage réduits en comprenant l' interaction entre les tolérances d'usinage CNC , les ajustements fonctionnels et les spécifications géométriques et tomographiques (GD&T). Une bonne planification des tolérances vous permet d'équilibrer performance et fabricabilité, d'éviter les tolérances trop serrées et d'assurer un comportement d'assemblage homogène. Lorsque les tolérances reflètent les besoins fonctionnels réels, vos composants fonctionnent de manière plus fluide et conservent une stabilité à long terme.
Une approche structurée du tolérancement, s'appuyant sur une analyse DFM, une bonne connaissance des matériaux et une collaboration étroite avec votre fournisseur CNC, vous permet de concevoir des pièces conformes aux objectifs d'ingénierie, sans engendrer de coûts inutiles ni de retards de production. Pour bénéficier de conseils d'experts ou pour valider les tolérances de vos plans, envoyez vos fichiers CAO à HM pour une analyse professionnelle