


Ce guide explique l'usinage CNC pour le secteur de l'énergie et comment les acheteurs choisissent leurs fournisseurs, les matériaux et les procédures de contrôle qualité pour obtenir des pièces fiables. Pour une analyse technique rapide et un devis précis, vous pouvez demander un devis pour des pièces usinées CNC destinées au secteur de l'énergie.
Les pannes de composants énergétiques sont coûteuses. Une simple fuite, un palier usé ou une bride mal alignée peuvent entraîner des arrêts de production, des audits de sécurité et des réassorts urgents. Parallèlement, les devis fluctuent car les plans omettent des éléments critiques, les spécifications des matériaux manquent de traçabilité ou les plans d'inspection ne correspondent pas aux exigences réelles.
Je vous présenterai une méthode de décision rapide, les règles CTQ (critères de qualité critiques) permettant de maîtriser les risques, ainsi que les preuves de contrôle qualité à exiger. Vous recevrez également une liste de contrôle pour la demande de devis, vous permettant de comparer en toute confiance les procédés d'usinage CNC, de fonderie sous pression et de forgeage.

Guide de décision rapide pour l'usinage CNC énergétique
Pour l'achat de pièces destinées aux secteurs du pétrole et du gaz, des énergies renouvelables ou de la production d'électricité, il est essentiel de choisir le procédé qui préserve les caractéristiques critiques de qualité (CTQ) et maîtrise les risques au coût total le plus bas. En pratique, l'usinage CNC spécialisé dans l'énergie est la solution idéale lorsque des interfaces précises, une itération rapide et des preuves d'inspection claires sont indispensables, tandis que le moulage sous pression ou le forgeage combiné à l'usinage CNC s'avère plus avantageux pour des pièces quasi-finies économiques et produites en grande série.
-
Choisissez l'usinage CNC lorsque la fonction de la pièce dépend d'alésages de précision, de faces d'étanchéité, de références d'alignement ou d'une demande de grande variété.
-
Choisissez le moulage sous pression ou le forgeage suivi d'un usinage CNC lorsque vous souhaitez une forme quasi-définitive, puis usinez uniquement les CTQ.
-
Verrouillez d'abord les CTQ , puis laissez tout le reste aussi tolérant que le permet la fonctionnalité.

Matrice de choix de processus pour les composants énergétiques
| facteur de décision | Usinage CNC | Coulée sous pression + usinage CNC | Forgeage + usinage CNC |
|---|---|---|---|
| Volume optimal | Du prototype au volume moyen | Volume moyen à élevé | Volume moyen à haute fiabilité |
| Géométrie | Prismatique et rotatif, accès facile | Nervures complexes, parois minces, boîtiers quasi-fins | Chemins de charge robustes, pièces mécaniques critiques |
| Changement de fréquence | ECOs élevées et fréquentes | Conception basse et stable | Interfaces moyennes et stables |
| Contrôle CTQ | Excellent sur les références usinées | CTQ de la machine après coulée | CTQ de la machine après forgeage |
| consommation énergétique typique | Collecteurs, arbres, supports, carters | Boîtiers, couvercles, supports, enceintes | Arbres, moyeux, accouplements, interfaces structurelles |
Quand l'usinage CNC est-il le meilleur choix pour les pièces énergétiques ?
L'usinage CNC est la solution idéale lorsque la précision est essentielle et que les variations sont inacceptables. Optez pour l'usinage CNC si vous prévoyez des modifications de conception, si vous avez besoin de premiers prototypes rapidement, ou si votre composant énergétique comporte des interfaces d'étanchéité, de rotation ou d'alignement.
L'usinage CNC est généralement avantageux lorsque vous avez besoin de :
-
Pièces énergétiques à tolérance serrée telles que les alésages, les tourillons et les références appariées
-
Volumes faibles à moyens, références mixtes ou demande incertaine
-
Prototypage rapide et modifications techniques rapides sans réoutillage
-
Matériaux difficiles à se procurer ou alliages de haute performance nécessitant un usinage contrôlé
-
Un dossier d'inspection complet, comprenant les preuves FAI et CMM, pour approbation par l'acheteur
L'usinage CNC peut également servir à réduire les risques lors des premières phases de production. Il permet de valider l'ajustement, l'étanchéité et l'empilement des pièces avant d'investir dans l'outillage de fonderie ou de forgeage.
Point de contrôle pour l'acheteur : si un fournisseur ne peut pas expliquer comment il conservera vos données dans une seule configuration et comment il les mesurera, vous devez considérer ce devis comme présentant un risque élevé.
Quand le moulage sous pression ou le forgeage combiné à l'usinage CNC permet-il de réduire le coût total ?
Le moulage sous pression ou le forgeage combiné à l'usinage CNC permet de réduire le coût total lorsqu'il est possible de former la pièce à moindre coût, puis d'usiner uniquement les zones critiques. Cette méthode est souvent plus avantageuse que l'usinage CNC complet lorsque le volume de production est stable et que la géométrie de la pièce nécessite un enlèvement de matière important. Si vous prévoyez d'utiliser une préforme quasi-nette, vous pouvez partir de pièces moulées sous pression sur mesure , puis usiner par CNC les faces d'étanchéité, les points de référence et les alésages pour optimiser les performances critiques.
Vous devriez envisager le moulage sous pression et l'usinage CNC lorsque :
-
La pièce présente une géométrie externe complexe, des nervures, des bossages et des cibles de poids
-
Vous souhaitez des boîtiers, des couvercles, des supports et des enceintes de type « near-net ».
-
Vous pouvez accepter les surfaces brutes de coulée sur les zones non critiques.
-
Vous prévoyez d'usiner ensuite les faces d'étanchéité, les sièges de roulement et les supports de référence.
Vous devriez envisager le forgeage combiné à l'usinage CNC lorsque :
-
La pièce est soumise à des charges mécaniques élevées, à un risque de fatigue ou à des chocs.
-
Vous voulez une préforme robuste, puis des interfaces de précision d'usinage
-
Vous achetez des arbres, des moyeux, des accouplements et des connecteurs structurels qui nécessitent une fiabilité élevée
Un processus simple de contrôle des coûts fonctionne bien dans le domaine de l'approvisionnement énergétique :
-
Obtenir une forme quasi-définitive par moulage sous pression ou forgeage
-
N'usinez que les CTQ qui déterminent l'étanchéité, la rotation et l'alignement.
-
Définir les preuves d'inspection correspondant au risque CTQ
-
Stabilisez le parcours avant d'augmenter le volume.
Cette stratégie vous permet également de maîtriser les coûts d'inspection. Vous évitez ainsi de tout mesurer avec une précision extrême et vous concentrez la métrologie sur ce qui influe réellement sur la disponibilité du service.
La règle CTQ pour les composants énergétiques : étanchéité, rotation, alignement, résistance à la corrosion
CTQ signifie « critique pour la qualité » et désigne les quelques caractéristiques qui influencent directement les performances réelles. Une gestion efficace des CTQ permet de réduire les risques d'arrêts de production et les litiges avec les fournisseurs.
Pour les composantes énergétiques, les CTQ se répartissent généralement en quatre catégories :
-
Étanchéité : faces des joints, gorges des joints toriques, sièges de soupapes, voies de fuite
-
Rotation : tourillons, ajustements de paliers, concentricité, faux-rond, caractéristiques d'équilibrage
-
Alignement : faces de référence, position réelle du trou, planéité, perpendicularité
-
Résistance à la corrosion : alliage approprié, état du matériau adéquat, traçabilité et protection de surface
La maîtrise de la corrosion mérite une attention particulière dans les projets énergétiques. Le coût mondial de la corrosion est largement estimé à environ 2 500 milliards de dollars américains , soit environ 3.4 % du PIB mondial (2013) , ce qui explique pourquoi les acheteurs considèrent les critères critiques de qualité liés à la corrosion comme un risque commercial et non comme une simple préférence esthétique.
Si vous vous approvisionnez en composants de contrôle de pression pour l'industrie pétrolière et gazière, vous constaterez que les normes industrielles sont souvent mentionnées dans les appels d'offres et les contrats. Par exemple, la spécification API 6A couvre les équipements de tête de puits et d'arbre de Noël et définit des pratiques industrielles uniformes pour cette catégorie d'équipements.
Carte CTQ-processus et CTQ-inspection
| CTQ focus | Caractéristique commune des composants énergétiques | approche d'usinage CNC | Les acheteurs font confiance aux preuves d'inspection | Risque en cas d'oubli |
|---|---|---|---|---|
| Sceller | face du joint, gorge du joint torique, siège de soupape | Fraisage/tournage en bout, finition contrôlée | Contrôle de l'état de surface + CMM pour la forme/position | Fuites, remaniement, arrêt |
| Rotation | Tourillon, alésage de palier, épaulement d'arbre | Virage + passage final, grind possible | Contrôles de faux-rond/circularité + rapport CMM | Vibrations, usure, crise |
| Aligner | Configuration des perforations, plots de référence, faces d'accouplement | Usinage en une seule étape, contrôle de référence | Rapport de position/profil réel CMM | Problèmes d'assemblage, désalignement |
| Résiste à la corrosion | Spécifications des matériaux, traçabilité des lots/chaleurs | Contrôle et manutention corrects des matériaux | Certificats de matériaux, numéros de coulée, traçabilité | Corrosion prématurée, réclamations |
Pourquoi l'usinage CNC est-il important dans l'industrie énergétique ?
L'usinage CNC est essentiel dans le secteur de l'énergie car il garantit des tolérances maîtrisables, des données de référence reproductibles et une traçabilité optimale des pièces soumises à la pression, à la chaleur, à la corrosion et aux vibrations. Choisir des composants pour le secteur de l'énergie, c'est investir dans la disponibilité des équipements, la sécurité et la traçabilité.
Les projets énergétiques présentent également un risque important de corrosion. Les études industrielles estiment que Le coût mondial de la corrosion s'élève à environ 2.5 billions de dollars américains., autour 3.4 % du PIB mondial (2013)C’est pourquoi les acheteurs considèrent les exigences liées à la corrosion comme un risque commercial, et non comme un simple avantage.
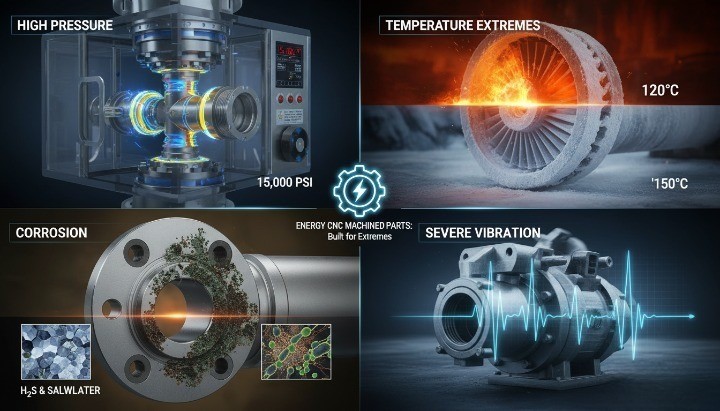
Exigences de l'industrie énergétique en matière de pièces usinées CNC
Les composants énergétiques sont soumis à des cycles de service qui tolèrent les variations. Il faut donc s'attendre à des exigences alliant performance mécanique, documentation et reproductibilité. Un processus permettant de maîtriser les caractéristiques critiques sans pour autant surdimensionner chaque aspect est également indispensable.
La plupart des demandes de devis dans le secteur de l'énergie mettent régulièrement l'accent sur cinq catégories d'exigences :
-
Pression et étanchéité des surfaces d'étanchéité, des rainures et des filetages
-
Stabilité dimensionnelle des alésages, des tourillons et des interfaces de référence
-
Résistance à la corrosion grâce à un alliage, un état et une protection de surface appropriés
-
Traçabilité du numéro de coulée du matériau au lot fini
-
Preuves d'inspection correspondant au risque CTQ
Utilisez cette liste de contrôle pour traduire les besoins énergétiques en livrables d'usinage CNC.
| Besoin énergétique | Que devez-vous préciser sur le dessin/la demande de devis ? | Ce que l'usinage CNC doit contrôler | Ce que vous devriez demander à voir |
|---|---|---|---|
| Intégrité des fuites | finition de la surface d'étanchéité, géométrie de la rainure, planéité de la surface de contact | Stratégie de définition des données, processus final | Résultats de finition de surface, mesures CTQ |
| Fiabilité de la rotation | Ajustements, faux-rond, cibles de concentricité | Stratégie de virage, références stables | Données de faux-rond, mesures d'alésage/tourillon |
| Résistance à la corrosion | Alliage, état, revêtement, notes de manipulation | Identification des matériaux, contrôle de la contamination | Certificats de matériaux + traçabilité des lots |
| Répétabilité | Liste des CTQ, plan d'échantillonnage, règles d'acceptation | Points de contrôle en cours de fabrication | FAI et format de rapport cohérent |
| Devis rapide | CAO claire + 2D + annotations CTQ | Retour d'information et plan d'itinéraire du DFM | Une citation qui énonce des hypothèses |
Si vous souhaitez établir une base de tolérance pratique avant de procéder à des ajustements, vous pouvez aligner votre équipe en utilisant votre page de référence de tolérance et maintenir l'accent sur les CTQ.
Modes de défaillance des composants énergétiques et comment l'usinage CNC les prévient
Les défaillances énergétiques commencent généralement par de petits défauts. Un léger défaut d'alignement sur une face de référence crée une voie de fuite. Un tourillon rugueux accélère l'usure. Un défaut de profil de filetage provoque un desserrage sous l'effet des vibrations. La plupart de ces défaillances peuvent être évitées en concevant et en usinant en tenant compte des points critiques de qualité (CTQ).
Voici les modes de défaillance courants et les commandes d'usinage CNC qui permettent de réduire les risques :
-
Fuites au niveau des joints : Vous prévenez les fuites en contrôlant la planéité, l’état de surface et la géométrie des rainures des éléments d’étanchéité. Vous protégez également les surfaces d’étanchéité lors de la manutention et du conditionnement.
-
Vibrations et usure prématurée : vous réduisez les vibrations en contrôlant la concentricité et le faux-rond des interfaces rotatives. Vous stabilisez également le processus afin que la même stratégie de référence soit appliquée d’un lot à l’autre.
-
Défaut d'alignement lors de l'assemblage : vous évitez les défauts d'alignement lorsque vous usinez les faces critiques en moins de réglages et que vous vérifiez la position réelle des motifs de perçage grâce à une inspection basée sur des références.
-
Sinistres liés à la corrosion : Vous réduisez les risques de corrosion en assurant une traçabilité rigoureuse des matériaux et en spécifiant le traitement de surface adapté aux conditions d’utilisation. L’impact économique de la corrosion est tel que de nombreuses organisations considèrent la maîtrise de la corrosion comme un levier de réduction des coûts mesurable.
Pour une règle de traçabilité simple, appliquez celle-ci : faites correspondre l’inspection au mode de défaillance. Un risque de fuite nécessite une vérification de l’étanchéité. Un risque de vibration nécessite une preuve de faux-rond. Un risque de corrosion nécessite une traçabilité et des enregistrements de protection de surface.
Pour les acheteurs qui souhaitent un processus de contrôle qualité structuré, votre page dédiée au flux de travail de contrôle qualité peut contribuer à définir les attentes dès le départ et à réduire l'interprétation des fournisseurs.
Quels critères les équipes d'approvisionnement évaluent-elles chez les fournisseurs de machines-outils à commande numérique (CNC) ?
Les équipes d'approvisionnement évaluent bien plus que le prix. Elles évaluent la capacité du fournisseur à reproduire un processus stable et à justifier sa conformité aux exigences de qualité critiques (CTQ) par des preuves. Une méthode pratique pour le vérifier consiste à examiner le flux de travail de contrôle qualité du fournisseur pour l'usinage CNC , notamment la planification des inspections, la gestion des pièces non conformes et la documentation des résultats.
Dans les chaînes d'approvisionnement pétrolières et gazières, les normes API sont fréquemment citées. La spécification API Q1 définit les exigences relatives aux systèmes de management de la qualité pour les organismes fournissant des produits à l'industrie pétrolière et gazière. Concernant les équipements de tête de puits et d'arbre de Noël, la spécification API 6A propose des pratiques uniformes pour cette catégorie d'équipements. Dans les chaînes d'approvisionnement nucléaires, de nombreux acheteurs se réfèrent à la norme ISO 19443 comme norme de système de management de la qualité spécifique au nucléaire pour les organismes fournissant des produits et services essentiels à la sûreté nucléaire.
Voici un tableau de bord pratique des fournisseurs que les équipes d'approvisionnement peuvent utiliser dans le secteur de l'usinage CNC énergétique.
| Ce que les acheteurs vérifient | À quoi ressemble le « bien » | Preuve que vous pouvez demander |
|---|---|---|
| Compréhension CTQ | Le fournisseur répète votre liste CTQ avec précision | Plan CTQ, plan de mise en place, méthode de mesure |
| Capacités métrologiques | Utilisation de la MMT avec stratégie de référence, jauges étalonnées | Exemple de rapport CMM, enregistrements d'étalonnage |
| Traçabilité | Les numéros de lot correspondent aux lots et aux dossiers d'inspection. | Certificats de matériel, bordereau de suivi des lots, photos d'étiquetage |
| Stabilité du processus | Contrôle l'usure des outils et les opérations clés | Contrôles en cours de traitement, résumé du plan de contrôle |
| Documentation | Format FAI clair et contrôle des révisions | Pack d'échantillons FAI, journal des révisions |
| Préparation à l'exportation | Les pièces arrivent protégées et étiquetées. | Spécifications d'emballage, plan de prévention de la corrosion |
Pour obtenir des devis plus rapidement et plus clairs, vous pouvez standardiser votre dossier de demande de prix et réduire les échanges. Votre guide de préparation des demandes de prix constitue une référence interne précieuse pour ce processus.
Usinage CNC énergétique par secteur et application
L'usinage CNC pour le secteur de l'énergie est essentiel pour les industries pétrolière et gazière, la production d'électricité, les énergies renouvelables, les systèmes à hydrogène et le stockage sur réseau. Les meilleurs fournisseurs associent chaque application à des critères de qualité critiques (CTQ), puis adaptent le parcours d'usinage et le plan d'inspection à ce risque. Cette approche garantit la disponibilité des équipements et réduit les litiges lors des contrôles à réception.
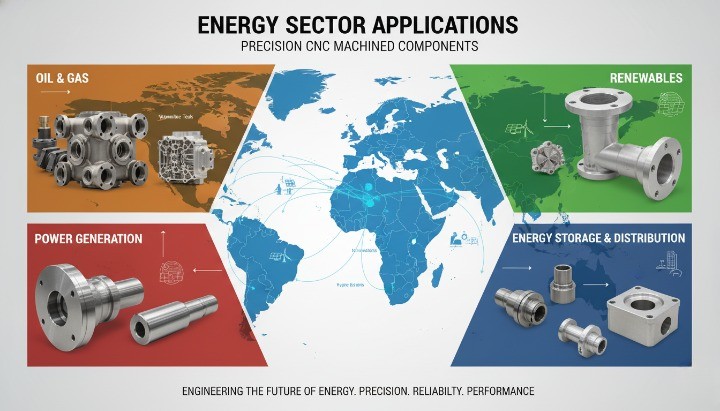
Aperçu de l'application dans le secteur de l'énergie
| Secteur énergétique | Pièces usinées CNC courantes | Les acheteurs de CTQ devraient mettre en avant les caractéristiques suivantes : | Les acheteurs de normes font souvent référence à ces dernières. |
|---|---|---|---|
| Pétrole et gaz | Corps de vannes, collecteurs, connecteurs, pièces de contrôle de pression | Surfaces d'étanchéité, alésages, filetages, position réelle, zones d'érosion | API 6A, Spécification API Q1 |
| Production d'électricité | Arbres, accouplements, interfaces rotatives, supports, carters | Faux-rond, concentricité, ajustements, planéité, caractéristiques d'équilibrage | Norme ISO 19443 pour les chaînes d'approvisionnement nucléaires |
| Énergies renouvelables | Interfaces de transmission éolienne, supports solaires, pièces pour systèmes hydrauliques | Références d'alignement, protection contre la corrosion, interfaces d'étanchéité | Spécifications du projet et du client |
| L'hydrogène et les piles à combustible | Plaques, collecteurs, raccords, interfaces d'étanchéité | Planéité, état de surface, étanchéité, propreté | Spécifications du projet et du client |
| Stockage d'énergie et réseau | Plaques de refroidissement, boîtiers, supports, composants pour onduleurs | Zones de contact thermique, d'étanchéité et d'isolation électrique | Norme UL 9540 pour la sécurité des systèmes de stockage d'énergie (ESS) |
Usinage CNC pour pièces pétrolières et gazières et composants de contrôle de pression
Les équipements pétroliers et gaziers sollicitent fortement l'étanchéité, les filetages et la géométrie des zones de pression. Il est essentiel de privilégier les itinéraires d'usinage qui protègent les surfaces d'étanchéité et contrôlent la géométrie des alésages dans des configurations stables. Les acheteurs s'approvisionnent souvent en collecteurs en aluminium usinés CNC pour la circulation des fluides et la régulation de la pression ; par conséquent, les caractéristiques critiques des collecteurs (surfaces d'étanchéité, positionnement précis des orifices, alésages et filetages) doivent être considérées comme prioritaires.

Les pièces usinées CNC courantes dans le secteur pétrolier et gazier comprennent :
-
Corps de vannes et interfaces de garniture de vannes
-
Collecteurs et blocs d'écoulement
-
Connecteurs, adaptateurs et interfaces à brides
-
Composants de pompe et pièces d'usure pour applications abrasives
Caractéristiques CTQ qui optimisent les performances sur le terrain :
-
faces d'étanchéité et surfaces de joint
-
Diamètre d'alésage, rondeur et concentricité
-
Forme du filetage et force d'engagement du filetage
-
Positionnement exact des trous pour les modèles boulonnés
-
Zones d'érosion locale nécessitant une finition contrôlée
De nombreuses demandes de devis font référence à la spécification API 6A relative aux pratiques concernant les équipements de tête de puits et d'arbre de Noël. De nombreux acheteurs se réfèrent également à la spécification API Q1 concernant les exigences relatives aux systèmes de gestion de la qualité dans les chaînes d'approvisionnement en pétrole et en gaz naturel. (source : api.org )
Usinage CNC pour pièces de production d'énergie et équipements rotatifs
Les composants de production d'énergie sont très sensibles aux déséquilibres et aux défauts d'alignement. Il est essentiel de maîtriser le faux-rond, la concentricité et d'établir une stratégie de référence stable pour les interfaces rotatives. Les acheteurs utilisent souvent des arbres en acier usinés avec précision pour ces assemblages ; il convient donc de définir clairement les ajustements des tourillons, les portées d'étanchéité et les critères critiques de qualité liés au faux-rond, et d'exiger une preuve d'inspection établissant un lien entre les résultats et les références fonctionnelles.
 Les pièces usinées CNC courantes pour la production d'énergie comprennent :
-
Arbres, accouplements et manchons
-
sièges et logements de paliers
-
Supports, fixations et boîtiers d'instrumentation
-
Interfaces de précision pour ensembles d'équipements rotatifs
Caractéristiques CTQ qui préviennent les vibrations et l'usure :
-
Faux-rond et concentricité des tourillons et des alésages
-
Ajusteurs qui contrôlent la précharge et l'alignement des roulements
-
Planéité des faces de montage
-
État de surface des interfaces d'usure et d'étanchéité
Si vous vous approvisionnez auprès des chaînes d'approvisionnement nucléaires, les acheteurs peuvent se référer à la norme ISO 19443 pour les exigences relatives aux systèmes de gestion de la qualité dans les organisations qui fournissent des produits et des services importants pour la sûreté nucléaire.
Usinage CNC pour les énergies renouvelables éolienne, solaire, hydraulique et géothermique
Les programmes d'énergies renouvelables se développent souvent rapidement et fonctionnent en extérieur. Vous devez prévoir la maîtrise de la corrosion, un alignement stable et des motifs de perçage reproductibles d'un lot de production à l'autre. Vous avez également besoin d'un plan d'emballage qui protège les données usinées lors des expéditions internationales.
 Les pièces usinées CNC courantes pour les énergies renouvelables comprennent :
-
Interfaces de transmission éolienne, supports de capteurs, connecteurs structurels
-
Matériel de montage solaire, boîtiers pour onduleurs, composants thermiques
-
Équipements de flux hydrothermique et géothermique avec interfaces d'étanchéité
Caractéristiques CTQ qui favorisent la fiabilité :
-
Position et planéité des trous sur les interfaces structurelles
-
Surfaces d'étanchéité sur les composants d'écoulement
-
Compatibilité de la protection de surface avec l'environnement de service
-
Intégrité du filetage pour les vibrations et l'assemblage sur site
Vous pouvez réduire les variations entre fournisseurs en définissant deux éléments dès le départ : les zones de contact et les surfaces esthétiques, ainsi que l’environnement d’utilisation (par exemple, l’exposition au sel en mer ou l’utilisation en milieu humide).
Usinage CNC pour composants à hydrogène et à combustible
Les systèmes à hydrogène et à piles à combustible amplifient les petites fuites et les défauts de planéité. Il convient de privilégier la planéité, l'état de surface et le contrôle des fuites. Une propreté irréprochable est également indispensable, car toute contamination peut nuire à l'étanchéité et à l'écoulement.
Les pièces usinées CNC courantes pour l'hydrogène et les piles à combustible comprennent :
-
Plaques et collecteurs
-
Raccords et connecteurs de précision
-
Interfaces d'étanchéité et canaux d'écoulement
-
Boîtiers légers pour sous-systèmes
Caractéristiques CTQ que les acheteurs devraient prendre en compte :
-
Planéité des surfaces de contact
-
État de surface des zones d'étanchéité et des rainures
-
Position réelle sur les caractéristiques et les modèles portuaires
-
Exigences de propreté pour l'assemblage
Vous pouvez simplifier les demandes de devis en précisant ce que signifie « étanchéité parfaite » dans votre plan d'acceptation. Vous pouvez également spécifier la méthode d'essai, la pression d'essai et les critères d'étanchéité acceptables si votre programme l'exige.
Usinage CNC pour pièces de stockage d'énergie et d'infrastructure de réseau
Les équipements de stockage d'énergie et de réseau combinent des exigences mécaniques, électriques et thermiques. Vous devez privilégier le contact thermique, les zones d'isolation électrique et l'intégrité de l'enceinte. Votre plan d'usinage doit également permettre un assemblage sûr et une maintenance sur site.
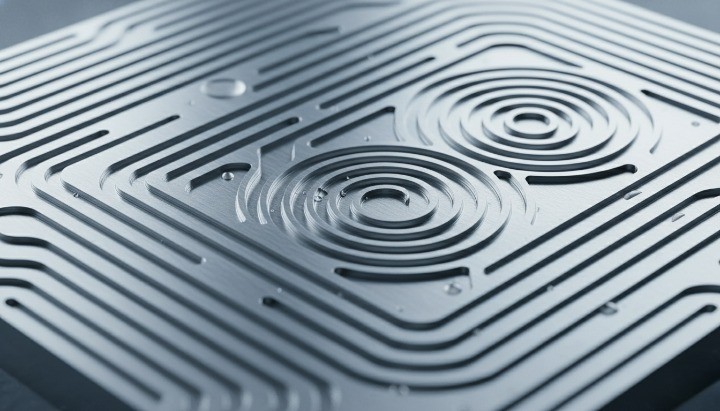 Les pièces usinées CNC courantes pour le stockage et le réseau énergétique comprennent :
-
plaques de refroidissement et dissipateurs thermiques
-
Boîtiers, supports et structures de support
-
Boîtiers et matériel de montage pour l'électronique de puissance
-
Dispositifs de fixation et supports mécaniques liés aux barres omnibus
Caractéristiques CTQ qui améliorent la sécurité et la performance :
-
Planéité des surfaces de contact thermique
-
Étanchéité des boîtiers et des circuits de refroidissement
-
Zones d'isolement qui doivent rester exemptes de bavures et de dommages
-
Position des trous pour un assemblage répétable et le routage des câbles
De nombreux projets de stockage font référence à la norme UL 9540 au niveau de la sécurité des systèmes et équipements de stockage d'énergie. Les acheteurs alignent généralement leur documentation et leur processus de conformité sur cette norme et les normes relatives aux composants.
Pièces usinées CNC Common Energy et fonctionnalités CTQ
Les pièces usinées CNC présentent des défaillances au niveau des interfaces, et non au niveau de la CAO. Les surfaces d'étanchéité, les ajustements rotatifs et l'alignement des références doivent être considérés comme des éléments essentiels à la qualité. Il convient ensuite d'usiner et de contrôler ces éléments selon un plan précis.
La plupart des litiges avec les acheteurs proviennent de spécifications techniques imprécises. Vous pouvez éviter ce risque en joignant une liste de spécifications techniques à votre demande de devis et en associant chaque spécification à une méthode de mesure.
Liste de contrôle CTQ par famille de pièces
| Partie de la famille | Là où commence l'échec | Caractéristiques CTQ à signaler | Preuves d'inspection à demander |
|---|---|---|---|
| Corps de vannes et collecteurs | Voies de fuite et ports mal alignés | Surfaces d'étanchéité, alésages, filetages, position réelle | Rapport CMM, résultats de finition de surface, enregistrement du calibre de filetage |
| Corps de pompe et turbines | Vibrations, usure, perte d'efficacité | Faux-rond, caractéristiques d'équilibrage, surfaces d'usure | Données de faux-rond, enregistrement du bilan, rapport sur les diamètres critiques |
| Arbres et accouplements | Usure et vibrations des roulements | Concentricité, tourillons, ajustements, état de surface | Données de faux-rond et de concentricité, tableau des diamètres, contrôle de finition |
| Supports et connecteurs | Contraintes et fatigue d'assemblage | Planéité, position des trous, état des bords | Position exacte de la machine à mesurer tridimensionnelle (MMT), rapport de planéité, vérification d'ébavurage |
| Boîtiers et composants thermiques | Fuites et ponts thermiques | Planéité, contact thermique, voies de fuite | Carte de planéité, plan de test d'étanchéité, plan de protection esthétique |
Corps de vannes et collecteurs : faces d’étanchéité, alésages, filetages, position réelle
Les corps de vannes et les collecteurs dépendent des surfaces d'étanchéité, de la géométrie des alésages et de l'alignement des orifices. Si vous respectez ces CTQ, vous prévenez la plupart des fuites et des conflits d'assemblage.
 Les acheteurs de pétrole et de gaz se réfèrent souvent aux normes API pour les équipements de tête de puits et de tête de puits. La spécification API 6A définit des pratiques industrielles uniformes pour ces équipements.
Utilisez ce kit CTQ pour les corps de vannes et les collecteurs d'énergie :
-
Surfaces d'étanchéité : planéité, finition, maîtrise des dommages lors de la manutention
-
Alésages : dimension, rondeur, concentricité par rapport à la référence
-
Filetage : forme correcte et plan de jaugeage
-
Position réelle : configurations des ports et cercles de boulonnage par rapport aux références
Il convient également d'adapter la finition de la surface de contact du joint au type de joint utilisé par votre système. La norme ASME PCC-1 fournit des recommandations sur la finition de la surface de contact du joint par catégorie de joint.
Corps de pompe et roues : faux-rond, caractéristiques d'équilibrage, surfaces d'usure
Les corps de pompe et les roues tombent en panne en cas de faux-rond, de déséquilibre et de dérive des surfaces d'usure. Ces problèmes se manifestent par des vibrations, une usure des joints, du bruit et une perte d'efficacité. Pour le support des équipements rotatifs, les acheteurs s'approvisionnent souvent auprès de fournisseurs spécialisés. paliers en aluminium et des interfaces similaires, vous devez donc considérer les références du logement et la géométrie du forage comme des CTQ dès le premier jour.
 Vous devriez maîtriser ces CTQ dès le début :
-
Faux-rond aux diamètres critiques et aux interfaces de montage
-
Des fonctionnalités d'équilibrage qui vous permettent de corriger les déséquilibres
-
Surfaces d'usure et jeux qui déterminent les performances
-
Des transitions douces qui réduisent l'érosion et les dommages causés par la cavitation
L'équilibrage ne se fait pas au hasard. La norme ISO 1940-1 spécifie les tolérances d'équilibrage et les méthodes de vérification des rotors rigides.
Conseil d'approvisionnement pour les pièces de pompes :
-
Demandez au fournisseur de préciser où il mesurera le faux-rond.
-
Demandez-leur comment ils marqueront les points de référence pour une inspection répétable.
-
Demandez-leur s'ils peuvent prendre en charge la vérification de l'équilibrage lorsque cela est nécessaire.
Arbres et accouplements : concentricité, tourillons, ajustements, état de surface
La réussite des arbres et des accouplements repose entièrement sur la concentricité, l'ajustement et l'état de surface. Si le fournisseur perd le contrôle des données de référence, cela entraîne des vibrations, de la chaleur et une défaillance prématurée des roulements.
Vous devez signaler ces CTQ sur les pièces rotatives :
-
Concentricité entre les tourillons, les épaulements et les alésages
-
Dimension et classe de montage des tourillons pour roulements et joints d'étanchéité
-
État de surface des tourillons et des portées d'étanchéité
-
Faux-rond aux références d'assemblage et aux diamètres fonctionnels
Une règle pratique d'approvisionnement s'avère utile ici. Il est conseillé de regrouper tous les CTQ (critères de qualité critiques) rotatifs dans une même configuration, dans la mesure du possible. Cette approche réduit les erreurs d'accumulation et améliore la reproductibilité.
Supports et connecteurs structuraux : planéité, position des trous, risque de fatigue
Les supports et les connecteurs paraissent simples, mais la position et la planéité des trous déterminent les contraintes réelles lors de l'assemblage. Un léger décalage peut engendrer un alignement forcé lors de l'installation, puis des fissures de fatigue au fil du temps.
Vous devriez vous concentrer sur :
-
Planéité des faces d'accouplement qui serrent ou positionnent les ensembles
-
position réelle du trou par rapport aux références primaires
-
État des bords dans les zones de contact et de routage des faisceaux
-
Ébavurage systématique aux points d'amorçage des fissures
De nombreux systèmes de brides font référence à la norme ASME B16.5 pour définir le champ d'application et les exigences des brides et des raccords à brides. Il est conseillé de vérifier la norme de brides utilisée par votre client avant de finaliser les annotations du dessin.
Utilisez un filtre de risque de fatigue simple pour les supports :
-
Vous devez considérer les angles internes aigus comme présentant un risque élevé.
-
Vous devez préciser le rayon ou le chanfrein souhaité aux endroits où les charges s'inversent.
-
Vous devez éviter de forcer un mauvais alignement lors de l'assemblage
Boîtiers et composants thermiques : planéité, contact thermique, voies de fuite
Les boîtiers et les composants thermiques tombent en panne en cas de défaut de planéité ou d'apparition de fuites. Dans le domaine du stockage d'énergie et de l'électronique de puissance, le contact thermique influe également sur les performances et la durée de vie.
Vous devez les considérer comme des CTQ essentiels :
-
Planéité des faces de contact thermique
-
État de surface permettant l'homogénéité des matériaux d'interface thermique
-
Géométrie du joint d'étanchéité pour la protection contre les infiltrations ou l'étanchéité du liquide de refroidissement
-
Contrôle des bavures à proximité des zones d'isolation et des interfaces de faisceaux
Si votre enceinte utilise des brides boulonnées, vous devez aligner vos pratiques de serrage et de préparation de surface sur les recommandations reconnues en matière d'assemblage de brides. La norme ASME PCC-1 porte sur les pratiques d'assemblage des joints à brides boulonnées.
Conseil d'approvisionnement pour les composants thermiques :
-
Demandez un relevé de planéité de la face de contact thermique
-
Demandez comment le fournisseur protège le visage pendant le transport
-
Demandez-leur s'ils peuvent effectuer un test d'étanchéité lorsque la conception l'exige.
Procédés d'usinage CNC utilisés dans l'industrie énergétique
L'usinage CNC à haute efficacité énergétique utilise le tournage, le fraisage, l'usinage multiaxes, la rectification ou le rodage, l'électroérosion et l'usinage suisse pour maîtriser les caractéristiques critiques telles que l'étanchéité, la rotation, l'alignement et les interfaces sensibles à la corrosion. Le choix du procédé doit se fonder sur la caractéristique critique à protéger, et non sur son aspect technologique.
Aide-mémoire pour la sélection des procédés dans le secteur de l'énergie
| CTQ que vous devez contrôler | Processus le plus adapté | Pourquoi cela fonctionne-t-il dans l'usinage CNC énergétique ? | Ce que vous devez vérifier |
|---|---|---|---|
| Tourillons et alésages concentriques | Tournage CNC | Maintient les fonctions de rotation sur un axe et une référence. | Tableau du faux-rond et du diamètre |
| Modèles de ports et faces de référence | fraisage CNC | Contrôle les références prismatiques et la position réelle du trou | rapport de position CMM |
| Cohérence des données multifaces | Usinage CNC 4 axes ou 5 axes | Réduit les variations de réglage et de resserrage | Plan de mise en place et stratégie de référence |
| Forme précise et finition de haute qualité sur les alésages | Meulage ou affûtage | Améliore la géométrie et la finition de surface sur les ajustements critiques | Arrondi et état de surface |
| Matériaux durs et formes internes acérées | Usinage par électroérosion | Utilise des décharges électriques pour façonner des matériaux conducteurs | Contrôle de la précision des fonctionnalités et du recasting |
| petits raccords de précision | Usinage suisse | Le support de douille de guidage améliore la stabilité sur les petites pièces | capacité de dimensionnement et jaugeage en cours de processus |
Tournage CNC pour arbres, alésages, tourillons et portées d'étanchéité
Le tournage CNC est la méthode la plus rapide pour contrôler les CTQ de rotation dans les composants énergétiques. Il est recommandé lorsque la fonction dépend de la coaxialité, de la stabilité des ajustements et de la répétabilité des diamètres.
Le virage fonctionne bien pour :
-
Arbres, manchons et accouplements
-
tourillons de palier et portées d'étanchéité
-
Alésages et épaulements de précision qui font référence à un axe
Vous devriez demander au fournisseur comment il maintiendra les principaux repères dans une seule configuration. Vous devriez également lui demander où il mesurera le faux-rond. Cette réponse permet souvent d'anticiper les risques de vibrations sur le terrain.
Fraisage CNC pour boîtiers, poches, gabarits et collecteurs
Le fraisage CNC permet de contrôler les CTQ prismatiques qui déterminent l'étanchéité et l'alignement des assemblages. Il est recommandé d'utiliser le fraisage pour les boîtiers, les blocs d'écoulement, les gabarits et les interfaces de boulonnage qui nécessitent une planéité et un positionnement précis.
Le fraisage convient aux pièces énergétiques telles que :
-
Corps de vannes et collecteurs
-
Carter de pompe et supports d'équipement
-
Modèles de perçage pour brides et interfaces structurelles
Il convient d'indiquer clairement les références sur le dessin. Ensuite, il faut exiger une méthode de mesure basée sur ces références. Cette étape permet de garantir que les résultats de la MMT correspondent à l'objectif fonctionnel.
Usinage CNC 4 et 5 axes pour réduire les temps de réglage et améliorer les références
L'usinage CNC 4 et 5 axes réduit les temps de réglage, améliore la cohérence des données de référence et vous aide à usiner plusieurs faces en un seul serrage. Cela a son importance dans le secteur de l'énergie, car chaque resserrage peut modifier l'alignement et engendrer des litiges lors des inspections.
 Les constructeurs de machines et les fournisseurs de logiciels de CAO/FAO mettent généralement en avant le même avantage : un nombre réduit de réglages diminue les erreurs de repositionnement et contribue à maintenir la précision sur plusieurs faces.
Vous devriez envisager l'usinage multiaxes lorsque :
-
Votre pièce comporte plusieurs faces critiques avec des données communes.
-
Votre pièce nécessite des ports inclinés, des trous sécants ou des caractéristiques composées
-
Votre devis indique des coûts d'installation élevés ou une complexité d'installation élevée.
Conseil pour les achats : demandez le nombre de réglages dans le devis. Un nombre élevé de réglages peut entraîner une plus grande variabilité et un risque accru de dépassement des délais de livraison.
Rectification et rodage de précision pour pièces énergétiques à tolérances serrées
Le meulage et le rodage sont utiles lorsqu'il est impératif d'obtenir une forme précise et une finition de surface fonctionnelle sur des ajustements critiques. Vous devriez utiliser ces procédés de finition lorsque le tournage ou le fraisage ne permettent pas d'obtenir de manière fiable la géométrie ou la texture requise.
 Le rodage est un procédé abrasif qui améliore la forme géométrique et peut améliorer l'état de surface, notamment à l'intérieur des alésages. (source :wikipedia.org)
Vous devriez envisager de meuler ou d'affûter pour :
-
Alésages de paliers nécessitant une taille et une forme stables
-
Étanchéiser les interfaces où l'état de surface détermine les fuites
-
Surfaces d'usure nécessitant une texture uniforme et un faible frottement
Vous devriez demander au fournisseur de préciser la méthode de finition de surface visée. Vous devriez également confirmer comment il mesurera la forme, et pas seulement la taille.
Usinage par électroérosion pour matériaux durs et caractéristiques internes complexes
L'usinage par électroérosion (EDM) enlève de la matière grâce à des décharges électriques, et non par force de coupe. Il permet ainsi de façonner des matériaux conducteurs durs et de réaliser des formes complexes. L'EDM est particulièrement adaptée aux applications énergétiques nécessitant des angles internes vifs, des formes profondes et étroites, ou encore des alliages trempés qui mettent à l'épreuve les outils conventionnels.
Vous devriez utiliser EDM lorsque vous êtes confronté à :
-
Aciers trempés et alliages conducteurs difficiles à couper
-
Fentes fines, petits rayons et cavités complexes
-
Profilés EDM à fil nécessitant une définition de bord nette
L'usinage par électroérosion (EDM) exige toujours une grande rigueur dans le processus. Si votre pièce présente des surfaces sensibles à la fatigue, il est important de vous renseigner sur l'intégrité de surface et les éventuelles étapes de post-traitement.
Usinage suisse pour raccords et connecteurs de petite précision
L'usinage suisse utilise une douille de guidage et une poupée mobile pour supporter les pièces de petit diamètre à proximité de la zone de coupe. Ce support améliore la stabilité et contribue à maintenir des tolérances serrées sur les petites pièces de précision produites en grande série.
Vous devriez envisager l'usinage suisse pour :
-
Petits raccords, connecteurs et broches de précision
-
Pièces minces qui se déforment sur les tours conventionnels
-
Pièces complexes usinées nécessitant des temps de cycle courts en grande série
Conseil d'achat : demandez au fournisseur la gamme de diamètres de barres et les tolérances typiques pour l'usinage suisse. Demandez-lui ensuite comment il contrôle les bavures sur les petits orifices et les trous transversaux.
Matériaux pour l'usinage CNC dans l'industrie énergétique
Le choix des matériaux influence le risque de corrosion, la marge de température et le coût d'usinage en usinage CNC à basse température. Il convient de privilégier les matériaux adaptés à l'environnement de service, puis d'optimiser le parcours d'usinage et le plan d'inspection en fonction des caractéristiques critiques pour la qualité (CTQ).
La corrosion a également un impact économique réel. Une étude industrielle largement citée estime le coût mondial de la corrosion à environ 2 500 milliards de dollars américains , soit environ 3.4 % du PIB mondial (2013).
Aperçu de la sélection des matériaux pour les pièces usinées CNC énergétiques
| état de service | famille de matériaux communs | Pourquoi les acheteurs le choisissent | Remarques concernant la demande de prix que vous devriez ajouter |
|---|---|---|---|
| Résistance générale à la corrosion | Inox | Protection par film passif et large disponibilité | Grade, état du traitement thermique, état de surface sur les CTQ |
| Exposition en mer et aux chlorures | Duplex et super duplex | Plus résistant et plus durable face à la corrosion sous contrainte par les chlorures que de nombreux aciers austénitiques. | Qualité, résistance à la corrosion, besoins en soudage, attentes PMI |
| Température élevée et milieux agressifs | Inconel et alliages de nickel | Résistance à l'oxydation et à la corrosion à haute température | nuance d'alliage, état, traçabilité du lot de coulée, plan d'usinage |
| Haute résistance et maîtrise des coûts | Aciers au carbone et alliés | Solide et économique pour de nombreuses tâches structurelles | Spécifications du traitement thermique, plage de dureté, plan de revêtement ou de placage |
| structures et logements légers | Alliages d'aluminium | Couche d'oxyde protectrice à faible densité | Qualité, anodisation ou revêtement, contrôles de corrosion galvanique |
| performances électriques et thermiques | Cuivre et laiton | Conductivité élevée pour le transfert d'électricité et de chaleur | Alliage, propreté, contrôle des bavures, protection de surface |
Usinage CNC de l'acier inoxydable pour une meilleure résistance à la corrosion
L'usinage CNC de l'acier inoxydable est idéal pour les pièces du secteur énergétique nécessitant une résistance fiable à la corrosion et un approvisionnement stable. L'acier inoxydable résiste à la corrosion grâce à la formation d'un film passif en surface par le chrome. De nombreuses sources indiquent qu'une teneur en chrome d'environ 10.5 % constitue le seuil de cette protection.
Vous devriez utiliser l'usinage CNC de l'acier inoxydable pour :
-
Corps de vannes, collecteurs, raccords et boîtiers
-
Boîtiers et supports d'instrumentation pour environnements humides
-
Pièces nécessitant un comportement de surface propre après finition
Conseil pour les achats : précisez la qualité et l’état, et non pas seulement « inox ». Cette simple mention réduit les variations de devis et les risques d’incompatibilité de matériaux.
Usinage duplex et super duplex pour les services offshore et chlorés
L'usinage duplex et super duplex prend en charge les environnements offshore et chlorés où le risque de fissuration par corrosion sous contrainte augmente. Les aciers inoxydables duplex utilisent une microstructure double austénitique et ferritique, et les guides industriels notent une forte résistance à la corrosion sous contrainte par les chlorures par rapport aux familles d'aciers inoxydables austénitiques courants.
 Vous devriez envisager l'usinage duplex lorsque :
-
Vous êtes confronté à des zones d'éclaboussures d'eau de mer ou à une contamination par les chlorures.
-
Vous avez besoin d'une résistance accrue à la corrosion.
-
Vous souhaitez améliorer la marge de corrosion sous contrainte sans passer aux alliages de nickel.
Note d'usinage : les aciers duplex peuvent augmenter les efforts de coupe et l'usure des outils. Il est conseillé de demander au fournisseur un plan d'usinage et de lubrification, ainsi qu'une méthode d'inspection claire des alésages et des portées d'étanchéité.
Usinage d'Inconel et d'alliages de nickel pour environnements à haute température
L'usinage de l'Inconel et des alliages de nickel convient aux composants énergétiques qui doivent conserver leur résistance et résister à l'oxydation et à la corrosion à haute température. Les bulletins techniques concernant l'alliage INCONEL 625 décrivent une bonne résistance à l'oxydation et à l'entartrage à haute température. Les publications du Nickel Institute expliquent également que de nombreux alliages de nickel résistent à la corrosion grâce à un comportement de passivation, similaire dans son principe aux systèmes en acier inoxydable.
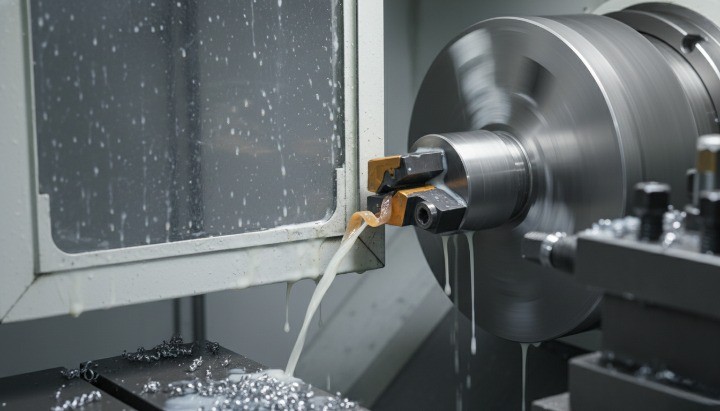
On observe généralement l'usinage de l'Inconel dans :
-
Circuits de gaz chauds et matériel thermique
-
Composants d'exposition aux produits chimiques corrosifs
-
Interfaces rotatives ou d'étanchéité à usage intensif nécessitant une marge de température
Conseil à l'acheteur : il est important de préciser la nuance exacte de l'alliage et l'état du matériau. Les alliages de nickel sont très variés, et la mention « Inconel » seule ne constitue pas un critère d'achat suffisant.
Usinage d'acier au carbone et d'acier allié pour pièces énergétiques à haute résistance
L'usinage de l'acier au carbone et de l'acier allié convient aux pièces du secteur énergétique qui privilégient la résistance et la maîtrise des coûts, tandis que la corrosion est gérée par des revêtements et des emballages spécifiques. Ces aciers sont parfaitement adaptés aux connecteurs structuraux, aux châssis, aux arbres et aux interfaces porteuses.
Vous devriez opter pour l'usinage de l'acier allié lorsque :
-
La pièce est soumise à des charges cycliques, à des chocs ou à une force de serrage élevée.
-
Un traitement thermique est nécessaire pour atteindre une plage de dureté donnée.
-
Vous pouvez protéger la surface par placage, peinture ou emballage contrôlé.
Conseil pour les achats : définissez les conditions de traitement thermique et la plage de dureté. Adaptez ensuite le contrôle à ces exigences.
Usinage CNC d'aluminium pour composants énergétiques légers
L'usinage CNC de l'aluminium est idéal pour les boîtiers, supports et structures thermiques énergétiques lorsque le poids et l'usinabilité sont des facteurs importants. L'aluminium a une faible densité et forme une couche d'oxyde protectrice au contact de l'air.
Vous utiliserez souvent l'usinage CNC de l'aluminium pour :
-
Boîtiers et supports dans les systèmes d'énergie renouvelable
-
Boîtiers et matériel de montage pour l'électronique de puissance
-
Structures légères nécessitant des temps de cycle rapides
Vous devez gérer deux risques courants :
-
Corrosion galvanique lorsque l'aluminium entre en contact avec des métaux différents dans un électrolyte
-
Dommages de surface affectant les zones d'étanchéité et d'esthétique
Usinage du cuivre et du laiton pour applications électriques et thermiques
composants énergétiques nécessitant une conductivité électrique élevée ou un transfert thermique important. Les références soulignent la très haute conductivité thermique du cuivre, la deuxième meilleure après celle de l'argent parmi les métaux purs.
On observe souvent des usinages de cuivre ou de laiton dans :
-
Contacts électriques, matériel lié aux barres omnibus et bornes
-
Disperseurs thermiques, interfaces de refroidissement et pièces de transfert de chaleur
-
Composants de mise à la terre et dispositifs conducteurs
Conseil à l'acheteur : les bavures de cuivre peuvent engendrer des problèmes d'assemblage et de sécurité. Il est recommandé de définir des zones de contrôle des bavures et d'exiger une étape d'ébavurage des bords proches de l'isolant et des chemins de câbles.
Tolérances, GD&T et état de surface pour l'usinage CNC énergétique
L'usinage CNC à haute efficacité énergétique est optimal lorsqu'on maîtrise un petit nombre de caractéristiques critiques (CTQ) avec les tolérances, les spécifications géométriques et dimensionnelles (GD&T) et l'état de surface appropriés, puis qu'on les vérifie par une méthode d'inspection reproductible. Il convient de définir en premier lieu l'étanchéité, les ajustements rotatifs, les références d'alignement et les filetages critiques. Ensuite, on peut assouplir les autres exigences pour réduire les coûts.
| Interface CTQ | Ce que vous devriez indiquer sur le dessin | Ce que vous devriez exiger lors de l'inspection |
|---|---|---|
| Face d'étanchéité | Planéité, état de surface, zone de contact contrôlée | Résultat de planéité, mesure de finition, photos de contrôle des dommages |
| ajustement rotatif | Classe de forme, stratégie de course ou de concentricité, arrivée | Données de faux-rond, tableau des diamètres, état de surface |
| Alignement | Données de référence, position ou profil réel, pile fonctionnelle | Rapport CMM utilisant les mêmes références |
| Threads | Norme du fil, taille, classe, notes d'engagement | Enregistrement de jaugeage Go/No-Go, méthode de jauge de filetage |
Usinage CNC de haute précision pour les surfaces d'étanchéité et la prévention des fuites
Les surfaces d'étanchéité sont le principal facteur de risque de fuite ; il est donc essentiel d'appliquer les tolérances les plus strictes à la zone d'étanchéité, à la géométrie de la gorge et aux points de référence qui positionnent le joint. Répartir des tolérances strictes sur des surfaces non fonctionnelles engendrera des coûts plus élevés sans gain significatif en fiabilité.
Vous devriez définir les CTQ de scellement comme ceci :
-
Planéité et largeur de contact du joint
-
Géométrie des rainures pour joints toriques ou joints d'étanchéité
-
Alignement des ports sur les références qui contrôlent l'empilement de l'assemblage
-
Finition de surface correspondant au type de joint ou de garniture.
La norme ASME PCC-1 inclut des états de surface recommandés pour les joints, classés par type de joint. Par exemple, elle préconise des rugosités Ra de 3.2 à 6.4 μm (125 à 250 μin) pour les joints spiralés et pour les joints à âme métallique à revêtement souple.
GD&T pour les composants énergétiques : stratégie de référence pour la répétabilité et l’assemblage
La GD&T vous aide à communiquer l'intention fonctionnelle, et les références permettent de faire correspondre l'inspection à la réalité de l'assemblage. Vous devriez utiliser la GD&T pour contrôler la forme, l'orientation, l'emplacement et le faux-rond des éléments qui créent un risque d'indisponibilité.
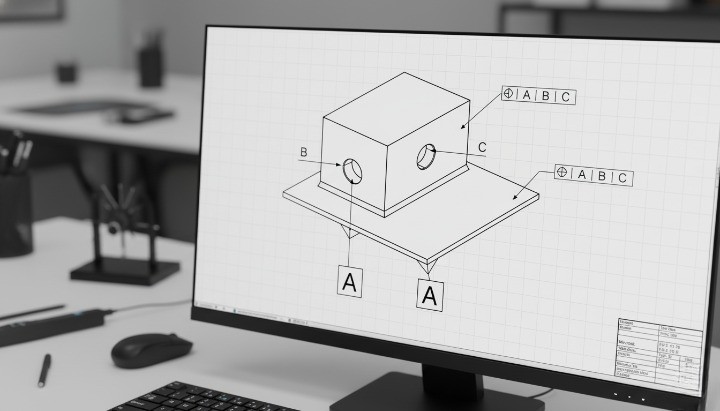 La norme ISO 1101 définit le langage symbolique et les règles d'interprétation du tolérancement géométrique, y compris les tolérances de forme, d'orientation, de position et de faux-rond.
Vous devriez appliquer une stratégie de données simple :
-
Choisir la référence A comme face de montage ou d'étanchéité principale
-
Choisissez le point de référence B comme élément de localisation contrôlant le décalage latéral.
-
Choisissez la référence C comme élément qui verrouille la rotation ou l'horloge.
-
Positionnez ou profilez correctement les motifs de perçage liés à A|B|C.
Vous ne devez pas accepter les rapports CMM qui ignorent votre système de référence. Le rapport doit faire référence aux mêmes références que celles utilisées par votre assemblage.
Exigences de rugosité de surface pour les faces d'étanchéité et les surfaces d'usure
La rugosité de surface influe sur l'étanchéité, l'usure et la résistance à la corrosion ; il convient donc de la spécifier pour les quelques surfaces qui se touchent, assurent l'étanchéité ou glissent. Ensuite, il est conseillé de conserver le reste avec une finition standard d'atelier afin de maîtriser les coûts.
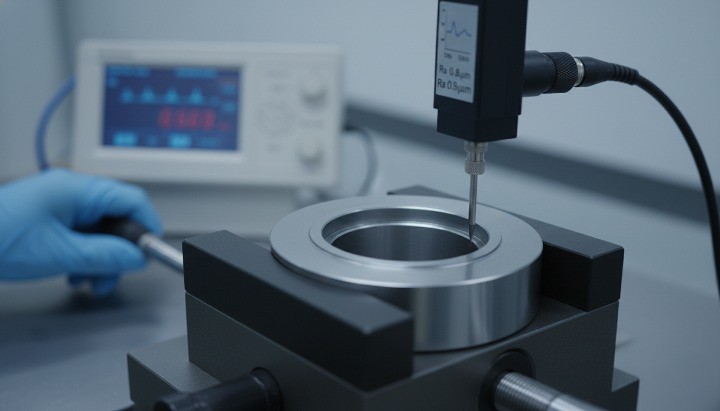
La norme ISO 1302 spécifie les règles d'indication de la texture de surface sur la documentation technique des produits à l'aide de symboles et d'indications textuelles.
Vous devez séparer la finition de surface en zones :
-
faces d'étanchéité et surfaces de joint
-
surfaces d'usure et tourillons de palier
-
Visages cosmétiques et visages sans contact
-
Faces revêtues ou anodisées où la finition influe sur le comportement du revêtement
La norme ASME PCC-1 fournit des conseils pratiques sur la finition des surfaces de contact des joints de bride en fonction du type de joint, ce qui vous aide à éviter les surfaces « trop lisses » ou « trop rugueuses » qui provoquent des problèmes de fuite ou d'encastrement.
Qualité du filetage pour les applications soumises aux vibrations et à la pression dans les équipements énergétiques
En service énergétique, les filetages peuvent se rompre lorsque leur forme, leur diamètre fonctionnel ou leur contrôle d'engagement se dégradent. Il est donc essentiel de spécifier la norme, la classe et la méthode de contrôle du filetage afin d'éviter toute approximation de la part des fournisseurs.
Pour les filetages en pouces unifiés, la norme ASME B1.2 fournit les spécifications et les dimensions des jauges utilisées pour vérifier les formes de filetage UN et UNR, et elle décrit le but et l'utilisation de chaque jauge.
Vous devriez inclure ces notes de discussion dans votre demande de devis :
-
Type et classe de filetage, plus toute surépaisseur de placage
-
Durée d'engagement ou règle d'engagement minimale sur l'ensemble du fil de discussion
-
Exigences de jaugeage Go/No-Go et plan d'échantillonnage
-
Zones de contrôle des bavures sur les amorces de filetage et les trous transversaux
Les filetages doivent être considérés comme des éléments critiques lorsqu'ils supportent des contraintes de pression, d'étanchéité ou de vibrations. Dans ce cas, une preuve de contrôle du filetage peut être exigée dans le dossier FAI.
Contrôle qualité critique des pièces usinées CNC pour l'énergie
Un contrôle qualité rigoureux garantit la fiabilité des pièces usinées CNC pour le secteur de l'énergie, car il atteste de la conformité aux exigences critiques en matière de qualité (CTQ) grâce à des mesures répétables, des matériaux traçables et des tests basés sur les risques. Vous devez exiger un dossier de contrôle qualité adapté au mode de défaillance, et non une simple liste de contrôle générique. Vous devez également insister sur la clarté des données, la cohérence des rapports et la documentation de la stabilité du processus.
Les acheteurs de livrables de contrôle qualité doivent demander
| livrable QC | Ce que cela prouve | Quand devriez-vous l'exiger ? |
|---|---|---|
| Rapport d'inspection du premier article | La première construction répond aux exigences du dessin | Nouvelle pièce, nouveau fournisseur ou révision du dessin |
| Rapport CMM avec données de référence | Alignement de l'emplacement, du profil et de l'assemblage | Motifs de trous, variétés, géométrie complexe |
| Certificats de matériaux avec numéro de coulée | Traçabilité jusqu'à la coulée du broyeur et aux résultats des tests | Pièces sous pression, service corrosif, projets réglementés |
| Preuves de contrôle du processus | Répétabilité entre les lots | Commandes en volume moyen à élevé ou récurrentes |
| Rapport d'essai d'étanchéité ou de pression | Intégrité des fuites dans des conditions définies | Pièces critiques d'étanchéité et limites de pression |
| Résultats des essais non destructifs et qualification du personnel | Détection des défauts liés aux fissures ou aux problèmes de soudure | Risque de fatigue, assemblages soudés, fonction critique |
Inspection du premier article pour l'usinage CNC énergétique et points à examiner
L'inspection du premier article (FAI) permet de vérifier que le processus du fournisseur est capable de fabriquer une pièce conforme avant le lancement de la production en série. De nombreux fabricants utilisent des modèles de documentation FAI structurés, tels que la norme AS9102, pour consigner les exigences, vérifier les caractéristiques et documenter les matériaux et les procédés spéciaux, même en dehors du secteur aérospatial lorsque les clients exigent une traçabilité rigoureuse.
Vous devriez examiner ces éléments dans chaque pack énergétique FAI :
-
Dessin à bulles reliant chaque exigence à un résultat mesuré
-
Liste des CTQ avec méthode de mesure pour chaque CTQ
-
Certificats de matériaux et traçabilité des numéros de coulée
-
Résultats de finition de surface sur les surfaces d'étanchéité et d'usure
-
Enregistrements de vérification des filetages pour les filetages soumis à pression ou à vibration
-
Gestion claire des révisions et des écarts
Conseil à l'acheteur : Si le fournisseur ne peut pas associer chaque CTQ à une méthode de mesure et à un résultat, vous devez considérer l'inspection avant livraison comme incomplète.
Inspection par machine à mesurer tridimensionnelle (MMT) des composants énergétiques : références, position, profil
L'inspection par machine à mesurer tridimensionnelle (MMT) est essentielle lorsque l'assemblage dépend de l'alignement des références, du positionnement exact et du contrôle du profil. Il est impératif d'utiliser des programmes MMT basés sur des références correspondant à celles de vos plans, car le rapport doit refléter fidèlement l'intention d'assemblage.
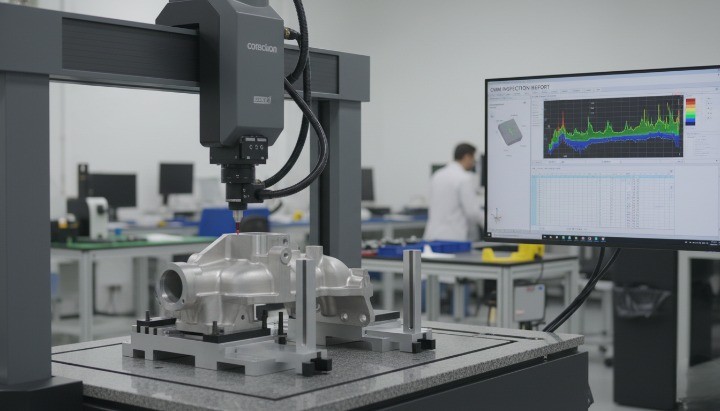
La série ISO 10360 définit les tests d'acceptation et de revérification des machines à mesurer tridimensionnelles et aide les utilisateurs à vérifier les performances de ces machines au fil du temps.
Vous devriez demander les éléments essentiels suivants pour un rapport CMM :
-
Description de la configuration du système de référence et stratégie d'alignement
-
Résultats de position réelle pour les configurations de trous et les ports
-
Résultats de profil pour les surfaces complexes lorsque nécessaire
-
Incertitude de mesure ou preuve de vérification de l'équipement
-
Un modèle de rapport stable vous permettant de comparer des lots
Conseil à l'acheteur : Rejetez les mesures « flottantes » qui ne tiennent pas compte de votre système de référence. Elles engendrent des confusions quant à la conformité et masquent les risques liés à l'alignement.
Certificats de matériaux et traçabilité des numéros de coulée pour les projets énergétiques
La traçabilité des matériaux vous protège lorsque la corrosion, les contraintes de pression ou les exigences de conformité engendrent des risques. Vous devez relier chaque lot de pièces finies à sa coulée et à ses résultats de test grâce à un dossier de traçabilité des matériaux (DTM) et à un marquage uniforme.
Les directives de l'industrie expliquent que les aciéries testent chaque coulée pour en déterminer les propriétés chimiques et mécaniques, enregistrent les résultats sur un MTR, puis marquent le matériau afin que les fabricants puissent relier les pièces au MTR.
Vous devriez exiger les contrôles de traçabilité suivants :
-
Numéro de coulée sur le matériau et sur le MTR
-
Méthode de marquage des lots et des pièces qui résiste à la finition
-
Voyageur ou routeur qui relie les opérations au lot
-
Règles de séparation claires pour les matériaux mixtes
-
Exigences en matière de conservation des documents pour votre projet
Conseil à l'acheteur : Si le numéro de lot sur la pièce ne correspond pas à celui du certificat, vous devez arrêter le lot et le mettre en quarantaine.
Contrôle et répétabilité des processus dans la production d'usinage CNC
La répétabilité découle de la maîtrise du processus, et non d'un contrôle rigoureux en fin de processus. Il convient de demander au fournisseur de démontrer comment il contrôle le parcours d'usinage pour chaque critère de qualité critique (CTQ), notamment lorsque l'usure des outils, la chaleur ou le resserrage des fixations peuvent influencer les résultats.
Vous pouvez vous attendre à ces contrôles sur l'usinage CNC à énergie stable :
-
Définition du nombre de configurations et de la stratégie de données pour les faces CTQ
-
Contrôle en cours de fabrication des alésages, des tourillons et des surfaces d'étanchéité
-
Règles de durée de vie des outils ou compensations d'usure pour les fonctions CTQ
-
Ébavurage et nettoyage réguliers des pièces sensibles à la contamination
-
Un plan d'échantillonnage axé sur les CTQ, et non sur toutes les dimensions
Conseil à l'acheteur : Vous devriez exiger du fournisseur qu'il indique le « point de contrôle » pour chaque CTQ, c'est-à-dire où il le mesure et comment il réagit lorsqu'il évolue.
Tests d'étanchéité, tests de pression et déclencheurs CND pour les composants critiques
Il convient d'ajouter des tests d'étanchéité, des essais de pression ou des essais non destructifs lorsqu'un rapport dimensionnel ne permet pas de prouver la sécurité fonctionnelle. Le critère est simple : si une défaillance entraîne un arrêt de production, une mise en danger de la sécurité ou des interventions coûteuses sur site, des preuves issues de tests fonctionnels sont indispensables.
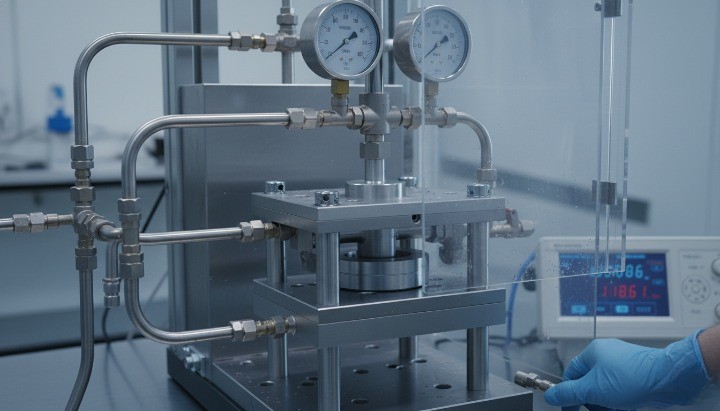
Pour les vannes, la norme API 598 spécifie les types d'inspection et d'essais, tels que les essais d'étanchéité de l'enveloppe et les essais de fermeture. Pour les systèmes de tuyauterie, les recommandations normatives courantes préconisent des essais hydrostatiques à une pression au moins 1.5 fois supérieure à la pression de conception pour les systèmes ASME B31, avec des limites basées sur les caractéristiques des composants et les contraintes.
En matière de CND, la norme ISO 9712 définit les exigences de qualification et de certification du personnel réalisant des méthodes de CND industrielles telles que les essais par ressuage et radiographiques. La norme ASTM E1417 établit les exigences minimales pour l'examen par ressuage des composants non poreux.
matrice de déclenchement de tests pratiques pour les acheteurs
| Déclencheur de risque | Ce dont vous devriez avoir besoin | Pourquoi cela correspond au risque |
|---|---|---|
| risque de fuite au niveau de la limite de pression ou du siège | Enregistrement d'essai hydrostatique ou pneumatique | Prouve l'étanchéité à l'eau dans des conditions définies |
| Zone à risque de fissuration cachée ou zone critique de fatigue | Rapport CND avec personnel qualifié | Détecte des défauts que les dimensions ne peuvent pas révéler. |
| Risque de défaut débouchant sur les surfaces usinées ou soudées | essai par ressuage | Détecte de manière fiable les défauts débouchants en surface |
| Géométrie interne complexe où les contrôles visuels ne détectent pas les défauts | Examens radiographiques le cas échéant | Révèle les défauts internes des joints soudés |
Conseil à l'acheteur : Il est important de définir la méthode de test, les critères d'acceptation et le format de la documentation dans la demande de devis. Cette étape permet d'éviter les affirmations du type « nous l'avons testé » sans preuves concrètes.
Conception pour la fabricabilité dans l'usinage CNC énergétique
La conception axée sur la fabricabilité assure la stabilité énergétique de l'usinage CNC car elle réduit les réglages, évite l'utilisation d'outillages à grande portée et préserve les caractéristiques critiques telles que l'étanchéité, la rotation et l'alignement. Il convient de concevoir en priorité autour des références et des contrôles. Ensuite, il faut simplifier la géométrie afin que l'atelier puisse respecter les tolérances sans recourir à des montages complexes.
En appliquant la méthode DFM dès le début, vous réduisez les risques liés aux délais de livraison et aux écarts de prix. Vous diminuez également les défaillances sur le terrain grâce à la reproductibilité du processus.
Résultats DFM à cibler
| Cible DFM | Ce que vous modifiez dans la conception | Ce que vous gagnez en production |
|---|---|---|
| Moins de configurations | Consolider les données et les visages accessibles | Meilleure répétabilité et délais de livraison plus courts |
| Des outils plus courts | Réduire les poches profondes et les parois minces | Moins de bavardages et moins de pièces de rebut |
| CTQ clairs | Serrer uniquement le joint, faire pivoter, aligner les caractéristiques | Coût total réduit et moins de litiges |
| Inspection plus facile | Ajouter un système de données et des notes mesurables | FAI plus rapide et rapports CMM plus clairs |
Règles de conception pour l'usinage CNC des collecteurs, des corps de vannes et des boîtiers
Il convient de concevoir les collecteurs et les carters de manière à ce que l'atelier puisse usiner les faces critiques avec un nombre réduit de serrages. Un accès direct des outils aux orifices et aux surfaces d'étanchéité est également essentiel. Cette combinaison améliore la précision du positionnement et l'état de surface.
Utilisez ces règles pour un usinage CNC plus écoénergétique :
-
Dans la mesure du possible, orientez les faces CTQ du même côté.
-
Ajouter des repères de positionnement que le dispositif peut localiser de manière répétable.
-
Évitez les poches profondes et étroites qui nécessitent l'utilisation d'outils longs.
-
Utilisez une épaisseur de paroi constante pour réduire les déformations lors de l'usinage.
Il convient également de planifier la géométrie des intersections. Les perçages transversaux et les orifices qui se croisent créent souvent des pièges à bavures. Vous pouvez réduire les retouches en ajoutant de petits dégagements et en spécifiant les zones d'ébavurage sur le dessin.
Conception des rainures d'étanchéité et planification de la finition de surface pour les composants énergétiques
Les rainures d'étanchéité doivent être considérées comme des points critiques de qualité (CTQ). Un léger écart géométrique peut engendrer des fuites, même si le reste de la pièce semble parfait. Il est également essentiel d'adapter le style des rainures au type de joint et à son cycle de service.

Si vous utilisez des joints toriques, il est conseillé de vous référer aux recommandations établies concernant la conception des rainures. Le manuel des joints toriques de Parker fournit des recommandations et des dimensions pour la conception des rainures dans de nombreux cas d'étanchéité courants.
Si vous utilisez des ports à filetage droit avec joint torique dans un service hydraulique, vous devez vous référer à la norme ISO 6149. Cette norme décrit les dimensions métriques des ports et indique également que les ports peuvent être utilisés à des pressions de service allant jusqu'à 63 MPa pour les extrémités de goujons non réglables, avec des limites dépendant de la taille et des conditions.
Règles de conception pour la fabrication (DFM) permettant de réduire les fuites :
-
Spécifiez uniquement la finition de la face d'étanchéité sur la bande de contact.
-
Évitez les arêtes vives à l'entrée de la rainure. Il est conseillé d'ajouter une courbe d'entrée.
-
Éloignez la rainure d'une marche voisine qui pourrait incliner le joint.
-
Protéger les surfaces de scellage lors du transport. Définir une zone sans contact.
Stratégie de forage et d'alésage en profondeur pour les composants énergétiques
Les trous profonds augmentent les coûts et les risques car les copeaux s'accumulent, les outils se déforment et les alésages dérivent. Il convient de concevoir les trous de manière à ce que l'atelier puisse évacuer les copeaux et mesurer le résultat avec précision.
Les méthodes de perçage profond dépendent de l'acheminement du liquide de refroidissement et de l'évacuation des copeaux. Les ouvrages techniques sur le perçage profond décrivent le perçage canon et le perçage BTA et insistent sur l'importance d'un liquide de refroidissement haute pression et d'une évacuation efficace des copeaux pour les trous présentant un rapport profondeur/diamètre élevé.
Règles de conception à appliquer :
-
Évitez les trous L/D extrêmes lorsque vous pouvez diviser la fonction.
-
Ajouter un pilote et prévoir une surface d'entrée stable.
-
Éloignez les forages transversaux qui se croisent de la zone la plus profonde.
-
Spécifiez la rectitude ou la position uniquement lorsque la fonction l'exige.
Conseil d'approvisionnement : demandez au fournisseur quelle méthode il compte utiliser. Renseignez-vous sur la manière dont il vérifie la rectitude et le diamètre d'alésage. Ces réponses permettent d'anticiper les risques de rebut.
Conception du filetage : taraud, fraise à fileter ou plaquettes pour usage intensif
Dans le secteur de l'énergie, les défauts de filetage, tels que les bavures, les erreurs de forme ou les problèmes d'engagement, peuvent engendrer des pannes coûteuses. Il est donc important de préciser le type, la classe, le mode d'engagement et la méthode d'inspection du filetage dans la demande de devis.
Les filetages unifiés en pouces utilisent des classes d'ajustement telles que 1A/1B, 2A/2B et 3A/3B. Les références industrielles indiquent que plus le numéro de classe est élevé, plus l'ajustement est serré, « A » désignant les filetages externes et « B » les filetages internes.
Utilisez une règle de sélection pratique :
-
Privilégiez le taraudage pour les filetages courants dans les matériaux plus tendres et les zones à faible risque.
-
Optez pour le fraisage de filetage pour des filetages plus larges, des alliages plus résistants et un meilleur contrôle.
-
Choisissez des inserts si vous prévoyez des cycles d'assemblage fréquents ou si le métal de base est tendre.
Règles DFM à appliquer :
-
Ajoutez un chanfrein d'entrée au début du filetage.
-
Évitez les trous borgnes sans dégagement pour les copeaux. Il faut prévoir un dégagement.
-
Définissez la surépaisseur de placage si vous revêtez la pièce.
-
Exiger une évaluation Go/No-Go pour les filetages CTQ.
Réduisez les réglages et contrôlez les références pour une qualité d'usinage CNC stable.
Le nombre de réglages doit être considéré comme un facteur de qualité. Chaque resserrage peut modifier les références et augmenter l'effort d'inspection. Vous pouvez réduire les risques en concevant des pièces dont la plupart des caractéristiques critiques pour la qualité (CTQ) sont usinées en un ou deux réglages contrôlés.
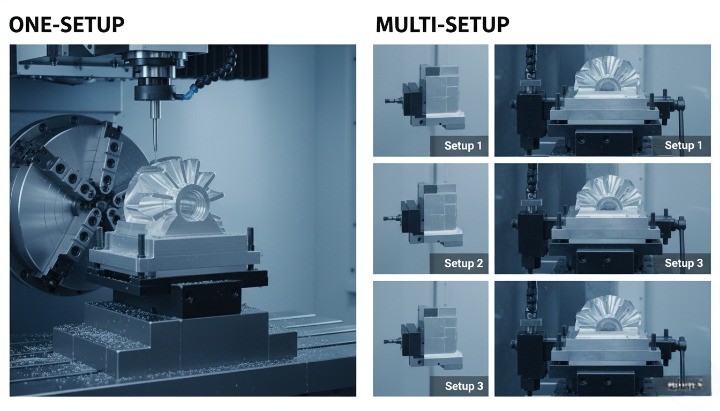
Utilisez cette liste de contrôle de réduction de la configuration :
-
Placer les faces d'étanchéité et de montage principales sur des plans accessibles.
-
Utilisez un seul système de données pour tous les appels CTQ.
-
Évitez les éléments qui nécessitent de retourner l'appareil pour accéder à un seul trou ou une seule face.
-
Ajouter des dispositifs de repérage adaptés aux luminaires sur les zones non esthétiques.
-
Appliquez des tolérances serrées aux fonctionnalités qui partagent une même configuration.
Si votre conception nécessite de nombreuses configurations, envisagez un usinage 4 ou 5 axes. Vous pouvez également envisager des préformes quasi-finies, puis usiner uniquement les points critiques.
Coût et délai de livraison de l'usinage CNC pour le secteur de l'énergie
Le coût et le délai d'usinage CNC dépendent du nombre de serrages de la pièce, du contrôle rigoureux des CTQ (critères de qualité critiques) et du niveau de preuve d'inspection requis. Le nombre de réglages, la disponibilité des matériaux et le périmètre du contrôle qualité sont les trois leviers qui influencent le plus les devis.
La qualité influe également sur le coût total. L'ASQ note que de nombreuses organisations constatent que les coûts liés à la qualité peuvent atteindre 15 à 20 % de leur chiffre d'affaires , et une règle empirique courante situe les coûts liés à une mauvaise qualité autour de 10 à 15 % des opérations.
Aperçu des leviers de coût et de délai
| Levier | Qu'est-ce qui augmente les coûts et les délais de livraison ? | Qu'est-ce qui permet de réduire les coûts et les délais de livraison ? |
|---|---|---|
| Configuration | Nombreux resserrages, montages complexes, outils à longue portée | Moins de configurations, accès multi-axes, références stables |
| Portée du CTQ | Tolérances serrées partout, CTQ flous | CTQ-premier tolérances, caractéristiques non critiques assouplies |
| Camera d'inspection canalisation | Rapports en dimensions complètes, données de référence imprécises | Plan axé sur les CTQ, CMM basé sur des données, modèles cohérents |
| Source | Alliages à long délai de livraison, état incertain, nouvelles commandes | Qualité/état clairs, traçabilité assurée, sources approuvées |
| Finition | Décisions tardives, masquage de la complexité, retouches | Zones d'arrivée définies, plan de manutention, itinéraire prévisible |
Facteurs de coût d'usinage CNC pour les composants énergétiques
Le principal facteur de coût en usinage CNC est la complexité de la configuration. Chaque configuration supplémentaire engendre des temps de montage et de palpage supplémentaires, un risque de décalage de la référence et des contrôles additionnels. Il faut également s'attendre à des augmentations de coût lorsque l'on exige une forme et une finition précises sur de nombreuses surfaces.
Les principaux facteurs de coûts dans le secteur de l'énergie sont :
-
Nombre de configurations et réinstallations
-
Tolérances serrées sur les surfaces non-CTQ
-
Alésages profonds, outils à longue portée et contrôle des vibrations
-
Alliages difficiles à usiner et usure des outils
-
Exigences d'inspection élevées et tests spéciaux
Vous pouvez réduire l'écart entre les devis en standardisant les données de votre demande de prix. Le NIST a également souligné que des données de modélisation et de conception inadéquates entraînent des pertes mesurables dans la fabrication discrète ; c'est pourquoi des fichiers CAO propres et des exigences claires sont essentiels pour optimiser les délais.
Usinage CNC de prototypes et production en petite série pour des projets énergétiques
L'usinage CNC de prototypes est la solution idéale lorsque des modifications de conception sont prévues et que les pièces sont nécessaires rapidement, sans risque lié à l'outillage. Il est conseillé d'utiliser le CNC dès les premières étapes pour valider l'étanchéité, l'alignement et l'empilage des pièces. Vous pourrez ensuite déterminer si une production quasi-finale est pertinente.
La planification des prototypes et des faibles volumes fonctionne mieux lorsque vous :
-
Définissez clairement les CTQ sur le dessin.
-
Demandez une simple analyse DFM avant la première coupe.
-
Demandez des preuves FAI concernant les CTQ, et non une inspection exhaustive de chaque fonctionnalité.
-
Verrouillez un système de référence reproductible afin que les changements de révision ne réinitialisent pas le processus.
Il convient également de prévoir les délais de livraison en fonction de la disponibilité des matériaux. Un fournisseur peut usiner rapidement, mais il ne pourra pas réduire les délais de livraison des alliages si la demande de devis ne précise pas la nuance et l'état des matériaux dès le départ.
Pièces énergétiques produites en grande série : le moulage sous pression ou le forgeage permettent de réduire les coûts
Le moulage sous pression ou le forgeage, combinés à l'usinage CNC, permettent de réduire les coûts lorsqu'il est possible de former la pièce brute quasiment aux dimensions finales, puis d'usiner uniquement les éléments critiques. Cette stratégie réduit l'enlèvement de matière, le temps de cycle et les contraintes de réglage sur les géométries non critiques.
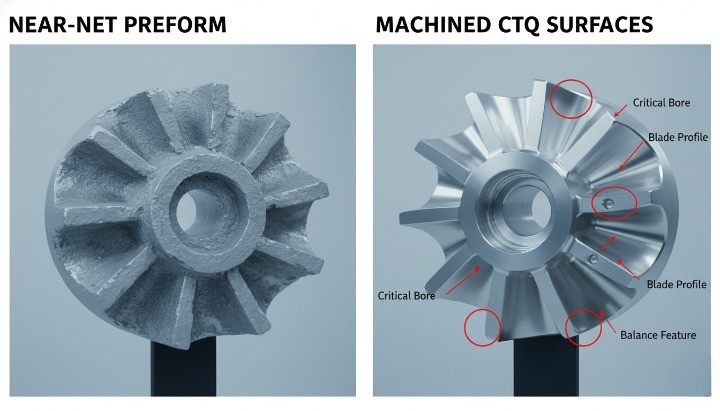
Les recommandations de la NADCA décrivent les économies d'usinage réalisées en concevant des pièces moulées plus proches de leur forme finale afin d'éliminer les opérations d'usinage, et en concevant l'outillage de manière à ce que l'usinage requis reste sur un seul plan pour permettre une configuration unique.
Vous devriez envisager le moulage sous pression ou le forgeage lorsque :
-
Le volume reste stable et la fréquence de révision diminue.
-
Cette pièce génère beaucoup de gaspillage de matière première lors de l'usinage CNC complet.
-
Vous pouvez conserver les surfaces brutes de fonderie ou de forgeage sur les zones non CTQ.
-
Il est possible d'usiner les faces d'étanchéité, les alésages et les références après formage.
Il est toujours conseillé de conserver l'usinage CNC pour les CTQ. Cette approche hybride garantit l'étanchéité, la rotation et l'alignement tout en maîtrisant le coût unitaire.
Coût total de possession : temps d’usinage, temps d’inspection, risque de rebut
Le coût total de possession d'une machine-outil CNC pour l'énergie inclut le temps d'inspection, le risque de rebut et les risques de défaillance sur site, et non pas seulement le prix unitaire. Il convient de prendre en compte l'ensemble de la chaîne de valeur : usinage, contrôle qualité, emballage, expédition, inspection à réception et retouches.
L'ASQ indique que les coûts liés à la qualité peuvent représenter 15 à 20 % du chiffre d'affaires . C'est pourquoi améliorer la stabilité des processus et clarifier les critères de qualité critiques (CTQ) est souvent plus avantageux que de négocier une simple réduction du prix unitaire. Le NIST note également que, selon certaines estimations, la maintenance des machines représente entre 15 % et 70 % du coût des biens produits , ce qui montre à quel point les temps d'arrêt et la fiabilité peuvent peser lourd dans les coûts d'exploitation des usines.
Utilisez cette liste de contrôle du coût total de possession (CTP) côté acheteur :
-
Temps d'usinage et temps de préparation par lot
-
Durée de l'inspection, format du rapport et coût de la nouvelle mesure
-
Risque de rebut et de retouche sur les fonctionnalités CTQ
-
Emballage et protection contre la corrosion pour les longs trajets maritimes
-
Coût des tests fonctionnels lorsque les fuites ou les risques pour la sécurité sont importants.
Comment choisir un fournisseur d'usinage CNC pour les pièces destinées à l'industrie énergétique ?
Le choix d'un fournisseur d'usinage CNC énergétique doit se fonder sur des preuves de ses capacités, de sa fiabilité en matière de mesures et de sa répétabilité concernant les caractéristiques critiques de qualité (CTQ). Le prix est important, certes, mais la maîtrise des CTQ l'est encore plus lorsque les fuites, les vibrations, la corrosion et les temps d'arrêt engendrent des coûts réels.
Commencez par établir une liste de contrôle. Ensuite, demandez au fournisseur de prouver chaque point à l'aide d'un échantillon provenant d'un projet similaire.
Tableau de bord de qualification des fournisseurs pour l'usinage CNC énergétique
| Catégories | À quoi ressemble le « bien » | Ce que vous devriez demander |
|---|---|---|
| Capability | Routage stable pour sceller, faire pivoter, aligner les CTQ | Liste des machines, limites de taille des pièces, exemples de photos de pièces |
| Camera d'inspection canalisation | Rapports CMM basés sur un système de référence et jauges étalonnées | Exemple de rapport CMM, liste des instruments de mesure, preuves d'étalonnage |
| Documentation | FAI clair, traçabilité, contrôle des révisions | Exemple de pack FAI, voyageur, photos d'étiquetage de lot |
| Emballage | Protection anticorrosion à toute épreuve pour votre voie maritime | Spécifications d'emballage, méthode VCI, photos des pièces emballées |
| Communication | Réponse rapide du DFM et hypothèses de devis indiquées | Notes DFM, nombre de configurations, plan d'inspection CTQ |
Liste de contrôle des capacités d'usinage CNC d'Energy : machines, dimensions, matériaux, finition
Vous devez vous assurer que le fournisseur est capable d'usiner les pièces les plus volumineuses, de respecter vos exigences de qualité les plus strictes et de réaliser une finition sans endommager les surfaces d'étanchéité. Vous devez également vérifier qu'il travaille les matériaux cibles avec une durée de vie d'outillage stable.
Utilisez cette liste de contrôle des capacités dans votre demande de devis :
-
Type de machine et capacité des axes pour votre géométrie
-
Limites de l'enveloppe de travail et approche de fixation pour la taille de votre pièce
-
Expérience des matériaux pour l'acier inoxydable, le duplex, les alliages de nickel et l'aluminium
-
Capacité de finition de surface et discipline de masquage pour les zones CTQ
-
Assistance au montage si vous avez besoin d'inserts, d'ajustements serrés ou de sous-ensembles.
Si vous achetez des composants pour l'industrie pétrolière et gazière, vous verrez souvent les acheteurs faire référence à un système de gestion de la qualité spécifique au secteur, comme la spécification API Q1. Celle-ci définit les exigences relatives aux systèmes de gestion de la qualité pour les organisations fournissant des produits à l'industrie du pétrole et du gaz naturel.
Liste de contrôle des capacités d'inspection : MMT, instruments de mesure, étalonnage, rapports
L'inspection doit être considérée comme une capacité de production essentielle. Les composants énergétiques présentent des défaillances au niveau des interfaces ; il est donc nécessaire d'effectuer des mesures qui correspondent aux données fonctionnelles et produisent des rapports reproductibles.
Utilisez cette liste de contrôle d'inspection :
-
Capacité de la machine à mesurer tridimensionnelle (MMT) pour l'alignement de la position réelle, du profil et du point de référence
-
Calibres de filetage et calibres de bouchon/bague pour filetages CTQ
-
Mesure de l'état de surface des surfaces d'étanchéité et d'usure
-
Système d'étalonnage garantissant la validité et la traçabilité des instruments de mesure
-
Un format de rapport qui reste cohérent pour tous les lots et toutes les révisions
L'ISO explique que la norme ISO/CEI 17025 aide les laboratoires d'étalonnage et d'essais à démontrer leur compétence et à produire des résultats valides. Cette norme renforce la confiance dans les travaux d'étalonnage. Elle peut servir de filtre pratique lors des achats. Si un fournisseur sous-traite l'étalonnage, vous pouvez lui demander si le laboratoire respecte la norme ISO/CEI 17025.
Règle pour l'acheteur : Vous ne devez pas accepter les déclarations de « conforme » sans preuve de mesure des faces d'étanchéité, du faux-rond et de la position exacte.
Liste de contrôle de la documentation : FAI, traçabilité, contrôle des révisions, contrôle des lots
La documentation réduit les litiges avec les fournisseurs car elle rend le processus vérifiable. Vous devriez demander un dossier complet qui relie les matériaux, l'usinage, le contrôle et l'expédition à la révision exacte commandée. Vous pouvez également vérifier la crédibilité du fournisseur en consultant ses certificats et sa documentation qualité , notamment les certifications relatives au contrôle, à la maîtrise des processus et à la traçabilité.
Utilisez cette liste de vérification de la documentation :
-
Dessin en bulles avec résultats mesurés pour chaque exigence
-
Liste des CTQ et méthode de mesure pour chaque CTQ
-
Certificat de conformité du matériau et numéro de lot
-
Règles de contrôle des révisions pour les modifications ECO et les déclencheurs de re-FAI
-
Plan de contrôle des lots et de marquage des pièces qui résiste à la finition
La norme ISO 9001 spécifie les exigences relatives à la mise en place et au maintien d'un système de management de la qualité, incluant la maîtrise des processus et l'amélioration continue. De nombreux acheteurs la considèrent comme une exigence minimale en matière de SMQ. Pour les chaînes d'approvisionnement du secteur pétrolier et gazier, la spécification API Q1 définit les exigences spécifiques au secteur en matière de SMQ.
Règle pour l'acheteur : Vous devez exiger une traçabilité pour toute pièce où la corrosion, la pression ou l'exposition aux risques présentent un risque.
Emballage à l'exportation et protection contre la corrosion pour les projets énergétiques mondiaux
Le transport maritime à l'exportation peut engendrer des défauts cachés. Une surface d'étanchéité parfaitement étanche peut arriver rayée. Un alésage propre peut arriver rouillé. Il est essentiel de qualifier l'emballage dès la fabrication, notamment pour les longs transports maritimes et les périodes de stockage.
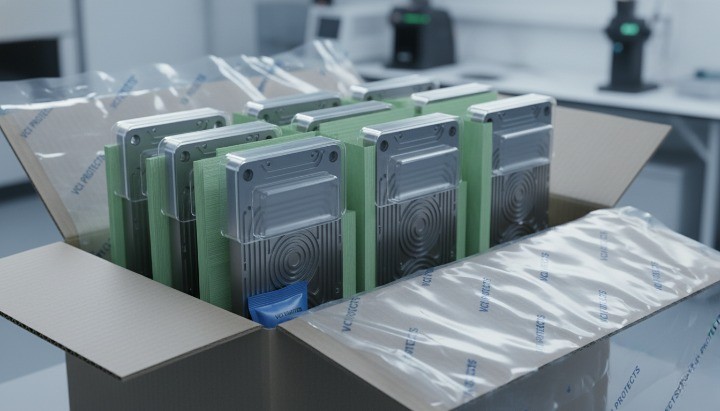
Utilisez cette liste de contrôle d'emballage pour les pièces usinées CNC énergétiques :
-
Protéger les faces d'étanchéité et les pastilles de référence avec des protections rigides.
-
Utiliser un inhibiteur de corrosion en phase vapeur (VCI) ou un traitement anticorrosion équivalent pour les pièces ferreuses.
-
Pièces séparées pour éviter le contact métal sur métal et le frottement
-
Étiquetez clairement les lots et assurez-vous que le paquet de certificats soit aligné avec le lot.
-
Définir les hypothèses relatives à la durée de stockage et à l'exposition à l'humidité
La norme ASTM D3951 définit les exigences minimales relatives à l'emballage commercial des fournitures et des équipements et sert largement de référence en matière d'emballage structuré. Pour une protection renforcée lors du stockage à long terme, de nombreuses organisations se réfèrent aux pratiques d'emballage militaires, telles que la norme MIL-STD-2073, pour les articles destinés aux systèmes de distribution militaires.
Communication des demandes de devis et retours d'information sur la fabrication pour des lancements plus rapides et plus propres
Il est important d'évaluer un fournisseur à sa communication avant même le début de la production. Un bon fournisseur pose rapidement les questions relatives aux critères de qualité et de performance (CTQ), propose un système de référence stable et expose clairement les hypothèses de son devis.
Utilisez cette liste de contrôle de communication pour les demandes de devis :
-
Le fournisseur reformule les CTQ avec ses propres mots
-
Le fournisseur indique le nombre de configurations et les données clés par configuration.
-
Le fournisseur signale les fonctionnalités à haut risque et propose des modifications DFM.
-
Le fournisseur précise le périmètre de l'inspection et le format du rapport dans le devis.
-
Le fournisseur confirme la finition, le masquage et la manutention pour les zones CTQ.
Règle pour l'acheteur : Les devis vagues doivent être considérés comme un risque. Si le fournisseur ne peut pas préciser comment il compte maîtriser et mesurer les CTQ (critères de qualité critiques), il faut s'attendre à des écarts, des reprises et des retards.
Liste de contrôle pour la demande de devis d'usinage CNC énergétique
Une demande de devis (RFQ) claire et précise pour l'usinage CNC élimine les incertitudes. Il est essentiel de définir par écrit les critères de qualité critiques (CTQ), les matériaux, les finitions, les preuves d'inspection et les hypothèses d'expédition. Vous obtiendrez ainsi des devis fiables, une conception pour la fabrication (DFM) plus rapide et moins de mauvaises surprises lors de la réception du premier article.
Fichiers CAO, dessins et spécifications CTQ pour des devis précis d'usinage CNC
Vous devez envoyer les fichiers appropriés dès le premier courriel. Les devis varient en fonction des références, des tolérances ou du résultat de surface souhaité par les fournisseurs.
Veuillez inclure les fichiers RFQ suivants :
-
Fichier CAO 3D (STEP de préférence) et dessin 2D (PDF) avec le même identifiant de révision
-
Dessin annoté ou liste CTQ mettant en évidence les fonctions de scellement, de rotation et d'alignement
-
Système de référence correspondant à l'assemblage et à l'inspection
-
Contexte d'assemblage ou références des pièces d'accouplement pour les interfaces critiques
-
Des remarques particulières concernant l'ébavurage, le nettoyage ou les zones d'esthétique
Utilisez cette ligne d'en-tête CTQ dans votre demande de devis :
-
Points critiques pour la qualité (CTQ) : surfaces et rainures d’étanchéité, ajustements rotatifs et faux-rond, références d’alignement et position réelle, surfaces critiques pour la corrosion
Si vous souhaitez un rapport de type FAI, vous pouvez vous référer aux exigences de documentation largement utilisées, telles que la norme AS9102 pour la documentation structurée d'inspection du premier article.
Spécifications des matériaux et exigences de finition de surface pour les composants énergétiques
Vous devez préciser la nuance, l'état et les zones de finition. Les fournisseurs peuvent usiner l'inox de dix manières différentes. Il vous faut un objectif clair.
Champs relatifs aux matériaux que vous devez remplir :
-
Qualité et norme du matériau (exemple : 316L, 2205 duplex, 4140, 6061-T6)
-
État et fenêtre de traitement thermique, le cas échéant
-
Environnement corrosif (chlorure offshore, milieu corrosif, milieu humide, intérieur)
-
Zones de finition de surface : zone d'étanchéité, zone d'usure, cosmétique, non critique
Terminez les champs que vous devez remplir :
-
Indications de rugosité de surface sur les surfaces d'étanchéité et d'usure
-
Type de revêtement ou d'anodisation, plage d'épaisseur si vous la contrôlez, et zones de masquage
-
Règles de manipulation des faces d'étanchéité et des plaques de référence
Si votre projet utilise une notation formelle de l'état de surface, la norme ISO 1302 définit comment indiquer cet état de surface dans la documentation technique du produit. Si vous utilisez la cotation géométrique et tolérancement (GD&T) pour contrôler la répétabilité des assemblages, la norme ISO 1101 définit le langage symbolique et les règles d'interprétation.
Exigences d'inspection et dossier de documentation pour les composants énergétiques
Vous devez exiger des preuves correspondant au mode de défaillance. Une pièce soumise à pression doit être traçable et avoir fait l'objet d'essais. Un support doit présenter une planéité et un positionnement corrects.
Choisissez ce dont vous avez besoin dans cette liste :
-
Rapport d'inspection du premier article avec schéma annoté.
-
Rapport CMM pour les références, la position réelle et le profil
-
Résultats de rugosité de surface pour les surfaces d'étanchéité et d'usure
-
Enregistrements de calibre de filetage pour les filetages CTQ
-
Certificats de matériaux avec traçabilité du numéro de coulée
-
Rapports de tests d'étanchéité ou de pression lorsque l'intégrité du joint est un facteur de risque
-
Rapports CND lorsque le risque de fissures est important
Si vous souhaitez définir un référentiel de systèmes de management de la qualité (SMQ), la norme ISO 9001 spécifie les exigences relatives à la mise en place et au maintien d'un tel système. Si vous achetez des composants pour la chaîne d'approvisionnement pétrolière et gazière, la spécification API Q1 définit les exigences en matière de SMQ pour les entreprises fournissant des produits à l'industrie pétrolière et gazière.
Quantité, délai de livraison, emballage et expédition : autant d'éléments essentiels à une planification stable.
Il convient d'intégrer la logistique à la qualité. La corrosion, les bosses et les dommages à la surface d'étanchéité surviennent souvent après l'inspection finale.
Éléments de planification que vous devriez fournir :
-
Estimation du volume annuel et cadence des commandes
-
Délai cible et dates limites pour les essais en usine (FAT) ou la mise en service du site
-
Règles d'emballage : protection du visage, séparateurs, protection antirouille, étiquetage
-
Voie d'expédition : aérienne ou maritime, pays de destination et exigences en matière de documentation douanière
-
Durée de stockage après arrivée et attentes en matière d'exposition à l'humidité
Si vous souhaitez une norme de base reconnue en matière d'emballage, la norme ASTM D3951 établit des exigences minimales pour l'emballage commercial des fournitures et des équipements (à l'exclusion des matières dangereuses).
Si vous vous approvisionnez en composants de systèmes de stockage d'énergie qui doivent respecter les normes de sécurité, la norme UL 9540 fournit une base pour la sécurité au niveau du système des systèmes et équipements de stockage d'énergie.
QFP
Quelles pièces énergétiques sont les mieux adaptées à l'usinage CNC ?
L'usinage CNC est la solution idéale lorsque la fonction dépend de l'étanchéité, de la rotation ou d'un alignement précis. Il est recommandé pour les pièces exigeant des dimensions précises et un contrôle répétable.
Exemples typiques :
-
Corps de vannes, collecteurs, blocs d'étanchéité et interfaces de ports
-
Caractéristiques des arbres, des accouplements, des ajustements de paliers et des équipements rotatifs
-
Corps de pompe, pièces d'usure et alésages de précision
-
Boîtiers d'instruments, supports de capteurs et fixations critiques pour l'alignement
-
Pièces prototypes et pièces produites en petite série qui seront modifiées après les essais
Il convient d'envisager des itinéraires hybrides lorsque le volume de trafic augmente et que la géométrie reste stable.
Comment réduire les coûts des composants énergétiques usinés par CNC ?
Vous réduisez les coûts en limitant les tolérances aux seuls critères critiques de qualité (CTQ), en diminuant le nombre de réglages et en simplifiant l'inspection. Le nombre de réglages doit être considéré comme une variable de coût que vous pouvez réduire dès la conception.
Utilisez ces outils de contrôle des coûts :
-
Marquer les CTQ et assouplir les surfaces non fonctionnelles
-
Combiner les faces pour que l'atelier puisse usiner les CTQ avec moins de brides
-
Évitez les outils à poches extrêmement profondes et à longue portée
-
Standardisez les fils de discussion et évitez les formulaires personnalisés inutiles.
-
Définir le périmètre d'inspection des CTQ au lieu d'exiger de « tout mesurer ».
Vous devriez également demander un devis précisant le nombre d'installations et les livrables d'inspection.
Quelles sont les tolérances réalistes pour les pièces usinées CNC à énergie ?
Les tolérances réalistes dépendent du type de caractéristique, du matériau, des dimensions de la pièce et de la méthode de contrôle. Il convient de définir la tolérance en fonction de sa fonction, et non par habitude.
Utilisez cette approche pratique :
-
Imposer les exigences les plus strictes aux faces d'étanchéité, aux ajustements rotatifs et aux références d'alignement.
-
Utilisez le GD&T pour contrôler l'assemblage, et non seulement les dimensions individuelles.
-
Maintenir les surfaces libres et les faces cosmétiques dans les tolérances d'atelier standard.
-
Demandez au fournisseur de proposer le plan de tolérance au risque le plus faible lors de la phase de conception pour la fabrication (DFM).
Si vous vous appuyez sur le GD&T pour cela, la norme ISO 1101 fournit l'ensemble de règles pour spécifier et interpréter les tolérances géométriques.
Quels rapports d'inspection dois-je demander pour l'usinage CNC énergétique ?
Vous devez exiger des rapports d'inspection qui attestent des CTQ (critères critiques de qualité) par des données de référence et une traçabilité. Une simple déclaration de conformité est insuffisante pour les interfaces d'étanchéité et d'alignement.
Un pack solide comprend généralement :
-
Rapport de type FAI avec schémas détaillés.
-
Rapport CMM pour la position réelle, le profil et l'alignement du datum
-
La rugosité de surface résulte des surfaces d'étanchéité et d'usure
-
Enregistrements de calibre de filetage pour les filetages CTQ
-
Certificats de matériaux avec traçabilité du numéro de coulée
-
Enregistrements des tests d'étanchéité ou de pression lors de l'étanchéité des véhicules à risque
Si vous souhaitez un modèle de documentation FAI structuré, la norme AS9102 établit les exigences de documentation pour l'inspection du premier article.
Comment sélectionner un fournisseur d'usinage CNC pour les pièces pétrolières et gazières ?
Pour qualifier un fournisseur d'usinage pour l'industrie pétrolière et gazière, il faut se baser sur la maîtrise des processus, la traçabilité et la conformité aux normes, et non sur de simples promesses. Il convient de vérifier que le fournisseur est capable de reproduire un processus stable et de mesurer les indicateurs clés de performance (CTQ) avec des preuves tangibles.
Utilisez cette liste de contrôle des qualifications pour le secteur pétrolier et gazier :
-
Preuve d'un système de gestion de la qualité contrôlé et conforme aux exigences de la spécification API Q1
-
Expérience des composants de contrôle de pression et des pratiques standard dans le contexte de la spécification API 6A
-
Traçabilité depuis la coulée de la matière première jusqu'au lot fini et enregistrement des contrôles
-
Capacité de test d'étanchéité ou de pression lorsque les limites de pression s'appliquent
-
Emballage transparent et protection anticorrosion adaptés aux longs trajets maritimes
Vous devriez demander un exemple de dossier de documentation provenant d'un projet similaire avant de confier la production.
Conclusion
L'usinage CNC à haute efficacité énergétique est optimal lorsque les caractéristiques critiques ( étanchéité, rotation, alignement et résistance à la corrosion) sont préservées , puis que la conformité est démontrée par l'inspection CMM , les rapports FAI et la traçabilité des matériaux . Vous pouvez réduire les délais et les rebuts en diminuant les temps de réglage, en maîtrisant les références et en appliquant un usinage CNC de haute précision uniquement aux surfaces d'étanchéité, aux ajustements rotatifs et aux éléments d'alignement. Une liste de contrôle claire pour une demande de devis d'usinage CNC à haute efficacité énergétique vous aide également à comparer l'usinage CNC, le moulage sous pression et le forgeage en tenant compte du coût total.
Si vous souhaitez une analyse DFM réalisée par des ingénieurs pour vos composants énergétiques et un devis clair, veuillez partager ici vos plans, votre liste CTQ, vos exigences en matière de matériaux et de finition de surface, ainsi que vos attentes concernant votre dossier d'inspection.