


Le contrôle par machine à mesurer tridimensionnelle (MMT) est essentiel à la qualité des pièces usinées CNC de haute précision. Chez HM , cet article se concentre sur le processus de contrôle par MMT des pièces CNC, en expliquant son importance et comment il contribue à la fiabilité de la production.
Face à la complexité croissante des composants CNC et au resserrement des tolérances, les méthodes d'inspection traditionnelles peinent souvent à détecter les défauts géométriques qui affectent l'assemblage, l'étanchéité et les performances à long terme. De nombreux problèmes de qualité n'apparaissent qu'après la mise en production ou l'assemblage des pièces, engendrant des retards coûteux, des retouches et des litiges entre acheteurs et fournisseurs.
Vous apprendrez ici quand l'inspection par machine à mesurer tridimensionnelle (MMT) est réellement nécessaire, comment elle contrôle les risques liés aux tolérances et comment utiliser les résultats de la MMT pour protéger la qualité, les coûts et les délais de livraison dans les projets d'usinage CNC.
Pourquoi l'inspection par machine à mesurer tridimensionnelle (MMT) est-elle essentielle dans l'usinage CNC ?
L'inspection par machine à mesurer tridimensionnelle (MMT) est essentielle en usinage CNC car elle vérifie les dimensions complexes et les tolérances géométriques et dimensionnelles (GD&T) avec une précision traçable , garantit le bon fonctionnement des assemblages et détecte les problèmes bien avant qu'ils n'entraînent des rebuts, des retouches ou des retours clients. Intégrée à un processus structuré de contrôle qualité en usinage CNC , une stratégie MMT bien conçue transforme l'inspection, d'un goulot d'étranglement, en un mécanisme de contrôle qui stabilise la qualité, les coûts et les délais de production, du prototypage à la production en série.
Contrôle du risque de tolérance et de l'ajustement fonctionnel
Pour de nombreux projets d'usinage CNC, le véritable risque ne réside pas dans la conformité d'une seule dimension aux spécifications, mais dans la garantie d'un ajustement fonctionnel optimal de l'ensemble des éléments . Les tolérances de position, de planéité, de parallélisme et de profil interagissent entre de multiples références et opérations. Un pied à coulisse ou un micromètre ne peut appréhender qu'une partie de cette situation à la fois.
Une machine à mesurer tridimensionnelle (MMT) crée un modèle 3D complet de la pièce mesurée , en capturant de nombreux points sur chaque surface et détail. Elle compare ensuite ce nuage de points au modèle CAO ou aux exigences du dessin, y compris les spécifications géométriques et de tolérancement (GD&T). Grâce à cette méthode, vous pouvez :
-
Quantifier l'erreur de position réelle des trous et des fentes par rapport aux références fonctionnelles.
-
Évaluer la planéité et le parallélisme sur l'ensemble des faces, et non pas seulement en quelques points.
-
Évaluer les profils des surfaces qui contrôlent l'étanchéité, le mouvement ou les performances optiques.
L'inspection par machine à mesurer tridimensionnelle (MMT) de pièces CNC critiques ne se limite pas à la vérification de quelques dimensions. Elle garantit le bon fonctionnement de la pièce dans l'assemblage , qu'il s'agisse d'une articulation de robot, d'un carter de boîte de vitesses ou d'un dispositif médical. Ceci réduit directement les risques de défauts d'alignement, de vibrations, de fuites, d'usure prématurée ou de bruits parasites dans le produit final.

Du point de vue du processus, les données de la MMT fournissent également un retour d'information directionnel . Elles permettent de visualiser non seulement si une dimension est hors tolérance, mais aussi dans quelle direction et de quelle valeur. Cela facilite grandement le travail des ingénieurs et des machinistes pour ajuster les corrections d'outils, les stratégies de bridage ou les paramètres de coupe, au lieu de procéder par tâtonnements. Au fil du temps, cette boucle de rétroaction devient un outil puissant pour améliorer la capabilité du processus (Cp, Cpk) et réduire la variabilité.
Limites du contrôle manuel des pièces CNC de précision
Les outils de contrôle manuels conservent leur utilité. Les pieds à coulisse, les micromètres et les comparateurs de hauteur sont rapides, peu coûteux et idéaux pour les pièces simples et à faible risque. Leur limite réside dans leurs difficultés lorsque les tolérances sont serrées, les pièces complexes ou le volume de contrôle important.
Plusieurs contraintes apparaissent rapidement dans les projets réels :
-
Couverture limitée : les opérateurs mesurent généralement un petit sous-ensemble de dimensions, souvent seulement celles qui sont faciles d'accès.
-
Variation de l'opérateur : les différences de perception, d'alignement et de lecture peuvent introduire une erreur de mesure importante, en particulier sur les pièces souples ou à parois minces.
-
Absence de lien fiable avec le GD&T : les outils manuels peuvent fournir des dimensions linéaires, mais pas une évaluation complète de la position, du faux-rond ou du profil par rapport à une structure de référence.
-
Faible traçabilité : les relevés manuels se retrouvent souvent sous forme de notes manuscrites ou de simples feuilles de calcul, ce qui rend difficile l'analyse des tendances et des causes profondes.
À mesure que les conceptions deviennent plus compactes et multifonctionnelles, on observe une intégration accrue de fonctionnalités dans des volumes réduits , souvent grâce à l'utilisation de matériaux mixtes et à de multiples opérations. Dans ce contexte, se fier uniquement à une inspection manuelle revient à vérifier un assemblage 3D complexe à l'aide d'un simple dessin 2D : on risque de passer à côté d'un détail important.
À l'inverse, une machine à mesurer tridimensionnelle (MMT) applique des forces de palpage constantes, un mouvement contrôlé et des échelles étalonnées . Elle peut exécuter automatiquement la même procédure de mesure des centaines, voire des milliers de fois, avec une traçabilité aux normes métrologiques internationales. Cela ne supprime pas l'inspection manuelle, mais établit une distinction claire : utiliser les outils manuels pour les contrôles simples et réserver la MMT aux éléments critiques en termes de tolérance ou à haut risque.
Impact de l'inspection CMM sur les coûts, la qualité et les délais de livraison
À première vue, l'inspection par machine à mesurer tridimensionnelle (MMT) peut sembler n'être qu'un simple poste de dépense. Les machines sont onéreuses, la programmation est chronophage et chaque cycle de la MMT immobilise de précieuses minutes de capacité. Cependant, si l'on considère le coût total de la qualité , la situation change rapidement.
De nombreuses études montrent que le coût d'une qualité médiocre en production peut représenter entre 5 % et 35 % du chiffre d'affaires total , en raison des rebuts, des retouches, du tri, des arrêts de ligne et des retours clients. Même une légère réduction des retouches et des défauts peut facilement compenser le coût d'un contrôle CMM performant. Par exemple :
-
La détection d'un défaut de perçage lors du contrôle CMM du premier article peut éviter qu'un lot entier ne soit mis au rebut.
-
L'utilisation des tendances CMM pour corriger l'usure des outils permet d'allonger les périodes de production stable , réduisant ainsi les temps d'arrêt imprévus et les ajustements urgents.
-
Fournir aux clients des rapports CMM structurés peut réduire les inspections à réception, les litiges et les refacturations de leur côté.
Du point de vue de la livraison, les retouches et le tri non planifiés constituent les véritables fléaux des délais . Un atelier qui expédie les pièces « à temps » mais qui fait ensuite face à des retours ou des non-conformités importants subira des perturbations répétées de son planning. Le contrôle basé sur une machine à mesurer tridimensionnelle (MMT) contribue à stabiliser le processus en amont, réduisant ainsi le nombre de lots nécessitant des interventions d'urgence en fin de chaîne. Il en résulte des expéditions plus prévisibles et une meilleure ponctualité.
Il y a aussi un aspect stratégique. Choisir un fournisseur de machines à mesurer tridimensionnelles (MMT) ne se limite pas à l'achat de temps machine. C'est aussi bénéficier de son expertise en matière de mesure et de sa culture de la qualité . Un fournisseur doté de MMT modernes, d'une certification ISO 10360 et d'un personnel de métrologie qualifié démontre son sérieux en matière de contrôle dimensionnel. Cela réduit les risques liés à votre fournisseur et renforce la réputation de vos produits.
En bref, l'inspection par machine à mesurer tridimensionnelle est essentielle dans l'usinage CNC car elle convertit l'incertitude dimensionnelle en données objectives et traçables , ce qui réduit le risque lié aux tolérances, favorise l'ajustement fonctionnel et protège à la fois les coûts et les délais de livraison tout au long du cycle de vie d'un projet.
Qu’est-ce que l’inspection CMM pour les pièces usinées CNC ?
Le contrôle par machine à mesurer tridimensionnelle (MMT) des pièces usinées CNC est un processus de mesure et de vérification 3D qui utilise une MMT pour évaluer la conformité d'une pièce à ses exigences dimensionnelles et de tolérancement géométrique et dimensionnel (GD&T). Au lieu de contrôler quelques dimensions isolées, le contrôle par MMT capture des données spatiales sur de multiples caractéristiques et surfaces, puis compare ces données au dessin ou au modèle CAO. Ceci le rend particulièrement précieux pour les pièces CNC de précision où la géométrie, l'alignement et les relations fonctionnelles sont aussi importants que les dimensions.
Concrètement, l'inspection par machine à mesurer tridimensionnelle (MMT) fournit des résultats de mesure objectifs, reproductibles et traçables . Elle permet de faire le lien entre la conception et la réalité de la fabrication et permet aux ingénieurs et aux acheteurs de confirmer que les pièces s'assembleront, se déplaceront, seront étanches ou supporteront une charge comme prévu.
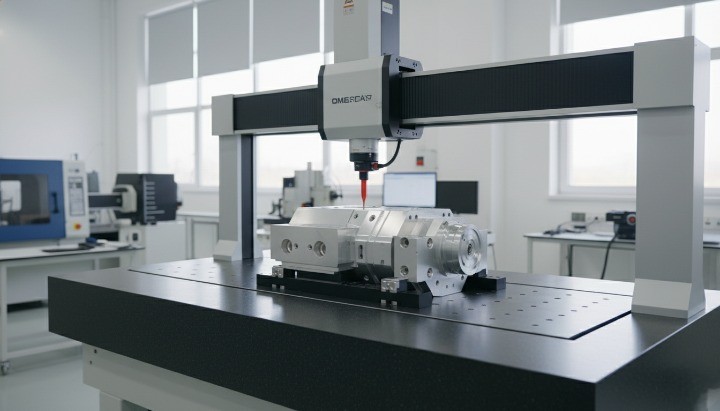
Que signifie CMM dans le secteur manufacturier ?
CMM signifie Machine à Mesurer par Coordonnées . En fabrication, il s'agit d'un système à commande numérique qui détermine les coordonnées exactes de points sur une pièce dans un espace tridimensionnel, généralement défini par les axes X, Y et Z.
Un système CMM typique se compose de :
-
Une structure mécanique de précision (pont, portique ou bras)
-
Un système de palpage (à déclenchement tactile ou à sonde de balayage)
-
échelles linéaires et contrôle de mouvement
-
Logiciel de métrologie dédié
La machine mesure des points à la surface d'une pièce, soit par contact physique avec une sonde, soit par balayage continu. Le logiciel calcule ensuite les dimensions, les erreurs de forme et les caractéristiques GD&T à partir de ces points. Conformément aux normes de métrologie ISO, la précision et la répétabilité de la machine à mesurer tridimensionnelle (MMT) sont vérifiées par un étalonnage et des conditions environnementales contrôlés , garantissant ainsi des résultats cohérents et traçables.
Pour l'usinage CNC, c'est important car la plupart des pièces sont conçues numériquement. Une machine à mesurer tridimensionnelle (MMT) joue le rôle de l'instrument de mesure des machines CNC , en traduisant la géométrie physique en données numériques que les ingénieurs peuvent analyser et utiliser de manière fiable.
Inspection par machine à mesurer tridimensionnelle (MMT) vs mesure dimensionnelle traditionnelle
Les méthodes de mesure dimensionnelle traditionnelles reposent sur des outils manuels ou semi-manuels tels que les pieds à coulisse, les micromètres, les comparateurs de hauteur, les comparateurs d'alésage et les comparateurs optiques. Ces outils sont efficaces pour les contrôles de base, mais leurs performances sont clairement limitées lorsqu'ils sont appliqués à des pièces modernes usinées par commande numérique.
La différence fondamentale est que la mesure manuelle capture les dimensions individuelles , tandis que l'inspection par MMT évalue la géométrie en tant que système.
| Aspect | Mesure traditionnelle | Inspection CMM |
|---|---|---|
| Étendue de la mesure | dimensions ou caractéristiques uniques | Géométrie 3D complète et relations entre les entités |
| Capacité GD&T | Très limité | Évaluation complète de la position, du profil, de la course et de la forme |
| Répétabilité | Dépendant de l'opérateur | Hautement répétable et contrôlé par logiciel |
| Sortie de données | Notes manuelles ou simples enregistrements | Rapports numériques avec traçabilité |
| Pertinence | Pièces simples, tolérances larges | Pièces complexes, tolérances serrées |
Les outils manuels conservent un rôle important en atelier. Ils sont rapides, flexibles et économiques pour les contrôles rapides et les caractéristiques simples. Cependant, dès que les pièces présentent des tolérances serrées, plusieurs références, des relations angulaires ou des surfaces complexes , les outils manuels peinent à fournir des résultats fiables.
L'inspection par machine à mesurer tridimensionnelle (MMT) comble cette lacune en :
-
Mesure des caractéristiques par rapport à un système de référence défini
-
Vérification des relations fonctionnelles entre les fonctionnalités
-
Obtenir des résultats constants indépendamment des compétences de l'opérateur
Pour les pièces usinées CNC qui doivent s'assembler avec précision ou fonctionner sous charge, le contrôle par machine à mesurer tridimensionnelle (MMT) n'est pas une méthode de mesure de luxe, mais une exigence fonctionnelle . Il permet aux équipes d'ingénierie de passer du simple contrôle des dimensions à la vérification de la géométrie critique pour la performance , ce qui est le véritable objectif du contrôle qualité dans la fabrication de précision.
Processus d'inspection CMM pour les pièces CNC – Étape par étape
Un processus d'inspection CMM robuste pour les pièces CNC suit une séquence structurée et reproductible . On part de la conception, on définit le positionnement de la pièce, on choisit une stratégie de mesure, on acquiert les données et enfin, on les exploite pour prendre des décisions. Lorsque chaque étape est clairement définie, l'inspection CMM devient une composante prévisible de votre processus qualité , et non un outil de dépannage ponctuel.

Étape 1 – Examen des dessins, des tolérances et des GD&T
La première étape consiste à comprendre ce qu'il faut prouver, et non ce qui est facilement mesurable. Cela implique de commencer par le dessin technique et les spécifications géométriques et de tolérancement (GD&T) définies selon des normes telles que ASME Y14.5 ou ISO 1101. Pour les composants de précision usinés CNC , cet examen est essentiel pour identifier les caractéristiques critiques pour le fonctionnement, la sécurité et l'assemblage, et celles qui sont secondaires.
À cette étape, vous :
-
Mettre en évidence les caractéristiques critiques pour la qualité (CTQ) telles que les positions d'alésage, les surfaces d'étanchéité et les faces d'alignement.
-
Examiner les types et les niveaux de tolérance, notamment la position, la planéité, le parallélisme et le profil.
-
Clarifier le système de référence et son lien avec les conditions réelles d'assemblage.
Cette revue est également le moment idéal pour harmoniser l'ingénierie, la qualité et la production. Si une tolérance est techniquement correcte mais pratiquement impossible à mesurer , il convient d'ajuster le plan avant la découpe. Cela évite les désaccords ultérieurs et garantit que le programme de mesure tridimensionnelle reflète la conception réelle et non des estimations.

Étape 2 – Définition du système de référence et configuration de la pièce
Une fois les éléments à mesurer identifiés, il faut déterminer comment maintenir et positionner la pièce . C'est là qu'interviennent la définition des références et le montage. Une bonne stratégie de référence reflète la manière dont la pièce sera contrainte dans l'assemblage final, et non pas seulement ce qui est pratique sur la table de la machine à mesurer tridimensionnelle (MMT).
En pratique, vous :
-
Sélectionnez les références primaires, secondaires et tertiaires qui correspondent aux points de montage ou d'alignement réels.
-
Concevoir ou choisir un dispositif de fixation qui supporte la pièce sans la déformer.
-
Assurez-vous d'un positionnement et d'un serrage répétables afin que chaque pièce revienne à la même position dans le volume de mesure.
Une stratégie de référence imprécise peut engendrer des erreurs systématiques. Par exemple, si le positionnement se fait sur une surface rugueuse ou instable au lieu de la référence fonctionnelle réelle, vous observerez une « variation » en réalité liée au dispositif de fixation. À l’inverse, un montage robuste permet à la machine à mesurer tridimensionnelle (MMT) d’ établir un système de coordonnées stable , garantissant ainsi la pertinence de toutes les mesures ultérieures.

Étape 3 – Sélection de la sonde et stratégie de mesure
Une fois la pièce positionnée, vous définissez la manière dont la machine à mesurer tridimensionnelle (MMT) va entrer en contact avec la géométrie ou la scanner . Le choix du palpeur et la stratégie de mesure influent directement sur la précision, le temps de cycle et la robustesse.
Les décisions clés comprennent :
-
Choisir entre des sondes à déclenchement tactile pour des points discrets et des sondes de balayage pour des données haute densité sur des profils ou des surfaces de forme libre.
-
Choisir la longueur du stylet et la taille de la pointe pour atteindre les détails profonds sans déviation excessive.
-
Définir des motifs de points sur chaque élément pour capturer la forme et l'orientation, et pas seulement la taille.
Vous déterminez également la séquence de mesure . Généralement, vous mesurez d'abord les références, puis vous procédez aux mesures des caractéristiques critiques dans un ordre logique qui tient compte des dépendances. Par exemple, vous pouvez mesurer l'alésage d'un palier après avoir vérifié la face qui définit sa position axiale. Une stratégie claire réduit les déplacements inutiles et minimise le risque de collisions, tout en vous fournissant suffisamment de points pour formuler des conclusions statistiquement fiables.

Étape 4 – Exécution des mesures et acquisition des données
Une fois le programme défini, vous passez à l'exécution proprement dite des mesures . La machine à mesurer tridimensionnelle (MMT) suit la trajectoire programmée, effectue des contacts ou des scans des surfaces et enregistre les coordonnées des points par rapport au système de référence établi.
Lors de l'exécution, vous :
-
Charger la pièce selon la méthode de fixation définie.
-
Lancez le programme approprié et vérifiez l'état d'étalonnage de la sonde.
-
Surveillez attentivement le premier passage pour confirmer les dégagements et la couverture des points.
La machine collecte ensuite des ensembles de coordonnées 3D le long de chaque élément. Le logiciel convertit ces points en éléments géométriques tels que des cercles, des plans, des cylindres et des profils. À cette étape, la stabilité et l'environnement sont essentiels. Il est important de maintenir une température contrôlée et de faibles vibrations afin que la machine et la pièce restent dans leurs conditions spécifiées, ce qui garantit des données reproductibles et traçables.
Avec le temps, une grande partie de cette étape peut être automatisée. Les pièces peuvent être mises en file d'attente, les programmes peuvent être sélectionnés par code QR ou par numéro de pièce, et les opérateurs peuvent se concentrer sur le chargement et le déchargement pendant que la machine à mesurer tridimensionnelle exécute la procédure de manière constante.

Étape 5 – Évaluation des données et résultats de l’inspection
La dernière étape consiste à transformer les données de mesure brutes en décisions claires et en documentation exploitable . Le logiciel de la machine à mesurer tridimensionnelle (MMT) compare les caractéristiques mesurées à la géométrie nominale et aux tolérances spécifiées, puis présente les résultats dans un format structuré.
Dans cette étape, vous :
-
Examinez les principaux résultats tels que la taille, la position, la planéité et les écarts de profil.
-
Vérifier le statut de réussite/échec des fonctionnalités CTQ et l'état général des pièces.
-
Analyser les tendances sur plusieurs parties pour détecter les dérives ou les changements de processus.
Les résultats peuvent aller d'un rapport concis d'inspection du premier article (FAI) pour une nouvelle référence à des rapports d'inspection d'échantillons en cours de production. Il est recommandé de maintenir la traçabilité des rapports (références, niveaux de révision et conditions de mesure ) afin de garantir la fiabilité des données lors des investigations ultérieures.
Vous pouvez également intégrer les données CMM dans les systèmes de contrôle statistique des processus (SPC). Dans ce cas, l'inspection CMM devient bien plus qu'un simple contrôle de conformité. Elle contribue à l'amélioration continue , vous aidant à ajuster les programmes CNC, les outils et les dispositifs de fixation avant que les non-conformités n'atteignent le client.

Rapports d'inspection CMM pour les projets d'usinage CNC
Les rapports d'inspection CMM constituent le résultat final et le plus visible de l'ensemble du processus d'inspection . Pour les projets d'usinage CNC, ces rapports traduisent des mesures géométriques complexes en décisions claires de conformité/non-conformité, permettant ainsi aux ingénieurs, aux équipes qualité et aux acheteurs d'agir en conséquence. Un rapport CMM bien structuré ne se contente pas de confirmer la conformité ; il renforce la confiance dans la compréhension par le fournisseur des spécifications du dessin, la maîtrise des variations et sa capacité à assurer une production stable dans le temps.

Éléments clés d'un rapport CMM professionnel
Un rapport d'inspection CMM professionnel suit une structure logique et traçable . Il permet à toute personne consultant le document de comprendre rapidement ce qui a été mesuré, comment cela a été mesuré et si les résultats sont conformes aux exigences. Cette clarté est essentielle lorsque les données d'inspection circulent entre entreprises, pays et fuseaux horaires.
Un rapport CMM de haute qualité doit au minimum inclure :
-
Identification de la pièce : numéro de pièce, niveau de révision, matériau et référence du dessin.
-
Étendue de l'inspection : le rapport couvre-t-il l'inspection sur le premier niveau (FAI), l'inspection par échantillonnage ou l'inspection à 100 % ?
-
Cadre de référence des systèmes de données : systèmes de données primaires, secondaires et tertiaires clairement définis.
-
Liste des fonctionnalités : chaque dimension mesurée ou indication GD&T est associée au dessin.
-
Valeurs nominales, réelles et d'écart : affichées numériquement, et non pas seulement réussite/échec.
-
Limites et statut de tolérance : indication claire des résultats conformes ou non conformes.
Les rapports bien rédigés documentent également les conditions de mesure , telles que l'identifiant de la machine, la configuration de la sonde et la date d'inspection. Ces informations garantissent la traçabilité et sont souvent exigées lors des audits ou dans les secteurs réglementés.
Pour les pièces complexes, de nombreux fournisseurs ajoutent des cartes de déviation colorées ou des représentations graphiques. Ces supports visuels permettent aux ingénieurs de repérer immédiatement les déviations et de déterminer si elles sont aléatoires ou directionnelles. Utilisés correctement, ils accélèrent l'analyse des causes profondes et le retour d'information sur la conception.

Comment interpréter les résultats d'inspection CMM ?
La bonne interprétation d'un rapport CMM ne se limite pas à cocher des cases vertes ou rouges. L'objectif est de comprendre les risques, les tendances et l'impact fonctionnel , et non pas seulement la conformité d'une pièce.
Lors de l'analyse des résultats, commencez par les caractéristiques critiques pour la qualité . Examinez la proximité des valeurs réelles par rapport aux limites de tolérance. Une caractéristique qui passe de justesse peut présenter un risque en production, notamment en cas d'usure d'outils ou d'effets thermiques. Des résultats systématiquement biaisés d'un côté de la plage de tolérance indiquent souvent des problèmes d'alignement des dispositifs de fixation ou du processus , et non une variation aléatoire.
Ensuite, examinez attentivement les résultats GD&T. Concernant la position, le profil ou la planéité, concentrez-vous sur le comportement de l'élément par rapport à ses références. Même si les dimensions linéaires semblent correctes, des erreurs de positionnement peuvent engendrer des problèmes d'assemblage. Les rapports de la machine à mesurer tridimensionnelle (MMT) mettent en évidence ces relations, contrairement à une inspection manuelle.
L'analyse des tendances prend tout son sens lorsqu'on compare plusieurs rapports au fil du temps. En examinant les résultats successifs, on peut identifier :
-
Dérive progressive due à l'usure de l'outil.
-
Modifications d'étape liées à des changements de configuration ou d'équipement.
-
Processus stables avec un regroupement serré, bien en deçà des tolérances.
Pour les acheteurs et les ingénieurs qualité, cette analyse approfondie est essentielle. Un fournisseur capable d'expliquer les résultats obtenus est plus précieux que celui qui se contente de transmettre des données binaires (conforme/non conforme) . L'interprétation témoigne d'une compréhension du processus, et pas seulement d'une capacité de mesure.
Inspection du premier article (FAI) vs Rapports d'inspection de production
Les rapports FAI et les rapports d'inspection de production ont des objectifs différents mais complémentaires. Comprendre cette distinction vous permet de définir des attentes réalistes avec vos fournisseurs de machines CNC et d'éviter des coûts d'inspection inutiles.
Un rapport d'inspection du premier article (FAI) atteste qu'une nouvelle référence ou révision de pièce est conforme à toutes les exigences du plan. Ce rapport est généralement exhaustif et inclut toutes les dimensions et les spécifications géométriques et tolérantes (GD&T). Son objectif est de confirmer la fiabilité du processus CNC, de l'outillage et de la méthode d'inspection avant le lancement de la production en série.
Les rapports d'inspection de production, en revanche, sont généralement axés sur les risques et sélectifs . Ils se concentrent sur les caractéristiques critiques pour la qualité (CTQ) et les zones de risque connues plutôt que sur chaque dimension. Les plans d'échantillonnage suivent souvent des normes telles que l'ISO 2859 ou des accords qualité internes.
| Aspect | Rapport FAI | Rapport d'inspection de production |
|---|---|---|
| Timing | Nouvelle pièce ou révision | Production en cours |
| Territoire desservi | Dessin complet | Fonctionnalités CTQ sélectionnées |
| Interet | Validation du processus | Surveillance de processus |
| Fréquence typique | Ponctuel ou occasionnel | Par lot ou par calendrier |
En pratique, les systèmes qualité les plus performants utilisent les deux. L'inspection avant livraison (FAI) pose les bases , tandis que les rapports de production assurent la fiabilité dans le temps. Ensemble, ils offrent aux ingénieurs et aux acheteurs une visibilité claire sur la conformité des pièces usinées CNC aux exigences, malgré l'augmentation des volumes et l'évolution des conditions.
Lorsque vous demandez des données d'inspection CMM à un fournisseur, précisez le type de rapport souhaité et expliquez-en la raison. Des attentes claires permettent d'éviter les malentendus et de garantir que l'inspection soit en adéquation avec les objectifs de qualité et les objectifs commerciaux réels.
Comment une machine à mesurer tridimensionnelle (MMT) contrôle-t-elle la conformité géométrique et toléré (GD&T) des pièces us
L'inspection par machine à mesurer tridimensionnelle (MMT) joue un rôle essentiel dans la vérification des exigences GD&T en tant que contrôles fonctionnels , et non comme de simples annotations symboliques sur un dessin. Si les tolérances dimensionnelles confirment qu'une caractéristique respecte les limites nominales, le GD&T définit la manière dont les caractéristiques interagissent dans les assemblages réels . Une MMT évalue ces interactions dans l'espace tridimensionnel, en utilisant la structure de référence et les zones de tolérance définies par la conception.

Mesure de la position, de la planéité, du parallélisme et du profil
Les caractéristiques GD&T décrivent la géométrie des surfaces et des volumes, ce qui rend leur vérification précise difficile, voire impossible, à l'aide d'outils manuels. Une machine à mesurer tridimensionnelle (MMT) pallie cette limitation en collectant de multiples points et en les ajustant à des modèles mathématiques définis par des normes internationales telles que ASME Y14.5 et ISO 1101.
Pour les tolérances de position , la machine à mesurer tridimensionnelle (MMT) mesure l'axe ou le centre d'un élément, tel qu'un trou ou une goupille, par rapport au repère de référence. Le logiciel évalue ensuite si cet axe se situe dans la zone de tolérance cylindrique ou rectangulaire spécifiée. Cette approche détermine directement l'alignement de l'élément lors de l'assemblage.
Pour le contrôle de la planéité , la machine à mesurer tridimensionnelle (MMT) effectue des relevés de points sur toute la surface et calcule la distance minimale entre deux plans parallèles englobant tous les points mesurés. Ceci permet de détecter les déformations de surface qui pourraient passer inaperçues à l'aide d'une règle ou d'un contrôle ponctuel.
Pour le contrôle du parallélisme , la machine à mesurer tridimensionnelle (MMT) compare l'orientation d'un élément par rapport à un plan ou un axe de référence. Même lorsque les dimensions d'épaisseur ou de hauteur sont conformes aux tolérances, des erreurs de parallélisme peuvent entraîner une répartition inégale de la charge, une défaillance d'étanchéité ou une usure accélérée.
Pour le contrôle des tolérances de profil , la machine à mesurer tridimensionnelle (MMT) excelle. En scannant ou en palpant plusieurs points le long d'un contour, elle vérifie si la surface entière reste dans une plage de tolérance définie par rapport à la géométrie CAO nominale. Ceci est essentiel pour les boîtiers complexes, les circuits de fluides et les formes ergonomiques ou aérodynamiques.
Dans tous les cas, le principal avantage réside dans l'exhaustivité . La machine à mesurer tridimensionnelle (MMT) évalue la géométrie conformément à la norme, et non comme une approximation simplifiée.
GD&T fonctionnel vs sur-inspection
Les indications GD&T n'ont pas toutes la même importance fonctionnelle. Certaines contrôlent des interfaces d'assemblage critiques, tandis que d'autres servent principalement à des fins de fabrication ou de compatibilité avec les anciennes normes. Une erreur fréquente consiste à considérer tous les symboles GD&T comme ayant la même importance lors du contrôle.
La GD&T fonctionnelle se concentre sur les caractéristiques qui affectent directement :
-
Alignement et empilage de l'assemblage.
-
Précision du transfert de charge et du mouvement.
-
Étanchéité, positionnement ou interchangeabilité.
Un plan d'inspection CMM bien conçu priorise ces caractéristiques. Il les mesure avec une densité de points et une fréquence suffisantes pour maîtriser les risques. Les caractéristiques moins critiques peuvent également être contrôlées, mais selon des procédures simplifiées ou un échantillonnage réduit.
Le sur-contrôle engendre des problèmes cachés. Il allonge les délais, sature les capacités d'inspection et génère un volume important de données peu utiles. Plus important encore, il peut détourner l'attention des équipes des risques réels. Tout mesurer ne signifie pas tout contrôler.
Les stratégies CMM les plus efficaces établissent un juste équilibre. Elles vérifient la conformité géométrique et tomographique (GD&T) là où cela est essentiel pour le fonctionnement et la fiabilité, tout en évitant toute complexité inutile. Cet équilibre résulte généralement d'une collaboration étroite entre les équipes de conception, de production et de qualité, et non de la seule mesure.
Erreurs courantes d'interprétation des tolérances géométriques et dimensionnelles (GD&T) lors du contrôle CNC
Même avec une machine à mesurer tridimensionnelle (MMT), le contrôle GD&T peut échouer en cas d'interprétation erronée. Ces erreurs proviennent souvent d'une mauvaise compréhension de la façon dont les normes définissent les tolérances, et non des limitations de l'équipement.
Un problème fréquent est la simulation incorrecte des références . Si la pièce est fixée ou alignée différemment du système de références du dessin, la machine à mesurer tridimensionnelle (MMT) peut signaler des défauts ou des réussites erronés. La mesure est précise, mais elle ne reflète pas les conditions réelles d'assemblage.
Une autre erreur fréquente consiste à confondre les critères de dimension et de position . Les inspecteurs se concentrent parfois sur les dimensions, négligeant les écarts de position ou de profil, pourtant plus critiques. Il en résulte des pièces dont les dimensions sont correctes, mais qui présentent des défaillances lors de l'assemblage.
Un troisième problème réside dans l'utilisation d'une densité de points insuffisante . Mesurer un nombre trop restreint de points sur une surface ou un élément peut masquer des erreurs de forme. Le résultat semble conforme, mais les performances fonctionnelles s'en trouvent dégradées.
Enfin, il arrive que les équipes appliquent les paramètres logiciels par défaut sans validation . Les logiciels de MMT sont puissants, mais ils supposent que le programmeur comprenne l'influence des filtres, des méthodes d'ajustement et des paramètres d'évaluation sur les résultats. Se fier aveuglément aux paramètres par défaut peut fausser les conclusions.
Pour éviter ces erreurs, il faut plus qu'une bonne machine. Il est indispensable de maîtriser les normes GD&T, de planifier rigoureusement les inspections et d'analyser les résultats en tenant compte des objectifs d'ingénierie . Lorsque ces éléments sont réunis, l'inspection par machine à mesurer tridimensionnelle (MMT) devient un garant fiable de la qualité fonctionnelle plutôt qu'une source de confusion.
Quand utiliser l'inspection par machine à mesurer tridimensionnelle (MMT) en usinage CNC ?
L'inspection par machine à mesurer tridimensionnelle (MMT) est plus efficace lorsqu'elle est appliquée de manière stratégique , et non systématiquement. L'objectif n'est pas de mesurer chaque pièce dans chaque situation, mais de déployer l'inspection MMT là où elle permet de réduire au mieux les risques et d'optimiser les décisions. En usinage CNC, cela se produit généralement aux étapes clés du cycle de vie d'un produit et dans les applications où une défaillance fonctionnelle a des conséquences graves.

Validation du prototype et vérification de la conception
La première et la plus cruciale utilisation du contrôle par machine à mesurer tridimensionnelle (MMT) se situe lors de la validation des prototypes. À ce stade, l'objectif n'est pas l'efficacité, mais la fiabilité. Pour l'usinage CNC en petites séries , le contrôle par MMT permet de confirmer que le processus d'usinage peut effectivement produire des pièces conformes aux spécifications, notamment lorsque les tolérances sont serrées ou la géométrie complexe.
L'inspection par machine à mesurer tridimensionnelle (MMT) vous permet de vérifier :
-
Déterminer si les spécifications GD&T sont réalisables avec la stratégie d'usinage sélectionnée.
-
Comment la géométrie réelle se compare au modèle CAO, et pas seulement aux dimensions nominales.
-
Où se produisent les écarts et s'ils sont systématiques ou aléatoires.
Pour les équipes de conception et d'ingénierie, ces données sont précieuses. Un contrôle du premier article par machine à mesurer tridimensionnelle (MMT) peut révéler une tolérance trop restrictive ou un système de référence inadapté aux conditions réelles d'assemblage. La détection précoce de ces problèmes permet d'éviter des modifications de conception coûteuses ultérieurement, lorsque l'outillage et les volumes de production ont déjà augmenté.
Du point de vue de l'acheteur, exiger un contrôle par machine à mesurer tridimensionnelle (MMT) des prototypes constitue une mesure de maîtrise des risques . Cela garantit que le fournisseur comprend le plan, peut interpréter correctement les spécifications géométriques et de tolérancement (GD&T) et dispose des capacités d'inspection nécessaires pour la production ultérieure. Négliger cette étape entraîne souvent des surprises coûteuses lors des phases pilotes ou de montée en puissance.
Surveillance de la production par lots et des capacités des processus
En production par lots ou en série, le rôle du contrôle par machine à mesurer tridimensionnelle (MMT) évolue de la validation au suivi du processus . La question n'est plus « Pouvons-nous fabriquer cette pièce ? » mais « La fabriquons-nous toujours correctement et de manière constante ? »
L'inspection CMM soutient cette phase en permettant :
-
Vérification périodique des caractéristiques critiques au lieu d'inspecter chaque dimension de chaque pièce.
-
Surveillance des tolérances de position et de forme que les contrôles manuels ne peuvent pas suivre de manière fiable.
-
Collecte de données cohérentes pour le contrôle statistique des processus (SPC).
En analysant l'évolution des résultats de la MMT au fil du temps, vous pouvez détecter l'usure des outils, la dérive des dispositifs de fixation ou les effets thermiques avant qu'ils ne provoquent des pièces non conformes. Par exemple, un décalage progressif de la position d'un trou peut indiquer l'usure d'une goupille de positionnement, même si les dimensions restent dans les tolérances.
Utilisée correctement, l'inspection par machine à mesurer tridimensionnelle (MMT) réduit les interventions d'urgence. Elle évite les tris et les retouches de dernière minute qui perturbent les plannings et font grimper les coûts. Des données MMT stables garantissent des livraisons régulières , ce qui est souvent plus important pour les clients que de simples réductions de coûts unitaires.
Applications industrielles de haute précision et réglementées
Certaines applications d'usinage CNC exigent un contrôle par machine à mesurer tridimensionnelle (MMT) comme condition de base, et non comme option de qualité supplémentaire. C'est notamment le cas des industries où les tolérances sont serrées, les assemblages complexes ou la conformité obligatoire.
Les exemples typiques incluent :
-
Robotique et automatisation , domaines où l'alignement influe sur la précision et la répétabilité des mouvements.
-
Dispositifs médicaux , où la forme et la position ont un impact direct sur la sécurité et la fonction.
-
Aérospatiale et défense , secteurs où la traçabilité et la conformité aux normes GD&T font l'objet d'audits rigoureux.
-
Composants de sécurité automobile et de groupe motopropulseur , où les erreurs géométriques peuvent se propager à travers les assemblages.
Dans ces contextes, les clients exigent souvent une inspection documentée par machine à mesurer tridimensionnelle (MMT) dans le cadre des qualifications ou des dossiers PPAP. Les rapports doivent être traçables, reproductibles et conformes aux normes reconnues. L'inspection manuelle seule est rarement suffisante pour répondre à ces exigences.
Même en dehors des secteurs formellement réglementés, une logique similaire s'applique dès lors qu'une pièce usinée par commande numérique joue un rôle critique . Si une défaillance entraîne un arrêt de production, un rappel de produit ou des risques pour la sécurité, le coût du contrôle par machine à mesurer tridimensionnelle (MMT) est généralement faible comparé au coût de la défaillance elle-même.
En pratique, les meilleurs résultats sont obtenus en adaptant l'intensité des contrôles CMM au risque de l'application . Les prototypes, les éléments de haute précision et les composants réglementés nécessitent des contrôles plus approfondis. Les pièces à faible risque peuvent faire l'objet de contrôles simplifiés. Cette approche équilibrée permet de maintenir un niveau de qualité élevé sans que les contrôles ne deviennent une contrainte inutile.
Types de machines CMM utilisées pour les pièces CNC
Les différentes pièces usinées par CNC nécessitent différentes configurations de machines à mesurer tridimensionnelles (MMT). Le choix ne consiste pas à posséder le système le plus performant, mais à adapter le volume de mesure, la précision et l'accessibilité aux exigences réelles de géométrie et de tolérance des pièces . Comprendre les principaux types de MMT permet aux acheteurs et aux ingénieurs de déterminer si les capacités d'inspection d'un fournisseur correspondent réellement à leurs pièces.

Machines à mesurer tridimensionnelles (MMT) à pont, à portique et à bras horizontal
Les machines à mesurer tridimensionnelles à portique sont les plus courantes dans les ateliers d'usinage CNC. Elles sont constituées d'une structure à portique rigide se déplaçant au-dessus d'une table en granit et offrent un excellent compromis entre précision, encombrement et coût. Les machines à mesurer tridimensionnelles à portique sont parfaitement adaptées à l'usinage de petites et moyennes pièces CNC telles que les carters, les supports, les plaques, les arbres et les composants de précision.
Leurs atouts résident dans leur grande rigidité, leur stabilité thermique et leur excellente répétabilité. Pour la plupart des pièces usinées CNC en aluminium, en acier et en acier inoxydable, une machine à mesurer tridimensionnelle à portique offre une précision largement suffisante pour les tolérances serrées et la vérification GD&T.
Les machines à mesurer tridimensionnelles à portique sont conçues pour les pièces CNC de grande taille et de poids important. Au lieu de déplacer un pont au-dessus d'une table fixe, la structure du portique se déplace au-dessus de la pièce, qui repose souvent directement sur le sol ou sur un dispositif de fixation de grande taille. Cette configuration permet de mesurer de très grands volumes tout en conservant une précision acceptable.
Les machines de mesure tridimensionnelles à portique sont courantes dans des secteurs comme l'aérospatiale, l'énergie et la construction de machines lourdes, où les pièces sont tout simplement trop volumineuses pour les systèmes à pont. En contrepartie, elles nécessitent un coût plus élevé, un encombrement plus important et un contrôle environnemental plus rigoureux.
Les machines à mesurer tridimensionnelles (MMT) à bras horizontal utilisent un ou deux bras horizontaux fixés à des colonnes verticales. Ces machines excellent dans l'accès aux pièces de grande taille présentant des caractéristiques complexes, telles que les éléments de carrosserie automobile, les châssis et les structures soudées. Leur structure ouverte permet un accès rapide et une grande flexibilité, notamment pour le contrôle de nombreuses caractéristiques réparties sur une large surface.
Cependant, les machines à mesurer tridimensionnelles à bras horizontal offrent généralement une précision inférieure à celle des systèmes à pont ou à portique. Pour les pièces usinées CNC nécessitant des tolérances serrées et un GD&T précis, elles sont généralement utilisées pour le contrôle de la forme, de la position et de la géométrie globale plutôt que pour des mesures de très haute précision.
Chaque type de machine à mesurer tridimensionnelle (MMT) a un rôle bien défini. Un fournisseur disposant de la MMT adaptée à la géométrie de votre pièce est souvent plus avantageux qu'un fournisseur possédant une machine inadaptée, même si elle est plus coûteuse.
Considérations relatives à la plage de mesure, à la précision et à la taille des pièces
Lors de l'évaluation des capacités d'une machine à mesurer tridimensionnelle (MMT) pour les pièces usinées par commande numérique (CNC), la plage de mesure et la précision doivent être considérées conjointement . Une machine ne peut mesurer une pièce que si sa géométrie complète s'inscrit aisément dans son volume de travail, y compris le déplacement du palpeur et le dégagement nécessaire à la fixation.
La précision est généralement spécifiée comme l'erreur maximale admissible (EMA) selon des normes telles que l'ISO 10360. Cette valeur dépend de la taille, de la structure et de l'état d'étalonnage de la machine. En général, les machines de grande taille présentent une incertitude de mesure plus importante , même lorsqu'elles sont bien conçues et entretenues.
Pour une prise de décision pratique :
-
Les petites pièces CNC de haute précision bénéficient de machines à mesurer tridimensionnelles (MMT) à pont compact offrant une précision intrinsèque supérieure.
-
Les pièces de taille moyenne présentant des tolérances mixtes s'adaptent souvent mieux aux machines à mesurer tridimensionnelles à pont standard dotées d'options de palpage flexibles.
-
Les composants CNC de très grande taille nécessitent des machines à mesurer tridimensionnelles (MMT) à portique ou à bras horizontal, même si la précision absolue est légèrement inférieure.
La taille de la pièce influe également sur la stratégie de palpage . Les alésages profonds, les caractéristiques internes ou les contre-dépouilles peuvent nécessiter des ensembles de stylet longs, ce qui réduit la rigidité et la précision de la mesure. Une machine à mesurer tridimensionnelle (MMT) performante assure un équilibre entre la portée et la rigidité, et compense ces contraintes par une qualification appropriée du palpeur et une conception de programme adéquate.
Limites de l'inspection par machine à mesurer tridimensionnelle et solutions pratiques
L'inspection par machine à mesurer tridimensionnelle (MMT) est un outil puissant, mais elle ne constitue pas une solution miracle à tous les problèmes de mesure. Elle présente des contraintes spécifiques en termes de coût, de temps, de configuration et d'environnement. Les équipes les plus performantes prennent en compte ces limitations et élaborent des stratégies adaptées, plutôt que de considérer les MMT comme des solutions universelles. Comprendre les limites de l'inspection par MMT permet de la combiner intelligemment avec d'autres méthodes afin de construire un système qualité robuste et efficace.

Contraintes de coût et de temps d'inspection
Les machines à mesurer tridimensionnelles (MMT) représentent un investissement important. L'achat, l'étalonnage, la maintenance et la formation des opérateurs contribuent tous à ce coût. De plus, chaque pièce mesurée consomme un temps machine précieux. Si chaque dimension de chaque pièce est contrôlée par la MMT, l'inspection devient rapidement un goulot d'étranglement plutôt qu'une garantie.
L'impact du temps est particulièrement visible lorsque :
-
Les programmes sont excessivement complexes et non optimisés en termes de temps de cycle.
-
Les équipes insistent sur des contrôles exhaustifs en production plutôt que sur un échantillonnage basé sur les risques.
-
Les changements de références sont fréquents et mal standardisés.
Il existe des solutions pratiques :
-
Privilégiez les caractéristiques CTQ et les contrôles GD&T plutôt que de mesurer chaque dimension.
-
Utilisez massivement l'inspection par machine à mesurer tridimensionnelle (MMT) lors des inspections du premier jet (FAI) et de la validation des processus, puis passez à un échantillonnage ciblé en production stable.
-
Standardisez les pratiques de programmation et réutilisez les routines modulaires autant que possible.
En concentrant l'utilisation des MMT sur les dimensions à haut risque et à fort impact , vous réduisez les délais et les coûts tout en maîtrisant les risques liés à la qualité. Les MMT sont plus performantes lorsqu'elles sont utilisées comme outils de précision, et non comme appareils de contrôle génériques.
Influence des dispositifs de fixation, de l'environnement et de l'opérateur
Les performances d'une machine à mesurer tridimensionnelle (MMT) dépendent de bien plus que de ses seules spécifications techniques. La qualité du montage, la stabilité environnementale et les pratiques de l'opérateur sont des facteurs déterminants pour la fiabilité des résultats de mesure.
Les problèmes de montage se manifestent par :
-
Les pièces se plient ou se déforment sous le serrage.
-
Un agencement incohérent des sièges qui modifie la structure de référence entre les différentes parties.
-
Des porte-à-faux excessifs qui amplifient les vibrations ou la déviation du stylet.
Les facteurs environnementaux incluent les variations de température, les courants d'air et les vibrations. Les machines à mesurer tridimensionnelles (MMT) sont généralement installées dans des salles blanches pour de bonnes raisons. Même de faibles variations de température peuvent entraîner une dilatation ou une contraction importante des grandes pièces métalliques, augmentant ainsi l'incertitude des mesures.
L'influence de l'opérateur est moins évidente qu'en mesure manuelle, mais elle n'en demeure pas moins présente. Des stratégies de palpage inadéquates, un choix de référence incorrect ou une mauvaise utilisation des filtres logiciels peuvent fausser les résultats, même si la machine est en parfait état de fonctionnement.
Les solutions pratiques mettent l'accent sur le contrôle et la discipline :
-
Concevoir des dispositifs de fixation robustes et reproductibles qui imitent les contraintes d'assemblage réelles sans déformer la pièce.
-
Maintenir des conditions environnementales stables dans la plage recommandée par le fabricant de la machine à mesurer tridimensionnelle.
-
Former les programmeurs et les opérateurs non seulement à l'utilisation des logiciels, mais aussi à l'interprétation des normes GD&T et aux principes de métrologie.
Lorsque ces éléments sont réunis, la machine à mesurer tridimensionnelle (MMT) peut fournir des données fiables et traçables, auxquelles ingénieurs et clients peuvent se fier. Sans eux, même une machine haut de gamme peut produire des résultats erronés.
Inspection par machine à mesurer tridimensionnelle (MMT) vs inspection en cours de processus et sur machine
L'inspection par machine à mesurer tridimensionnelle (MMT) est généralement une activité hors ligne, effectuée après l'usinage . Les pièces sortent de la machine, refroidissent, sont acheminées vers la zone de métrologie et attendent d'être inspectées. Cette séquence garantit la précision et la traçabilité, mais elle engendre également des délais. Pour certaines opérations CNC, l'attente du retour d'information de la MMT est trop longue pour éviter les rebuts ou les retouches.
Les méthodes d'inspection en cours de production et sur machine permettent de combler cette lacune. En voici quelques exemples :
-
Routines de sondage à l'intérieur des machines CNC pour vérifier les dimensions clés avant le desserrage.
-
Mesure sur machine pour ajuster en temps réel les décalages d'outils.
-
Manomètres en ligne dédiés aux contrôles répétitifs à haut volume.
Ces méthodes offrent un retour d'information plus rapide, au prix d'une certaine incertitude de mesure par rapport à une machine à mesurer tridimensionnelle (MMT) dédiée. Cependant, elles sont souvent suffisamment précises pour le contrôle du processus pendant l'usinage , tandis que la MMT demeure l'outil de référence pour la vérification finale et les contrôles GD&T complexes.
Une stratégie équilibrée ressemble à ceci :
-
Utilisez le palpage sur machine pour détecter rapidement les erreurs importantes et stabiliser les conditions de coupe.
-
Déployer l'inspection CMM pour les caractéristiques fonctionnelles et critiques GD&T , en particulier sur les premiers articles et lors des audits périodiques.
-
Réservez les contrôles manuels simples aux dimensions à faible risque et aux décisions rapides de type « passer/ne pas passer ».
En d'autres termes, le contrôle par machine à mesurer tridimensionnelle (MMT) doit s'inscrire dans une stratégie de mesure à plusieurs niveaux , et non la constituer à lui seul. En optimisant l'utilisation de la MMT, des contrôles en cours de production et des contrôles manuels en fonction de leurs points forts respectifs, vous réduisez le risque global, raccourcissez les cycles de retour d'information et maîtrisez les coûts liés à la qualité.
Comment évaluer les capacités d'un fournisseur de machines-outils à commande numérique (CNC) en matière de mesure tridimensionnelle (MMT) ?
Évaluer les capacités d'un fournisseur de machines à mesurer tridimensionnelles (MMT) en usinage CNC ne se limite pas à demander : « Possédez-vous une MMT ? » La véritable question est de savoir si le fournisseur peut générer de manière constante des données de mesure fiables et traçables, conformes à vos exigences en matière de tolérance, de cotation géométrique et de tolérancement (GD&T) et de gestion des risques. Au sein d'un système de production bien intégré , une MMT performante réduit les risques liés au fournisseur, accélère la résolution des problèmes et garantit la performance fonctionnelle de votre produit dans le temps.

Normes de précision et d'étalonnage des équipements
La précision de l'équipement est le fondement de toute capacité de mesure tridimensionnelle. Cependant, les affirmations relatives à la précision ne sont pertinentes que si elles sont vérifiées, documentées et maintenues conformément aux normes reconnues, notamment lors de l'inspection de pièces de microprécision présentant des tolérances extrêmement serrées. Les fournisseurs sérieux sont en mesure d'expliquer clairement la précision de leurs machines à mesurer tridimensionnelles et la manière dont cette précision est prouvée.
Commencez par vous renseigner sur l' incertitude de mesure et la méthode d'étalonnage . Les fournisseurs professionnels de machines à mesurer tridimensionnelles (MMT) à commande numérique (CNC) étalonnent leurs MMT conformément à la norme ISO 10360 ou à des normes internationales équivalentes. Ces tests vérifient la précision volumétrique, les performances de palpage et la répétabilité dans des conditions contrôlées. Un fournisseur doit être en mesure de fournir des rapports d'étalonnage récents et d'identifier l'organisme accrédité qui a effectué la vérification.
Il convient également de vérifier si la taille de la machine correspond à celle de votre pièce et à son niveau de tolérance . Mesurer une petite pièce à tolérance serrée sur une machine surdimensionnée peut engendrer une incertitude inutile. De même, utiliser une petite machine à mesurer tridimensionnelle (MMT) à ses limites volumétriques sur une grande pièce augmente les risques. Les meilleurs fournisseurs adaptent la taille et la configuration de la MMT au travail qu'ils proposent , plutôt que de s'appuyer sur une solution standard.
La maîtrise de l'environnement est un autre facteur clé. La stabilité de la température, l'isolation des vibrations et la propreté des conditions ne sont pas des options, mais des éléments essentiels du système de mesure. Un fournisseur qui investit dans un environnement métrologique contrôlé démontre qu'il prend la précision des inspections au sérieux et qu'il ne la considère pas comme une simple formalité.
Expertise en programmation CMM et GD&T
L'efficacité d'une machine à mesurer tridimensionnelle (MMT) dépend entièrement des personnes qui la programment et l'utilisent. Les fournisseurs performants démontrent une connaissance approfondie des tolérances géométriques et dimensionnelles (GD&T) et une planification rigoureuse des inspections , et pas seulement une bonne maîtrise du logiciel.
Demandez comment sont élaborés les programmes d'inspection. Un fournisseur compétent part du plan, identifie les caractéristiques critiques pour la qualité (CTQ), définit correctement les références, puis conçoit une stratégie de mesure qui reflète les exigences fonctionnelles. Il comprend l'influence des schémas de palpage, de la densité des points et des méthodes d'ajustement sur les résultats. Cette expertise se manifeste rapidement lors de la discussion de tolérances complexes telles que les tolérances géométriques et dimensionnelles (GD&T) de position, de profil ou composites.
Il convient également d'évaluer la capacité du fournisseur à expliquer clairement sa logique d'inspection . Lorsqu'un ingénieur qualité peut décrire précisément pourquoi une caractéristique est mesurée d'une certaine manière, ou comment une structure de données reflète les conditions réelles d'assemblage, cela témoigne de sa maturité. À l'inverse, des réponses vagues ou le recours aux paramètres par défaut du logiciel sont des signaux d'alerte.
Enfin, recherchez des preuves d'apprentissage et de retour d'information. Les fournisseurs maîtrisant parfaitement les MMT utilisent les résultats d'inspection pour améliorer leurs processus d'usinage. Ils ne considèrent pas les rapports MMT comme des documents statiques, mais comme des outils permettant de réduire les variations et d'éviter la récurrence des problèmes.
Documentation, traçabilité et préparation à l'audit
La véritable valeur du contrôle par machine à mesurer tridimensionnelle (MMT) se révèle souvent des mois, voire des années plus tard, lorsque des questions se posent. À ce stade, la documentation et la traçabilité deviennent essentielles . Un fournisseur maîtrisant parfaitement la MMT est capable de reconstituer ce qui a été mesuré, comment et dans quelles conditions.
Les indicateurs clés comprennent :
-
Lien clair entre les rapports CMM, les numéros de pièces, les révisions des dessins et les dates d'inspection.
-
Politiques de conservation définies pour les données et les programmes d'inspection.
-
Des formats de rapports uniformes qui facilitent la comparaison dans le temps.
La préparation aux audits est particulièrement importante pour les applications réglementées ou à haut risque. Même si votre projet actuel n'exige pas d'audits formels, un fournisseur capable de les prendre en charge fait preuve de rigueur et de transparence. Il peut présenter rapidement et sans difficulté les rapports d'étalonnage, les documents de formation et l'historique des données d'inspection.
Du point de vue de l'acheteur, la qualité de la documentation est souvent corrélée à la maîtrise globale du processus . Les fournisseurs qui tiennent des registres CMM clairs et traçables sont plus susceptibles de gérer l'usinage, l'outillage et le contrôle des modifications avec la même rigueur.
En résumé, évaluer les capacités d'un fournisseur de machines à mesurer tridimensionnelles (MMT) par commande numérique implique d'examiner conjointement l'équipement, l'expertise et les preuves . Les machines offrent un potentiel, les personnes assurent l'interprétation et la documentation instaure la confiance. Lorsque ces trois éléments sont solides, l'inspection par MMT devient un pilier fiable de votre chaîne d'approvisionnement plutôt qu'une source d'incertitude.
Cette section répond aux questions les plus fréquentes des ingénieurs et des acheteurs concernant la définition des exigences d'inspection des pièces usinées CNC. Des réponses claires permettent d'éviter les inspections excessives, les attentes divergentes et les coûts inutiles lors de l'approvisionnement et de la production.
Quels niveaux de tolérance nécessitent une inspection par machine à mesurer tridimensionnelle (MMT) ?
Il n’existe pas de valeur de tolérance unique qui impose automatiquement une inspection par machine à mesurer tridimensionnelle (MMT), mais en pratique, les MMT deviennent nécessaires lorsque le type de tolérance et le risque fonctionnel dépassent les capacités de la mesure manuelle.
L'inspection par machine à mesurer tridimensionnelle (MMT) est généralement requise lorsque les pièces impliquent :
-
Tolérances linéaires serrées , généralement inférieures à ±0.02 mm, en particulier sur plusieurs éléments.
-
Les tolérances géométriques et dimensionnelles (GD&T) contrôlent des aspects tels que la position, le profil, la planéité, le parallélisme, la concentricité ou le faux-rond.
-
Relations multi-données où l'interaction entre les caractéristiques compte plus que la taille seule.
Même des tolérances plus larges peuvent nécessiter un contrôle par machine à mesurer tridimensionnelle (MMT) si la fonction de la pièce dépend de relations géométriques. Par exemple, dans un boîtier à alignement critique, les tolérances de position des trous sont souvent plus importantes que leur diamètre. Le facteur déterminant est le risque fonctionnel, et non une simple tolérance numérique.
Une inspection CMM à 100 % est-elle nécessaire ?
Dans la plupart des projets d'usinage CNC, un contrôle CMM à 100 % n'est pas nécessaire et est souvent contre-productif . Un contrôle exhaustif augmente les coûts et les délais sans pour autant réduire systématiquement les risques réels.
Une approche plus intelligente consiste à réaliser une inspection basée sur les risques :
-
Utiliser une inspection CMM complète pour la validation du premier article et la qualification du processus.
-
Appliquer un échantillonnage CMM ciblé en production, en se concentrant sur les caractéristiques CTQ.
-
Combinez la MMT avec le palpage en cours de processus et les contrôles manuels pour les dimensions à faible risque.
Un contrôle à 100 % par machine à mesurer tridimensionnelle (MMT) peut se justifier pour les pièces à très faible volume et à haut risque ou pour les applications réglementées, mais il doit rester exceptionnel. La stabilité des processus repose sur l'analyse des capabilités et des tendances, et non sur la mesure de chaque pièce.
L'inspection par machine à mesurer tridimensionnelle (MMT) a-t-elle une incidence sur les délais de livraison ?
L'inspection par machine à mesurer tridimensionnelle (MMT) rallonge les délais, mais son impact sur ces délais dépend de sa planification. Une inspection mal intégrée peut retarder les expéditions. Une inspection bien planifiée permet souvent d'éviter des retards bien plus importants dus aux retouches, au tri ou aux refus des clients.
Les meilleures pratiques pour gérer les délais de livraison comprennent :
-
Effectuer le contrôle par machine à mesurer tridimensionnelle (MMT) en parallèle avec l'usinage chaque fois que cela est possible.
-
Prioriser les fonctionnalités critiques afin de réduire le temps de cycle de mesure.
-
Standardiser les programmes et les équipements afin de minimiser les délais d'installation.
Dans de nombreux cas, l'inspection par machine à mesurer tridimensionnelle (MMT) raccourcit les délais globaux des projets en détectant les problèmes en amont et en évitant les perturbations ultérieures. Le faible investissement initial en temps est rapidement rentabilisé grâce à des livraisons plus fluides et moins d'imprévus.
Conclusion
L'inspection par machine à mesurer tridimensionnelle (MMT) joue un rôle central dans l'usinage CNC moderne car elle transforme l'incertitude dimensionnelle en données objectives et traçables . Correctement utilisée, elle vérifie la conformité aux spécifications géométriques et de tolérancement (GD&T) en tant qu'exigences fonctionnelles, garantit une production stable et réduit les coûts cachés liés aux rebuts, aux retouches et aux défauts d'assemblage. Il ne s'agit pas de mesurer plus, mais de mesurer ce qui compte vraiment.
Pour les acheteurs et les ingénieurs, la conclusion est claire : il est essentiel d’utiliser l’inspection CMM de manière stratégique, d’évaluer les fournisseurs sur leurs compétences plutôt que sur leurs affirmations, et d’adapter le niveau d’inspection au risque réel . Si vous prévoyez un projet impliquant des tolérances serrées, des spécifications géométriques et de tolérancement complexes ou des exigences réglementaires, n’hésitez pas à nous contacter pour obtenir un devis et étudier vos plans, vos besoins en matière d’inspection et vos exigences de qualité avant le lancement de la production.