


Le choix entre un chanfrein et un congé dans la conception CNC a une incidence directe sur le coût, la fabricabilité et les performances de la pièce.
Les ingénieurs et les équipes d'approvisionnement sont confrontés à ce choix pour presque chaque carter usiné, support, arbre ou composant moulé sous pression qu'ils lancent en production. Pourtant, les détails des bords restent souvent imprécis dans les plans et les demandes de devis. Ce manque de précision engendre des pertes de temps d'usinage inutiles, des risques de qualité et des allers-retours frustrants avec les fournisseurs.
Ce guide vous fournira des règles claires concernant le chanfrein et le congé, des conseils pratiques de conception pour la fabrication (DFM) et des scénarios concrets afin que vous puissiez envoyer des dessins plus nets, réduire les coûts d'usinage et limiter les surprises lors de la fabrication de prototypes et de produits en série.
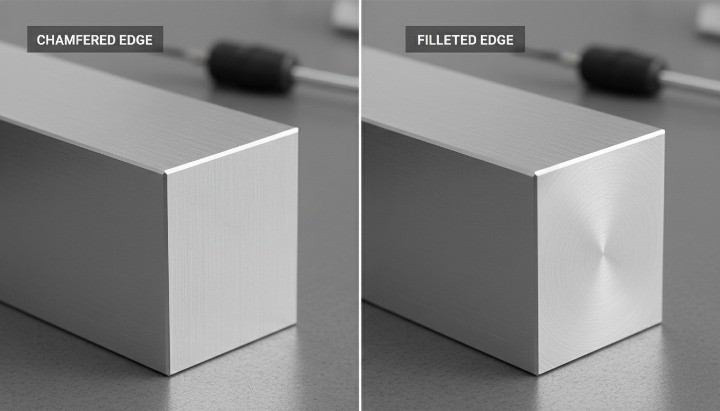
Définitions claires – Congé, Chanfrein, Biseau et Rupture d'arête en conception CNC
Qu'est-ce qu'un congé en ingénierie et en usinage CNC ?
Un congé est une transition arrondie entre deux surfaces. En usinage CNC, il réduit les angles vifs et répartit les contraintes sur un profil courbe. Les congés améliorent la résistance à la fatigue, soutiennent les chemins de charge et contribuent à prévenir l'amorçage des fissures ; c'est pourquoi on les retrouve dans les supports, les arbres et les carters. Les usineurs réalisent les congés avec des fraises dont le rayon d'outil est adapté. Les grands rayons réduisent le temps d'usinage, tandis que les petits rayons nécessitent une vitesse de coupe lente et des outils spécifiques. C'est pourquoi les rayons standard sont souvent moins coûteux et permettent d'obtenir des pièces plus homogènes.
Qu'est-ce qu'un chanfrein et en quoi diffère-t-il d'un biseau ?
Un chanfrein est une coupe droite en angle qui adoucit une arête vive. Il est généralement réalisé à 45 degrés, bien que d'autres angles soient possibles. Un biseau est similaire, mais généralement plus important et souvent intégré à une géométrie fonctionnelle, comme la préparation d'une soudure ou l'assemblage d'une pièce en angle. En usinage CNC, les chanfreins facilitent l'assemblage, éliminent les bavures et créent des lignes nettes. Leur usinage est plus rapide que celui des congés, car la fraise à chanfreiner suit une trajectoire simple et ne nécessite pas d'arrondi des angles. Pour un bon rapport coût-efficacité et des arêtes propres, le chanfrein est souvent la solution idéale.
Explication des notions de « cassure des arêtes », « ébavurage » et « ébavurage »
L'instruction « Ébavurer les arêtes vives » est une consigne générale utilisée dans les dessins mécaniques. Elle indique à l'opérateur d'ébavurer légèrement les arêtes sans appliquer de chanfrein ni de congé défini. La plupart des ateliers interprètent cette consigne comme un léger ébavurage manuel, généralement de 0.1 à 0.3 mm. Cette consigne convient aux arêtes esthétiques ou non fonctionnelles, mais manque de précision. Si un angle ou un rayon constant est requis, il est nécessaire de spécifier la dimension du chanfrein ou du congé. Lorsque les dessins mêlent l'instruction « Ébavurer les arêtes vives » à des indications explicites, les ateliers peuvent hésiter, ce qui entraîne des clarifications et des retards. Des consignes claires et cohérentes réduisent l'ambiguïté et contribuent à garantir un aspect uniforme entre les lots.
Affichage des chanfreins et des congés dans les modèles CAO et les dessins 2D
En CAO, les congés et les chanfreins sont généralement modélisés directement afin d'être intégrés aux fichiers STEP et aux simulations d'usinage. Sur les dessins 2D, les chanfreins sont représentés par une dimension × un angle (par exemple 1.0 × 45°), tandis que les congés sont représentés par un rayon (R2, R5, etc.). Si le modèle 3D affiche les rayons mais pas le dessin, les opérateurs peuvent les interpréter à leur manière, ce qui réduit le contrôle de la conception. Il est donc recommandé de maintenir la cohérence entre les fichiers CAO et les dessins , notamment pour les pièces nécessitant une grande précision d'assemblage ou des ajustements serrés. L'utilisation des notations normalisées ASME Y14.5 ou ISO 2768 améliore la clarté et garantit que le fournisseur respecte vos exigences.
Définitions claires – Congé, Chanfrein, Biseau et Rupture d'arête en conception CNC

Qu'est-ce qu'un congé en ingénierie et en usinage CNC ?
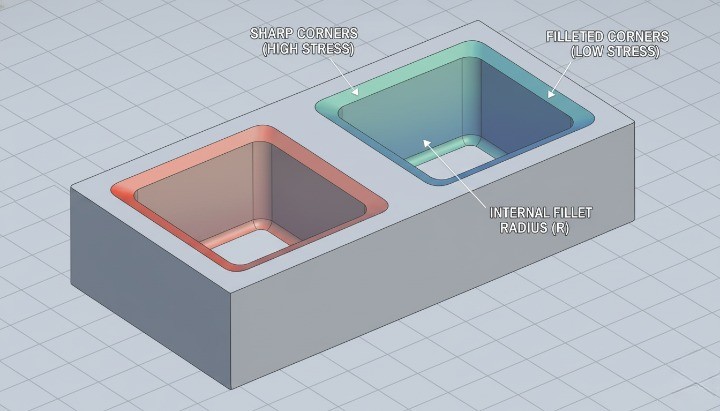
En ingénierie, un congé est une transition arrondie entre deux surfaces, généralement à un angle interne ou externe. On rencontre typiquement des congés à la jonction d'une paroi verticale et d'un fond, à l'endroit où l'épaulement d'un arbre s'abaisse, ou encore à la jonction d'une nervure et d'une base. En usinage CNC, les congés réduisent la concentration des contraintes, améliorent la répartition des forces dans la pièce et rendent les trajectoires d'outil plus fluides et plus stables. Les normes telles que l'ASME Y14.5 et l'ISO 13715 reconnaissent les congés comme des éléments courants des dessins mécaniques, notamment lorsqu'ils influent sur l'ajustement ou le fonctionnement.
Sur une fraiseuse CNC, le congé de raccordement est généralement déterminé par le rayon de l'outil de coupe. Une fraise de 6 mm laissera naturellement un congé interne de 3 mm à chaque angle. Si le rayon spécifié est inférieur à la portée de l'outil, le programmeur doit sélectionner une fraise plus petite, ajouter des passes ou créer des trajectoires d'outil 3D. Cela allonge le temps d'usinage, augmente le risque de vibrations ou de casse et fait souvent grimper le coût. C'est pourquoi, dans la mesure du possible, la dimension du congé doit être proportionnelle à celle de l'outil , et non l'inverse.
Les congés de raccordement influencent également l'assemblage et les performances. Un rayon de congé bien choisi favorise un bon positionnement des roulements, prévient les concentrations de contraintes au niveau des épaulements d'arbre et réduit les points d'amorçage de fissures sous l'effet de la fatigue. De nombreux ouvrages de référence sur la fatigue démontrent qu'un simple congé peut réduire les facteurs de concentration de contraintes de 20 à 50 % par rapport à un angle vif sur une géométrie identique. Associé à un choix judicieux des matériaux et à une bonne finition de surface, ce procédé permet d'améliorer considérablement la durabilité pour un surcoût minime.
Du point de vue de la conception, l'utilisation des congés doit être raisonnée. Privilégiez les rayons plus larges et adaptés à l'usinage dans les zones non critiques afin d'accélérer le processus. Réservez les rayons spéciaux et les tolérances serrées aux interfaces qui conditionnent véritablement l'ajustement, l'étanchéité ou la résistance à la fatigue. Cette approche vous permet de profiter des avantages des congés sans que chaque angle ne devienne un facteur de surcoût.
Qu'est-ce qu'un chanfrein et en quoi diffère-t-il d'un biseau ?
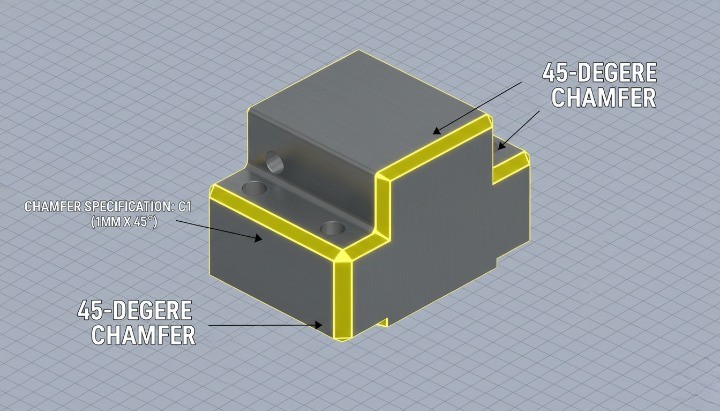
Un chanfrein est une coupe droite en biseau qui remplace un angle droit. En conception CNC, on l'exprime généralement par une longueur et un angle (par exemple 1 × 45°) ou par une seule dimension lorsque l'angle est implicite (généralement 45°). Les chanfreins facilitent l'assemblage des pièces, éliminent les arêtes vives et confèrent aux surfaces visibles un aspect net et soigné. On les retrouve fréquemment sur les entrées de trous, les bords de panneaux, les couvercles et toute pièce nécessitant une entrée en douceur ou une manipulation plus sûre.
Le terme « biseau » désigne de manière générale toute surface inclinée non perpendiculaire aux faces principales. En métallurgie, les ingénieurs utilisent souvent le terme « biseau » pour des coupes angulaires importantes et fonctionnelles, comme la préparation des soudures ou le biseautage des faces de composants structurels. Techniquement, tous les chanfreins sont des biseaux, mais dans les dessins de pièces CNC , le terme « chanfrein » fait généralement référence à de petits traitements d'arête, tandis que le terme « biseau » désigne souvent une caractéristique structurelle plus importante. Utiliser le terme approprié permet à votre fournisseur de comprendre s'il s'agit d'une petite cassure d'arête ou d'une surface inclinée majeure.
Du point de vue de l'usinage, les chanfreins sont généralement plus simples et plus rapides à réaliser que les congés. Une fraise à chanfreiner ou un outil à pointe à 45° permet de réaliser un chanfrein en une seule passe à des vitesses d'avance relativement élevées. C'est pourquoi les concepteurs optent souvent pour des chanfreins plutôt que des congés sur les arêtes extérieures afin de réduire le temps de cycle tout en évitant les angles vifs. On préserve ainsi les mains de l'opérateur, on facilite l'assemblage et on obtient une finition visuelle soignée, tout en simplifiant l'outillage et la programmation.
Lors des revues de conception, il est utile de déterminer rapidement si un chanfrein est esthétique, fonctionnel ou s'il s'agit d'un biseau plus important. Les chanfreins esthétiques peuvent avoir des dimensions communes à de nombreuses pièces, ce qui simplifie la programmation et le contrôle. Les chanfreins fonctionnels autour des trous ou des arêtes de contact peuvent nécessiter un contrôle plus précis, mais il est possible de standardiser les angles avec des outils courants, tels que 45° ou 30°, afin de maîtriser les coûts.
Explication des notions de « cassure des arêtes », « ébavurage » et « ébavurage »
Sur de nombreux dessins de machines à commande numérique (CNC), on trouve des annotations telles que « Ébavurer les arêtes vives » , « Ébavurer toutes les arêtes » ou « E0.2–0.5 » . Ces annotations indiquent à l'opérateur d'éliminer les arêtes vives sans préciser de chanfrein ou de rayon sur chaque ligne. L'objectif est simple : éviter les coupures lors de la manipulation, réduire les risques d'écaillage et éviter les bavures qui pourraient gêner l'assemblage. Les normes internationales, comme l'ISO 13715, fournissent des indications sur la manière de spécifier et d'interpréter l'état des arêtes, afin que le concepteur et le fabricant comprennent la quantité de matière à enlever.
Un « rabattement d'arête » désigne généralement un très léger chanfrein ou rayon, souvent de l'ordre de 0.1 à 0.5 mm sur les pièces métalliques. L'opérateur peut utiliser un outil d'ébavurage, un fraise à chanfreiner, une lime ou des méthodes abrasives, selon la pièce et le procédé. Il n'est pas nécessaire de contrôler la géométrie exacte, mais seulement le fait que l'arête ne doit pas rester vive. Cela simplifie la programmation et évite de devoir modéliser ou dimensionner entièrement chaque arête mineure dans le logiciel de CAO.
Toutefois, il est déconseillé de se fier à des indications génériques de « rupture de toutes les arêtes » dans les zones où la géométrie est cruciale. Les surfaces d'étanchéité, les ajustements précis et les interfaces fonctionnelles nécessitent un contrôle explicite du rayon ou de la taille du chanfrein. Si vous laissez ces opérations à un ébavurage général, vous risquez d'obtenir des résultats incohérents d'un lot à l'autre ou d'un fournisseur à l'autre. La meilleure pratique consiste à combiner les deux approches : des indications précises sur les arêtes critiques et des indications générales de rupture pour toutes les autres arêtes.
Lors de la préparation des plans pour une demande de devis, prenez le temps d'harmoniser les notes relatives aux arêtes avec vos exigences de qualité. Si toutes les arêtes doivent être exemptes de bavures, mais que seules quelques-unes nécessitent une géométrie contrôlée, précisez-le clairement. Cela réduit les allers-retours avec votre fournisseur de machines CNC, protège les interfaces importantes et lui laisse la latitude de choisir des méthodes d'ébavurage efficaces pour les zones non critiques.
Comment apparaissent les chanfreins et les congés dans les modèles CAO et les dessins 2D ?
Dans les systèmes de CAO modernes tels que SolidWorks, Inventor ou Fusion 360, les congés et les chanfreins se trouvent généralement en fin d'arbre de création, considérés comme des opérations « cosmétiques » ou de finition. Les concepteurs les ajoutent souvent tardivement dans le processus de modélisation, une fois les extrusions, les découpes et les répétitions terminées. Ce flux de travail semble pratique, mais il peut aussi masquer la complexité de la fabrication, car une simple fonction « Congé de tous les bords » peut générer des dizaines de segments de trajectoire d'outil coûteux lors de l'usinage.
Sur les dessins 2D, les congés sont indiqués par des cotes R (par exemple R3, R0.5), tandis que les chanfreins sont représentés par une longueur × angle ou par une cote unique lorsque l'angle est implicite. Vous pouvez également trouver des notes générales telles que « Sauf indication contraire, tous les bords extérieurs C0.5 » ou « Tous les angles intérieurs R2 min. ». Ces notes permettent d'uniformiser le langage de conception et de réduire le nombre de cotes individuelles sur la feuille, à condition qu'elles correspondent à la modélisation 3D.
Un problème fréquent dans les projets d'usinage CNC provient des incohérences entre le modèle CAO et le dessin technique. Le modèle 3D peut inclure de petits congés pour des raisons esthétiques, tandis que le dessin 2D n'indique que quelques rayons fonctionnels et une note générique de rupture d'arête. Les programmeurs FAO se fient généralement à la géométrie 3D et usineront donc tous les congés modélisés, sauf accord contraire. Pour éviter les mauvaises surprises, assurez-vous de la cohérence entre votre modèle 3D et votre dessin technique : supprimez les congés non essentiels du modèle ou indiquez clairement qu'ils sont « à titre indicatif uniquement » si vous souhaitez que votre fournisseur les ignore.
Lorsque vous envoyez des fichiers STEP pour un devis, vous transmettez également vos choix de congés et de chanfreins, même si vous ne les avez pas mentionnés dans le dessin. C'est pourquoi la conception des arêtes doit figurer dès le début de votre analyse de fabricabilité (DFM), et non être une simple formalité. Avant l'exportation, vérifiez votre modèle afin de détecter les rayons de courbure trop petits, les dimensions de chanfreins incohérentes et les angles internes vifs qui ne correspondent pas aux diamètres d'outils réalistes. Un rapide contrôle à ce stade permet souvent de gagner des heures d'usinage et de réduire les demandes de modification une fois que votre partenaire CNC aura commencé la programmation de la pièce.

Impact sur les coûts – Comment les chanfreins et les congés influencent-ils le prix d'usinage CNC ?
Des chanfreins et des congés bien choisis peuvent réduire les coûts d'usinage CNC , tandis que des détails d'arête inutiles ou mal définis ont souvent l'effet inverse. La géométrie des arêtes influe directement sur les trajectoires d'outils, le temps de cycle, les réglages, la charge de travail liée au contrôle qualité et même le taux de rebut ; elle devient donc un véritable levier de réduction des coûts et non un simple choix esthétique. En intégrant la conception des arêtes à votre stratégie de coûts, vous optimisez votre budget et vos délais de livraison.
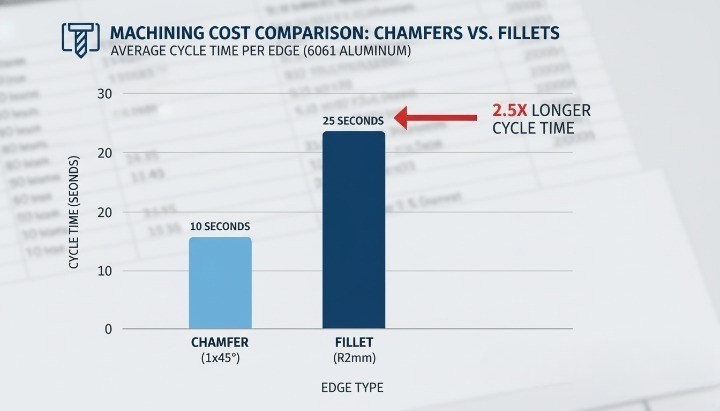
Trajectoires d'outil, temps de cycle et charge machine pour les chanfreins et les congés
Du point de vue de l'usinage, un chanfrein est généralement plus simple et plus rapide qu'un congé. Un chanfrein standard à 45° peut souvent être réalisé en une seule passe à l'aide d'un outil à chanfreiner, tandis qu'un congé nécessite généralement une fraise hémisphérique ou un outil à rayon plus petit et plusieurs passes pour obtenir le profil incurvé. Un plus grand nombre de passes implique un temps de cycle et une charge sur la broche plus élevés, ce qui se répercute sur le prix de la pièce.
Le temps de cycle varie également en fonction du nombre d'arêtes détaillées. Si chaque arête d'un boîtier, d'un support ou d'un couvercle possède un rayon de congé spécifié, le programmeur FAO doit créer des trajectoires d'outil supplémentaires et l'opérateur doit effectuer davantage d'opérations. En revanche, si seules les arêtes fonctionnelles ou critiques pour la sécurité sont définies et que les autres font l'objet d'une simple mention « arrondir les arêtes vives », l'usinage nécessaire est réduit. Cette approche permet de maîtriser les coûts tout en préservant la sécurité de l'assemblage et de la manutention.
La charge machine a également son importance. Les petits rayons de congé nécessitent des outils de petite taille, et ces outils requièrent des vitesses d'avance plus faibles pour éviter la casse. Cela ralentit l'ensemble du programme, notamment pour les matériaux durs. Les rayons plus grands et plus standards, ou les chanfreins simples, permettent l'utilisation d'outils plus rigides et des avances plus importantes. Multiplié par des centaines, voire des milliers de pièces, le gain de temps de cycle par pièce représente un coût non négligeable.
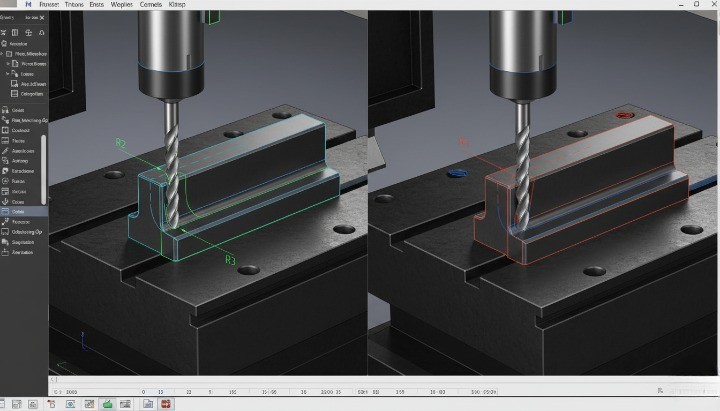
Temps de configuration, d'outillage et de programmation en retard sur les fonctionnalités de pointe
Chaque exigence particulière concernant les bords peut engendrer des opérations supplémentaires avant même l'usinage de la première pièce. Il est nécessaire de sélectionner, charger et mesurer des outils de chanfreinage spécifiques, des fraises hémisphériques supplémentaires ou des fraises à rayon spécial. Si votre conception requiert plusieurs rayons non standard ou différents angles de chanfrein sur une même pièce, le programmeur devra peut-être utiliser plusieurs outils et effectuer plusieurs opérations pour respecter le dessin, ce qui augmente le temps de préparation et le temps de programmation.
La complexité de la programmation influe sur les coûts d'ingénierie. Les programmeurs FAO doivent définir des stratégies spécifiques pour les petits rayons dans les angles aigus, les longs chanfreins le long de contours complexes ou les surfaces raccordées. Si vos annotations d'arêtes sont incohérentes ou plus détaillées que nécessaire, vous payez ce temps de programmation supplémentaire, qu'il soit détaillé ou non. Dans de nombreux ateliers, ce coût est intégré au prix unitaire ou fait l'objet de frais de développement non récurrents (NRE) uniques.
Le coût de l'outillage est un autre facteur à prendre en compte. Les outils de chanfreinage standard (par exemple à 45°) et les fraises hémisphériques courantes sont peu coûteux et toujours disponibles. Cependant, les profils spéciaux, les angles inhabituels ou les rayons très petits peuvent nécessiter des outils sur mesure ou un remplacement plus fréquent. Ce surcoût est généralement réparti sur l'ensemble de la production et intégré au prix indiqué. En privilégiant des angles de chanfreinage standard et des dimensions de fraises courantes, vous réduisez les frais d'outillage sans compromettre la fonctionnalité.
Prototypes vs séries de production : quand les détails de finition nuisent-ils ou contribuent-ils à réduire les coûts ?
La stratégie de finition des arêtes ne doit pas être identique pour les prototypes et la production en série. Lors de l'usinage CNC des prototypes initiaux, la vitesse et la flexibilité sont souvent prioritaires. À ce stade, les congés excessifs sur les arêtes non critiques ou les transitions complexes ralentissent généralement l'usinage et compliquent les itérations. Pour les prototypes, un simple ensemble de chanfreins et de congés basiques aux endroits structurellement critiques offre généralement le bon compromis entre fonctionnalité et coût.
Lorsque la production devient stable, la situation change. La fabrication répétée d'une même pièce sur de nombreux lots permet d'amortir les coûts initiaux de programmation et de mise en place sur un volume plus important. Des congés bien conçus présentent alors un double avantage : ils réduisent les concentrations de contraintes dans les composants à longue durée de vie et favorisent des trajectoires d'outil plus fluides, notamment lors de l'usinage à grande vitesse. À ce stade, de petits investissements dans une meilleure conception des arêtes permettent souvent de réduire les coûts à long terme grâce à une diminution des défauts, des retouches et un assemblage plus fluide.
Il existe également une phase de transition entre le prototype et la production où de nombreuses équipes rencontrent des difficultés. Si vous optez pour un prototype aux arêtes trop détaillées, chaque lot de production ultérieur héritera de ce coût. Une meilleure approche consiste à revoir les chanfreins et les congés avant la validation finale. Vous pouvez ainsi simplifier les arêtes non essentielles, standardiser les rayons et supprimer les détails décoratifs sans valeur fonctionnelle, ce qui vous permet de maintenir des prix de production compétitifs sans avoir à repenser entièrement le produit.
Coûts cachés : ébavurage, inspection, retouches et risque de rebut
Même lorsque les trajectoires d'outil principales semblent simples, le choix des arêtes engendre des coûts cachés en finition et en contrôle qualité. Chaque arête vive ou mal contrôlée nécessite un ébavurage. Si les plans ne distinguent pas clairement les arêtes critiques des arêtes esthétiques, les opérateurs peuvent perdre un temps précieux à réaliser une finition manuelle complète de la pièce pour éviter les réclamations. Ce travail manuel augmente les coûts et peut également introduire des variations entre les lots.
L'effort d'inspection augmente avec le nombre de détails ajoutés. Si de nombreux chanfreins et congés présentent des tolérances dimensionnelles serrées ou des angles spécifiques, les équipes qualité doivent effectuer davantage de mesures par pièce et consacrer plus de temps à chaque rapport d'inspection. Dans les environnements à forte mixité de production, ce travail supplémentaire réduit le débit et augmente les coûts de contrôle qualité. En maintenant des tolérances réalistes et en se concentrant sur les arêtes ayant un réel impact sur la fonction, on réduit la charge d'inspection sans compromettre la fiabilité.
La conception des bords peut également influencer votre taux de rebut. Les rayons très faibles ou les arêtes fragiles sont plus susceptibles de s'ébrécher, notamment dans les matériaux durs ou lorsque les pièces subissent des opérations secondaires comme un traitement thermique ou une finition de surface. Chaque pièce mise au rebut lors du contrôle final représente une perte de matière, de temps d'usinage et de capacité de production. En simplifiant les arêtes et en évitant les détails fragiles et non essentiels, vous réduisez le risque de rebut et préservez la marge globale de votre projet.
Faisabilité – Principes de conception pour la fabrication (DFM) des chanfreins et des congés
La conception des chanfreins et des congés influe directement sur la facilité d'usinage de la pièce . Une bonne conception des arêtes réduit les réglages, évite l'utilisation d'outils de petite taille et garantit un temps de cycle prévisible. À l'inverse, une mauvaise conception des arêtes impose des outils spéciaux, des trajectoires d'outils risquées et des conditions d'usinage instables, ce qui augmente les coûts et retarde la livraison.
Accès à l'outil, diamètre de la fraise et rayon de congé minimal
L'accessibilité de l'outil est le premier critère de faisabilité. Si l'outil de coupe ne peut atteindre une arête dans une position stable et avec un dégagement suffisant , l'usinage de cette pièce devient coûteux, voire impossible.
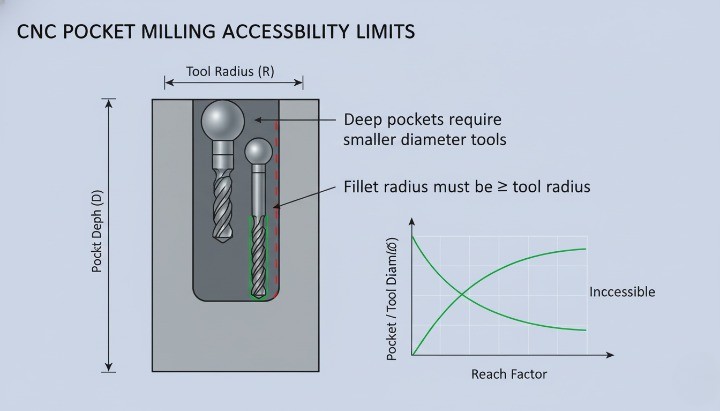
Pour les congés, le rayon minimal doit être supérieur au rayon de l'outil de coupe que votre fournisseur prévoit d'utiliser. Des rayons internes très petits (par exemple 0.5 mm dans une poche profonde) imposent l'utilisation de fraises de très petit diamètre, une faible avance et entraînent des casses d'outils fréquentes. En règle générale, essayez de maintenir les rayons internes des congés à au moins un tiers de la profondeur de la poche lorsque la géométrie le permet. Cela offre suffisamment d'espace pour un diamètre d'outil réaliste et des paramètres de coupe optimaux.
Les chanfreins offrent généralement une plus grande liberté. Un simple chanfrein à 45° sur un bord extérieur peut être réalisé en une seule passe avec une fraise à chanfreiner standard. C'est pourquoi un chanfrein est souvent moins coûteux qu'un petit congé intérieur lorsque les exigences fonctionnelles le permettent. Cependant, si l'on spécifie des chanfreins étroits et profonds à l'intérieur de poches, l'opérateur peut avoir besoin d'un outil à angle inclus réduit ou d'un réglage spécifique, ce qui annule l'avantage économique.
Lors de la conception, pensez en termes de familles d'outils standard :
-
Fraises en bout de diamètres courants (par exemple, 3, 6, 8, 10, 12 mm).
-
Chanfreiner les outils à 45° ou 30°.
-
Fraises à rayon d'angle avec rayons standard.
Si votre congé ou chanfrein nécessite une fraise non standard, attendez-vous à un temps de cycle plus long et à un délai de livraison plus long.
Poches profondes, coins internes et bords difficiles d'accès
Dans les cavités profondes et les parois hautes, le choix entre chanfrein et congé influence fortement la faisabilité. Une rainure profonde avec des angles internes vifs est déjà complexe. Si l'on impose en plus des rayons de congé très faibles au fond, l'assemblage devient encore plus fragile. L'outil doit être long, fin et lent, ce qui augmente les vibrations et l'usure.
Dans de nombreux cas, il est possible d'assouplir les exigences relatives au congé ou d'utiliser un rayon de raccordement plus important au fond de la cavité. Cela permet à l'opérateur d'utiliser un outil plus court et plus rigide, ainsi que des vitesses d'avance plus élevées. Si les exigences fonctionnelles imposent un angle interne serré, il convient d'examiner si l'électroérosion à fil, le brochage ou une modification de la conception sont des options plus réalistes que l'usinage forcé d'une fraise de très petit diamètre dans une cavité profonde.
Les arêtes difficiles d'accès apparaissent souvent derrière les nervures, sous les surplombs ou entre des bossages rapprochés. Dans ce cas, un simple chanfrein ou un micro-chanfrein peut s'avérer plus réaliste qu'un congé complet. Une indication comme « Ébavurer les arêtes vives de 0.2 à 0.5 mm » permet à votre fournisseur d'effectuer l'ébavurage manuellement ou avec un petit outil, plutôt que de programmer un congé 3D complet dans un espace restreint.
Il convient également d'éviter de mélanger des chanfreins et des rayons de congé de tailles différentes dans une même zone restreinte. Chaque dimension spécifique peut nécessiter une trajectoire d'outil distincte, voire un outil différent. En standardisant les rayons et les chanfreins autant que possible , vous facilitez considérablement l'usinage à grande échelle des éléments profonds et internes.

Effets sur le montage, le nombre de réglages et la stabilité du processus
Chaque fois que l'opérateur doit fixer votre pièce dans une nouvelle orientation, cela nécessite un montage supplémentaire. Plus de montages impliquent généralement plus de coûts, un risque d'erreur accru et une plus grande variation dans l'alignement des bords. Le positionnement des chanfreins et des congés peut simplifier ou compliquer le montage.
Si vous placez les congés et chanfreins critiques sur des faces déjà accessibles depuis la configuration principale, le fournisseur peut les usiner avec le même programme. En revanche, si vous placez des arêtes importantes sur des faces arrière difficiles d'accès, il faudra peut-être une configuration supplémentaire, voire un montage sur mesure. Cette configuration supplémentaire engendre non seulement des coûts, mais augmente également le risque d' erreurs d'alignement entre les éléments.
Des chanfreins bien choisis peuvent en réalité améliorer la stabilité du processus . Par exemple :
-
Les chanfreins sur les surfaces d'appui peuvent aider une pièce à se positionner de manière constante dans un dispositif de fixation.
-
Les chanfreins sur les faces de serrage réduisent les contraintes locales élevées et minimisent les marques.
-
De petites interruptions sur les bords des éléments de référence permettent d'éviter les bavures qui pourraient nuire à la précision du positionnement.
Les congés à la base des nervures, des bossages et des logements de paliers contribuent également à réduire les contraintes. Ils diminuent la concentration des contraintes dans la pièce, ce qui influe sur ses performances, et réduisent également les contraintes dans le matériau lors de l'usinage. Une pièce dotée de congés internes généreux réagit généralement mieux au bridage et aux vibrations, ce qui favorise une coupe stable et une qualité constante.
Lors de l'évaluation de la faisabilité de votre conception, posez-vous les questions suivantes :
-
Est-il possible d'atteindre tous les points critiques en une ou deux configurations logiques ?
-
Existe-t-il des congés ou des chanfreins réalisés sur des faces qui nécessitent un dispositif de fixation spécial uniquement à cet effet ?
-
Les caractéristiques des bords facilitent-elles ou entravent-elles la manière dont la pièce est maintenue et référencée ?
Si la réponse semble négative, vous avez une bonne opportunité d'ajuster votre stratégie et de rendre l'ensemble du processus plus robuste.
Considérations relatives aux matériaux (aluminium, acier, acier inoxydable, zinc)
Les matériaux réagissent très différemment aux petits outils et aux arêtes vives. Un même congé facile à réaliser sur de l'aluminium peut s'avérer difficile sur de l'acier trempé ou de l'inox collant. C'est pourquoi le matériau et la conception du tranchant doivent être considérés conjointement.
Pour les alliages d'aluminium, les congés de grande taille et les chanfreins simples sont généralement faciles à usiner. L'aluminium s'usine aisément et permet des vitesses de broche plus élevées. Les concepteurs peuvent souvent prévoir un rayon légèrement supérieur pour les angles internes sans inconvénient. Ceci favorise des conceptions robustes et légères tout en maintenant un temps d'usinage raisonnable.
Les aciers au carbone et les aciers alliés sont moins tolérants. Les petits rayons de courbure associés à une dureté élevée réduisent la vitesse de coupe et sollicitent davantage l'arête de coupe. Si vous exigez un congé très serré sur un support ou un épaulement d'arbre en acier, l'opérateur devra peut-être utiliser des outils haut de gamme, réduire les avances ou effectuer des passes de finition supplémentaires. Cette combinaison fait rapidement grimper les coûts. Il est souvent préférable d' utiliser un rayon standard correspondant aux dimensions d'outils courantes , sauf si votre application exige impérativement un angle plus petit.
Les aciers inoxydables présentent un autre défi : l’écrouissage et la génération de chaleur. Dans ce cas, les chanfreins étroits et les petits congés peuvent devenir des points chauds. Les outils frottent au lieu de couper proprement, ce qui réduit leur durée de vie. Si vous concevez des pièces en acier inoxydable comportant de nombreux petits détails de précision sur les arêtes, essayez de limiter leur nombre et de privilégier uniquement les arêtes fonctionnellement importantes.
Les pièces moulées sous pression en zinc et en aluminium, usinées CNC une seconde fois, constituent une catégorie particulière. La pièce moulée présente déjà de nombreux congés de raccordement définis par le moule. L'usinage ultérieur se concentre généralement sur les arêtes et les surfaces fonctionnelles. Dans ce cas, il convient de concevoir les traitements d'arêtes de manière à ce que les chanfreins et les congés usinés complètent la géométrie de la pièce moulée , au lieu de la contredire. Par exemple, utilisez des chanfreins usinés pour lisser les interfaces et les bords d'étanchéité, tout en conservant intacts les congés de raccordement non critiques.
Remarques concernant les pièces fraisées, tournées et moulées sous pression avec usinage CNC secondaire
Pour les pièces usinées, les chanfreins et les congés apparaissent sur les poches, les rainures, les profils extérieurs et les faces de montage. Dans ce cas, les chanfreins simples sur les arêtes extérieures sont économiques et fiables. Les congés intérieurs doivent, dans la mesure du possible, correspondre aux rayons d'outil standard. Le fraisage 3 axes convient à la plupart des situations si les arêtes sont visibles selon une ou deux orientations principales. L'ajout de congés 3D complexes sur plusieurs faces implique souvent des trajectoires d'outil 3D longues, voire des configurations 5 axes. Ce changement doit être un choix délibéré, et non le fruit d'une habitude de modélisation consistant à « tout lisser ».
Les pièces tournées obéissent à des règles légèrement différentes. Sur les arbres, les bagues et les carters, les chanfreins et les congés déterminent l'assemblage des pièces et la répartition des charges d'une étape à l'autre. Un petit congé au niveau d'un épaulement peut réduire considérablement la concentration des contraintes , tandis qu'un chanfrein court à l'extrémité d'un arbre facilite la mise en place des roulements et des joints sans les endommager. Grâce à l'efficacité des tours pour la réalisation de chanfreins et de rayons avec des plaquettes standard, il est souvent possible d'imposer des états d'arête simples et uniformes sur toute la longueur de la pièce sans incidence majeure sur le coût.
Les pièces moulées sous pression avec usinage CNC secondaire exigent une séparation nette entre les arêtes moulées et usinées. La conception du moulage inclut des congés importants pour favoriser une bonne fluidité et une solidification optimale. L'usinage affine ensuite uniquement les caractéristiques essentielles à l'ajustement, à l'étanchéité ou à l'alignement. Dans ce procédé mixte, vos plans doivent indiquer quelles arêtes sont définies par le moulage et lesquelles sont usinées. Les congés de moulage doivent rester relativement importants et réguliers, tandis que les chanfreins et les rayons usinés doivent demeurer simples et constants afin de maîtriser le temps d'usinage CNC.
Dans les trois familles de procédés, le même principe s'applique :
-
Utilisez des chanfreins pour faciliter l'ébavurage, l'insertion lors de l'assemblage et les bords visibles qui ne supportent pas de fortes contraintes.
-
Utilisez des congés là où vous avez besoin d'un transfert de charge en douceur, d'une résistance à la fatigue ou d'un rayon de transition défini.
Lorsque vous associez ces règles à un accès réaliste aux outils, à des tailles de fraises standard et à des configurations simples, les chanfreins et les congés cessent d'être de simples détails esthétiques et deviennent un outil DFM délibéré qui permet à vos projets CNC de respecter les délais et le budget.
Performance fonctionnelle – Résistance, contrainte et comportement d'assemblage
Concentration des contraintes – Quand les congés sont structurellement obligatoires
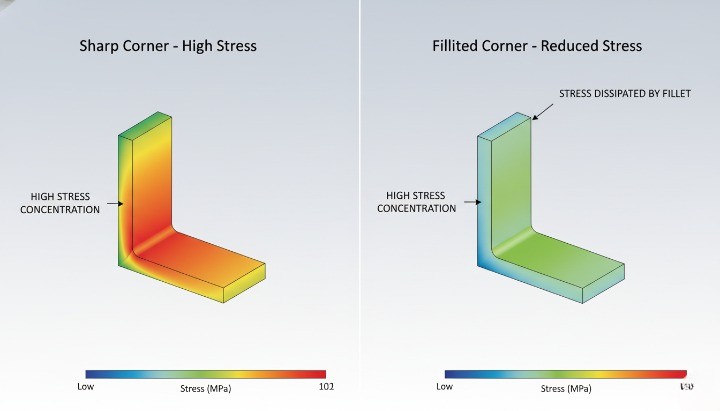
Les congés sont importants dès que la géométrie change et que des charges traversent cette zone. Un angle vif concentre les contraintes, tandis qu'un congé les répartit. Dans les pièces porteuses, le congé est souvent une nécessité structurelle et non une option.
En flexion ou traction simple, un épaulement à angle droit peut multiplier par plusieurs fois la contrainte locale par rapport à une transition arrondie. Cela engendre un risque accru d'amorçage de fissures, de rupture par fatigue ou de déformation plastique, notamment sous chargement cyclique. Si l'épaisseur de la section varie ou si une nervure se raccorde à une paroi, un congé permet à la charge de s'adapter plus progressivement. On obtient ainsi un champ de contraintes plus uniforme, une durée de vie en fatigue plus longue et des performances plus stables.
Pour la plupart des pièces usinées CNC qui supportent des charges importantes, utilisez des congés aux endroits suivants :
-
Épaules et transitions de marche.
-
Bossages et nervures reliant les plaques de base ou les boîtiers.
-
Angles internes dans les supports et les cadres.
Dans de nombreux cas , l'utilisation de rayons de courbure standard adaptés aux outils permet de maîtriser les coûts . Par exemple, des congés de congé correspondant à la moitié du diamètre d'une fraise courante évitent le recours à des fraises de très petite taille. On conserve ainsi les avantages structurels sans faire exploser le temps d'usinage.
Lorsque les chanfreins améliorent la sécurité d'assemblage, d'insertion et de manutention
Les chanfreins sont particulièrement avantageux lorsque le concepteur privilégie l'assemblage, l'ajustement et la manipulation à la robustesse brute. Un petit chanfrein guide l'assemblage des pièces, protège les arêtes et élimine les bavures susceptibles de blesser l'opérateur. Dans ces cas, un chanfrein simple est souvent la solution la plus économique.
Sur les arbres, les axes et les fixations, un chanfrein facilite l'insertion. Les assembleurs n'ont plus besoin de chercher le trou, ce qui accélère l'insertion et réduit le risque d'endommager l'alésage. Sur les couvercles et les boîtiers, les chanfreins autour des trous de boulons permettent de centrer les vis et limitent le filetage croisé. Cela réduit le temps d'assemblage et les reprises.
Du point de vue de la sécurité, les arêtes vives sur les pièces manipulées ou les angles exposés sont rarement acceptables. Un chanfrein léger (par exemple de 0.5 à 1.0 mm à 45° sur les pièces en aluminium) adoucit l'arête et réduit le risque de coupure. On améliore ainsi l'ergonomie et la perception de l'utilisateur, avec un temps d'usinage supplémentaire minime.
Les chanfreins sont également utiles lors du revêtement, de la peinture ou de l'anodisation des pièces. Ils réduisent le risque d'écaillage aux angles et assurent une application plus uniforme des revêtements. Dans de nombreux assemblages visibles, un chanfreinage standardisé garantit une esthétique soignée entre les composants.
Conception des bords pour une meilleure résistance à la fatigue, aux impacts et aux vibrations
La fatigue, les chocs et les vibrations révèlent des faiblesses géométriques souvent masquées par les essais statiques. Les cycles de charge répétés permettent de déceler chaque zone de concentration de contraintes dans la pièce. Dans ce contexte, les congés de raccordement aux transitions critiques constituent l'un des outils de conception les plus efficaces et économiques.
Sous l'effet de la fatigue, les fissures se forment généralement au niveau d'imperfections de surface ou de discontinuités géométriques. Un angle vif interne, le fond d'une rainure de clavette ou un changement brutal de diamètre de l'arbre constituent des sites de fissuration privilégiés. L'ajout d'un congé de rayon correctement dimensionné réduit la concentration de contraintes et retarde l'amorçage des fissures. Même un petit rayon, adapté à l'usinage, peut améliorer significativement la durée de vie en fatigue.
Pour les charges d'impact et de choc, la situation est similaire. Plus la géométrie est abrupte, plus l'énergie locale se concentre en un point. Les congés répartissent cette énergie et réduisent la contrainte locale maximale. Les chanfreins, en revanche, modifient principalement les conditions de contact et la manipulation, et non le cheminement des contraintes internes.
Les vibrations ajoutent une couche supplémentaire. Les bords proches des modes de fréquence naturelle subissent des micro-déformations répétées. Les congés de raccordement à ces points critiques permettent de réduire les contraintes maximales et de stabiliser les performances à long terme. Ceci est particulièrement pertinent pour les pièces rotatives, les articulations robotiques et les supports structurels dans les assemblages dynamiques.
Une règle de décision simple peut aider :
-
Utilisez des congés de raccordement là où la pièce supporte des charges cycliques ou des chocs lors d'un changement de section.
-
Utilisez des chanfreins lorsque le besoin principal est l'entrée, le dégagement ou la manipulation en toute sécurité, et que la contrainte locale est faible.
Facteurs visuels et esthétiques sur les surfaces usinées CNC visibles
Le design des bords influence également l'aspect et la prise en main d'une pièce. Pour les composants visibles, les acheteurs et les utilisateurs finaux le remarquent immédiatement. Une stratégie de conception des bords cohérente témoigne de la qualité et du soin apporté à la fabrication, avant même que quiconque ne consulte un dessin.
Les congés créent des transitions plus douces et organiques. Ils conviennent souvent aux produits destinés aux consommateurs, aux dispositifs médicaux ou aux boîtiers fréquemment manipulés. Associés au microbillage ou à l'usinage de précision, les congés importants peuvent donner à une pièce usinée un aspect proche de celui d'une pièce moulée ou coulée. Ceci est utile pour obtenir une finition haut de gamme ou pour s'harmoniser avec un design existant.
Les chanfreins donnent un aspect plus net et plus technique. Ils captent la lumière, définissent clairement les arêtes et soulignent la géométrie. Sur les pièces industrielles, les panneaux de commande ou les dispositifs de précision, des chanfreins uniformes sont synonymes de précision et de robustesse. Ils mettent également en évidence les interfaces, indiquant clairement où les composants doivent se rejoindre.
Vous pouvez également mélanger les deux :
-
Des renforts externes plus larges sur les zones de contact avec les mains pour plus de confort et de sécurité.
-
Chanfreins sur les éléments fonctionnels tels que les trous, les fentes et les interfaces pour plus de clarté et pour faciliter l'assemblage.
Quel que soit votre choix, veillez à l'uniformité pour l'ensemble de l'assemblage et pour toutes les familles de produits. Définissez des dimensions standard de chanfrein et de rayons de congé dans vos règles de conception. Ainsi, la qualité visuelle s'améliore tandis que l'usinage reste efficace, car votre fournisseur peut standardiser les outils et les programmes.
Règles pratiques – Quand choisir entre chanfrein et congé

Filet ou chanfrein sur les transitions, les épaules, les bosses et les côtes
Aux jonctions entre sections (par exemple, un épaulement d'arbre, la base d'une nervure ou un bossage), le congé est généralement privilégié . Il répartit les contraintes, évite les angles vifs et facilite le déplacement de l'outil de coupe. Un chanfrein peut également convenir, mais il s'apparente davantage à une coupe géométrique qu'à un dispositif de détente.
Lorsqu'un épaulement supporte une charge, un palier ou est soumis à des flexions répétées, un congé est presque toujours préférable à un chanfrein. La forme arrondie réduit la concentration des contraintes et améliore la durée de vie en fatigue. À l'inverse, un chanfrein sur un épaulement chargé, bien qu'esthétique, induit un changement brutal de direction du flux de contraintes.
Pour les bossages, les nervures et les goussets, de petits congés à la base facilitent l'usinage CNC et le moulage. L'outil de coupe suit une trajectoire plus régulière et la structure est moins sujette aux fissures. Un chanfrein à ces endroits est généralement purement esthétique et peut même créer de petites cavités où des contraintes peuvent s'accumuler.
Vous pouvez utiliser des chanfreins sur les transitions externes lorsque la zone n'est pas porteuse et que votre principal objectif est l'ébavurage ou l'insertion lors de l'assemblage. Toutefois, en cas de doute et si la zone est soumise à une charge, privilégiez un congé et ne chanfreinez que si vous avez besoin d'une insertion pour l'assemblage.
Une règle simple à retenir pour les transitions, les épaules, les bosses et les côtes :
-
Utilisez des congés pour les chemins de charge, les zones sensibles à la fatigue et la géométrie interne.
-
Utilisez les chanfreins uniquement lorsque vous avez besoin d'adoucir un bord ou de guider une pièce lors de l'assemblage.
-
Veillez à ce que les rayons de congé soient compatibles avec les tailles d'outils standard afin d'éviter l'utilisation de fraises sur mesure.
-
Ne mélangez pas des rayons et des chanfreins aléatoires dans la même zone fonctionnelle sans raison claire.
Arêtes externes, interfaces et éléments d'assemblage dans les pièces assemblées
Sur les arêtes et interfaces externes, les chanfreins sont souvent plus pratiques et économiques . Ils facilitent la manipulation des pièces, réduisent les risques de coupures et permettent un meilleur positionnement des composants lors de l'assemblage. Un simple chanfrein de 0.5 à 1.0 mm à 45° autour de l'ouverture d'un boîtier permet de gagner du temps sur la chaîne de production et de limiter les filetages croisés.
Les congés sur les arêtes extérieures servent principalement à améliorer l'esthétique et le confort. Ils offrent un toucher plus lisse, une finition plus soignée et permettent de mettre en valeur une pièce haut de gamme. Cependant, leur usinage est souvent plus long qu'un simple chanfrein, notamment dans les angles qui nécessitent des trajectoires d'outil 3D ou des fraises hémisphériques de petite taille.
Lors de l'assemblage de deux pièces, il est important de bien réfléchir à leur mode de jonction. Un chanfrein sur la pièce mâle et une arête vive ou légèrement cassée sur la pièce femelle facilitent l'alignement et évitent l'écaillage. Les congés sur les surfaces de contact contribuent à la répartition des contraintes et à l'étanchéité, mais peuvent réduire la surface de contact effective ou gêner le positionnement des joints s'ils ne sont pas soigneusement conçus.
Lorsque les bords extérieurs sont recouverts ou situés dans des zones cachées, il est rarement nécessaire de spécifier des congés complexes. Une simple mention « arrondir les arêtes vives » ou un léger chanfrein suffit généralement. Réservez les descriptions détaillées des congés et des chanfreins aux interfaces qui ont une réelle importance pour l'ajustement, l'étanchéité, l'alignement ou la sécurité.
Conseils pratiques pour les bords et interfaces externes :
-
Utilisez des chanfreins pour les points d'entrée des pièces d'assemblage, les points d'entrée des vis, les ouvertures de portes ou de couvercles et les bords visibles mais non critiques.
-
Utilisez des congés aux endroits où les mains touchent fréquemment la pièce, où vous avez besoin d'un aspect visuel doux, ou lorsque la concentration de contraintes externes est un problème.
-
Évitez les congés décoratifs 3D complets, sauf si vous acceptez le temps de cycle supplémentaire.
Trous, fraisages, filetages et points d'accès sur les bords
Autour des trous et des filetages, le choix entre chanfrein et congé devient une question purement fonctionnelle. La plupart des ingénieurs utilisent des chanfreins pour faciliter l'engagement des fixations et éliminer les bavures. Un petit chanfrein sur un trou taraudé protège également le premier filet.
Les congés autour des trous apparaissent généralement dans deux situations. La première concerne les trous fortement sollicités, comme les assemblages boulonnés d'une équerre de structure. Un congé où le trou se fond dans une cavité ou une nervure réduit les contraintes locales. La seconde situation se présente lorsqu'un concepteur souhaite améliorer l'écoulement ou l'étanchéité autour d'un orifice, notamment dans les composants hydrauliques ou pneumatiques. Dans ces cas, un rayon de courbure régulier peut s'avérer utile.
Pour les fraisages et les alésages, les angles de chanfrein standard s'alignent sur la géométrie de la tête de vis. Un congé est rarement bénéfique dans ces zones. En revanche, un chanfrein ou un fraisage net assure un bon positionnement et un bon transfert de couple. Un simple chanfrein pour ébavurer les trous de dégagement permet généralement d'atteindre les objectifs de coût et de qualité.
Les points d'accès, tels que les trous d'accès aux outils, les passages de câbles ou les regards d'inspection, bénéficient de chanfreins car ils guident les outils et réduisent l'usure des câbles ou des tuyaux. En cas de frottement ou d'impact important, un congé permet d'obtenir une interface plus douce et d'allonger la durée de vie.
Règles pratiques pour les trous et les dispositifs d'accès :
-
Utilisez des chanfreins sur les trous de vis, les trous taraudés et les trous de dégagement pour l'entrée et l'ébavurage.
-
Utilisez des congés autour des trous ou orifices structurels là où la contrainte, le débit ou l'étanchéité sont importants.
-
Standardisez les dimensions des chanfreins sur l'ensemble d'une pièce afin de simplifier le choix des outils et la programmation.
Prototypage vs production verrouillée : comment évolue la stratégie de pointe
La stratégie de finition des bords doit évoluer d'une approche simple et flexible pour les prototypes vers une approche optimisée et standardisée pour la production . Lors des premières phases de conception, les congés décoratifs importants et les chanfreins complexes n'apportent que des coûts et des délais supplémentaires sans réelle valeur ajoutée. Dans de nombreux cas, une simple mention générale « arrondir les arêtes vives » et quelques congés fonctionnels suffisent pour les prototypes.
À mesure que vous progressez vers une conception de production définitive, il est judicieux d'affiner le choix entre chanfrein et congé en fonction des résultats des tests, des données de fatigue et des retours d'assemblage. À ce stade, vous pouvez déterminer quels bords nécessitent des congés marqués, quelles zones requièrent des entrées de chanfrein et où un simple ébavurage suffit. Cette étape permet souvent d'éliminer des dizaines de marquages de bord inutiles et de réduire le temps de cycle.
La standardisation est également bénéfique pour les pièces de production. L'utilisation de rayons de congé et de dimensions de chanfrein identiques pour une même famille de pièces permet à votre partenaire CNC de réutiliser les outils et les programmes. Cela réduit les temps de réglage et contribue à la prévisibilité des coûts à long terme. À l'inverse, des dimensions d'arêtes aléatoires pour chaque nouvelle pièce entraînent davantage de changements d'outils et un travail de programmation plus important.
Pour orienter concrètement cette évolution, il est essentiel de considérer les arêtes comme des variables de conception, et non comme des éléments décoratifs fixes. Lors du prototypage, il convient de documenter les difficultés rencontrées par les opérateurs lors de l'assemblage, les points de fissures et les problèmes d'esthétique. Ces observations seront ensuite prises en compte pour le choix final entre chanfrein et congé. Ainsi, les arêtes auront une raison d'être, et ne seront pas simplement là pour embellir le modèle CAO.
Stratégie de dimensionnement – Rayons, angles et tolérances économiques
Dimensions et angles de chanfrein standard compatibles avec les outils courants
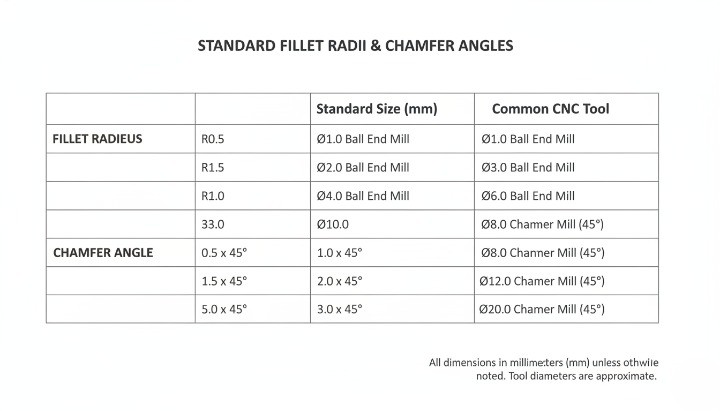
Un chanfrein d'apparence simple sur un dessin peut engendrer des coûts s'il n'est pas compatible avec les outils courants. Pour maîtriser les coûts, l'objectif est d' utiliser les mêmes outils que les fraises standard et les programmeurs CNC. Cela implique d'utiliser les dimensions et les angles que la plupart des ateliers possèdent déjà dans leurs porte-outils.
Dans la plupart des ateliers d'usinage CNC, on trouve généralement :
-
Fraises à chanfreiner à 45° comme choix par défaut
-
outils à 30°, 60° et 90° dans certains cas
-
Diamètres de pointe métriques ou en pouces par paliers standard
En règle générale, essayez de :
-
Utilisez des chanfreins à 45° sauf raison fonctionnelle impérieuse de ne pas le faire.
-
Cotez le chanfrein comme X × 45° (par exemple, 0.5 × 45° ou 1.0 × 45°)
-
Évitez les chanfreins de très petite taille et de longueur non standard qui nécessitent des outils fragiles.
C'est à vous de décider ce qui est vraiment important pour vous. Pour de nombreuses arêtes, une note générale comme « Chanfrein de 0.2 à 0.5 mm à 45° aux endroits indiqués » permet à l'opérateur de rester dans une plage de tolérance raisonnable et économique. Réservez les tolérances de chanfreinage serrées aux arêtes qui influent sur l'ajustement, l'étanchéité ou les gabarits d'assemblage.
Si votre équipe utilise des normes de dessin telles que l'ISO 13715 pour les arêtes, veillez à ce qu'elles restent cohérentes entre les pièces. Des annotations claires et reproductibles concernant les arêtes réduisent les allers-retours lors des demandes de devis et de la fabrication.
Choix du rayon de congé en fonction du diamètre de l'outil et de la taille de la caractéristique
Le rayon d'un congé est toujours lié au diamètre d'un outil spécifique. Si ce rayon ne correspond pas à un outil utilisable, l'atelier doit ralentir la cadence ou utiliser des fraises spéciales. C'est là que le choix entre chanfrein et congé devient une question de coût, et non plus seulement une préférence esthétique.
Liste de vérification simple pour le choix d'un rayon de congé :
-
Vérifiez la plus petite fraise pratique pouvant atteindre l'angle.
-
Dans la mesure du possible, conservez R = 0.5 × diamètre de l'outil comme point de départ.
-
Évitez les rayons de courbure qui nécessitent des outils de moins de 2 à 3 mm en production, sauf nécessité absolue.
Par exemple :
-
Si une fraise de 6 mm est l'outil le plus petit pouvant atteindre la zone, un congé de 3 mm est un choix naturel.
-
Un congé de 0.8 mm dans le même coin impose l'utilisation d'une fraise beaucoup plus petite, des avances plus lentes et un risque accru de casse d'outil.
Il est également important que le rayon de congé soit adapté à l'épaisseur de la paroi et aux dimensions de la pièce. Sur un grand boîtier en aluminium, un congé de 0.5 mm n'apporte que peu de réduction des contraintes et n'améliore pas significativement la facilité d'usinage. Un rayon de 2 à 3 mm offre généralement un meilleur compromis entre résistance, répartition des contraintes et vitesse d'usinage.
En cas de doute, vous pouvez cocher :
-
Rayon minimal requis (par exemple, « R ≥ 2 mm ») au lieu d'une valeur fixe unique
-
Les caractéristiques fonctionnelles telles que le « rayon critique » permettent une tolérance ou une liberté sur les autres.
Cette approche permet à votre partenaire CNC de choisir l'outil le plus performant tout en respectant les spécifications de conception. Pour plus de détails sur les tolérances d'alésage et d'ajustement, vous pouvez inclure un lien vers un guide dédié sur votre site web, par exemple un article sur les tolérances d'usinage CNC.
Chanfrein ou rayon ? – Quand un simple chanfrein est-il moins cher qu’un congé ?
Sur de nombreuses arêtes, un chanfrein offre une fonctionnalité suffisante à moindre coût qu'un congé . Les machinistes peuvent réaliser des chanfreins en une seule passe d'outil, de manière simple. Un petit congé intérieur nécessite généralement un contournage 3D ou un mouvement d'outil spécifique, ce qui allonge le temps d'usinage.
Une comparaison rapide aide votre équipe à décider :
| Choix de conception | Cas d'utilisation typique | Effort d'usinage | Impact sur les coûts (prototype et faible volume) | Notes sur le comportement des bords |
|---|---|---|---|---|
| Petit filet interne (R ≤ 1 mm) | Soulagement des contraintes dans les fonctions fortement sollicitées | Nécessite un petit outil, avance plus lente | Meilleure performance du béton | À réserver de préférence aux fonctionnalités vraiment essentielles. |
| Filet moyen (R 2–3 mm) | Transitions sur les nervures, les marches et les coins de poche | Utilise un outil courant, effort modéré | Modérée | Bon compromis entre résistance et usinabilité |
| Chanfrein simple (0.5–1.0 × 45°) | Ébavurage, ébavurage, préparation pour l'assemblage | Passage unique avec fraise à chanfreiner | Coût en adjuvantation plus élevé. | Souvent suffisant pour les bords de manipulation et d'assemblage |
| Note de rupture de bord uniquement (« bords cassés ») | Bords non critiques, purement cosmétiques | Effectué lors de l'ébavurage | Le plus bas | Pas de contrôle précis de la taille, juste une manipulation sans danger |
Sur les arêtes non critiques, un chanfrein ou même une note « casser les arêtes vives » donne :
-
Manipulation en toute sécurité lors de l'assemblage
-
Risque d'écaillage réduit
-
Amélioration nette de la qualité perçue
Lorsque les contraintes et la fatigue ne sont pas critiques, privilégiez un chanfrein à un congé pour éviter des trajectoires d'outil supplémentaires. Vous optimisez ainsi les performances là où elles comptent et réduisez les coûts là où ils sont superflus.
Éviter la surtolérance sur les bords non critiques
De nombreux dessins comportent par défaut des tolérances serrées sur tous les bords. Cela engendre des coûts et des efforts de contrôle inutiles, notamment pour les chanfreins et les petits congés. Du point de vue de la conception pour la fabrication (DFM), seule une petite partie des bords nécessite un contrôle rigoureux.
Vous pouvez diviser les arêtes en trois groupes :
-
Bords critiques pour la fonction : ajustements, surfaces d'étanchéité, positionnements de précision
-
Arêtes de montage et de manipulation : chanfreins pour l’insertion, sécurité, ébavurage
-
Bords à usage purement cosmétique : coins et faces externes sans contact
Pour le premier groupe, vous définissez les dimensions et les tolérances exactes. Vous pouvez aligner les classes de tolérance sur la norme ISO 2768 ou des normes similaires. Dans ce cas, le contrôle accru influe directement sur les performances du produit.
Pour les deuxième et troisième groupes, vous accordez plus de liberté :
-
Utilisez des tolérances ou des plages plus larges (par exemple, un chanfrein de 0.2 à 0.5 mm).
-
Utilisez des notes générales sur les bords plutôt que des annotations individuelles sur chaque ligne.
-
Évitez d'appliquer des tolérances de ±0.05 mm à la longueur du chanfrein, sauf si cela est absolument nécessaire.
Un surdimensionnement des tolérances a également des répercussions sur le contrôle. Chaque tolérance excessive oblige l'atelier à consacrer plus de temps aux mesures et à la documentation. En assouplissant les tolérances non critiques, vous permettez à votre fournisseur d'optimiser ses paramètres de production et de maîtriser les coûts.
Si votre entreprise utilise un bloc de tolérances standard, examinez-le avec votre partenaire CNC. Vous pouvez ajuster les tolérances par défaut des pièces usinées afin de les adapter à vos besoins fonctionnels réels. Ce simple ajustement permet souvent de réduire les coûts sans modifier la géométrie CAO.
Mentions explicites des arêtes vs Notes globales « Briser les arêtes vives »
C’est vous qui décidez du niveau de contrôle que vous souhaitez conserver au niveau du bord. Les annotations explicites et les notes générales jouent toutes deux un rôle dans le choix entre chanfrein et congé.
Les annotations explicites des bords sont plus efficaces lorsque :
-
Le bord définit une ligne d'ajustement ou d'étanchéité
-
Le bord interagit avec un composant d'accouplement, un joint ou un roulement
-
Le chanfrein ou le rayon influe sur le sens d'assemblage ou l'accès aux outils
Dans ces cas, vous précisez :
-
Taille et angle exacts, par exemple « chanfrein 0.8 × 45° »
-
Rayon exact avec tolérance, par exemple « R2 ± 0.1 »
Une note générale comme « Ébavurer les arêtes vives de 0.2 à 0.5 mm » convient aux arêtes non critiques. L'atelier les traitera lors de l'ébavurage à l'aide d'une lime, d'une meule ou d'une brosse. Vous obtenez ainsi des pièces sûres et sans arêtes vives, sans travaux de dimensionnement supplémentaires.
Une stratégie équilibrée ressemble généralement à ceci :
-
N'utilisez d'annotations explicites que lorsque la géométrie des arêtes a un rôle fonctionnel clair.
-
Utilisez les notes globales sur les bords pour tout ce qui concerne uniquement le confort, la prise en main et l'apparence.
-
Limitez le nombre de spécifications de bord différentes afin de simplifier la programmation et l'inspection.
Cet équilibre vous offre le contrôle nécessaire et la rapidité là où vous ne l'avez pas. Il réduit également le risque de contradictions entre la CAO, le dessin 2D et l'interprétation des machinistes. Pour les équipes travaillant avec plusieurs fournisseurs, une stratégie de finition soignée garantit une qualité constante, quel que soit le fournisseur.
Conception des bords pour différents scénarios de fabrication CNC
Usinage CNC de prototypes – Itérations rapides et choix flexibles de finitions
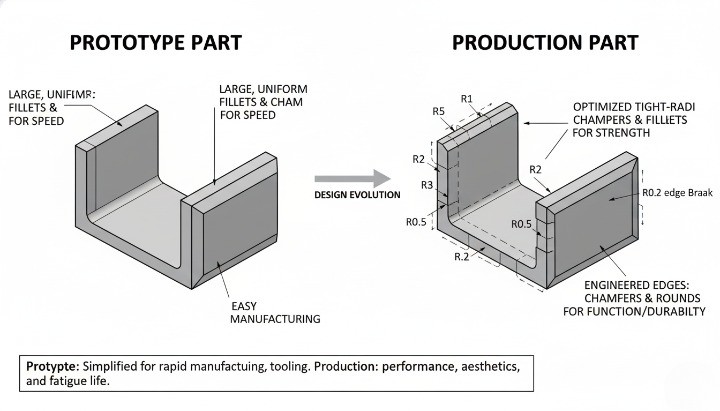
Lors de l'usinage CNC de prototypes, la conception des arêtes doit privilégier la rapidité et l'apprentissage, plutôt que la perfection. À ce stade, on valide généralement l'ajustement, la fonction, l'assemblage et l'esthétique générale. Il est rarement nécessaire de reproduire chaque chanfrein et congé à l'identique du dessin final. Pour les prototypes, il est préférable d'opter pour des chanfreins et des congés simples, standardisés et faciles à usiner.
Une stratégie pratique consiste à utiliser des chanfreins standard sur les arêtes extérieures et à n'ajouter des congés que là où ils ont un impact évident sur la résistance ou l'assemblage. Souvent, une simple mention comme « arrondir les arêtes vives » suffit, plutôt que de coter chaque arête, notamment pour les pièces uniques ou en très petite série. Cela réduit le travail de FAO, évite les changements d'outillage inutiles et permet de produire des pièces plus rapidement sans compromettre l'apprentissage.
Pour les angles internes et les poches, choisissez des rayons de courbure plus grands, adaptés à l'usinage et correspondant aux diamètres de fraises courants. Si vous connaissez déjà votre processus de production, alignez les rayons des prototypes avec ceux des outils de production. Vous éviterez ainsi des modifications ultérieures. En cas de doute, demandez à votre partenaire CNC quels rayons de congé et dimensions de chanfrein lui permettent d'usiner vos pièces avec l'outillage et les montages standard.
Pour les prototypes, on peut aussi se permettre d'être moins exigeant sur les arêtes. De nombreuses équipes acceptent des angles légèrement plus vifs dans les zones non sollicitées, tant qu'il n'y a pas de risque pour la sécurité. Réservez la stratégie de congés parfaitement optimisée pour la phase finale de conception. L'objectif du prototypage est d'apprendre rapidement à moindre coût , et non de sur-optimiser chaque arête.
• Utilisez des chanfreins standard (par exemple 0.5–1.0 mm à 45°) sur les bords extérieurs.
• N’utilisez les congés que lorsqu’ils affectent la fonction, l’étanchéité ou la résistance.
• Privilégier les notes globales de rupture d'arête aux dessins d'arête entièrement détaillés.
Image suggérée : prototype de boîtier avec chanfreins simples et quelques congés fonctionnels. Texte alternatif : « Prototype de boîtier en aluminium usiné CNC avec chanfreins standard et congés fonctionnels minimaux. »
Usinage CNC de production – Stratégie de répétabilité, d'automatisation et d'ébavurage
En usinage CNC de production, la conception des arêtes devient un levier pour la répétabilité et la productivité . On s'intéresse désormais au temps de cycle, à la durée de vie des outils, à l'automatisation et à la facilité avec laquelle les opérateurs peuvent contrôler les variations. Des chanfreins et des congés bien standardisés réduisent les rebuts et rendent la production plus prévisible.
Pour les séries répétées, uniformisez les dimensions des chanfreins et les rayons de congé entre les familles de pièces. Votre fournisseur pourra ainsi réutiliser les outils et les gabarits FAO, et combiner les pièces dans la même configuration lorsque cela est possible. Une stratégie d'usinage des arêtes cohérente optimise également l'ébavurage et le brossage automatisés, réduisant ainsi le travail manuel et les variations.
Le choix entre chanfrein et congé doit être adapté à la méthode d'ébavurage utilisée en production. Si votre fournisseur utilise le tribofinition, le brossage ou l'ébavurage robotisé, il pourra vous recommander certaines dimensions et certains rayons d'arête pour obtenir des résultats stables. Les arêtes très petites ou irrégulières sont difficiles à contrôler et entraînent souvent des retouches. La standardisation est souvent plus avantageuse que la recherche de profils d'arête exotiques.
En production, vous définissez clairement les arêtes critiques, fonctionnelles ou purement esthétiques . Les arêtes critiques peuvent nécessiter des chanfreins ou des congés précis, ainsi que des contrôles dimensionnels rigoureux. Les arêtes esthétiques requièrent souvent seulement un chanfreinage sécuritaire et une inspection visuelle. Cette approche par paliers permet à votre partenaire d'usinage CNC de concentrer son temps d'inspection là où c'est important et de maîtriser les coûts globaux.
• Standardiser les dimensions des chanfreins et les rayons de congé pour l'ensemble des familles de pièces. • Harmoniser la conception des arêtes avec la stratégie d'ébavurage et de finition. • Définir des règles d'inspection claires pour distinguer les arêtes critiques des arêtes esthétiques.
Image suggérée : plusieurs boîtiers identiques dans un plateau de production, présentant des chanfreins réguliers. Texte alternatif : « Lot de production de boîtiers en aluminium usinés CNC avec chanfreins uniformes sur tous les bords extérieurs. »
Moulage sous pression + usinage CNC secondaire – Congés de moulage vs chanfreins usinés
Lorsqu'on combine le moulage sous pression avec l'usinage CNC secondaire, la conception des arêtes se situe au carrefour de la conception d'outillage et des impératifs économiques d'usinage . Les pièces moulées présentent généralement des congés et des rayons importants pour favoriser l'écoulement du métal, réduire la porosité et prolonger la durée de vie de l'outil. Les opérations CNC secondaires permettent ensuite d'affiner uniquement les caractéristiques critiques.
Une stratégie courante consiste à concevoir des congés de moulage sur la plupart des transitions et à réserver les chanfreins usinés aux interfaces, aux surfaces d'étanchéité et aux points d'assemblage. Cette approche utilise le moulage pour créer des transitions lisses et robustes, tandis que l'usinage CNC ne concerne que les arêtes qui influent directement sur l'ajustement, l'étanchéité ou le contact avec l'utilisateur. Cette combinaison offre souvent le meilleur compromis entre résistance, coût et esthétique.
Il faut également tenir compte des tolérances d'usinage. Les congés de fonderie peuvent être légèrement plus grands ou moins précis que les exigences finales ; il est donc important de conserver une surépaisseur suffisante sur les surfaces critiques. Après usinage CNC, ces arêtes présenteront la dimension finale du chanfrein ou le rayon du congé. Une étroite collaboration entre votre fournisseur de fonderie et votre partenaire d'usinage CNC permet d'éviter les problèmes liés à un congé de fonderie qui gêne l'accès aux outils ou nécessite des réglages supplémentaires.
Pour les pièces visibles, le moulage permet de créer des congés réguliers et fluides sur les principales transitions, puis d'appliquer de petits chanfreins sur les arêtes fonctionnelles telles que les trous de fixation ou les ports de connexion. On obtient ainsi une qualité esthétique élevée sans faire exploser les temps d'usinage. Lors de l'évaluation des devis, il est important de comparer l' ensemble de la chaîne : conception de l'outillage de moulage + usinage secondaire + finition , et non pas seulement le prix unitaire.
• Utiliser les congés de fonderie pour la résistance, la fluidité et la durée de vie de l'outil ; usiner uniquement là où la fonction l'exige. • Définir les tolérances d'usinage pour assurer la compatibilité entre les congés de fonderie et les arêtes usinées. • Coordonner les revues de conception pour la fabrication (DFM) de la fonderie et des machines CNC afin d'éviter les problèmes d'accessibilité.
Image suggérée : Boîtier moulé sous pression avec congés de moulage importants et chanfreins usinés localement. Texte alternatif : « Boîtier en aluminium moulé sous pression présentant des congés de moulage sur les nervures et des chanfreins usinés sur les ouvertures de connecteurs. »
Applications à haute fiabilité (automobile, médical, robotique, énergie)
Les applications à haute fiabilité imposent des exigences plus strictes en matière de conception des arêtes. L'optimisation ne se limite plus à la facilité d'usinage ; il faut également maîtriser les contraintes, la fatigue, la sécurité, la propreté et les exigences réglementaires. Dans ce contexte, les congés deviennent souvent indispensables sur les transitions fortement sollicitées , tandis que les chanfreins jouent un rôle crucial dans le guidage lors de l'assemblage et la manipulation en toute sécurité.
Pour les pièces soumises à des charges cycliques, à des chocs ou à des vibrations, évitez autant que possible les angles internes vifs. Même de petits congés réduisent considérablement la concentration des contraintes par rapport à une transition abrupte. Pour les composants critiques pour la sécurité, les équipes d'ingénierie spécifient souvent des rayons de congé minimaux basés sur l'analyse par éléments finis (FEA), les données de fatigue ou les normes industrielles. Elles peuvent également exiger une traçabilité complète des modifications de conception relatives aux arêtes.
Dans le même temps, les applications médicales et robotiques privilégient la facilité de nettoyage et une manipulation sans accroc . Les bords arrondis réduisent les risques d'accumulation de débris et simplifient le nettoyage ou la stérilisation. Les chanfreins facilitent l'assemblage des pièces et des outils sans accrocher les câbles, les tubes ou les gants. Pour les systèmes énergétiques et les applications industrielles, les chanfreins sur les bords extérieurs améliorent la sécurité de manipulation pour les techniciens et réduisent les risques d'endommagement des arêtes lors de l'installation.
Dans ces secteurs, il est essentiel de documenter les choix entre chanfrein et congé avec plus de précision que pour des conceptions industrielles plus simples. Cela implique des notes 2D claires, des références aux normes applicables et une conformité avec les protocoles de test. Collaborez avec des fournisseurs capables de fournir des données de capabilité de processus pour les caractéristiques les plus importantes. La priorité passe alors du simple coût à un comportement maîtrisé et prévisible tout au long du cycle de vie du produit.
• Utilisez systématiquement des congés sur les transitions et les chemins de charge fortement sollicités.
• Concevoir des chanfreins pour un assemblage sûr, un accès aisé aux outils et un nettoyage facile.
• Documenter les exigences relatives aux bords conformément aux normes industrielles ou réglementaires.
Image suggérée : pièce CNC haute fiabilité (ex. : articulation robotique ou composant médical) avec congés et chanfreins mis en évidence sur les interfaces clés. Texte alternatif : « Composant CNC haute fiabilité présentant des transitions internes congélées et des arêtes externes chanfreinées pour un assemblage sûr. »
Erreurs de conception courantes avec les chanfreins et les congés (et comment les éviter)

Rayons de courbure non standard très petits qui nécessitent des outils spéciaux et engendrent des coûts supplémentaires
L'un des moyens les plus rapides d'augmenter le coût d'usinage CNC est de spécifier des rayons de congé très petits et non standard . Un angle avec un rayon de 0.2 mm ou 0.5 mm semble anodin en CAO, mais en atelier, il peut contraindre le programmeur à utiliser des fraises de très petite taille, des avances plus lentes et à effectuer davantage de changements d'outils. Le temps de cycle augmente, la durée de vie des outils diminue et le devis en tient compte. Dans de nombreux cas, la pièce ne bénéficie d'aucun gain de performance réel grâce à des rayons aussi agressifs, notamment pour les angles internes et les poches non critiques.
Vous réduisez ce risque en adaptant les rayons de congé aux diamètres d'outils standard utilisés sur les centres d'usinage 3 ou 4 axes classiques. Par exemple, si l'atelier utilise couramment des fraises de 6 ou 10 mm pour l'ébauche et la finition, des congés compatibles avec ces outils garantissent l'efficacité du processus. Vous obtenez ainsi des transitions de contraintes fluides et une évacuation des copeaux facilitée, tout en évitant un travail de micro-usinage inutile. En interne, vous pouvez définir comme « critique uniquement si sa fonction le justifie » tout rayon inférieur à un certain seuil et le vérifier avant la validation du dessin.
Il est recommandé de créer un petit tableau interne de « rayons de courbure recommandés » pour votre gamme de pièces. Partez des diamètres de fraise les plus courants et calculez par déduction des rayons de courbure raisonnables pour les poches, les nervures et les angles internes. Si les ingénieurs souhaitent s'écarter de cette liste, ils doivent en préciser la raison : géométrie de la pièce d'assemblage, fonction d'étanchéité, alignement optique ou autres exigences avérées. Cela préserve la liberté créative là où elle est essentielle, tout en évitant les micro-rayons de courbure superflus ou habituels qui ne font qu'augmenter les coûts d'usinage et le risque de rebuts.
Si vous n'êtes pas certain qu'un rayon soit réaliste, vous pouvez envoyer votre modèle à votre fournisseur de machines CNC et lui demander directement quels rayons sont les plus adaptés à sa gamme d'outils. Cette brève discussion permet généralement de trouver des solutions simples, et les économies réalisées à long terme peuvent être considérables pour des centaines, voire des milliers de pièces.
Angles et arêtes internes non usinables ou difficiles d'accès
Un autre problème fréquent concerne les angles internes ou les raccords d'arêtes, techniquement usinables mais extrêmement difficiles d'accès . Les cavités profondes à ouverture étroite, les contre-dépouilles nécessitant un outillage spécial ou les surfaces raccordées dissimulées derrière des nervures sont autant de sources de difficultés pour la programmation FAO. Il en résulte souvent une combinaison de longs porte-à-faux d'outils, de paramètres de coupe réduits et de réglages supplémentaires. Même si le premier lot est conforme aux normes, la répétabilité peut être compromise par le manque de robustesse du processus.
On peut repérer ces problèmes rapidement en se mettant à la place de l'outil de coupe. Une question simple permet de les identifier : « Un outil réel peut-il réellement percevoir cette arête en ligne droite ? » Si la réponse est non, l'atelier sera probablement contraint d'utiliser des outils plus longs ou des porte-outils spéciaux. Ces derniers introduisent des déviations et des vibrations, ce qui réduit la précision. Le problème s'aggrave lorsqu'on combine des formes profondes avec des congés ou des chanfreins importants. Sur un modèle 3D, tout paraît parfait ; sur la machine, l'enlèvement de matière devient lent et aléatoire.
Pour éviter cela, simplifiez les voies d'accès à l'outil . Élargissez l'entrée de la poche, redressez une paroi si possible, ou déplacez légèrement une nervure pour permettre le passage aisé d'une fraise standard. Si un congé interne est nécessaire pour la résistance, envisagez d'augmenter son rayon afin d'utiliser un outil plus grand qui atteindra le fond en moins de passes. Pour certaines pièces, il peut même être judicieux de diviser la géométrie en deux composants boulonnés, plutôt que de se confronter à un bloc monolithique très complexe. Cette étape d'assemblage supplémentaire peut s'avérer moins coûteuse qu'un usinage poussé.
Lors de l'envoi de votre demande de devis, il est utile de signaler brièvement les cavités profondes ou les arêtes internes critiques. Invitez votre fournisseur à proposer des rayons de courbure alternatifs, des chanfreins ou des modifications géométriques locales afin d'améliorer l'usinabilité. Cette démarche transforme un problème potentiel en un véritable partenariat de conception et permet souvent de dégager des améliorations qui réduisent les coûts sans compromettre la fonctionnalité.
Spécifications et notes contradictoires entre les bords des fichiers CAO et des dessins
Une source classique de confusion réside dans l'incohérence des informations relatives aux arêtes entre le modèle 3D et le dessin 2D . Le modèle CAO peut présenter des congés importants, tandis que le dessin ajoute une note générale du type « ARÔMEZ TOUS LES ARÊTES VIVES 0.2 × 45° » ou une indication de chanfrein spécifique sur la même arête. Les programmeurs doivent alors choisir quelle source privilégier. Dans le pire des cas, différentes équipes interprètent les données différemment, et vous recevez des pièces qui, bien que conformes à un document, ne correspondent pas à votre interprétation interne.
Le problème s'aggrave lorsque plusieurs révisions successives ajoutent de nouvelles notes tandis que les anciennes restent dans le cartouche. Par exemple, le dessin peut encore contenir une note générale « raccorder les arêtes », alors que la dernière révision spécifie explicitement les cotes de congé sur la plupart des angles. Si personne ne corrige cette ancienne note, l'ambiguïté persiste : l'atelier doit-il toujours raccorder les arêtes non répertoriées ou les laisser nettes ? Ce type de conflit ralentit l'évaluation des demandes de devis, génère des échanges de courriels supplémentaires et peut retarder la production.
Une meilleure approche consiste à considérer le modèle et le dessin comme un ensemble cohérent . Déterminez quel document fait autorité pour la géométrie et lequel contient les tolérances et les notes, puis respectez ce choix. De nombreuses équipes utilisent le modèle 3D comme référence pour la forme et le dessin 2D pour les dimensions, les tolérances et les exigences de finition de surface. Dans ce cas, toute modification de chanfrein ou de congé doit figurer dans les deux documents avant diffusion. Une courte liste de vérification interne avant la publication d'une nouvelle révision permet de détecter les incohérences.
Vous réduisez également les risques en évitant les notes redondantes . Si vous indiquez explicitement les chanfreins et les congés pour la plupart des arêtes, limitez les notes générales aux instructions d'ébavurage génériques, telles que : « Éliminer les arêtes vives ; rupture d'arête maximale de 0.2 mm, sauf indication contraire. » Cela fournit aux machinistes des indications pour la sécurité et la manipulation, tout en mettant clairement en évidence les indications spécifiques relatives aux arêtes fonctionnelles.
Utilisation abusive des congés sur des zones non fonctionnelles ou cachées
De nombreuses pièces sortent du système de CAO avec des congés sur presque tous les bords , simplement parce que les habitudes de modélisation par défaut privilégient les angles arrondis. À l'écran, la pièce paraît lisse et soignée, mais en atelier, chaque congé supplémentaire représente une contrainte d'usinage supplémentaire. Les surfaces cachées, les cavités internes qui ne sont jamais en contact avec une pièce en assemblage, ou les nervures structurelles enfouies au fond d'un boîtier présentent souvent des congés qui n'apportent que peu ou pas de valeur fonctionnelle. Pourtant, ils obligent l'opérateur à ajuster les trajectoires d'outil et à réduire les profondeurs de passe pour respecter ces courbes.
Il est souvent possible de supprimer ou de simplifier les congés dans les zones non fonctionnelles sans compromettre les performances. Si une nervure cachée ne subit qu'une charge de compression, un bord vif ou légèrement arrondi peut être tout aussi efficace qu'un congé à rayon complet. Dans de nombreuses applications, la surface usinée avec une fraise standard présente déjà un petit rayon naturel au point de rebroussement de la trajectoire d'outil. Cet effet réduit la concentration des contraintes par rapport à un angle vif mathématiquement parfait, même sans modélisation de congé. Dans ces cas, il est inutile de spécifier un rayon précis.
Une méthode pratique pour simplifier le dessin consiste à classer les arêtes en trois catégories lors des revues de conception : fonctionnelles, visibles par l’utilisateur et cachées/non critiques. Les arêtes fonctionnelles comprennent les transitions aux points de forte contrainte ou les interfaces avec les joints, les roulements et les ajustements de précision. Les arêtes visibles par l’utilisateur sont manipulées par les opérateurs ; elles peuvent donc nécessiter un congé ou un chanfrein uniforme pour des raisons de sécurité et d’esthétique. Les arêtes cachées/non critiques peuvent souvent se contenter d’une simple mention « arêtes cassées » au lieu de dimensions de congé détaillées. Cette méthode permet de conserver un dessin clair et un processus efficace.
Si vous travaillez avec plusieurs fournisseurs, vous pouvez leur demander de signaler les congés qu'ils jugent superflus lors de l'analyse de fabricabilité (DFM). Ils savent où leurs machines produisent naturellement un petit rayon et où un congé parfaitement défini engendre des opérations supplémentaires. Leurs retours vous aident à optimiser vos futures conceptions afin de réserver les spécifications détaillées des congés aux arêtes qui en ont réellement besoin.
Surdimensionner les contours cosmétiques en tant que caractéristiques essentielles
Une autre erreur fréquente consiste à considérer des arêtes purement esthétiques comme des éléments fonctionnels essentiels . Par exemple, un chanfrein décoratif sur la face avant d'un couvercle peut présenter des exigences dimensionnelles strictes et une faible rugosité de surface, même s'il n'est en contact avec aucun autre composant. Les opérateurs doivent alors ralentir les vitesses d'avance, ajouter des contrôles et parfois même retravailler des imperfections visuelles mineures qui n'affectent en rien les performances du produit.
Vous pouvez éviter ce problème en distinguant clairement les spécifications fonctionnelles des exigences esthétiques . Les spécifications fonctionnelles doivent figurer sur le dessin avec des dimensions, des tolérances et des symboles de finition de surface explicites. Les exigences esthétiques, telles que « absence de bavures vives sur les arêtes visibles » ou « chanfrein visuel régulier sur la face avant », peuvent être traitées par des notes générales ou une norme de fabrication distincte. Si votre équipe considère chaque arête comme un élément critique, vous financez des inspections et des retouches que votre client final ne verra peut-être jamais.
Cela permet également d'harmoniser les exigences esthétiques avec le procédé de finition choisi. Si la pièce doit subir un microbillage et une anodisation, de légères marques d'outil sur un chanfrein peuvent disparaître ou devenir négligeables après la finition. Dans ce cas, des valeurs de rugosité trop strictes lors de l'usinage brut n'ont pas lieu d'être . Il est préférable de définir des attentes réalistes quant à l'état de surface final et de laisser le fournisseur adapter la séquence d'usinage et de finition pour atteindre cet objectif.
Communication des exigences de pointe dans les demandes de prix et les revues de conception pour la fabrication
Que faut-il inclure dans les dessins, les modèles et les fichiers STEP pour les arêtes ?
Une communication claire des exigences en matière de chanfrein et de congé commence dès le dossier technique joint à votre demande de devis. Votre fournisseur doit visualiser clairement les mêmes contours sur le dessin 2D, le modèle 3D et le fichier STEP, sans aucune interprétation. C'est la seule façon d'établir un devis précis et d'éviter les mauvaises surprises lors de l'usinage.
Pour l'usinage CNC, une bonne base est un dessin 2D coté et un modèle 3D propre . Le dessin indique les tolérances, les annotations sur les arêtes et l'état de surface ; le modèle 3D représente la géométrie. Si vous utilisez des normes de tolérance générales telles que l'ISO 2768 pour les tolérances linéaires, angulaires et de chanfrein sur les arêtes cassées, précisez-le clairement dans le cartouche afin que votre fournisseur connaisse les limites par défaut applicables ( source : iso.org ). Cela évite de longues séries de tolérances répétitives et garantit la lisibilité du dessin.
Au niveau du bord, vous disposez de trois outils principaux :
-
Indications explicites des bords (par exemple « chanfrein 2× 0.5 × 45° », « congé R2 »)
-
Remarques générales (par exemple « Casser les arêtes vives de 0.2 à 0.5 » ou « Ébavurer toutes les arêtes »)
-
Normes internationales dans le cartouche ou les notes (par exemple « Tolérances générales ISO 2768-m »).
Utilisez des indications précises pour les arêtes importantes sur le plan fonctionnel ou pour les instructions d'assemblage. N'utilisez des notes générales que pour les arêtes non critiques dont la taille exacte n'est pas essentielle. Lorsque vous utilisez une note générale telle que « Rompre les arêtes vives », pensez à préciser une plage de valeurs, par exemple 0.2–0.5 mm, afin que l'atelier comprenne ce que signifie « rompre » dans votre projet.
Dans votre fichier STEP, veillez à ce que le modèle reste simple et cohérent avec le dessin. Évitez d'intégrer de petits congés décoratifs non indiqués sur le dessin et superflus. Ces éléments augmentent le temps de parcours d'outil sans apporter de valeur ajoutée. Si le modèle 3D présente un rayon absent du dessin, de nombreux ateliers privilégieront le modèle et usineront ce rayon malgré tout, ce qui engendrera des coûts supplémentaires inutiles.
Lorsque vous utilisez le GD&T ou le tolérancement géométrique sur des caractéristiques liées aux bords (par exemple, la planéité des faces chanfreinées ou le faux-rond des épaulements avec congés), suivez les normes reconnues telles que l'ISO 1101. Cela aide votre fournisseur à interpréter correctement les symboles et évite « dialectes » locaux de tolérancement qui conduisent à des erreurs d'interprétation.
[Suggestion d'image : coin d'un dessin technique agrandi montrant les indications de chanfreinage, la mention générale « rupture des arêtes vives » et la référence à la norme ISO 2768 dans le cartouche. Texte alternatif : « Exemple de dessin CNC montrant les notes relatives aux chanfreins et aux congés, ainsi que la norme de tolérance générale. »]
Comment prioriser les finitions critiques par rapport aux finitions esthétiques chez votre fournisseur de machines CNC ?
Tous les bords n'ont pas la même importance. Si vous considérez chaque chanfrein et chaque congé comme critiques, cela se traduira par une augmentation du prix unitaire et des délais de livraison. Il est préférable de distinguer clairement les bords fonctionnels des bords esthétiques ou de sécurité et d'indiquer à votre fournisseur les points d'optimisation possibles.
Les bords fonctionnels comprennent :
-
Interfaces de contact entre les pièces s'accouplant.
-
Transitions où la concentration des contraintes est importante (épaulements, racines, chemins de charge).
-
Bords susceptibles d'affecter l'étanchéité, l'alignement ou le positionnement précis.
-
Bords utilisés pour le positionnement lors de l'assemblage ou de la mesure.
Les bords cosmétiques ou de sécurité comprennent :
-
Les coins extérieurs sont visibles par les clients mais ne supportent aucune charge.
-
Des bords qui doivent simplement être adoucis pour faciliter la manipulation.
-
Bords cachés à l'intérieur des boîtiers où la taille exacte du chanfrein n'est pas importante.
Une manière simple de communiquer la priorité consiste à étiqueter les groupes d'arêtes sur le dessin :
-
« Arête critique – maintenir le chanfrein/le congé et la tolérance spécifiés. »
-
« Bord fonctionnel – conserver la caractéristique, ±0.1 acceptable sauf indication contraire. »
-
« Arête non critique – casser les arêtes vives de 0.2 à 0.5, à la discrétion du fournisseur. »
Vous pouvez utiliser des codes couleur dans un PDF annoté ou une brève légende dans les notes. Cela ne prend que quelques minutes et permet au fournisseur de machines CNC de simplifier les trajectoires d'outils ou de combiner les opérations sur les arêtes non critiques, ce qui réduit les coûts. Dans de nombreux projets, cette clarté permet de réaliser des économies substantielles, car l'atelier consacre moins de temps à l'usinage excessif d'angles purement esthétiques.
Pour les pièces récurrentes, vous pouvez également élaborer un guide de conception interne définissant les traitements de bord standard pour chaque famille de produits. Il vous suffit ensuite de signaler les exceptions sur le dessin. À terme, cela simplifie la communication concernant les traitements de bord et offre un langage commun à votre équipe de conception et à vos fournisseurs.
Lorsque cela est pertinent, vous pouvez orienter les lecteurs vers une liste de contrôle de conception pour la fabrication plus large, telle que vos directives internes relatives aux demandes de devis ou une ressource publique comme une page de liste de contrôle des demandes de devis pour l'usinage CNC sur votre site, afin de contextualiser la manière dont la priorité des bords s'intègre dans l'ensemble des spécifications de la pièce.
Questions à poser lors d'une évaluation DFM concernant le choix entre chanfrein et filet
Une discussion structurée sur la fabricabilité (DFM) transforme la conception des bords, d'un simple détail esthétique, en un levier de réduction des coûts. Poser les bonnes questions montre à votre fournisseur que vous êtes ouvert à l'optimisation et non pas que vous vous contentez d'imposer un dessin figé. Cela se traduit généralement par de meilleurs prix et moins de problèmes lors de la montée en cadence de production.
Voici quelques questions utiles :
-
« Quels chanfreins ou congés sur cette pièce entraînent le plus de temps d’usinage ? » Cette question incite l’usinier à identifier les endroits où les petits rayons, les angles profonds ou les raccords 3D pénalisent le temps de cycle.
-
« Existe-t-il des rayons qui nécessitent des outils spéciaux ou des réglages supplémentaires ? » Si un seul angle non standard de R0.8 requiert une petite fraise et un nouveau réglage, vous pouvez décider de l’augmenter à une valeur plus courante ou de le convertir en chanfrein.
-
« Est-il possible de convertir n’importe lequel de ces congés décoratifs en simples chanfreins ou en arêtes cassées ? » Cette question permet souvent de gagner plusieurs minutes d’usinage par pièce, notamment sur les boîtiers et les couvercles.
-
« Existe-t-il des limites où l’on peut assouplir les tolérances ou l’état de surface sans risque ? » L’opérateur constate où il consacre du temps à atteindre des valeurs précises qui n’ont pas d’incidence sur le fonctionnement.
-
« Voyez-vous des angles internes impossibles à usiner ou présentant un risque ? » Dans ce cas, vous souhaitez que l'atelier signale les risques de casse d'outils, de vibrations ou de problèmes d'accès afin que vous puissiez ajuster la conception au plus tôt.
Lors d'un échange de questions-réponses (DFM) par téléphone ou par courriel, adoptez un ton collaboratif. Précisez que vous ne demandez pas de raccourcis sur les fonctionnalités essentielles, mais que vous souhaitez privilégier la robustesse et la réduction des coûts au détriment d'une complexité superflue. Sur plusieurs projets, cette approche instaure la confiance : les ateliers sont plus enclins à partager leurs observations sur les processus lorsqu'ils savent que vous les mettrez en œuvre, plutôt que d'insister sur chaque petit congé du dessin CAO d'origine.
Vous pouvez également consigner ces questions dans une courte liste de contrôle interne que votre équipe de conception utilise avant d'envoyer les demandes de devis. Cela permet de s'assurer que les décisions concernant le chanfrein ou le congé sont intentionnelles et non accidentelles, notamment lorsque plusieurs ingénieurs travaillent sur la même gamme de produits.
Tolérance partagée et flexibilité de finition pour réduire les coûts
Les spécifications des arêtes ne se limitent pas à la géométrie. Les tolérances et les exigences de finition de surface autour des chanfreins et des congés ont un impact direct sur l'outillage, le temps de contrôle et le taux de rebut. En communiquant vos marges de manœuvre, vous permettez souvent à votre fournisseur de réduire les coûts sans compromettre les performances essentielles.
Pour les bords généraux qui ne servent pas à sceller ou à localiser des surfaces, vous pouvez :
-
Faites référence à une classe de tolérance générale telle que ISO 2768-m ou -c au lieu de parler systématiquement de ±0.02 mm. ( )
-
Spécifiez une plage pour les bords cassés (par exemple 0.2–0.5 mm) plutôt qu'une dimension fixe.
-
Utilisez des objectifs de rugosité descriptifs (par exemple « Ra ≤ 3.2 µm pour les faces visibles, Ra ≤ 6.3 µm ailleurs ») au lieu de finitions trop fines sur toutes les surfaces.
Concernant les arêtes critiques pour la fonction, indiquez clairement les éléments non négociables et ceux qui sont ouverts à la discussion. Par exemple :
-
« Le congé R3 à l'épaulement sert à réduire les contraintes, le rayon de courbure ne doit pas être inférieur à R2.5. »
-
« Chanfrein 1.0 × 45° pour l'entrée d'assemblage ; l'angle peut varier de ±5° si la longueur reste dans une plage de ±0.1. »
Ce type de consigne offre au machiniste une grande latitude pour choisir les outils et avances standard, tout en préservant le design voulu. Vous gardez la maîtrise du fonctionnement, mais vous vous affranchissez des détails superflus.
Cela permet également d'aligner les exigences de finition sur le cas d'utilisation et les normes industrielles . Un boîtier médical ou un coffret destiné au consommateur peut justifier une finition plus soignée et des arêtes visuellement uniformes. Ce n'est généralement pas le cas pour un support interne dans un châssis de machine. Indiquer clairement où la qualité esthétique est importante évite un problème fréquent : le surpolissage ou le surusinage des angles non visibles, faute de précision sur le dessin.
Boîtier en aluminium usiné : stratégie de congés complets ou de chanfreins simplifiés
Pour un boîtier en aluminium usiné CNC classique , les ingénieurs commencent souvent par des congés internes généreux et des arêtes externes entièrement arrondies afin d'optimiser la répartition des contraintes et d'obtenir un aspect haut de gamme. Si le résultat est satisfaisant en CAO, cela peut facilement rallonger le temps d'usinage de plusieurs minutes par pièce. Chaque changement d'outil et chaque passe de contour 3D supplémentaire augmentent directement le coût, notamment pour les petites et moyennes séries.
Dans une version économique du même boîtier, les congés fonctionnels ne sont généralement conservés que là où ils sont structurellement ou géométriquement nécessaires , par exemple aux angles internes qui doivent s'emboîter parfaitement ou réduire les contraintes autour d'un bossage de fixation. Les bords extérieurs non fonctionnels sont remplacés par de simples chanfreins à 45° réalisés à l'aide d'une fraise à chanfreiner standard. Ces chanfreins peuvent souvent être usinés en une seule passe sur tout le périmètre, lors de la même opération.
Dans la pratique, cela signifie:
-
Conservez des congés internes aux endroits où un circuit imprimé, un joint ou un couvercle doit être ajusté ou soumis à des contraintes.
-
Utilisez des chanfreins sur les bords visibles, les interfaces du couvercle et les trous d'accès aux vis, là où ils servent principalement à guider l'assemblage et à éliminer les aspérités.
-
Réduisez les rayons des arêtes non critiques pour qu'ils correspondent aux dimensions standard des outils de coupe, au lieu d'utiliser des valeurs « esthétiques » mais non standard.
Lorsque les équipes appliquent cet équilibre, il est courant de constater des réductions de 10 à 20 % du temps de cycle sur les boîtiers complexes, tandis que les performances fonctionnelles et l'esthétique restent parfaitement acceptables pour les équipements ou les enceintes industrielles.
Épaulement de la tige tournée : angle vif vs transition arrondie
Sur un arbre tourné, l'angle formé par l'épaulement d'un épaulement peut constituer un point de rupture par fatigue classique. Un angle vif (théoriquement de rayon nul) engendre la plus forte concentration de contraintes. Il peut passer les tests initiaux, mais sous chargement cyclique, des microfissures ont tendance à se former précisément à cet endroit. Un léger congé au niveau de l'épaulement permet généralement un gain considérable en durée de vie en fatigue, pour un surcoût d'usinage quasi nul.
Du point de vue du tournage, l'ajout d'un congé à l'épaulement ne nécessite souvent qu'un rayon de bec d'outil déjà présent sur une plaquette standard ou un contour programmé simple. Dans de nombreux cas, la différence de coût entre un angle vif théorique et un rayon modeste (par exemple 0.5 à 1.0 mm) est négligeable. La véritable contrainte provient de la géométrie de la pièce en contact : roulements, joints ou engrenages peuvent nécessiter un dégagement ou une gorge pour passer ce rayon.
Une approche pratique consiste à :
-
Commencez par un petit rayon de congé standardisé qui correspond aux rayons de nez d'insert courants.
-
Se coordonner avec les fournisseurs de roulements ou d'engrenages pour confirmer les rayons d'épaulement et les caractéristiques de dégagement acceptables pour l'arbre.
-
Indiquez sur le dessin que ce congé est critique s'il affecte directement la durée de vie en fatigue ou l'alignement.
En procédant ainsi, vous alignez la conception sur les pratiques de tournage standard et sur de meilleures performances en matière de résistance à la fatigue , au lieu d'imposer un angle nominalement « vif » que l'outil ne peut pas reproduire de manière réaliste et qui ajoute un risque caché sur le terrain.
Support structurel : rayons optimisés pour la résistance, le poids et le coût
Prenons l'exemple d'un support structurel usiné ou profilé qui relie un moteur, un réducteur ou un actionneur à un châssis. Les ingénieurs recherchent souvent une rigidité élevée, un poids réduit et une bonne résistance à la fatigue. Leur premier réflexe est d'ajouter de larges congés et d'éliminer toutes les arêtes vives. Cette approche peut fonctionner, mais elle conduit parfois à un usinage 3D inutile et à des trajectoires d'outil supplémentaires sans réel avantage structurel.
Une conception optimisée commence généralement par une forme prismatique simple, adaptée aux dimensions standard. Les congés apparaissent ensuite de manière ciblée :
-
Des rayons de courbure plus importants aux points de jonction des nervures avec la plaque de base ou les parois verticales, afin de réduire les contraintes et d'améliorer le transfert de charge.
-
Rayons standard aux angles des poches correspondant aux diamètres des fraises disponibles, évitant ainsi le recours à des outils sur mesure de très petite taille.
-
Des chanfreins plutôt que des congés pour les bords extérieurs qui ne nécessitent qu'une amorce et une manipulation sûre.
Pour rendre ce compromis visible, les équipes comparent parfois deux modèles :
| Aspect conception | Cadre « Filet partout » | Support optimisé pour congé et chanfrein |
|---|---|---|
| coins de poche intérieure | Petits filets sur mesure, tailles non standard | Les rayons correspondent aux diamètres de fraise standard. |
| Bords extérieurs | Entièrement arrondi | Chanfreins simples à 45° sur les arêtes non critiques |
| Stratégie d'usinage | Contourage 3D plus poussé, outils supplémentaires | Opérations principalement 2.5D, moins de changements d'outils |
| Performance structurelle | Bon | De même, les congés ne sont utilisés que lorsque la charge est élevée. |
| Coût unitaire typique | Plus élevé (cycle plus long, plus d'outils) | Inférieur (cycle plus court, programmation plus facile) |
La leçon principale est simple : utilisez les congés là où ils supportent réellement la charge ou lissent les contraintes, et les chanfreins ou les bords cassés là où seules la sécurité de manipulation et la facilité d’assemblage sont nécessaires. On maîtrise ainsi le poids et la rigidité sans payer pour des rayons décoratifs qui n’améliorent pas les performances réelles.
Pièce moulée sous pression avec usinage ultérieur : utilisation de congés de moulage et d’arêtes usinées
Les pièces moulées sous pression complexifient encore le débat entre chanfrein et congé. Une pièce moulée sous pression bien conçue comporte déjà des congés de coulée généreux et des transitions douces favorisant l'écoulement du métal, évitant les points chauds et réduisant la porosité de retrait. Après la coulée, l'usinage CNC cible généralement les faces fonctionnelles, les alésages et les interfaces critiques.
Dans ce cas de figure, la stratégie la plus rentable consiste souvent à utiliser :
-
Raccords formés par la matrice dans les zones non critiques et autour des nervures, des bossages et des transitions entre épaisseurs importantes et minces.
-
Chanfreins usinés uniquement sur les bords qui affectent l'assemblage, l'étanchéité ou l'alignement, tels que les surfaces de joint, les trous de goujons ou les entrées de vis.
-
Des congés supplémentaires minimes dus à l'usinage, limités aux éléments qui nécessitent réellement une précision supérieure à celle que peut offrir la fonderie.
Si le concepteur ajoute de nombreux petits congés d'usinage sur des surfaces déjà arrondies par le moule, le fournisseur doit créer des trajectoires d'outil supplémentaires pour « nettoyer » les zones où la pièce moulée est déjà fonctionnelle. Cela engendre des coûts supplémentaires sans résoudre le problème. Une meilleure approche consiste à respecter la géométrie de la pièce moulée et à n'effectuer un usinage de finition que là où les tolérances, la planéité ou l'état de surface sont critiques.
Par exemple, un carter moteur moulé sous pression peut conserver tous les congés de raccordement internes d'origine, tandis que les pattes de fixation et l'alésage de l'arbre bénéficient d'un usinage léger combinant fraisage en bout, alésage et chanfreinage simple. On obtient ainsi une pièce qui tire parti de l'efficacité du moulage sous pression et n'utilise le temps d'usinage CNC que là où il améliore réellement l'ajustement, l'alignement ou la fiabilité à long terme.
Cette combinaison de congés moulés et de chanfreins usinés sélectifs est l'un des moyens les plus efficaces de maîtriser le coût total tout en répondant aux exigences dimensionnelles et fonctionnelles rigoureuses dans les secteurs de l'automobile, de la robotique et des équipements industriels.
Liste de contrôle de conception préalable à la demande de devis pour les chanfreins et les congés
Une liste de vérification claire avant l'envoi d'une demande de devis vous évite les coûts cachés, les demandes de modification et les commentaires vagues du type « ce bord est difficile à usiner ». Utilisez la liste ci-dessous pour vérifier la conformité de vos chanfreins et congés afin que votre fournisseur puisse établir un devis précis et assurer une fabrication fiable.
Priorités Edge – Quelles fonctionnalités sont réellement importantes sur le plan fonctionnel ?
Commencez par classer les arêtes par fonction plutôt que de les traiter toutes de la même manière. Votre fournisseur doit pouvoir identifier d'un coup d'œil les arêtes essentielles à la performance et celles qui sont principalement esthétiques.
Vous pouvez regrouper les arêtes en trois catégories simples :
-
Arêtes structurelles critiques – transitions à proximité de charges élevées, zones de concentration de contraintes, zones sensibles à la fatigue.
-
Arêtes d'interface critiques – arêtes qui affectent l'étanchéité, l'ajustement de l'assemblage, l'alignement ou l'ergonomie.
-
Bords non critiques / cosmétiques – bords dont la fonction principale est l'apparence ou la sécurité de manipulation.
Pour chaque partie, posez-vous les questions suivantes :
-
Quels bords protègent contre la fatigue ou les chocs ? Ceux-ci nécessitent généralement des congés avec des rayons définis.
-
Quels bords guident l'assemblage, l'accouplement ou l'insertion ? Ceux-ci bénéficient souvent de chanfreins ou d'amorces.
-
Quels bords doivent simplement être sans danger au toucher ? Il suffit généralement d’adoucir les arêtes vives ou de réaliser un petit chanfrein standard.
Une façon simple de rendre cela réalisable est d'ajouter une courte note dans la légende du dessin :
-
« Seuls les bords marqués A/B/C sont fonctionnellement critiques ; tous les autres peuvent être cassés de 0.2 à 0.5 mm. »
Cela indique précisément à votre partenaire CNC où concentrer ses meilleurs outils et son contrôle le plus strict, et où il peut simplifier les choses.
Leviers de coûts – Où assouplir les rayons, les angles et les tolérances
Avant d'envoyer votre demande de devis, examinez attentivement vos chanfreins et congés et recherchez délibérément les arêtes surdimensionnées. Chaque rayon non standard, angle inhabituel ou tolérance serrée est un levier qui influe sur le coût, à la hausse comme à la baisse.
Utilisez cette liste de contrôle rapide :
-
Puis-je standardiser les angles à 45° ou 30° pour les chanfreins au lieu de valeurs impaires ?
-
Puis-je arrondir les rayons à l'entier supérieur pour correspondre aux tailles d'outils courantes (par exemple, 1 mm, 2 mm, 3 mm, 5 mm) ?
-
Tous les bords doivent-ils vraiment avoir une tolérance de ±0.05 mm, ou les bords non critiques peuvent-ils avoir une tolérance de ±0.2 mm, voire être considérés comme « uniquement à titre de référence » ?
-
Les petits congés (par exemple, R0.2, R0.3) sont-ils réellement nécessaires, ou s'agit-il d'un paramètre par défaut des logiciels de CAO qui nécessite des outils minuscules et un temps supplémentaire ?
Un simple tableau comparatif vous aide à raisonner en termes de leviers de coûts plutôt qu'en termes de géométrie :
| Choix de conception | Impact typique sur le coût | Pratique recommandée |
|---|---|---|
| Angles de chanfrein standard (30°, 45°) | Programmation simplifiée, outils standard | À utiliser partout où la fonction le permet |
| Angles non standard (17°, 23° etc.) | Configuration supplémentaire des outils et de la programmation | À éviter sauf si la fonction l'exige clairement. |
| Le rayon du congé correspond à la taille de l'outil | Usinage plus rapide, moins de passes | Alignez les rayons avec les diamètres de fraise courants. |
| Rayons très petits (≤ R0.3) | Outils minuscules, avances faibles, risque de casse plus élevé | À utiliser uniquement pour des raisons fonctionnelles ou cosmétiques réelles. |
| Tolérances serrées sur tous les bords | Inspection plus poussée, usinage plus lent | Serrer uniquement sur les bords critiques |
| Tolérances mixtes par priorité | Coût global inférieur pour des performances fonctionnelles équivalentes | Énoncer clairement la différence entre les éléments critiques et non critiques |
Si vous pouvez assouplir ne serait-ce que 20 à 30 % de vos spécifications de bord, vous constaterez souvent une baisse notable du prix proposé, notamment pour les boîtiers et les supports complexes.
Exigences de fabricabilité – Accès aux outils, configurations et matériaux
Ensuite, examinez le dessin comme si vous étiez l'usinier. Demandez-vous si un outil réel peut atteindre chaque bord avec une longueur d'outil, un angle d'attaque et un nombre de réglages raisonnables.
Utilisez cette liste de contrôle de fabricabilité préalable à la demande de devis :
-
Pour les poches profondes et les angles internes, avez-vous choisi un rayon de congé minimal qu'une fraise en bout courante peut atteindre sans dépassement extrême ?
-
Pour les bords situés au fond des canaux profonds, l'outil peut-il s'approcher sans entrer en collision avec les parois ou les fixations ?
-
Existe-t-il des chanfreins ou des congés qui nécessitent une configuration supplémentaire pour un ou deux bords seulement ? Si oui, pouvez-vous les simplifier ?
-
Le matériau (aluminium, acier trempé ou acier inoxydable) rend-il certains chanfreins ou rayons de courbure minuscules irréalistes en production normale ?
Vous pouvez formuler les attentes en matière de fabricabilité dans la section des notes :
-
« La priorité d'accès à l'outil est accordée aux arêtes marquées A/B ; les angles internes non critiques peuvent être coupés par le rayon de l'outil. »
-
« Les congés d’angle internes R2–R3 sont acceptables, sauf indication contraire. »
Pensez également au choix du matériau. L'acier inoxydable, par exemple, met à rude épreuve les outils de très petite taille et les chanfreins profonds en raison de l'usure et de la chaleur. Si vous utilisez un matériau dur, soyez encore plus vigilant avec les rayons de courbure très fins et les arêtes décoratives.
Documentation – Les notes Edge sont-elles claires, cohérentes et sans ambiguïté ?
Enfin, assurez-vous que votre documentation présente un récit clair et cohérent. Les notes contradictoires ou vagues sont l'un des moyens les plus rapides de générer des déchets, des retards et des échanges d'e-mails interminables.
Veuillez consulter cette liste de vérification des documents avant d'envoyer la demande de devis :
-
Les notes globales (« Ébavurer les arêtes vives », « Chanfreiner 0.5×45° sauf indication contraire ») contredisent-elles les indications locales ?
-
Les symboles de chanfrein et de congé sont-ils utilisés de manière cohérente dans chaque vue et section de détail ?
-
Le modèle 3D correspond-il au dessin 2D pour tous les chanfreins et congés visibles ?
-
Existe-t-il des notes d'ancienneté issues des versions précédentes qui ne sont plus applicables ?
Dans la mesure du possible, privilégiez une structure simple :
-
Une règle globale pour les arêtes non critiques (par exemple, petite cassure ou chanfrein générique).
-
Des indications explicites ne sont utilisées que pour les arêtes fonctionnelles qui nécessitent une taille ou un rayon bien défini.
Vous pouvez également ajouter une brève note de communication à la fin du cartouche, par exemple :
-
« En cas de divergence entre les spécifications des bords du modèle et du dessin, ce dernier prévaut. Veuillez signaler tout problème de fabrication lors de la demande de devis. »
Ce type de clarté ne profite pas seulement à l'usinier. Il améliore la qualité de vos devis, raccourcit les délais de retour d'information sur la conception pour la fabrication (DFM) et réduit le risque de devoir rouvrir la conception une fois la production lancée.
Conclusion et prochaine étape – Une conception de bord plus intelligente pour de meilleurs résultats CNC
Récapitulatif des principes clés pour le choix entre chanfrein et congé
Dans tous les projets d'usinage CNC, la stratégie de chanfreinage et de congé la plus efficace offre un équilibre optimal entre fonctionnalité, fabricabilité et coût . Les congés protègent les chemins de charge, réduisent les contraintes et améliorent la durée de vie en fatigue. Les chanfreins simplifient l'assemblage, adoucissent les arêtes vives et favorisent un usinage précis et répétable. Les conceptions les plus économiques traitent chaque arête en fonction de son rôle, plutôt que d'appliquer des congés par défaut systématiquement ou de spécifier des chanfreins sans objectif précis.
Vous obtenez de meilleurs résultats lorsque vous :
-
Réserver les filets pour les transitions structurelles et les interfaces fonctionnelles.
-
Utilisez des chanfreins là où un assemblage fluide, une insertion aisée ou une manipulation sûre sont importants.
-
Adaptez les rayons et les angles aux dimensions standard des outils de coupe pour éviter d'utiliser des outils spéciaux.
-
Veillez à ce que les tolérances soient réalistes, surtout sur les bords esthétiques.
-
Harmoniser les dessins et les modèles afin que les fournisseurs disposent d'un ensemble d'instructions cohérent.
Ces principes permettent de maintenir l'efficacité des cycles d'usinage tout en préservant les exigences de performance essentielles.
Pourquoi une revue DFM précoce avec votre partenaire CNC réduit-elle le coût total ?
La conception des arêtes influence bien plus que l'aspect esthétique. Elle influe sur les trajectoires d'outils, la stratégie de montage, le temps d'inspection et la répétabilité à long terme. Aborder les chanfreins, les congés et les tolérances d'arêtes dès le début, avant la finalisation de la demande de devis, permet d'éviter de nombreux coûts cachés qui apparaissent ultérieurement lors de l'usinage ou de l'assemblage.
Un bref examen du DFM vous aide à :
-
Identifier les rayons qui nécessitent des micro-outils ou des configurations supplémentaires.
-
Simplifiez les arêtes non critiques et réduisez le temps de cycle.
-
Améliorer l'accès aux outils et la stabilité des processus.
-
Uniformiser les traitements de bord pour toutes les familles de produits.
En abordant ce sujet dès le début, vous affinez vos devis et réduisez les risques de modifications de commande une fois l'usinage lancé. Il en résulte un coût total inférieur et un calendrier de production plus prévisible.
Invitation à soumettre des plans pour une analyse de conception pour la fabrication (DFM) et d'optimisation des coûts d'usinage CNC
Pour optimiser la conception d'une pièce ou préparer un dessin pour la production, vous pouvez nous envoyer vos fichiers STEP, vos dessins 2D ou vos prototypes préliminaires
Vous pouvez demander :
-
Optimisation des bords pour réduire le temps de cycle
-
Examen de la compatibilité des rayons de congé et des diamètres d'outils
-
Suggestions pour standardiser les chanfreins au sein de votre gamme de pièces
-
Identification des coins risqués ou difficiles d'accès