


Les systèmes d'emboîtement semblent simples, mais les défauts de production sont prévisibles : fissures ou blanchiment à la racine , variation de la force d'assemblage et perte de rétention due au fluage.
De nombreuses équipes apprennent aussi à leurs dépens que la même géométrie d'enclenchement peut fonctionner sur un prototype CNC mais échouer après le passage au moulage par injection . Le dépouillement, le retrait et le gauchissement, les lignes de soudure et la finition de surface peuvent modifier les interférences réelles et fragiliser la base.
Ce guide vous propose une méthode pratique d'assemblage par encliquetage et de verrouillage en porte-à-faux pour l'usinage CNC et le moulage par injection . Vous définirez les paramètres clés, dimensionnerez la poutre d'encliquetage à l'aide de formules simples et garantirez la fiabilité du verrouillage grâce à des règles de fabricabilité.
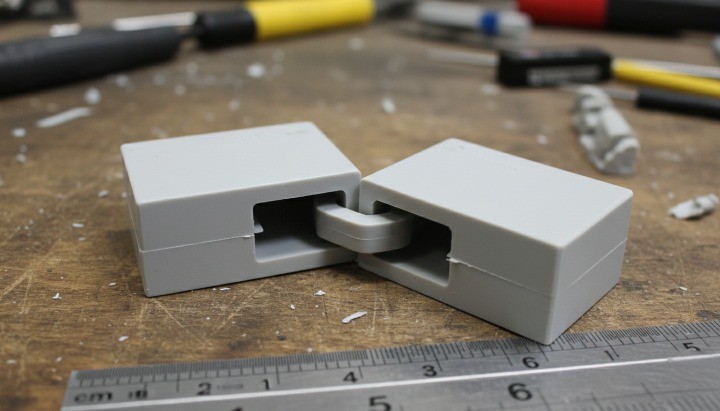
Quand utiliser les mousquetons à porte-à-faux ?
Convient parfaitement lorsque :
-
Vous souhaitez un assemblage de presse sans outil (et un déverrouillage de service simple)
-
L'articulation peut tolérer une certaine variation dimensionnelle
-
Vous pouvez allonger suffisamment la poutre pour qu'elle puisse fléchir en toute sécurité.
-
Le niveau de rétention requis est modéré (il ne s'agit pas d'un verrou structurel).
À éviter lorsque :
-
Des charges de rétention élevées critiques pour la sécurité sont requises
-
Le dispositif de fixation doit résister à une contrainte élevée et constante pendant des années (risque de fluage).
-
La chaleur, les produits chimiques et les UV réduisent la résistance.
-
La géométrie de la racine est difficile à contrôler (angles vifs, sections fines, lignes de jonction).
cycles de force de déflexion à enclenchement
Avant de sélectionner les matériaux ou d'établir des devis d'outillage, définissez :
-
Déflexion requise (Y) à l'extrémité du ressort pour dégager la contre-dépouille
-
Force d'assemblage acceptable (poussée manuelle vs presse de fixation)
-
Cycles attendus (ouverture/fermeture unique ou répétée)
Si ces éléments ne sont pas définis, le mécanisme de fixation est facile à « presque fonctionner » et difficile à stabiliser.
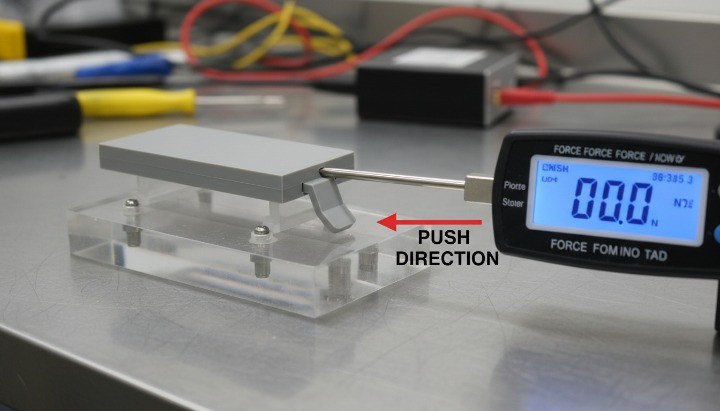
CNC vs moulage par injection
Production en série : conception pour le moulage par injection (première ébauche), parois uniformes, stratégie de contre-dépouille, fluage et fatigue.
Pour les prototypes ou les petites séries : l’usinage CNC est rapide, mais il faut prévoir l’accès aux outils, les rayons intérieurs et la maîtrise des bavures. Pour des itérations rapides avant l’outillage, privilégiez l’usinage CNC en petites séries pour les prototypes à emboîtement.
Règles de dimensionnement rapide
Utilisez-les comme première vérification de cohérence . Elles ne remplacent pas les tests, mais elles permettent d'éviter les erreurs géométriques les plus courantes.
-
Rapport L/t (longueur du faisceau / épaisseur) : visez environ 8 à 12 pour des cassures typiques ; si vous êtes en dessous de 6 environ, des fissures/pics de force deviennent probables.
-
Contre-dépouille : maintenez-la « aussi petite que sa fonction le permet » ; les contre-dépouilles importantes entraînent une grande déformation et une forte contrainte à la racine.
-
Raccord de racine : utiliser le plus grand rayon possible et éviter les changements d’épaisseur brusques à la racine.
-
Fonction d'arrêt : considérer un arrêt brutal comme « standard », et non optionnel, en cas de variation d'assemblage manuel.
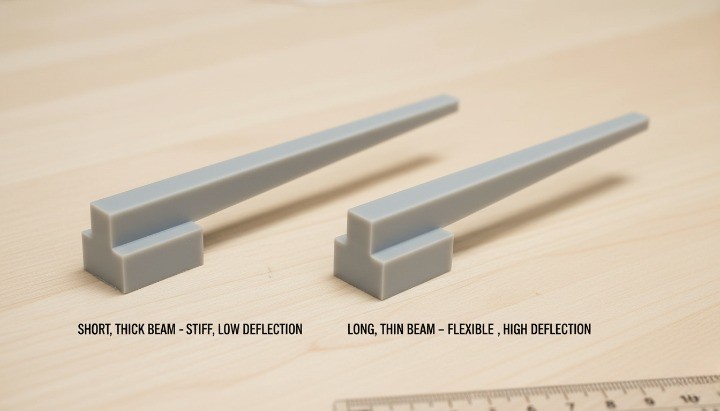
Principes de base de la géométrie des enclenchements en porte-à-faux
Un système d'enclenchement en porte-à-faux comprend une poutre, un crochet et un support périphérique. Lorsque la rampe du crochet, les dégagements et les transitions de congé sont des paramètres critiques, l'usinage CNC des composants d'enclenchement permet de contrôler la géométrie et la qualité des arêtes lors des itérations.
épaisseur du faisceau de rupture
La poutre, c'est votre ressort.
-
L'augmentation de la longueur (L) rend le bouton-pression plus souple (force plus faible pour la même déviation).
-
L'augmentation de l'épaisseur (t) la rend beaucoup plus rigide et augmente rapidement la tension sur les racines.
-
Augmenter la largeur (b) augmente également la rigidité, mais l'épaisseur est le levier le plus sensible.
Règle pratique : si la rupture se produit, demandez-vous d’abord si la poutre est trop courte ou trop épaisse pour la déflexion requise, et non si le matériau est « suffisamment résistant ».

L'accroche : rampe d'entrée, contre-dépouille, face de rétention
La géométrie du crochet détermine la fluidité de l'assemblage du bouton-pression et le niveau de rétention obtenu :
-
Une rampe d'entrée plus douce réduit la force d'insertion maximale mais augmente la course.
-
La contre-dépouille entraîne la déformation et la contrainte requises.
-
L' angle de la face de rétention détermine si la charge tend à libérer le bouton-pression ou à le bloquer en place.
Considérez le crochet comme une came : il convertit le mouvement d’assemblage en déviation de la poutre et peut créer des pics de force si la rampe est raide ou si le frottement est élevé.
Où la plupart des snaps échouent-ils ?

La plupart des ruptures par rupture par pression commencent à la base de la poutre.
-
Utilisez un filet de racine généreux (aussi grand que le permet le modèle).
-
Évitez les changements d'épaisseur brusques à la racine.
-
Si vous avez besoin de plus de soutien, ajoutez des renforts/nervures locales à la base au lieu d'épaissir la poutre.
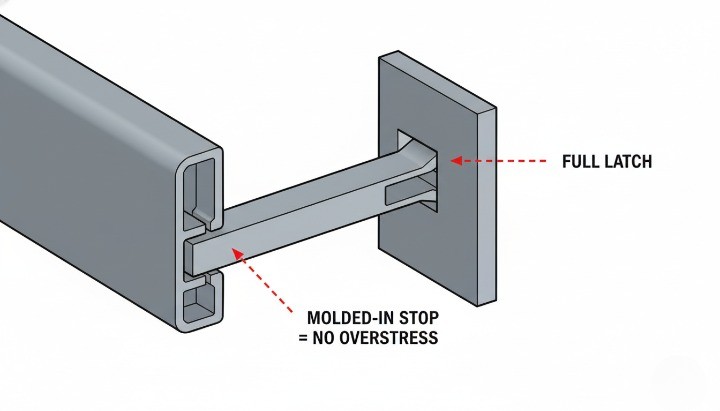
Fonctions d'arrêt pour la fiabilité
De nombreux systèmes de fermeture cèdent par surcourse (l'assembleur pousse au-delà de la course nécessaire pour dégager la gorge). Il est recommandé d'ajouter une butée rigide afin que, une fois verrouillé, la force excédentaire soit transmise à la butée et non à la poutre.
Dépannage rapide
Utilisez ceci lorsqu'une solution « fonctionne presque » mais n'est pas stable.
-
Fissure à la racine / blanchiment lors du premier assemblage → Poutre trop courte/épaisse, racine pointue, rampe trop abrupte ou absence de butée. Solution : augmenter L, réduire t, agrandir le congé de raccordement, adoucir la rampe, ajouter une butée.
-
La force d'insertion varie fortement d'un lot à l'autre → La marge d'interférence est trop faible, le frottement et la finition sont irréguliers, des bavures apparaissent. Solution : élargir la marge de tolérance, contrôler l'état de surface et ébavurer, réduire le contre-dépouille, augmenter l'entrée.
-
La rétention diminue après quelques semaines/mois → Déformation constante en service (fluage), température trop élevée pour la résine. Solution : repenser la conception pour que le bouton-pression se détende après le verrouillage, réduire les contraintes à long terme, ajouter une rétention secondaire, valider à température ambiante.
-
Fonctionne sur prototype CNC mais échoue sur pièces moulées → Les défauts de dépouille, de retrait, de gauchissement et de tricotage modifient l'interférence et la résistance à la racine. Solution : concevoir en tenant compte des règles de moulage, valider la stratégie de contre-dépouille dès le début, tester le fluage et la fatigue sur des échantillons moulés.
-
Usinage complexe / configurations coûteuses → Contre-dépouilles cachées, rayons de courbure très petits imposant des micro-outils, poutres minces instables. Solution : réorienter les contre-dépouilles pour faciliter l’accès à l’outil, ajouter des dégagements, standardiser les rayons de courbure, ajuster la séquence d’usinage et les supports.
calculs de conception à enclenchement
Utilisez ces équations pour dimensionner le système de fixation et comparer les concepts dès le début. Pour que les résultats soient fabricables et inspectables, définissez clairement les dimensions et les références critiques du système de fixation sur le dessin ; consultez les principes de base du GD&T pour les tolérances d’assemblage par encliquetage.
Variables
-
L= longueur de la poutre (de la racine au point d'application de la charge) -
b= largeur du faisceau -
t= épaisseur de la poutre (dans le sens de la flexion) -
E= Module de Young -
F= charge près de la pointe -
δ= déflexion de l'extrémité sous charge
Moment d'inertie de la surface (section rectangulaire)
I = b * t^3 / 12
L'épaisseur est mise au cube — de petites variations de t avoir des effets énormes.
Déflexion et force de l'extrémité
Pour une poutre en porte-à-faux avec une charge à son extrémité :
δ = F * L^3 / (3 * E * I)
Réorganisé pour estimer la force nécessaire à une déviation cible :
F = 3 * E * I * δ / L^3
Contrainte de flexion à la racine (métrique de criblage)
Moment de flexion maximal à l'encastrement : M = F * L Contrainte de flexion maximale (en négligeant la concentration des contraintes) :
σ_max = 6 * F * L / (b * t^2)
De la contre-dépouille à la déflexion requise (y compris la somme des tolérances)
La déflexion requise ne se limite pas à la contre-dépouille nominale. Il faut inclure :
-
Variation du retrait/déformation du moule (moulage)
-
Tolérances d'usinage + bavures (CNC)
-
Désalignement d'assemblage/angle d'approche
Pour que cela fonctionne en production, définissez une plage de tolérance adaptée à la capacité de votre processus — voir la tolérance d’usinage CNC pour les ajustements serrés.
Utiliser correctement les formules
Ces équations sont idéales pour le dimensionnement initial . Passez à l' analyse par éléments finis (FEA) et aux essais physiques lorsque :
-
La déformation est importante par rapport à l'épaisseur (flexion non linéaire).
-
Vous avez besoin de cycles répétés (fatigue) ou d'une rétention à long terme (fluage).
-
La région racine présente des lignes serrées, des transitions abruptes ou une courbure complexe.
-
Le dispositif de fixation est de grande valeur, essentiel à la sécurité ou doit fonctionner dans des conditions de température et d'humidité variables.
Principe : les formules définissent la plage de tailles ; l'analyse par éléments finis et les tests définissent la limite de fiabilité.
Conseils sur les matériaux pour les joints à pression en plastique
Le choix du matériau pour les boutons-pression repose sur un équilibre entre rigidité, ductilité, résistance à la fatigue et comportement au fluage.
Nylon (PA) : résistance/fatigue vs sensibilité à l’humidité
Le nylon est couramment utilisé pour les boutons-pression car il allie bonne résistance et robustesse.
-
L'absorption d'humidité peut modifier la rigidité et les dimensions
-
Le comportement « à sec après moulage » et le comportement « conditionné » peuvent différer.
Choisissez le nylon lorsque :
-
Vous avez besoin d'une rétention plus élevée avec des dimensions de faisceau gérables.
-
Vous vous attendez à des cycles répétés
-
Vous pouvez définir/accepter des hypothèses de conditionnement
Attention quand :
-
Des dimensions précises doivent résister à d'importantes variations d'humidité.
Polypropylène (PP) : compromis entre ductilité et fluage
Le PP est apprécié pour sa ductilité et sa capacité à se rompre de manière flexible.
-
Une faible rigidité nécessite souvent des sections plus larges pour obtenir la même sensation/rétention
-
Le fluage peut réduire la rétention lorsque le bouton-pression maintient une déviation constante.
Choisissez PP lorsque :
-
Vous souhaitez un assemblage plus facile et une contrainte maximale plus faible
-
La résistance chimique et le coût sont importants.
-
La conception se détend après l'assemblage (faible contrainte à long terme).
Attention quand :
-
Vous avez besoin d'une rétention élevée dans une géométrie réduite
-
Le mécanisme de pression doit résister à une tension constante pendant des années.
Acétal (POM), ABS, PC : guide rapide
-
POM : faible coefficient de frottement et bonne stabilité dimensionnelle pour les clips/interfaces coulissantes
-
ABS : bonne robustesse ; la performance de rupture dépend fortement de la géométrie et de l’environnement.
-
PC : résistant et rigide, mais sensible aux entailles ; la qualité du congé de racine est importante.
L'environnement est le véritable test matériel
-
La chaleur accélère le fluage et diminue la rigidité.
-
Les produits chimiques peuvent réduire la ténacité ou déclencher des fissures de contrainte.
-
Les UV peuvent fragiliser les nuances non stabilisées.
Si la rétention doit se maintenir pendant des années, il faut la valider dans des conditions d'exposition réelles, et non pas seulement dans des fiches techniques à température ambiante.
Moulage par injection vs assemblages par encliquetage CNC

Boutons-pression moulés : tirage, épaisseur de paroi, lignes de tricot, éjection
-
Augmentez le tirant d'eau sur la poutre et les parois latérales en crochet pour une éjection propre.
-
Veillez à ce que les transitions d'épaisseur des parois soient lisses afin de réduire les risques de déformation.
-
Évitez les lignes de tricot à la racine (la stratégie de porte est importante)
-
Éjection du plan pour éviter que les goupilles ne se déforment ou ne marquent le mécanisme de fixation.
Si votre bouton-pression nécessite une absence totale de dépouille et des bords tranchants comme des rasoirs, vous concevez pour une machine CNC, et non pour un moulage.
Contre-dépouilles dans le moulage : glissières/leviers vs système de déblocage par pression
Les sous-découpes entraînent une baisse des coûts d'outillage :
-
Glissières/élévateurs : robustes et répétables, mais ils ajoutent de la complexité et du coût.
-
Déformation élastique : dépend fortement de la ductilité de la résine, du dépouillement et de la géométrie du contre-dépouillement.
Si vous prévoyez un moulage par injection, vérifiez sa faisabilité au plus tôt auprès du mouleur.
Points forts des machines CNC : accès aux outils, rayons intérieurs, contrôle des bavures
-
Les angles rentrants seront arrondis — les congés de conception sont intentionnels
-
Les véritables contre-dépouilles peuvent nécessiter un accès latéral, des réglages supplémentaires ou un usinage sur 4 ou 5 axes.
-
Les poutres minces peuvent vibrer ; planifier la stratégie d’usinage et le support
-
Les bavures/la qualité des bords modifient la force d'insertion ; définir des règles d'ébavurage sur les bords des crochets
Un cheminement solide du prototype à la production
-
Utiliser l'usinage CNC/3DP pour valider l'ajustement, le mouvement et la sensation de force d'insertion
-
Mise à jour de la géométrie en fonction du comportement réel de l'assemblage (rampe, contre-dépouille, butée)
-
Échantillons de moules pour valider le fluage/la fatigue et la variation de production (retrait/déformation, lignes de tricotage)
Usinage en contre-dépouille pour boutons-pression
Conception évitant les contre-dépouilles cachées
-
Orientez le dispositif de fixation de sorte que la contre-dépouille s'ouvre vers une direction d'outil accessible.
-
Évitez les contre-dépouilles inversées qui nécessitent des outils ou des réglages spéciaux.
-
Envisagez de scinder une fonction en deux si elle supprime une contre-dépouille.
Ajoutez des reliefs pour rendre les trajectoires d'outils possibles
-
Prévoir un dégagement derrière la face de retenue pour le nettoyage des outils.
-
Évitez les rayons internes trop petits qui contraignent les micro-outils fragiles.
-
Si une arête vive est fonctionnelle, isolez-la avec un relief à proximité.
Plan d'inspection des dispositifs d'interférence et de rétention
Inspection du plan pour :
-
Profondeur de contre-dépouille (interférence effective)
-
Épaisseur de la poutre à la base
-
Présence/qualité du filet de racine
Procédé de fabrication géométrique des matériaux
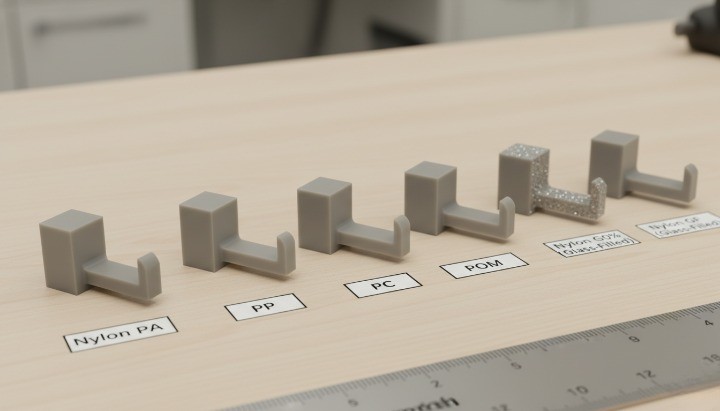
Ne figez la conception qu'après avoir examiné ces modèles à haut risque d'échec.
| Choix de conception | Pourquoi cela compte | Notes sur le moulage par injection | Notes CNC | Notes sur le matériau (Nylon/PP) | Solution de réduction des risques |
|---|---|---|---|---|---|
| Poutre courte et épaisse | Forte contrainte racinaire pour la déflexion requise | Risque de ligne chaîne + tricot à la racine | Risque de vibrations ; les variations d'épaisseur modifient la force | Le PP peut se déformer par fluage ; le nylon reste sensible aux entailles. | Augmentez L, réduisez t, ajoutez un stop |
| Coin de racine aigu | Concentration des contraintes → fissuration | Les lignes de remplissage et de tricot amplifient la faiblesse | Les marques d'outils peuvent servir d'encoches. | Tous deux bénéficient de filets généreux. | Ajouter le filet de racine ; transition en douceur |
| Grande profondeur de contre-dépouille | Entraîne la déviation et la force | Peut nécessiter des glissières/élévateurs ou une validation de butée | Peut nécessiter un fraisage latéral / des réglages supplémentaires | Le polypropylène est flexible mais peut se déformer ; le nylon est plus résistant mais sensible à l’humidité. | Réduire le contre-dépouille ; optimiser la rampe ; ajouter une butée |
| Rampe d'accès abrupte | Pics de force / blanchiment | Le courant d'air et la surface influent sur le frottement | bavures/friction de finition | Les additifs ont une incidence sur le frottement. | Rampe plus lisse ; surface de contrôle ; essai préliminaire |
| Déflexion élevée et constante en service | Le fluage réduit la rétention | Résine + température dominante | Même risque de glissement | Le PP est souvent plus sensible au fluage. | Repenser la conception pour que le bouton-pression se détende après le verrouillage ; ajouter une rétention secondaire |
| Tolérance stricte sur les interférences | Pannes intermittentes | La variation de rétrécissement/déformation est réelle. | Les bavures et les tolérances ajoutent de la variation | L'humidité du nylon modifie ses dimensions | Améliorer la conformité ; élargir la marge de manœuvre ; concevoir en tenant compte du pire des cas. |
Si vous ne devez changer qu'une seule chose, priorisez : congé de racine + fonction d'arrêt + fenêtre de tolérance.
Liste de contrôle pour les demandes de devis
Éléments de la demande de prix qui empêchent les fluctuations de prix et les modifications tardives de conception
Sur le dessin, indiquez ces CTQ :
-
Indication du matériau (qualité si connue) + hypothèse de conditionnement (en particulier pour le nylon)
-
Contre-dépouille/interférence (nominale + tolérance)
-
Épaisseur de la poutre à l'enracinement + rayon de congé minimal à l'enracinement
-
Finition de surface/ébavurage aux endroits où le frottement influe sur la sensation/force
Pour les premiers articles, demandez des preuves , pas seulement des dimensions :
-
Mesure de la contre-dépouille/interférence + épaisseur de la racine
-
Observations lors de l'assemblage : sensation d'insertion, blanchiment, signes de fissures
-
Pour les pièces moulées : remarques sur la ligne de tricotage/de fermeture près de la base du bouton-pression
Conclusion
Un bon joint cantilever à enclenchement rapide n'est pas un simple crochet. C'est un système élastique contrôlé. En maîtrisant trois points essentiels – dimensionner correctement le rapport L/t, protéger la base et éviter les surcourses – vous réduirez les fissures, les variations de la force d'insertion et améliorerez la régularité de la production.
Pour la conception d'un assemblage par encliquetage et l'obtention d'une évaluation rapide des risques, transmettez vos fichiers CAO afin de recevoir rapidement un devis . Indiquez le matériau cible (nylon/PP ou autre), l'environnement et le nombre de cycles prévus. Nous pourrons vous proposer une géométrie d'encliquetage adaptée à la fabrication et vous fournir un devis pour des prototypes CNC ou des options de moulage par injection.
QFP
Comment calculer la force et la contrainte d'un enclenchement par pression ?
Utilisez un modèle de poutre en porte-à-faux simplifié :
-
δ = F * L^3 / (3 * E * I) -
F = 3 * E * I * δ / L^3 -
σ_max = 6 * F * L / (b * t^2)Validez ensuite par analyse par éléments finis (FEA) et essais pour les plastiques, les grandes déformations, le fluage ou la fatigue.
Pourquoi les clips de fixation se fissurent-ils ou blanchissent-ils à la racine ?
Le moment de flexion à la racine étant maximal, et les angles vifs/défauts amplifiant les contraintes, un congé généreux et une butée constituent des solutions courantes.
Le nylon ou le PP est-il préférable pour les articulations à pression ?
-
Nylon : plus résistant/rigide et souvent plus résistant à la fatigue, mais l'humidité affecte sa rigidité et ses dimensions.
-
PP : plus ductile et plus facile à assembler, mais le fluage peut réduire la rétention à long terme. Le choix dépend des cycles de fabrication, de l’environnement et de la capacité du bouton-pression à maintenir une tension constante.
Puis-je usiner par commande numérique des pièces à enclenchement destinées au moulage ?
Oui, mais ne présumez pas d'une correspondance exacte. Le moulage nécessite un angle de dépouille, et le retrait/la déformation modifient les interférences. Utilisez une machine CNC pour valider l'ajustement et le toucher, puis validez avec des échantillons moulés pour le fluage et la répétabilité.
Comment gérer les contre-dépouilles en moulage par injection ?
On utilise généralement des glissières/élévateurs (robustes mais coûteux) ou un système de butée élastique (dépendant du matériau et de la géométrie). Il est important de choisir rapidement, car la stratégie de contre-dépouille influe souvent sur le coût de l'outillage et le délai de livraison.